Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-11-19 Origine : Site
Table des matières
Le soudage par friction-malaxage (FSW) et le brasage sous vide sont deux méthodes d'assemblage largement utilisées pour les plaques de refroidissement liquide en aluminium. Chaque processus offre différents avantages en termes de résistance des joints, de fiabilité de l'étanchéité, de flexibilité de conception des canaux et d'efficacité de fabrication. FSW utilise le soudage à l'état solide sans métal d'apport, tandis que le brasage sous vide assemble des composants en aluminium à l'aide d'alliages d'apport dans un environnement de four contrôlé. Comprendre les différences entre ces deux processus aide les fabricants à sélectionner la méthode d'assemblage adaptée à leurs conceptions de plaques de refroidissement, à leurs exigences en matière de gestion thermique et à leurs besoins de production.
Le brasage sous vide est une technique d'assemblage dans laquelle les composants d'une plaque de refroidissement liquide en aluminium se lient à l'intérieur d'un four sous vide. Le procédé utilise un métal d’apport dont le point de fusion est inférieur à celui de l’aluminium. Lorsqu'il est chauffé, le métal d'apport fond et s'écoule dans le joint par capillarité. Au fur et à mesure que l'assemblage refroidit, la charge se solidifie, créant une forte liaison métallurgique. L'environnement sous vide élimine l'oxygène, empêchant l'oxydation et garantissant des joints propres et de haute qualité.
Le processus repose sur le métal d’apport fondu mouillant les surfaces en aluminium et comblant les espaces microscopiques entre les pièces. Ce mouillage produit une liaison continue sans lacunes ni vides. L'atmosphère sous vide empêche la formation d'oxydes, qui bloque généralement le mouillage. À mesure que le métal d'apport refroidit, il se solidifie, formant un joint durable qui transfère efficacement la chaleur et résiste aux fuites sous pression.
Le brasage sous vide convient aux plaques de refroidissement en aluminium dotées de canaux internes complexes. La charge fondue s'écoule facilement dans des formes serrées et complexes inaccessibles par soudage mécanique. Cela permet aux concepteurs de maximiser la densité des canaux et d'optimiser les chemins d'écoulement du liquide de refroidissement pour de meilleures performances thermiques. Le processus prend également en charge des conceptions de plaques plus fines, réduisant ainsi le poids tout en conservant la résistance et l’intégrité de l’étanchéité.
Fonctionnalité |
Performances typiques |
|---|---|
Plage de densité du flux thermique |
500 W à 20 kW |
Taux de fuite |
< 1 × 10⁻⁸ Pa·m³/s |
Épaisseur totale |
Aussi fin que 10 mm |
Tolérance d'usinage CNC |
±0,05mm |
Conductivité thermique du matériau |
Jusqu'à 200 W/mK (Al/Cu) |
Réduction des chutes de pression |
Jusqu'à 30 % avec des canaux optimisés |
Durée de vie prévue |
Environ 20 ans |
Ces paramètres rendent les plaques brasées sous vide idéales pour les applications à flux thermique élevé nécessitant une gestion thermique fiable et durable.
Astuce : Assurez-vous que toutes les surfaces sont soigneusement nettoyées avant le brasage sous vide afin d'obtenir un débit de métal d'apport et une résistance des joints optimaux.
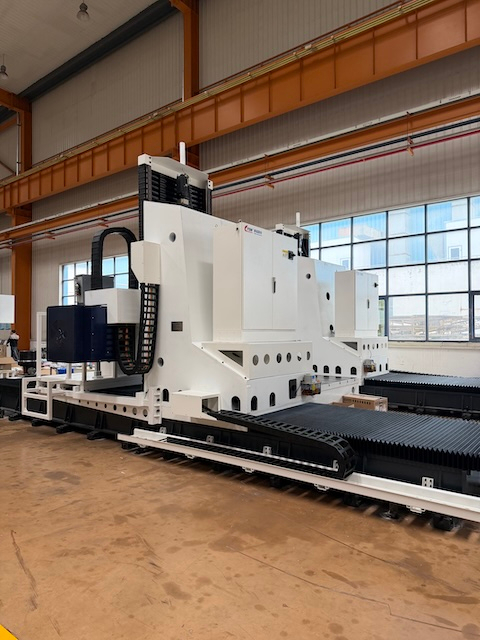
Le soudage par friction-malaxage (FSW) est un processus d'assemblage à l'état solide. Il utilise un outil rotatif avec une goupille et un épaulement spécialement conçus. L'outil plonge dans la zone de jointure entre deux pièces en aluminium. La chaleur de friction ramollit le matériau sans le faire fondre. L'outil se déplace ensuite le long de la ligne de joint, remuant le métal ramolli et le forgeant sous pression. Cela crée une liaison solide par déformation plastique et recristallisation dynamique, produisant une microstructure à grains fins.
Le FSW étant un procédé à l’état solide, il réduit le risque de défauts liés à la solidification tels que la porosité et la fissuration à chaud. Cependant, une conception appropriée des outils et un contrôle des processus restent nécessaires pour éviter les défauts de soudage. Il crée également une zone étroite affectée par la chaleur, aidant à maintenir les propriétés mécaniques du matériau de base environnant, en fonction de l'alliage et des conditions de soudage. Cela rend FSW idéal pour assembler des plaques de refroidissement liquide en aluminium, où la gestion de la chaleur et l'intégrité structurelle sont essentielles.
FSW offre plusieurs avantages pour les plaques de refroidissement liquide :
Fortes performances des joints : un FSW correctement contrôlé peut produire des joints solides avec des propriétés mécaniques adaptées aux applications exigeantes de refroidissement liquide.
Distorsion minimale : le faible apport de chaleur réduit la déformation, gardant les canaux précis.
Pas de métal d'apport ni de flux : cela réduit le risque de contamination à l'intérieur des canaux de liquide de refroidissement.
Résistance améliorée à la fatigue : la structure à grains fins améliore la durabilité sous les cycles thermiques.
Respectueux de l'environnement : aucune fumée ni métal d'apport nécessaire, ce qui simplifie la fabrication.
Ces avantages contribuent à maintenir l’intégrité des canaux de liquide de refroidissement, garantissant un transfert de chaleur efficace et une longue durée de vie.
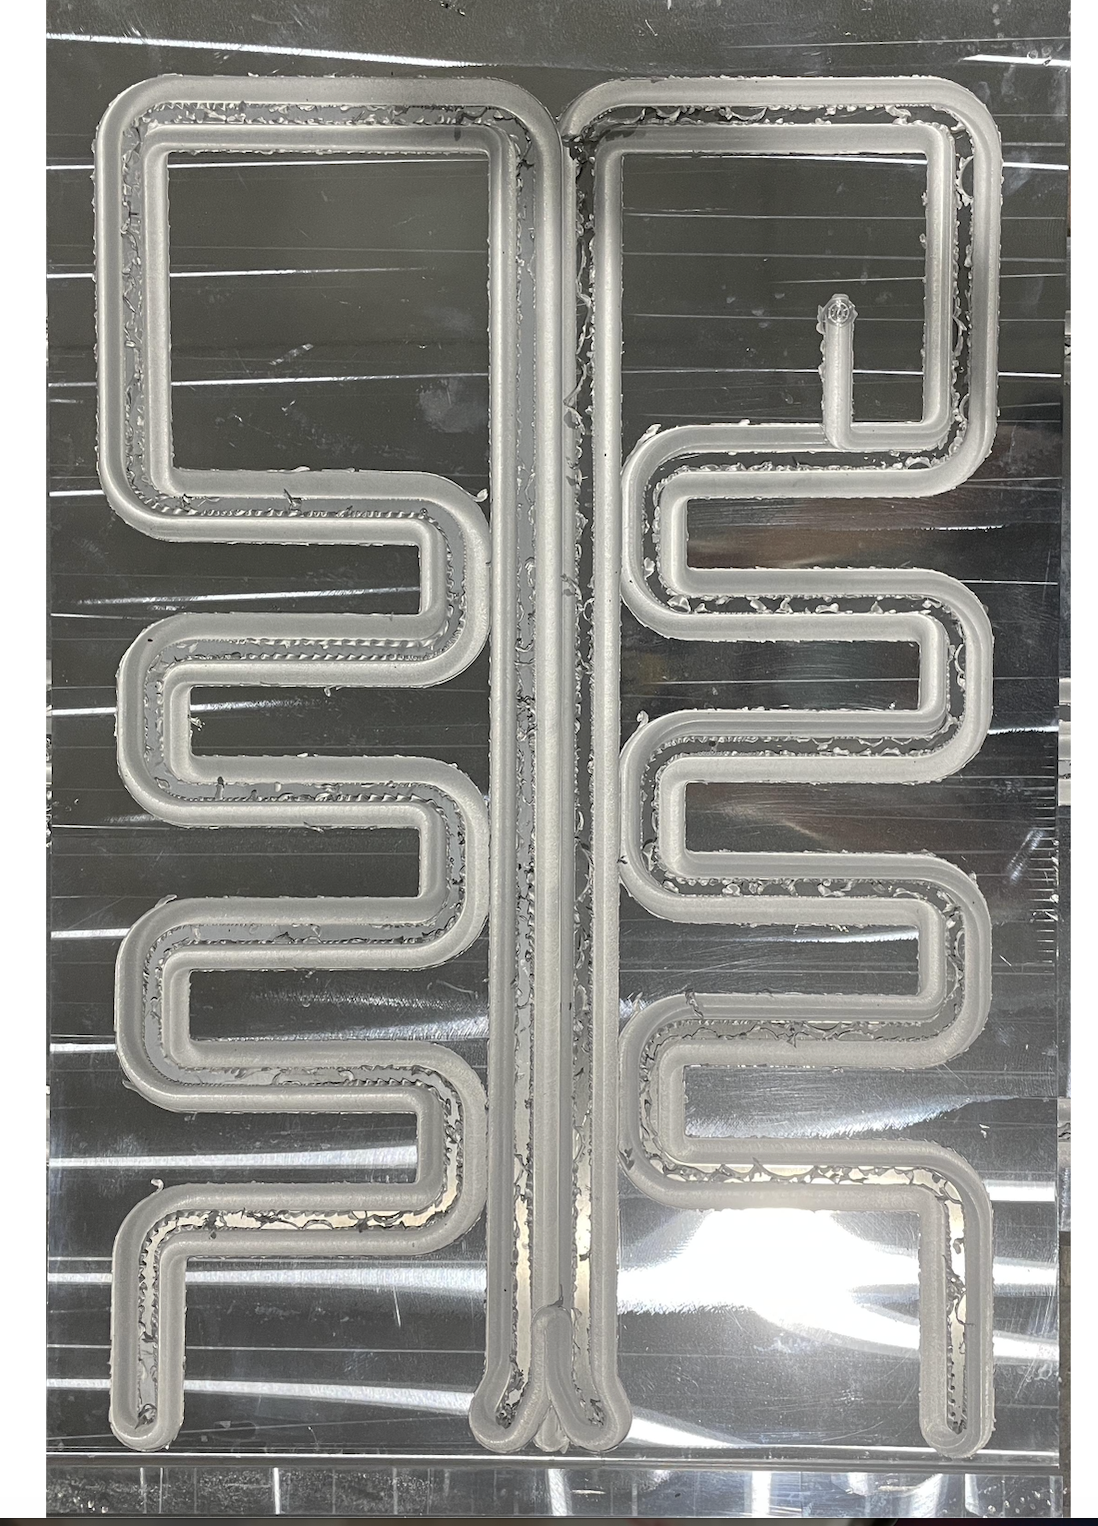
FSW crée un joint continu et sans défaut le long des bords du canal ou des bouchons d'extrémité. La zone de soudure forgée scelle hermétiquement le chemin d’écoulement, évitant ainsi les fuites sous pression. Le processus peut atteindre une résistance à la pression supérieure à 1,0 MPa, adaptée à de nombreux systèmes de refroidissement liquide.
Le joint étant exempt de pores et de fissures, il résiste à la contamination et à la corrosion par le liquide de refroidissement. La soudure étanche résiste également à la dilatation thermique et aux contraintes mécaniques, préservant ainsi l'intégrité du canal dans des conditions de fonctionnement difficiles.
Les plaques froides FSW sont largement utilisées dans :
Refroidissement de l'électronique de puissance : onduleurs haute tension, IGBT et modules de puissance.
Centres de données : serveurs et systèmes HPC nécessitant un refroidissement fiable.
Stockage d'énergie : Gestion thermique des batteries des véhicules électriques.
Automatisation industrielle : Machines nécessitant des solutions thermiques durables.
Les caractéristiques de performances typiques incluent :
Fonctionnalité |
Plage/valeur typique |
|---|---|
Résistance à la pression |
> 1,0 MPa |
Taux de fuite |
< 1 × 10⁻⁶ Pa·m³/s |
Épaisseur de paroi du canal |
1,0 à 3,0 mm |
Conductivité thermique |
Jusqu'à 200 W/mK (aluminium) |
Température de fonctionnement |
-40 °C à 150 °C |
Durée de vie prévue |
10 à 15 ans (selon l'utilisation) |
Les plaques froides FSW combinent de solides propriétés mécaniques et une excellente étanchéité, ce qui les rend fiables pour les tâches exigeantes de gestion thermique.
Le soudage par friction-malaxage (FSW) et le brasage sous vide joignent différemment les plaques de refroidissement liquide en aluminium. FSW est un processus à l'état solide. Il utilise un outil rotatif pour remuer et forger des pièces métalliques sans fondre. Cela permet de conserver les propriétés du métal de base intactes et d'éviter les métaux d'apport ou les flux.
Le brasage sous vide fait fondre un métal d’apport à l’intérieur d’un four sous vide. La charge fondue s'écoule dans les joints par capillarité, puis se solidifie pour former une liaison métallurgique. Le vide élimine l’oxygène, empêchant ainsi l’oxydation. Le brasage nécessite des métaux d'apport compatibles comme les alliages aluminium-silicium, tandis que le FSW ne nécessite aucune charge.
Ainsi, le FSW repose sur une agitation et une pression mécaniques, tandis que le brasage dépend du débit de charge fondue et de la solidification. Cette différence affecte les matériaux, les caractéristiques des joints et les étapes de fabrication.
Le brasage sous vide excelle dans les géométries de canaux complexes. Le métal d’apport fondu s’écoule dans des canaux internes étroits et complexes inaccessibles aux outils mécaniques. Cela permet aux concepteurs de créer des chemins de liquide de refroidissement denses et optimisés qui améliorent le transfert thermique.
FSW nécessite cependant un accès pour l'outil de soudage le long des lignes de joint. Il convient aux configurations de canaux plus simples ou au scellement des extrémités des profilés extrudés. Bien qu'il produise des joints solides et à faible distorsion, le FSW limite la complexité des canaux par rapport au brasage.
Les performances thermiques dépendent de la qualité du joint et de la conception du canal. Les performances thermiques des plaques de refroidissement FSW et brasées sous vide dépendent du matériau de base, de la qualité des joints, de la géométrie des canaux et des conditions d'écoulement du liquide de refroidissement. Le FSW forme des joints à l'état solide sans métal d'apport, tandis que le brasage sous vide utilise des alliages d'apport aux interfaces des joints. Les performances globales de transfert de chaleur doivent être évaluées en fonction de la conception complète de la plaque de refroidissement et des exigences d'application.
Les deux méthodes assurent une étanchéité fiable mais diffèrent par leurs risques. FSW forme un joint continu et sans pores par déformation plastique, minimisant les chemins de fuite et empêchant la contamination du liquide de refroidissement. Il évite les métaux d’apport ou les flux, éliminant ainsi les risques de contamination associés.
Le brasage sous vide crée des joints hermétiques via des liaisons métallurgiques. Cependant, un débit de remplissage inapproprié ou un flux résiduel (le cas échéant) peut provoquer des vides ou de la corrosion, risquant de provoquer des fuites ou une contamination. Les environnements de vide contrôlés et la sélection des flux atténuent ces problèmes.
FSW propose généralement des joints plus propres avec moins de risque de contamination, tandis que le brasage convient aux applications exigeant des formes complexes mais nécessite un contrôle minutieux du processus pour l'intégrité de l'étanchéité.
FSW permet un assemblage rapide et économe en énergie sans avoir recours à des fours sous vide ou à une application de flux. Il réduit le post-traitement en évitant le nettoyage des charges. Cependant, cela peut nécessiter un outillage précis et est limité aux chemins de joint accessibles.
Le brasage sous vide traite de nombreuses pièces simultanément dans des fours discontinus, idéal pour la production en grand volume. Pourtant, cela nécessite un équipement de vide énergivore, des coûts de métal d’apport et une manipulation du flux. Les conceptions de canaux complexes peuvent augmenter le temps d'usinage et de configuration.
Les approches hybrides combinant FSW et brasage optimisent l’efficacité et les coûts. Par exemple, FSW scelle rapidement les canaux, tandis que le brasage relie les raccords d'entrée/sortie par lots, équilibrant ainsi vitesse et complexité.
Les plaques froides FSW conviennent aux environnements nécessitant une résistance de joint élevée, une contamination minimale et une complexité de canal modérée. Ceux-ci incluent le refroidissement de l’électronique de puissance, la gestion thermique des batteries et l’automatisation industrielle.
Les plaques brasées sous vide conviennent aux applications à flux thermique élevé avec des canaux complexes, telles que le calcul haute performance, l'aérospatiale et la défense. Ils gèrent bien les chemins d’écoulement complexes du liquide de refroidissement et les conceptions de plaques minces.
Des facteurs environnementaux tels que la température de fonctionnement, la pression et l’accès à la maintenance influencent le choix de la méthode. FSW résiste efficacement aux cycles thermiques et aux contraintes mécaniques. Les plaques brasées offrent une durabilité à long terme mais nécessitent des choix de charges et de flux résistants à la corrosion.
Vansim a été le pionnier d'une méthode de fabrication hybride combinant le soudage par friction-malaxage (FSW) et le brasage sous vide pour produire efficacement des plaques de refroidissement liquide en aluminium. Le processus commence par l’extrusion de l’aluminium, formant des canaux internes complexes en une seule étape. Ensuite, FSW scelle les extrémités du canal à l’aide d’un outil rotatif, créant instantanément des joints solides et hermétiques. Ensuite, les joints d'entrée et de sortie usinés CNC sont brasés par lots dans un four sous vide, liant plusieurs pièces simultanément. Cette division du travail exploite les atouts des deux techniques : FSW pour un scellement rapide à l'état solide et un brasage sous vide pour des joints métallurgiques fiables sur les raccords.
Cette approche hybride augmente considérablement la vitesse de production. Le brasage sous vide par lots traite des centaines de pièces à la fois, réduisant ainsi les temps de cycle du four et les coûts énergétiques par unité. Le scellement FSW des bouchons d'extrémité élimine le besoin d'usinage complexe ou de métal d'apport à l'intérieur des canaux, réduisant ainsi les dépenses en main d'œuvre et en matériaux. Par rapport à l'usinage CNC traditionnel et au soudage à l'arc, la méthode de Vansim triple la capacité de production et réduit les coûts de 30 à 40 %. Le processus utilise également des profilés en aluminium extrudé, améliorant ainsi l'utilisation des matériaux au-dessus de 95 % et évitant des matrices de forgeage coûteuses. Ces gains d'efficacité rendent possibles les commandes de gros volumes et dans des délais courts pour des secteurs tels que l'électronique grand public et le stockage d'énergie.
L’assurance qualité est essentielle. Vansim effectue des tests d'étanchéité de masse à 100 % pour chaque plaque froide, garantissant ainsi l'absence de défaut avant expédition. Les soudures à l'état solide de FSW minimisent la porosité et les fissures, produisant des zones étroites affectées par la chaleur qui préservent l'intégrité du métal. Le brasage sous vide forme des joints denses et hermétiques avec des taux de fuite inférieurs à 1,0×10⁻⁶ Pa·m³/s. Ensemble, ces méthodes garantissent la fiabilité de l’étanchéité et la durabilité à long terme sous pression et cyclage thermique. L'usinage CNC post-brasage de précision garantit une planéité de ± 0,05 mm, répondant aux exigences de montage strictes des modules de puissance et de l'électronique.
Le processus hybride offre une excellente adaptabilité de conception. Les sections transversales des canaux extrudés peuvent être adaptées à la puissance de la source de chaleur et aux contraintes d'espace. Les positions des bouchons d'extrémité peuvent changer pour s'adapter à diverses enveloppes d'installation avec des ajustements structurels mineurs. Cette flexibilité prend en charge diverses applications, du refroidissement des onduleurs haute tension aux grandes armoires de stockage d'énergie et aux équipements laser médicaux. Les fabricants peuvent personnaliser la densité, la taille et la disposition des canaux d’écoulement tout en maintenant une qualité et une vitesse de production constantes. L'approche de Vansim équilibre les performances thermiques, l'intégrité de l'étanchéité et la rentabilité dans plusieurs secteurs.
Astuce : La combinaison du scellage FSW et du traitement par lots de brasage sous vide peut tripler la production tout en réduisant les coûts jusqu'à 40 %, ce qui est idéal pour développer efficacement la fabrication de plaques de refroidissement liquide.
Dans les environnements de calcul haute performance (HPC) et de serveur, la gestion des charges thermiques intenses est cruciale. Les plaques de refroidissement en aluminium brasées sous vide excellent ici en raison de leur capacité à prendre en charge des canaux internes complexes et à haute densité. Ces conceptions complexes maximisent la zone de contact du liquide de refroidissement, éliminant ainsi efficacement la chaleur des processeurs et des GPU. Les liaisons métallurgiques formées lors du brasage sous vide garantissent une résistance thermique minimale, aidant ainsi à maintenir des températures de fonctionnement stables pour des performances fiables.
Les plaques froides FSW sont également utilisées dans le refroidissement des serveurs, en particulier lorsque des géométries de canaux plus simples suffisent. Leurs soudures à l'état solide fournissent des joints solides et étanches sans métaux d'apport, réduisant ainsi les risques de contamination dans les composants électroniques sensibles. La distorsion minimale du FSW préserve des tolérances strictes, importantes pour les serveurs compacts montés en rack. Pour les applications à flux thermique élevé ou les conceptions de plaques de refroidissement compactes, le brasage sous vide peut être approprié lorsque la géométrie du canal et la configuration des joints requises prennent en charge ce processus.
Les véhicules électriques (VE) et les voitures hybrides dépendent fortement des plaques de refroidissement liquide pour maintenir les températures de la batterie et de l’électronique de puissance dans des plages sûres. Le FSW est souvent privilégié ici en raison de ses joints propres, exempts de flux ou de résidus de métal d'apport, ce qui aide à prévenir la contamination du liquide de refroidissement, un facteur critique pour la fiabilité à long terme de la batterie.
Les joints solides et résistants à la fatigue du FSW supportent les cycles thermiques pendant le fonctionnement du véhicule. Il permet également de sceller les extrémités des canaux extrudés sans processus de four complexes, accélérant ainsi la production. Cependant, des plaques brasées sous vide sont utilisées dans les batteries de véhicules électriques nécessitant des configurations de canaux très complexes pour optimiser les chemins d'écoulement du liquide de refroidissement et l'uniformité thermique. Le choix dépend de la complexité de la conception et du volume de production.
Dans l’aérospatiale et la défense, les plaques de refroidissement doivent résister à des environnements difficiles et à des normes de fiabilité strictes. Le brasage sous vide peut convenir aux plaques de refroidissement de l'aérospatiale et de la défense qui nécessitent des structures compactes et des canaux internes complexes, sous réserve des exigences de matériaux et de qualification de chaque application. Leur longue durée de vie et leur excellente étanchéité sous pression conviennent aux applications critiques.
Les équipements d'automatisation industrielle bénéficient des deux méthodes. Les plaques froides FSW fournissent des joints robustes résistants aux vibrations et aux contraintes mécaniques, idéaux pour les machines lourdes. Les plaques brasées sous vide offrent une flexibilité de conception pour les besoins de refroidissement spécialisés en robotique ou en électronique haute puissance. Les deux méthodes offrent une gestion thermique fiable adaptée aux conditions industrielles exigeantes.
Les marchés émergents tels que les télécommunications 5G, les lasers médicaux et le stockage des énergies renouvelables exigent de plus en plus de solutions de refroidissement liquide efficaces. Les processus hybrides de brasage FSW permettent une production évolutive de plaques personnalisées équilibrant les coûts et les performances. Les progrès des techniques d’extrusion et de soudage permettent des conceptions plus compactes et plus légères.
Les tendances futures incluent l’intégration de capteurs pour une surveillance thermique en temps réel et l’adoption de liquides de refroidissement respectueux de l’environnement. Le FSW et le brasage sous vide évolueront pour répondre à ces besoins, en prenant en charge des flux thermiques plus élevés et des géométries plus complexes. Les fabricants doivent choisir des méthodes d'assemblage adaptées aux exigences de l'application, à l'échelle de production et aux attentes en matière de fiabilité.
Astuce : Pour les applications nécessitant des conceptions de canaux complexes et des performances thermiques les plus élevées, le brasage sous vide est idéal ; pour les environnements sensibles à la contamination ou exigeants sur le plan mécanique, FSW propose des joints plus propres et plus solides.
Les flux de brasage sont des composés chimiques appliqués sur les surfaces métalliques avant le brasage. Ils éliminent les couches d'oxyde qui se forment naturellement sur l'aluminium et d'autres métaux à haute température. Les oxydes empêchent le métal d’apport fondu de s’écouler et de se lier correctement. Le flux dissout ou décompose ces oxydes, exposant ainsi les surfaces métalliques propres. Cela permet à la charge fondue de mouiller et de remplir le joint par action capillaire, créant ainsi une forte liaison métallurgique. Le flux protège également la zone de joint de la réoxydation pendant le chauffage en formant un bouclier liquide, garantissant un mouillage et un écoulement constants.
Le flux est essentiel dans les procédés de brasage réalisés à l'air libre ou dans des atmosphères non contrôlées, où l'oxygène provoque la formation d'oxydes. Sans flux, les joints souffrent d’un mauvais écoulement du métal d’apport, de vides et de liaisons faibles. Cependant, lors du brasage sous vide, l'oxygène est éliminé par l'environnement sous vide, empêchant ainsi la formation d'oxyde. Cela signifie qu'un flux n'est généralement pas nécessaire pour le brasage sous vide de plaques de refroidissement en aluminium. Le vide lui-même agit comme un flux en éliminant l’oxygène et en gardant les surfaces propres. Certains alliages d’apport auto-fondants n’ont pas non plus besoin de flux. Mais si le brasage s'effectue dans des atmosphères avec un contrôle limité de l'oxygène, ou si des alliages complexes sont impliqués, un flux peut toujours être nécessaire.
Le choix du bon flux dépend de :
Type de métal de base : L'aluminium forme une couche d'oxyde résistante nécessitant des flux agressifs contenant des chlorures ou des fluorures. Le cuivre ou l'acier nécessitent des flux de borate ou de fluorure plus doux.
Alliage métallique d’apport : les charges aluminium-silicium nécessitent un flux compatible avec les oxydes d’aluminium. Les charges à base d'argent ou de cuivre s'associent à différentes chimies de flux.
Température de brasage : Le flux doit rester actif tout au long du cycle de brasage. Une plage de fusion trop basse provoque des résidus carbonisés ; une valeur trop élevée limite l'élimination des oxydes.
Nettoyage post-brasage : Certains résidus de flux sont corrosifs et doivent être éliminés rapidement. D'autres, comme le flux non corrosif Nocolok™, peuvent rester sur les joints.
Pour les plaques de refroidissement liquide en aluminium brasées sous vide, des flux non corrosifs ou pas de flux du tout sont préférés pour éviter la contamination et la corrosion.
Plusieurs normes classifient et réglementent les flux de brasage :
AWS A5.31M/A5.31 : largement utilisé aux États-Unis et dans le monde, il catégorise les flux par plage de température, métaux de base et métaux d'apport.
EN 1045 : système de classification européen étroitement aligné sur les normes AWS.
ISO 17672 : Norme internationale couvrant les métaux d'apport et la compatibilité des flux.
Autres normes nationales : JIS (Japon), DIN (Allemagne), GB/T (Chine) et GOST (Russie) spécifient les propriétés du flux pour les marchés régionaux.
Ces normes garantissent que les flux répondent aux exigences de performance, de sécurité et de résidus essentielles pour des joints brasés fiables.
La sélection du flux affecte directement l’intégrité des articulations :
Un flux approprié élimine complètement les oxydes, permettant un écoulement complet du métal d’apport et des liaisons solides et hermétiques.
Un flux incorrect ou insuffisant entraîne des vides, un mouillage incomplet et des joints faibles sujets aux fuites.
Les résidus de flux corrosifs peuvent attaquer les canaux de joint ou de liquide de refroidissement s’ils ne sont pas entièrement nettoyés, risquant ainsi une corrosion et une défaillance à long terme.
Les flux non corrosifs réduisent les besoins de nettoyage et améliorent la résistance à la corrosion, mais peuvent avoir des plages d'application plus étroites.
Dans les plaques de refroidissement liquide en aluminium brasées sous vide, éviter le flux ou utiliser des flux non corrosifs permet de maintenir la résistance à la corrosion et la pureté du liquide de refroidissement. Cela garantit une longue durée de vie et des performances thermiques constantes.
Le choix entre le soudage par friction-malaxage (FSW) et le brasage sous vide dépend de plusieurs facteurs clés. Tout d’abord, considérons la complexité de la conception du canal de refroidissement. Le brasage sous vide gère mieux les canaux complexes à haute densité, car le métal d'apport fondu s'écoule dans des espaces restreints inaccessibles aux outils mécaniques. FSW convient aux géométries plus simples ou au scellement des extrémités des canaux extrudés.
La compatibilité des matériaux et le risque de contamination sont également importants. FSW utilise le soudage à l'état solide sans charge ni flux, réduisant ainsi les risques de contamination à l'intérieur des chemins du liquide de refroidissement. Le brasage sous vide implique des métaux d'apport et parfois des flux, qui nécessitent un contrôle minutieux pour éviter la corrosion ou la contamination.
Le volume de production et les coûts influencent également la décision. FSW permet un assemblage rapide et économe en énergie sans équipement de vide, mais nécessite des chemins de joint accessibles. Le brasage sous vide peut traiter de nombreuses pièces simultanément dans des fours discontinus, réduisant ainsi les coûts unitaires pour les grandes séries, mais nécessite plus d'énergie et de configuration.
Enfin, considérez l’environnement d’exploitation. Les applications nécessitant des joints solides, une distorsion minimale et une résistance aux cycles thermiques peuvent favoriser le FSW. Les scénarios de flux thermique élevé exigeant des configurations de canaux complexes préfèrent souvent le brasage sous vide.
Les exigences en matière de flux thermique et la complexité de la conception des canaux vont de pair. Le brasage sous vide prend en charge des densités de flux thermique jusqu'à 20 kW en permettant des géométries de canaux denses et optimisées. Ses liaisons métallurgiques assurent une excellente conductivité thermique dans des formes complexes.
Les plaques froides FSW gèrent généralement des flux thermiques modérés, de l'ordre de 500 W à quelques kW, selon la conception. Alors que les joints FSW préservent la conductivité du métal de base, la complexité des canaux est limitée par l'accès aux outils. Les concepteurs doivent équilibrer la densité des canaux et l’accessibilité des soudures.
Si votre application implique un flux thermique très élevé ou des chemins de liquide de refroidissement complexes, le brasage sous vide est souvent le meilleur choix. Pour les canaux moins complexes ou à flux modéré, FSW offre une étanchéité fiable avec moins de risques de contamination.
Les contraintes d'espace et les facteurs environnementaux affectent le choix de la méthode d'assemblage. Les plaques brasées sous vide peuvent être très fines (jusqu'à 10 mm ou moins), facilitant ainsi les installations compactes. Leurs canaux complexes s'adaptent aux espaces restreints des équipements aérospatiaux ou HPC.
Les plaques FSW peuvent avoir des parois légèrement plus épaisses en raison des limitations des outils d'extrusion et de soudage, mais offrent une excellente résistance mécanique et résistance à la fatigue. Ils fonctionnent bien dans les environnements sujets aux vibrations ou thermiquement dynamiques, tels que les batteries automobiles ou les machines industrielles.
Tenez également compte des plages de températures de fonctionnement. Les deux méthodes conviennent au refroidissement électronique typique (-40 °C à 150 °C), mais les joints brasés sous vide peuvent supporter des températures légèrement plus élevées en fonction du métal d'apport.
La fiabilité à long terme dépend de l’intégrité des joints, de la résistance à la corrosion et de la facilité de maintenance. FSW crée des joints sans pores et sans flux, réduisant ainsi les risques de corrosion et de contamination à l'intérieur des canaux de liquide de refroidissement. Cela réduit les besoins de maintenance et prolonge la durée de vie, en particulier lorsque la pureté du liquide de refroidissement est essentielle.
Les joints brasés sous vide offrent des liaisons métallurgiques durables mais nécessitent une sélection minutieuse du flux et un nettoyage pour éviter les résidus corrosifs. Un brasage inapproprié peut entraîner des vides ou des fuites au fil du temps. Cependant, les plaques brasées durent souvent 20 ans ou plus dans des environnements stables.
L’accès à la maintenance et la réparabilité sont également importants. Les joints FSW sont généralement plus robustes face aux contraintes mécaniques et aux cycles thermiques. Les plaques brasées peuvent être plus sensibles aux dommages lors de la manipulation ou des reprises.
Aspect |
FSW |
Brasage sous vide |
|---|---|---|
Processus d'adhésion |
Soudure mécanique du solide |
Métal d'apport fondu sous vide |
Complexité du canal |
Modéré (accès aux outils requis) |
Élevé (canaux internes complexes) |
Risque de contamination |
Faible (pas de charge ni de flux) |
Modéré (nécessite un contrôle du flux) |
Performance thermique |
Bon, cela dépend du métal de base |
Excellent débit de remplissage optimisé |
Efficacité de production |
Rapide, pas besoin de vide |
Traitement par lots, gourmand en énergie |
Coût |
Outillage inférieur, configuration plus élevée |
Coût d’équipement et de matériel plus élevé |
Résistance et durabilité des articulations |
Haute résistance à la fatigue |
Élevé, avec un flux et un nettoyage appropriés |
Entretien |
Faible contamination, entretien plus facile |
Les résidus de flux peuvent nécessiter un nettoyage |
Applications appropriées |
Refroidissement des batteries, automatisation industrielle |
Batteries HPC, aérospatiale et EV avec des canaux complexes |
Le soudage par friction-malaxage (FSW) et le brasage sous vide offrent chacun des avantages distincts pour les plaques de refroidissement liquide en aluminium. FSW fournit des joints solides et propres avec une contamination minimale, idéal pour les conceptions plus simples. Le brasage sous vide excelle dans les géométries de canaux complexes, offrant d’excellentes performances thermiques et durabilité. Les progrès futurs amélioreront ces technologies pour diverses applications. Les ingénieurs doivent prendre en compte la complexité des canaux, le risque de contamination et les besoins de production lors du choix de la méthode d'assemblage. Dongguan Zhihui Welding Technology Co., Ltd. fournit des solutions de soudage liées au FSW et un support technique pour la fabrication de plaques de refroidissement liquide en aluminium, aidant ainsi les clients à adapter les processus d'assemblage à leurs structures de produits et à leurs exigences de production.
R : FSW utilise le soudage à l'état solide sans fusion, idéal pour les canaux plus simples et à faible risque de contamination. Le brasage sous vide fait fondre le métal d'apport sous vide, permettant ainsi des conceptions de canaux complexes avec d'excellentes performances thermiques.
R : Le brasage sous vide crée des liaisons métallurgiques solides dans des canaux internes complexes, améliorant ainsi le transfert de chaleur et permettant des conceptions de plaques fines et légères.
R : FSW propose des joints solides et sans pores, sans métaux d'apport ni flux, réduisant la contamination et la distorsion, adaptés aux flux thermiques modérés et aux géométries plus simples.
R : Le FSW nécessite moins d'énergie et aucun équipement sous vide, ce qui réduit les coûts pour les petites et moyennes séries, tandis que le brasage sous vide prend en charge le traitement par lots mais implique des dépenses en équipement et en matériaux plus élevées.
R : Les deux méthodes assurent une étanchéité fiable ; FSW produit des joints continus et sans pores, sans flux, minimisant ainsi la contamination, tandis que le brasage sous vide nécessite un contrôle minutieux du flux pour éviter les vides et la corrosion.