Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-11-19 Origen: Sitio
Tabla de contenido
La soldadura por fricción y agitación (FSW) y la soldadura fuerte al vacío son dos métodos de unión ampliamente utilizados para placas de refrigeración líquida de aluminio. Cada proceso ofrece diferentes ventajas en cuanto a resistencia de las juntas, confiabilidad del sellado, flexibilidad del diseño del canal y eficiencia de fabricación. FSW utiliza soldadura de estado sólido sin metal de aportación, mientras que la soldadura fuerte al vacío une componentes de aluminio utilizando aleaciones de aportación en un entorno de horno controlado. Comprender las diferencias entre estos dos procesos ayuda a los fabricantes a seleccionar el método de unión adecuado para sus diseños de placas de enfriamiento, requisitos de gestión térmica y necesidades de producción.
La soldadura fuerte al vacío es una técnica de unión en la que los componentes de la placa de refrigeración líquida de aluminio se unen dentro de un horno de vacío. El proceso utiliza un metal de aportación con un punto de fusión más bajo que el aluminio. Cuando se calienta, el metal de aportación se funde y fluye hacia la junta por acción capilar. A medida que el conjunto se enfría, el relleno se solidifica, creando una fuerte unión metalúrgica. El entorno de vacío elimina el oxígeno, previniendo la oxidación y garantizando uniones limpias y de alta calidad.
El proceso se basa en que el metal de aportación fundido humedezca las superficies de aluminio y llene los espacios microscópicos entre las piezas. Esta humectación produce una unión continua sin espacios ni huecos. La atmósfera de vacío evita la formación de óxido, que normalmente bloquea la humectación. A medida que el metal de aportación se enfría, se solidifica, formando una junta duradera que transfiere el calor de manera eficiente y resiste fugas bajo presión.
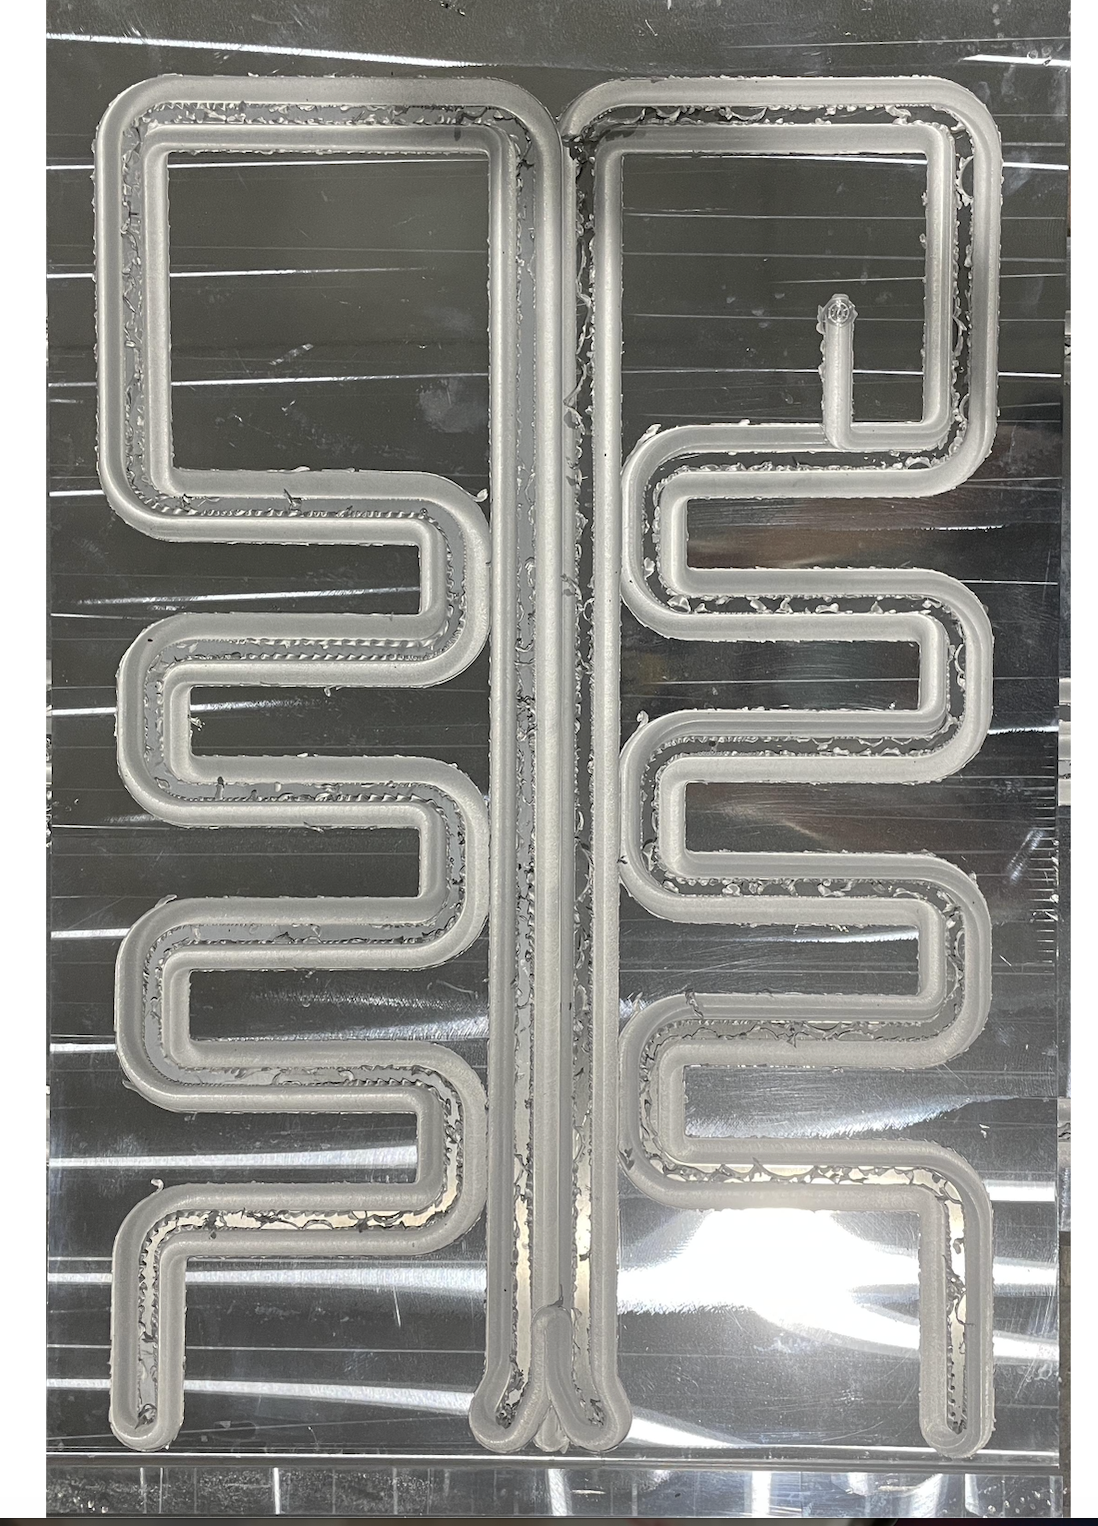
La soldadura fuerte al vacío se adapta a placas de enfriamiento de aluminio con canales internos intrincados. El relleno fundido fluye fácilmente en formas estrechas y complejas inalcanzables mediante soldadura mecánica. Esto permite a los diseñadores maximizar la densidad del canal y optimizar las rutas del flujo de refrigerante para un mejor rendimiento térmico. El proceso también admite diseños de placas más delgadas, lo que reduce el peso y al mismo tiempo mantiene la resistencia y la integridad del sellado.
Característica |
Rendimiento típico |
|---|---|
Rango de densidad de flujo de calor |
De 500 W a 20 kW |
Tasa de fuga |
< 1 × 10⁻⁸ Pa·m³/s |
Espesor total |
Tan delgado como 10 mm |
Tolerancia de mecanizado CNC |
±0,05 milímetros |
Conductividad térmica del material |
Hasta 200 W/mK (Al/Cu) |
Reducción de la caída de presión |
Hasta un 30% con canales optimizados |
Vida útil esperada |
Alrededor de 20 años |
Estas métricas hacen que las placas soldadas al vacío sean ideales para aplicaciones de alto flujo de calor que requieren una gestión térmica confiable y duradera.
Consejo: Asegúrese de que todas las superficies estén completamente limpias antes de soldar al vacío para lograr un flujo de metal de aportación y una resistencia de la unión óptimos.
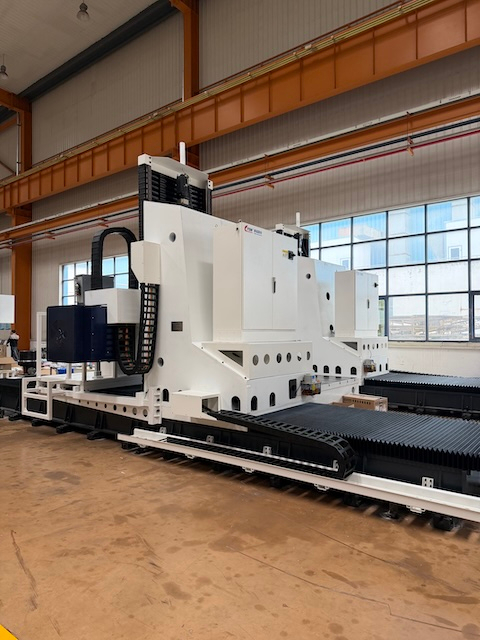
La soldadura por fricción y agitación (FSW) es un proceso de unión de estado sólido. Utiliza una herramienta giratoria con un pasador y un hombro especialmente diseñados. La herramienta se introduce en la zona de unión entre dos piezas de aluminio. El calor por fricción ablanda el material sin derretirlo. Luego, la herramienta se mueve a lo largo de la línea de unión, removiendo el metal ablandado y forjándolo bajo presión. Esto crea una unión fuerte mediante deformación plástica y recristalización dinámica, produciendo una microestructura de grano fino.
Debido a que FSW es un proceso de estado sólido, reduce el riesgo de defectos relacionados con la solidificación, como porosidad y agrietamiento en caliente. Sin embargo, aún son necesarios el diseño adecuado de la herramienta y el control del proceso para prevenir defectos de soldadura. También crea una zona estrecha afectada por el calor, lo que ayuda a mantener las propiedades mecánicas del material base circundante, dependiendo de la aleación y las condiciones de soldadura. Esto hace que FSW sea ideal para unir placas de refrigeración líquida de aluminio, donde la gestión del calor y la integridad estructural son fundamentales.
FSW ofrece varias ventajas para las placas de refrigeración líquida:
Fuerte rendimiento de las juntas: FSW controlado adecuadamente puede producir juntas sólidas con propiedades mecánicas adecuadas para aplicaciones exigentes de refrigeración líquida.
Distorsión mínima: el bajo aporte de calor reduce la deformación y mantiene los canales precisos.
Sin metal de aportación ni fundente: esto reduce el riesgo de contaminación dentro de los canales de refrigerante.
Resistencia a la fatiga mejorada: la estructura de grano fino mejora la durabilidad bajo ciclos térmicos.
Respetuoso con el medio ambiente: no se necesitan humos ni metales de aportación, lo que simplifica la fabricación.
Estos beneficios ayudan a mantener la integridad de los canales de refrigerante, lo que garantiza una transferencia de calor eficiente y una larga vida útil.
FSW crea una unión continua y sin defectos a lo largo de los bordes del canal o los tapones finales. La zona de soldadura forjada sella herméticamente el recorrido del flujo, evitando fugas bajo presión. El proceso puede lograr una resistencia a la presión superior a 1,0 MPa, adecuada para muchos sistemas de refrigeración líquida.
Debido a que la junta está libre de poros y grietas, resiste la contaminación y la corrosión del refrigerante. La soldadura hermética también resiste la expansión térmica y las tensiones mecánicas, manteniendo la integridad del canal en condiciones operativas adversas.
Las placas frías FSW se utilizan ampliamente en:
Refrigeración de electrónica de potencia: Inversores de alta tensión, IGBT y módulos de potencia.
Centros de datos: servidores y sistemas HPC que necesitan una refrigeración confiable.
Almacenamiento de energía: Gestión térmica de baterías en vehículos eléctricos.
Automatización industrial: Maquinaria que requiere soluciones térmicas duraderas.
Las características de rendimiento típicas incluyen:
Característica |
Rango/valor típico |
|---|---|
Resistencia a la presión |
> 1,0 MPa |
Tasa de fuga |
< 1 × 10⁻⁶ Pa·m³/s |
Espesor de la pared del canal |
1,0–3,0 mm |
Conductividad térmica |
Hasta 200 W/mK (aluminio) |
Temperatura de funcionamiento |
-40°C a 150°C |
Vida útil esperada |
10 a 15 años (según el uso) |
Las placas frías FSW combinan fuertes propiedades mecánicas y un excelente sellado, lo que las hace confiables para tareas exigentes de gestión térmica.
La soldadura por fricción y agitación (FSW) y la soldadura fuerte al vacío unen placas de refrigeración líquida de aluminio de forma diferente. FSW es un proceso de estado sólido. Utiliza una herramienta giratoria para remover y forjar piezas de metal sin fundirse. Esto mantiene intactas las propiedades del metal base y evita metales de aporte o fundentes.
La soldadura fuerte al vacío funde un metal de aportación dentro de un horno de vacío. El relleno fundido fluye hacia las juntas por acción capilar y luego se solidifica para formar una unión metalúrgica. El vacío elimina el oxígeno, evitando la oxidación. La soldadura fuerte necesita metales de aportación compatibles, como las aleaciones de aluminio y silicio, mientras que la FSW no requiere relleno.
Por lo tanto, FSW depende de la agitación y la presión mecánicas, mientras que la soldadura fuerte depende del flujo de relleno fundido y la solidificación. Esta diferencia afecta los materiales, las características de las juntas y los pasos de fabricación.
La soldadura fuerte al vacío sobresale en geometrías de canales complejas. El metal de aportación fundido fluye hacia canales internos estrechos e intrincados a los que las herramientas mecánicas no pueden acceder. Esto permite a los diseñadores crear rutas de refrigerante densas y optimizadas que mejoran la transferencia térmica.
Sin embargo, FSW requiere el acceso de la herramienta de soldadura a lo largo de las líneas de unión. Se adapta a diseños de canales más simples o al sellado de extremos de perfiles extruidos. Si bien produce uniones fuertes y de baja distorsión, FSW limita la complejidad del canal en comparación con la soldadura fuerte.
El rendimiento térmico depende de la calidad de la junta y del diseño del canal. El rendimiento térmico de las placas de enfriamiento FSW y soldadas al vacío depende del material base, la calidad de la junta, la geometría del canal y las condiciones del flujo de refrigerante. FSW forma uniones de estado sólido sin metal de aportación, mientras que la soldadura fuerte al vacío utiliza aleaciones de relleno en las interfaces de las uniones. El rendimiento general de la transferencia de calor debe evaluarse en función del diseño completo de la placa de enfriamiento y los requisitos de aplicación.
Ambos métodos proporcionan un sellado confiable pero difieren en sus riesgos. FSW forma una junta continua y libre de poros mediante deformación plástica, lo que minimiza las vías de fuga y previene la contaminación del refrigerante. Evita metales de aporte o fundentes, eliminando los riesgos de contaminación asociados.
La soldadura fuerte al vacío crea sellos herméticos mediante uniones metalúrgicas. Sin embargo, un flujo de relleno inadecuado o un flujo residual (si se usa) pueden causar huecos o corrosión, con riesgo de fugas o contaminación. Los entornos de vacío controlados y la selección de flujo mitigan estos problemas.
FSW generalmente ofrece uniones más limpias con menos riesgo de contaminación, mientras que la soldadura fuerte se adapta a aplicaciones que exigen formas complejas pero requiere un control cuidadoso del proceso para la integridad del sellado.
FSW ofrece una unión rápida y energéticamente eficiente sin necesidad de hornos de vacío ni aplicación de fundente. Reduce el posprocesamiento evitando la limpieza del relleno. Sin embargo, puede requerir herramientas precisas y está limitado a trayectorias de juntas accesibles.
La soldadura fuerte al vacío procesa muchas piezas simultáneamente en hornos discontinuos, ideal para producción de gran volumen. Sin embargo, exige equipos de vacío que consumen mucha energía, costos de metal de aportación y manipulación de fundente. Los diseños de canales complejos pueden aumentar el tiempo de mecanizado y configuración.
Los enfoques híbridos que combinan FSW y soldadura fuerte optimizan la eficiencia y el costo. Por ejemplo, FSW sella canales rápidamente, mientras que la soldadura fuerte une accesorios de entrada/salida en lotes, equilibrando velocidad y complejidad.
Las placas frías FSW se adaptan a entornos que necesitan una alta resistencia de las juntas, una contaminación mínima y una complejidad de canal moderada. Estos incluyen refrigeración de electrónica de potencia, gestión térmica de baterías y automatización industrial.
Las placas soldadas al vacío se adaptan a aplicaciones de alto flujo de calor con canales complejos, como la informática de alto rendimiento, la industria aeroespacial y la defensa. Manejan bien rutas de flujo de refrigerante complejas y diseños de placas delgadas.
Los factores ambientales como la temperatura de funcionamiento, la presión y el acceso de mantenimiento influyen en la elección del método. FSW resiste eficazmente los ciclos térmicos y el estrés mecánico. Las placas soldadas ofrecen durabilidad a largo plazo, pero necesitan opciones de relleno y fundente resistentes a la corrosión.
Vansim ha sido pionero en un método de fabricación híbrido que combina soldadura por fricción y agitación (FSW) y soldadura fuerte al vacío para producir placas de refrigeración líquida de aluminio de manera eficiente. El proceso comienza con la extrusión del aluminio, formando complejos canales internos en un solo paso. Luego, FSW sella los extremos del canal usando una herramienta giratoria, creando juntas fuertes y herméticas al instante. Luego, las juntas de entrada y salida mecanizadas por CNC se sueldan en un horno de vacío en lotes, uniendo varias piezas simultáneamente. Esta división del trabajo aprovecha las fortalezas de ambas técnicas: FSW para un sellado rápido de estado sólido y soldadura fuerte al vacío para uniones metalúrgicas confiables en accesorios.
Este enfoque híbrido aumenta drásticamente la velocidad de producción. La soldadura fuerte al vacío por lotes trata cientos de piezas a la vez, lo que reduce los tiempos de ciclo del horno y los costos de energía por unidad. El sellado FSW de los tapones de los extremos elimina la necesidad de mecanizado complejo o metal de relleno dentro de los canales, lo que reduce los gastos de mano de obra y materiales. En comparación con el mecanizado CNC completo tradicional y la soldadura por arco, el método de Vansim triplica la capacidad de producción y reduce los costos entre un 30% y un 40%. El proceso también utiliza perfiles de aluminio extruido, lo que mejora la utilización del material por encima del 95 % y evita costosas matrices de forjado. Estas eficiencias hacen factibles pedidos de gran volumen y plazos de entrega cortos para industrias como la electrónica de consumo y el almacenamiento de energía.
La garantía de calidad es fundamental. Vansim emplea pruebas de fugas masivas al 100 % para cada placa fría, lo que garantiza cero defectos antes del envío. Las soldaduras de estado sólido de FSW minimizan la porosidad y el agrietamiento, produciendo zonas estrechas afectadas por el calor que preservan la integridad del metal. La soldadura fuerte al vacío forma uniones densas y herméticas con tasas de fuga inferiores a 1,0×10⁻⁶ Pa·m³/s. Juntos, estos métodos garantizan la confiabilidad del sellado y la durabilidad a largo plazo bajo presión y ciclos térmicos. El mecanizado CNC de precisión posterior a la soldadura garantiza una planitud de ±0,05 mm, lo que cumple con los estrictos requisitos de montaje para módulos de potencia y componentes electrónicos.
El proceso híbrido ofrece una excelente adaptabilidad del diseño. Las secciones transversales de los canales extruidos se pueden adaptar a las limitaciones de espacio y energía de la fuente de calor. Las posiciones de los enchufes finales pueden cambiar para adaptarse a diversos entornos de instalación con pequeños ajustes estructurales. Esta flexibilidad admite diversas aplicaciones, desde refrigeración de inversores de alto voltaje hasta grandes gabinetes de almacenamiento de energía y equipos láser médicos. Los fabricantes pueden personalizar la densidad, el tamaño y el diseño del canal de flujo mientras mantienen una calidad y una velocidad de producción constantes. El enfoque de Vansim equilibra el rendimiento térmico, la integridad del sellado y la rentabilidad en múltiples industrias.
Consejo: La combinación del procesamiento por lotes de sellado FSW y soldadura fuerte al vacío puede triplicar la producción y, al mismo tiempo, reducir los costos hasta en un 40 %, lo que es ideal para ampliar la fabricación de placas de refrigeración líquida de manera eficiente.
En entornos de servidores y computación de alto rendimiento (HPC), la gestión de cargas de calor intensas es crucial. Las placas de enfriamiento de aluminio soldadas al vacío destacan aquí debido a su capacidad para soportar canales internos complejos y de alta densidad. Estos intrincados diseños maximizan el área de contacto del refrigerante, eliminando eficientemente el calor de las CPU y GPU. Los enlaces metalúrgicos formados durante la soldadura fuerte al vacío garantizan una resistencia térmica mínima, lo que ayuda a mantener temperaturas de funcionamiento estables para un rendimiento confiable.
Las placas frías FSW también se utilizan en la refrigeración de servidores, especialmente cuando basta con geometrías de canal más simples. Sus soldaduras de estado sólido proporcionan sellos fuertes y a prueba de fugas sin metales de relleno, lo que reduce los riesgos de contaminación en componentes electrónicos sensibles. La mínima distorsión de FSW preserva tolerancias estrictas, algo importante para servidores compactos montados en bastidor. Para aplicaciones de alto flujo de calor o diseños de placas de enfriamiento compactas, la soldadura fuerte al vacío puede ser adecuada cuando la geometría del canal requerida y la configuración de la junta respaldan este proceso.
Los vehículos eléctricos (EV) y los automóviles híbridos dependen en gran medida de placas de refrigeración líquida para mantener las temperaturas de la batería y los componentes electrónicos dentro de rangos seguros. En este caso, a menudo se prefiere el FSW debido a sus juntas limpias y libres de residuos de fundente o metal de aportación, lo que ayuda a prevenir la contaminación del refrigerante, un factor crítico para la confiabilidad de la batería a largo plazo.
Las juntas fuertes y resistentes a la fatiga de FSW soportan ciclos térmicos durante la operación del vehículo. También permite sellar los extremos de los canales extruidos sin complejos procesos de horno, lo que acelera la producción. Sin embargo, las placas soldadas al vacío se utilizan en paquetes de baterías para vehículos eléctricos que requieren diseños de canales muy complejos para optimizar las rutas del flujo de refrigerante y la uniformidad térmica. La elección depende de la complejidad del diseño y del volumen de producción.
En el sector aeroespacial y de defensa, las placas de refrigeración deben soportar entornos hostiles y estrictos estándares de confiabilidad. La soldadura fuerte al vacío puede ser adecuada para placas de enfriamiento aeroespaciales y de defensa que requieren estructuras compactas y canales internos complejos, sujeto a los requisitos de material y calificación de cada aplicación. Su larga vida útil esperada y su excelente sellado bajo presión se adaptan a aplicaciones de misión crítica.
Los equipos de automatización industrial se benefician de ambos métodos. Las placas frías FSW proporcionan uniones robustas resistentes a vibraciones y esfuerzos mecánicos, ideales para maquinaria pesada. Las placas soldadas al vacío ofrecen flexibilidad de diseño para necesidades de refrigeración especializadas en robótica o electrónica de alta potencia. Ambos métodos ofrecen una gestión térmica fiable adaptada a las exigentes condiciones industriales.
Los mercados emergentes como las telecomunicaciones 5G, los láseres médicos y el almacenamiento de energía renovable exigen cada vez más soluciones eficientes de refrigeración líquida. Los procesos híbridos de soldadura fuerte FSW permiten una producción escalable de placas personalizadas que equilibran el costo y el rendimiento. Los avances en las técnicas de extrusión y soldadura permiten diseños más compactos y livianos.
Las tendencias futuras incluyen la integración de sensores para el monitoreo térmico en tiempo real y la adopción de refrigerantes amigables con el medio ambiente. Tanto la FSW como la soldadura fuerte al vacío evolucionarán para satisfacer estas necesidades, admitiendo mayores flujos de calor y geometrías más complejas. Los fabricantes deben elegir métodos de unión alineados con los requisitos de la aplicación, la escala de producción y las expectativas de confiabilidad.
Consejo: Para aplicaciones que necesitan diseños de canales complejos y el máximo rendimiento térmico, la soldadura fuerte al vacío es ideal; Para ambientes sensibles a la contaminación o mecánicamente exigentes, FSW ofrece juntas más limpias y más fuertes.
Los fundentes para soldadura fuerte son compuestos químicos que se aplican a superficies metálicas antes de soldar. Eliminan las capas de óxido que se forman naturalmente en el aluminio y otros metales a altas temperaturas. Los óxidos impiden que el metal de aportación fundido fluya y se una correctamente. El fundente disuelve o descompone estos óxidos, exponiendo superficies metálicas limpias. Esto permite que el relleno fundido humedezca y llene la junta por acción capilar, creando una fuerte unión metalúrgica. El fundente también protege el área de la junta de la reoxidación durante el calentamiento al formar una protección líquida, lo que garantiza una humectación y un flujo constantes.
El fundente es esencial en procesos de soldadura fuerte realizados al aire libre o en atmósferas no controladas, donde el oxígeno provoca la formación de óxido. Sin fundente, las juntas sufren de un flujo deficiente del metal de aportación, huecos y uniones débiles. Sin embargo, en la soldadura fuerte al vacío, el ambiente de vacío elimina el oxígeno, lo que evita la formación de óxido. Esto significa que generalmente no se requiere fundente en la soldadura fuerte al vacío de placas de enfriamiento de aluminio. La propia aspiradora actúa como un fundente eliminando el oxígeno y manteniendo limpias las superficies. Algunas aleaciones de relleno autofundentes tampoco necesitan fundente. Pero si la soldadura se realiza en atmósferas con control limitado de oxígeno, o si se trata de aleaciones complejas, es posible que aún sea necesario el fundente.
La elección del fundente adecuado depende de:
Tipo de metal base: el aluminio forma una capa de óxido resistente que necesita fundentes agresivos que contengan cloruros o fluoruros. El cobre o el acero requieren fundentes de borato o fluoruro más suaves.
Aleación de metal de aportación: las aportaciones de aluminio y silicio necesitan un fundente compatible con los óxidos de aluminio. Los rellenos a base de plata o cobre se combinan con diferentes químicas de fundente.
Temperatura de soldadura fuerte: el fundente debe permanecer activo durante todo el ciclo de soldadura fuerte. Un rango de fusión demasiado bajo produce residuos carbonizados; límites demasiado altos para la eliminación de óxido.
Limpieza posterior a la soldadura fuerte: algunos residuos de fundente son corrosivos y deben eliminarse rápidamente. Otros, como el fundente no corrosivo Nocolok™, pueden permanecer en las juntas.
Para las placas de refrigeración líquida de aluminio soldadas al vacío, se prefieren fundentes no corrosivos o ningún fundente para evitar la contaminación y la corrosión.
Varias normas clasifican y regulan los fundentes para soldadura fuerte:
AWS A5.31M/A5.31: Ampliamente utilizado en EE. UU. e internacionalmente, clasifica los fundentes por rango de temperatura, metales base y metales de aporte.
EN 1045: sistema de clasificación europeo que se alinea estrechamente con los estándares AWS.
ISO 17672: Norma internacional que cubre metales de aportación y compatibilidad con fundentes.
Otras normas nacionales: JIS (Japón), DIN (Alemania), GB/T (China) y GOST (Rusia) especifican propiedades de fundente para mercados regionales.
Estos estándares garantizan que los fundentes cumplan con los requisitos de rendimiento, seguridad y residuos críticos para uniones soldadas confiables.
La selección del flujo afecta directamente la integridad de la articulación:
El fundente adecuado elimina completamente los óxidos, lo que permite un flujo completo del metal de aportación y uniones fuertes y herméticas.
Un flujo incorrecto o insuficiente produce huecos, humedecimiento incompleto y uniones débiles propensas a fugas.
Los residuos de fundente corrosivo pueden atacar la junta o los canales de refrigerante si no se limpian por completo, con riesgo de corrosión y fallas a largo plazo.
Los fundentes no corrosivos reducen las necesidades de limpieza y mejoran la resistencia a la corrosión, pero pueden tener rangos de aplicación más limitados.
En la soldadura al vacío de placas de refrigeración líquida de aluminio, evitar el fundente o utilizar fundentes no corrosivos ayuda a mantener la resistencia a la corrosión y la pureza del refrigerante. Esto garantiza una larga vida útil y un rendimiento térmico constante.
La elección entre soldadura por fricción y agitación (FSW) y soldadura fuerte al vacío depende de varios factores clave. Primero, considere la complejidad del diseño del canal de enfriamiento. La soldadura fuerte al vacío maneja mejor los canales intrincados y de alta densidad porque el metal de relleno fundido fluye hacia espacios reducidos inalcanzables para las herramientas mecánicas. FSW se adapta a geometrías más simples o al sellado de extremos de canales extruidos.
La compatibilidad del material y el riesgo de contaminación también son importantes. FSW utiliza soldadura de estado sólido sin relleno ni fundente, lo que reduce los riesgos de contaminación dentro de las rutas del refrigerante. La soldadura fuerte al vacío implica metales de aportación y, a veces, fundentes, que requieren un control cuidadoso para evitar la corrosión o la contaminación.
El volumen de producción y el coste también influyen en la decisión. FSW ofrece uniones rápidas y energéticamente eficientes sin equipos de vacío, pero necesita vías de unión accesibles. La soldadura fuerte al vacío puede procesar muchas piezas simultáneamente en hornos discontinuos, lo que reduce los costos unitarios para tiradas grandes, pero requiere más energía y configuración.
Por último, considere el entorno operativo. Las aplicaciones que necesitan uniones fuertes, distorsión mínima y resistencia a los ciclos térmicos pueden favorecer el FSW. Los escenarios de alto flujo de calor que exigen diseños de canales complejos a menudo prefieren la soldadura fuerte al vacío.
Las demandas de flujo de calor y la complejidad del diseño de canales van de la mano. La soldadura fuerte al vacío admite densidades de flujo de calor de hasta 20 kW al permitir geometrías de canales densas y optimizadas. Sus enlaces metalúrgicos garantizan una excelente conductividad térmica en formas complejas.
Las placas frías FSW suelen manejar flujos de calor moderados, entre 500 W y unos pocos kW, según el diseño. Si bien las juntas FSW preservan la conductividad del metal base, la complejidad del canal está limitada por el acceso a las herramientas. Los diseñadores deben equilibrar la densidad del canal y la accesibilidad de la soldadura.
Si su aplicación implica un flujo de calor muy alto o rutas de refrigerante intrincadas, la soldadura fuerte al vacío suele ser la mejor opción. Para canales menos complejos o flujo moderado, FSW proporciona un sellado confiable con menos riesgos de contaminación.
Las limitaciones de espacio y los factores ambientales afectan la elección del método de unión. Las placas soldadas al vacío se pueden hacer muy delgadas (hasta 10 mm o menos), lo que ayuda a instalaciones compactas. Sus complejos canales se adaptan a espacios reducidos en equipos aeroespaciales o HPC.
Las placas FSW pueden tener paredes ligeramente más gruesas debido a las limitaciones de las herramientas de extrusión y soldadura, pero ofrecen una excelente resistencia mecánica y resistencia a la fatiga. Funcionan bien en entornos propensos a vibraciones o térmicamente dinámicos, como paquetes de baterías de automóviles o maquinaria industrial.
Considere también los rangos de temperatura de funcionamiento. Ambos métodos se adaptan al enfriamiento típico de componentes electrónicos (-40 °C a 150 °C), pero las uniones soldadas al vacío pueden soportar temperaturas ligeramente más altas dependiendo del metal de aportación.
La confiabilidad a largo plazo depende de la integridad de las juntas, la resistencia a la corrosión y la facilidad de mantenimiento. FSW crea juntas sin poros y sin fundente, lo que reduce los riesgos de corrosión y contaminación dentro de los canales de refrigerante. Esto reduce las necesidades de mantenimiento y prolonga la vida útil, especialmente cuando la pureza del refrigerante es fundamental.
Las uniones soldadas al vacío ofrecen uniones metalúrgicas duraderas, pero requieren una cuidadosa selección del fundente y limpieza para evitar residuos corrosivos. Una soldadura fuerte inadecuada puede provocar huecos o fugas con el tiempo. Sin embargo, las placas soldadas suelen durar 20 años o más en entornos estables.
El acceso al mantenimiento y la reparabilidad también son importantes. Las juntas FSW son generalmente más robustas contra tensiones mecánicas y ciclos térmicos. Las placas soldadas pueden ser más sensibles a sufrir daños durante la manipulación o el retrabajo.
Aspecto |
FSW |
Soldadura al vacío |
|---|---|---|
Proceso de unión |
Soldadura mecánica de estado sólido |
Metal de aportación fundido al vacío. |
Complejidad del canal |
Moderado (se requiere acceso a herramientas) |
Alto (canales internos complejos) |
Riesgo de contaminación |
Bajo (sin relleno ni fundente) |
Moderado (requiere control de flujo) |
Rendimiento térmico |
Bueno, depende del metal base. |
Flujo de llenado excelente y optimizado |
Eficiencia de producción |
Rápido, no se necesita aspiradora |
Procesamiento por lotes, intensivo en energía |
Costo |
Herramientas más bajas, configuración más alta |
Mayor costo de equipos y materiales. |
Resistencia y durabilidad de las articulaciones |
Alto, resistente a la fatiga |
Alto, con flujo y limpieza adecuados. |
Mantenimiento |
Baja contaminación, mantenimiento más fácil |
Los residuos de fundente pueden requerir limpieza. |
Aplicaciones adecuadas |
Refrigeración de baterías, automatización industrial. |
Baterías HPC, aeroespaciales y para vehículos eléctricos con canales complejos |
La soldadura por fricción y agitación (FSW) y la soldadura fuerte al vacío ofrecen distintos beneficios para las placas de refrigeración líquida de aluminio. FSW proporciona uniones fuertes y limpias con una contaminación mínima, ideal para diseños más simples. La soldadura fuerte al vacío sobresale en geometrías de canales complejas y ofrece excelente rendimiento térmico y durabilidad. Los avances futuros mejorarán estas tecnologías para diversas aplicaciones. Los ingenieros deben considerar la complejidad del canal, el riesgo de contaminación y las necesidades de producción al elegir el método de unión. Dongguan Zhihui Welding Technology Co., Ltd. ofrece soluciones de soldadura relacionadas con FSW y soporte técnico para la fabricación de placas de refrigeración líquida de aluminio, ayudando a los clientes a adaptar los procesos de unión a las estructuras de sus productos y requisitos de producción.
R: FSW utiliza soldadura de estado sólido sin fusión, ideal para canales más simples y bajo riesgo de contaminación. La soldadura fuerte al vacío funde el metal de aportación al vacío, lo que permite diseños de canales complejos con un rendimiento térmico excelente.
R: La soldadura fuerte al vacío crea fuertes uniones metalúrgicas en canales internos complejos, lo que mejora la transferencia de calor y permite diseños de placas delgadas y livianas.
R: FSW ofrece uniones fuertes, sin poros, sin metales de aportación ni fundente, lo que reduce la contaminación y la distorsión, y es adecuado para flujo de calor moderado y geometrías más simples.
R: FSW requiere menos energía y no requiere equipo de vacío, lo que reduce los costos para tiradas pequeñas y medianas, mientras que la soldadura fuerte al vacío admite el procesamiento por lotes pero implica mayores gastos de equipo y material.
R: Ambos métodos proporcionan un sellado confiable; FSW produce uniones continuas, sin poros y sin fundente, lo que minimiza la contaminación, mientras que la soldadura fuerte al vacío requiere un control cuidadoso del fundente para evitar huecos y corrosión.