Visualizações: 0 Autor: Editor do site Horário de publicação: 19/11/2026 Origem: Site
Índice
Soldagem por Fricção e Mistura (FSW) e Brasagem a Vácuo são dois métodos de união amplamente utilizados para placas de resfriamento líquido de alumínio. Cada processo oferece diferentes vantagens em resistência da junta, confiabilidade de vedação, flexibilidade de projeto de canal e eficiência de fabricação. A FSW utiliza soldagem de estado sólido sem metal de adição, enquanto a Brasagem a Vácuo une componentes de alumínio usando ligas de adição em um ambiente de forno controlado. Compreender as diferenças entre esses dois processos ajuda os fabricantes a selecionar o método de união correto para seus projetos de placas de resfriamento, requisitos de gerenciamento térmico e necessidades de produção.
A brasagem a vácuo é uma técnica de união em que os componentes da placa de resfriamento líquido de alumínio se unem dentro de um forno a vácuo. O processo utiliza um metal de adição com ponto de fusão inferior ao do alumínio. Quando aquecido, o metal de adição derrete e flui para dentro da junta por ação capilar. À medida que a montagem esfria, o enchimento solidifica, criando uma forte ligação metalúrgica. O ambiente de vácuo remove o oxigênio, evitando a oxidação e garantindo juntas limpas e de alta qualidade.
O processo depende do metal de adição fundido que molha as superfícies de alumínio e preenche lacunas microscópicas entre as peças. Este umedecimento produz uma ligação contínua sem lacunas ou vazios. A atmosfera de vácuo evita a formação de óxido, que geralmente bloqueia a umectação. À medida que o metal de adição esfria, ele se solidifica, formando uma junta durável que transfere calor de forma eficiente e resiste a vazamentos sob pressão.
A brasagem a vácuo é adequada para placas de resfriamento de alumínio com canais internos complexos. A carga fundida flui facilmente em formas compactas e complexas, inacessíveis por soldagem mecânica. Isso permite que os projetistas maximizem a densidade do canal e otimizem os caminhos do fluxo do refrigerante para obter melhor desempenho térmico. O processo também suporta designs de placas mais finas, reduzindo o peso e mantendo a resistência e a integridade da vedação.
Recurso |
Desempenho típico |
|---|---|
Faixa de densidade de fluxo de calor |
500 W a 20 kW |
Taxa de vazamento |
< 1 × 10⁻⁸ Pa·m³/s |
Espessura total |
Tão fino quanto 10 mm |
Tolerância de usinagem CNC |
±0,05mm |
Condutividade Térmica de Materiais |
Até 200 W/mK (Al/Cu) |
Redução da Queda de Pressão |
Até 30% com canais otimizados |
Vida útil esperada |
Cerca de 20 anos |
Essas métricas tornam as placas soldadas a vácuo ideais para aplicações de alto fluxo de calor que exigem gerenciamento térmico confiável e duradouro.
Dica: Certifique-se de que todas as superfícies estejam completamente limpas antes da brasagem a vácuo para obter fluxo ideal do metal de adição e resistência da junta.
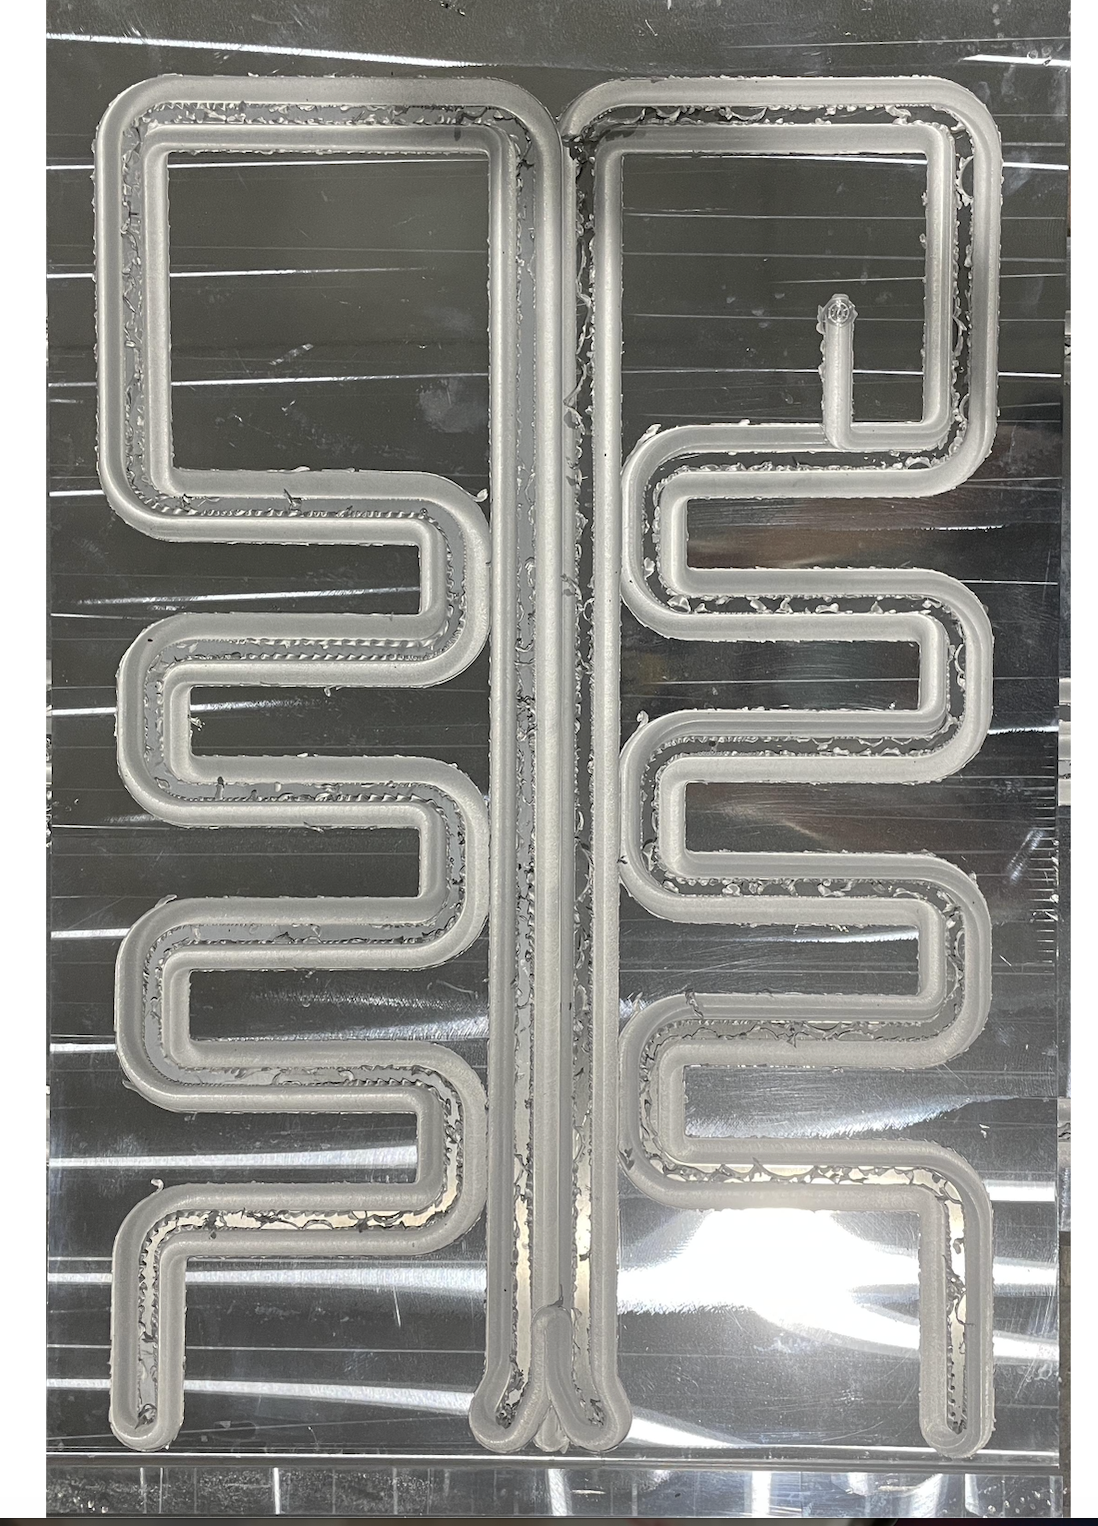
A soldagem por fricção e mistura (FSW) é um processo de união em estado sólido. Ele usa uma ferramenta rotativa com um pino e um ombro especialmente projetados. A ferramenta mergulha na área de junção entre duas peças de alumínio. O calor friccional amolece o material sem derretê-lo. A ferramenta então se move ao longo da linha da junta, mexendo o metal amolecido e forjando-o sob pressão. Isto cria uma ligação forte por deformação plástica e recristalização dinâmica, produzindo uma microestrutura de granulação fina.
Como o FSW é um processo de estado sólido, ele reduz o risco de defeitos relacionados à solidificação, como porosidade e trincas a quente. No entanto, o projeto adequado da ferramenta e o controle do processo ainda são necessários para evitar defeitos de soldagem. Também cria uma zona estreita afetada pelo calor, ajudando a manter as propriedades mecânicas do material de base circundante, dependendo da liga e das condições de soldagem. Isso torna o FSW ideal para unir placas de refrigeração líquida de alumínio, onde o gerenciamento de calor e a integridade estrutural são essenciais.
O FSW oferece diversas vantagens para placas de refrigeração líquida:
Forte desempenho de junta: O FSW adequadamente controlado pode produzir juntas sólidas com propriedades mecânicas adequadas para aplicações exigentes de refrigeração líquida.
Distorção mínima: A baixa entrada de calor reduz o empenamento, mantendo os canais precisos.
Sem metal de adição ou fluxo: Isso reduz o risco de contaminação dentro dos canais de refrigeração.
Melhor resistência à fadiga: A estrutura de grãos finos aumenta a durabilidade durante o ciclo térmico.
Ecologicamente correto: Não são necessários gases ou metais de adição, simplificando a fabricação.
Esses benefícios ajudam a manter a integridade dos canais de refrigeração, garantindo uma transferência de calor eficiente e uma longa vida útil.
O FSW cria uma junta contínua e sem defeitos ao longo das bordas do canal ou dos tampões finais. A zona de solda forjada veda hermeticamente o caminho do fluxo, evitando vazamentos sob pressão. O processo pode atingir resistência à pressão acima de 1,0 MPa, adequada para muitos sistemas de refrigeração líquida.
Como a junta está livre de poros e rachaduras, ela resiste à contaminação e à corrosão do líquido refrigerante. A solda hermética também resiste à expansão térmica e às tensões mecânicas, mantendo a integridade do canal em condições operacionais adversas.
As placas frias FSW são amplamente utilizadas em:
Resfriamento de eletrônica de potência: Inversores de alta tensão, IGBTs e módulos de potência.
Data centers: servidores e sistemas HPC que precisam de resfriamento confiável.
Armazenamento de energia: Gestão térmica de baterias em veículos eléctricos.
Automação industrial: Máquinas que necessitam de soluções térmicas duráveis.
Os recursos de desempenho típicos incluem:
Recurso |
Faixa/valor típico |
|---|---|
Resistência à pressão |
> 1,0MPa |
Taxa de vazamento |
< 1 × 10⁻⁶ Pa·m³/s |
Espessura da Parede do Canal |
1,0–3,0mm |
Condutividade Térmica |
Até 200 W/mK (alumínio) |
Temperatura operacional |
-40 °C a 150 °C |
Vida útil esperada |
10–15 anos (dependendo do uso) |
As placas frias FSW combinam fortes propriedades mecânicas e excelente vedação, tornando-as confiáveis para tarefas exigentes de gerenciamento térmico.
A soldagem por fricção e mistura (FSW) e a brasagem a vácuo unem placas de resfriamento líquido de alumínio de maneira diferente. FSW é um processo de estado sólido. Ele usa uma ferramenta rotativa para mexer e forjar peças de metal sem derreter. Isso mantém intactas as propriedades do metal base e evita metais de adição ou fluxos.
A brasagem a vácuo derrete um metal de adição dentro de um forno a vácuo. A carga fundida flui para as juntas por ação capilar e depois solidifica para formar uma ligação metalúrgica. O vácuo remove o oxigênio, evitando a oxidação. A brasagem precisa de metais de adição compatíveis, como ligas de alumínio-silício, enquanto a FSW não requer nenhum enchimento.
Assim, o FSW depende de agitação mecânica e pressão, enquanto a brasagem depende do fluxo e da solidificação do material fundido. Essa diferença afeta os materiais, as características das juntas e as etapas de fabricação.
A brasagem a vácuo é excelente em geometrias de canais complexas. O metal de adição fundido flui em canais internos estreitos e intrincados, inacessíveis por ferramentas mecânicas. Isso permite que os projetistas criem caminhos de refrigeração densos e otimizados que melhoram a transferência térmica.
O FSW, entretanto, requer acesso para a ferramenta de soldagem ao longo das linhas de junta. Adequa-se a layouts de canais mais simples ou vedação final de perfis extrudados. Embora produza juntas fortes e com baixa distorção, o FSW limita a complexidade do canal em comparação com a brasagem.
O desempenho térmico depende da qualidade da junta e do design do canal. O desempenho térmico das placas de resfriamento FSW e soldadas a vácuo depende do material de base, da qualidade da junta, da geometria do canal e das condições de fluxo do refrigerante. A FSW forma juntas de estado sólido sem metal de adição, enquanto a brasagem a vácuo utiliza ligas de adição nas interfaces da junta. O desempenho geral da transferência de calor deve ser avaliado com base no projeto completo da placa de resfriamento e nos requisitos de aplicação.
Ambos os métodos fornecem vedação confiável, mas diferem em riscos. O FSW forma uma junta contínua e sem poros por deformação plástica, minimizando caminhos de vazamento e evitando a contaminação do líquido refrigerante. Evita metais de adição ou fluxos, eliminando riscos de contaminação associados.
A brasagem a vácuo cria vedações herméticas por meio de ligações metalúrgicas. No entanto, o fluxo de enchimento inadequado ou o fluxo residual (se usado) podem causar vazios ou corrosão, arriscando vazamentos ou contaminação. Ambientes de vácuo controlados e seleção de fluxo atenuam esses problemas.
O FSW geralmente oferece juntas mais limpas com menos risco de contaminação, enquanto a brasagem é adequada para aplicações que exigem formatos complexos, mas requer controle cuidadoso do processo para integridade da vedação.
O FSW oferece união rápida e com baixo consumo de energia, sem a necessidade de fornos a vácuo ou aplicação de fluxo. Reduz o pós-processamento, evitando a limpeza do preenchimento. No entanto, pode exigir ferramentas precisas e está limitado a caminhos de juntas acessíveis.
A brasagem a vácuo processa muitas peças simultaneamente em fornos descontínuos, ideal para produção de alto volume. No entanto, exige equipamentos de vácuo que consomem muita energia, custos de metal de adição e manuseio de fluxo. Projetos complexos de canais podem aumentar o tempo de usinagem e configuração.
Abordagens híbridas que combinam FSW e brasagem otimizam a eficiência e os custos. Por exemplo, o FSW veda os canais rapidamente, enquanto a brasagem une as conexões de entrada/saída em lotes, equilibrando velocidade e complexidade.
As placas frias FSW são adequadas para ambientes que necessitam de alta resistência de juntas, contaminação mínima e complexidade moderada de canal. Isso inclui resfriamento de eletrônicos de potência, gerenciamento térmico de bateria e automação industrial.
As placas soldadas a vácuo atendem a aplicações de alto fluxo de calor com canais complexos, como computação de alto desempenho, aeroespacial e defesa. Eles lidam bem com caminhos de fluxo de refrigerante complexos e designs de placas finas.
Fatores ambientais como temperatura operacional, pressão e acesso para manutenção influenciam a escolha do método. O FSW resiste efetivamente aos ciclos térmicos e ao estresse mecânico. As placas soldadas oferecem durabilidade a longo prazo, mas precisam de opções de enchimento e fluxo resistentes à corrosão.
A Vansim foi pioneira em um método de fabricação híbrido que combina soldagem por fricção e mistura (FSW) e brasagem a vácuo para produzir placas de resfriamento líquido de alumínio com eficiência. O processo começa com a extrusão do alumínio, formando canais internos complexos em uma única etapa. Em seguida, o FSW sela as extremidades do canal usando uma ferramenta rotativa, criando instantaneamente juntas fortes e herméticas. Posteriormente, as juntas de entrada e saída usinadas em CNC são soldadas em lotes em um forno a vácuo, unindo várias peças simultaneamente. Essa divisão de trabalho aproveita os pontos fortes de ambas as técnicas: FSW para vedação rápida e de estado sólido e brasagem a vácuo para juntas metalúrgicas confiáveis em conexões.
Essa abordagem híbrida aumenta drasticamente a velocidade de produção. A brasagem a vácuo em lote trata centenas de peças de uma só vez, reduzindo os tempos de ciclo do forno e os custos de energia por unidade. A vedação FSW dos plugues terminais elimina a necessidade de usinagem complexa ou metal de adição dentro dos canais, reduzindo despesas com mão de obra e materiais. Comparado à usinagem CNC completa tradicional e à soldagem a arco, o método Vansim triplica a capacidade de produção e reduz os custos em 30–40%. O processo também utiliza perfis de alumínio extrudados, melhorando a utilização do material acima de 95% e evitando dispendiosas matrizes de forjamento. Essas eficiências tornam viáveis pedidos de grande volume e prazos de entrega curtos para setores como eletrônicos de consumo e armazenamento de energia.
A garantia de qualidade é crítica. A Vansim emprega 100% de testes de vazamento em massa para cada placa fria, garantindo zero defeitos antes do envio. As soldas de estado sólido da FSW minimizam a porosidade e as rachaduras, produzindo zonas estreitas afetadas pelo calor que preservam a integridade do metal. A brasagem a vácuo forma juntas densas e herméticas com taxas de vazamento abaixo de 1,0×10⁻⁶ Pa·m³/s. Juntos, esses métodos garantem confiabilidade de vedação e durabilidade a longo prazo sob pressão e ciclos térmicos. A usinagem CNC pós-brasagem de precisão garante planicidade dentro de ±0,05 mm, atendendo aos rígidos requisitos de montagem para módulos de potência e eletrônicos.
O processo híbrido oferece excelente adaptabilidade de design. As seções transversais extrudadas do canal podem ser adaptadas à potência da fonte de calor e às restrições de espaço. As posições dos plugues finais podem mudar para caber em vários envelopes de instalação com pequenos ajustes estruturais. Essa flexibilidade suporta diversas aplicações, desde resfriamento de inversores de alta tensão até grandes gabinetes de armazenamento de energia e equipamentos médicos a laser. Os fabricantes podem personalizar a densidade, o tamanho e o layout do canal de fluxo, mantendo qualidade e velocidade de produção consistentes. A abordagem da Vansim equilibra desempenho térmico, integridade de vedação e economia em vários setores.
Dica: A combinação do processamento em lote de selagem FSW e brasagem a vácuo pode triplicar a produção e, ao mesmo tempo, reduzir os custos em até 40%, ideal para dimensionar a fabricação de placas de resfriamento líquido com eficiência.
Em ambientes de computação de alto desempenho (HPC) e servidores, o gerenciamento de cargas de calor intensas é crucial. As placas de resfriamento de alumínio soldadas a vácuo se destacam aqui devido à sua capacidade de suportar canais internos complexos e de alta densidade. Esses designs complexos maximizam a área de contato do refrigerante, removendo com eficiência o calor das CPUs e GPUs. As ligações metalúrgicas formadas durante a brasagem a vácuo garantem resistência térmica mínima, ajudando a manter temperaturas operacionais estáveis para um desempenho confiável.
As placas frias FSW também são utilizadas no resfriamento de servidores, especialmente quando geometrias de canal mais simples são suficientes. Suas soldas de estado sólido fornecem vedações fortes e à prova de vazamentos, sem metais de adição, reduzindo os riscos de contaminação em componentes eletrônicos sensíveis. A distorção mínima do FSW preserva tolerâncias rígidas, importantes para servidores compactos montados em rack. Para aplicações de alto fluxo de calor ou designs compactos de placas de resfriamento, a brasagem a vácuo pode ser adequada quando a geometria do canal e a configuração da junta necessárias suportarem esse processo.
Os veículos elétricos (EVs) e os carros híbridos dependem fortemente de placas de refrigeração líquida para manter as temperaturas da bateria e dos componentes eletrônicos de potência dentro de faixas seguras. O FSW é frequentemente preferido aqui devido às suas juntas limpas, livres de fluxo ou resíduos de metal de adição, o que ajuda a evitar a contaminação do líquido refrigerante – um fator crítico para a confiabilidade da bateria a longo prazo.
As juntas fortes e resistentes à fadiga do FSW suportam ciclos térmicos durante a operação do veículo. Também permite a vedação de extremidades de canais extrudados sem processos complexos de forno, acelerando a produção. No entanto, placas soldadas a vácuo são usadas em conjuntos de baterias EV que exigem layouts de canais altamente complexos para otimizar os caminhos do fluxo do líquido refrigerante e a uniformidade térmica. A escolha depende da complexidade do projeto e do volume de produção.
Na indústria aeroespacial e de defesa, as placas de resfriamento devem suportar ambientes agressivos e padrões rigorosos de confiabilidade. A brasagem a vácuo pode ser adequada para placas de resfriamento aeroespacial e de defesa que requerem estruturas compactas e canais internos complexos, sujeitas aos requisitos de material e qualificação de cada aplicação. Sua longa vida útil esperada e excelente vedação sob pressão atendem a aplicações de missão crítica.
Os equipamentos de automação industrial se beneficiam de ambos os métodos. As placas frias FSW proporcionam juntas robustas, resistentes a vibrações e esforços mecânicos, ideais para máquinas pesadas. As placas soldadas a vácuo oferecem flexibilidade de projeto para necessidades especializadas de resfriamento em robótica ou eletrônica de alta potência. Ambos os métodos proporcionam gerenciamento térmico confiável e adaptado às condições industriais exigentes.
Mercados emergentes como telecomunicações 5G, lasers médicos e armazenamento de energia renovável exigem cada vez mais soluções eficientes de refrigeração líquida. Os processos híbridos de brasagem FSW permitem a produção escalável de placas personalizadas, equilibrando custo e desempenho. Os avanços nas técnicas de extrusão e soldagem permitem designs mais compactos e leves.
As tendências futuras incluem a integração de sensores para monitoramento térmico em tempo real e a adoção de refrigerantes ecológicos. Tanto a FSW quanto a brasagem a vácuo evoluirão para atender a essas necessidades, suportando fluxos de calor mais elevados e geometrias mais complexas. Os fabricantes devem escolher métodos de união alinhados com os requisitos da aplicação, escala de produção e expectativas de confiabilidade.
Dica: Para aplicações que necessitam de designs de canais complexos e o mais alto desempenho térmico, a brasagem a vácuo é ideal; para ambientes sensíveis à contaminação ou mecanicamente exigentes, o FSW oferece juntas mais limpas e mais fortes.
Os fluxos de brasagem são compostos químicos aplicados às superfícies metálicas antes da brasagem. Eles removem camadas de óxido que se formam naturalmente no alumínio e outros metais em altas temperaturas. Os óxidos impedem que o metal de adição fundido flua e se ligue adequadamente. O fluxo dissolve ou decompõe esses óxidos, expondo superfícies metálicas limpas. Isto permite que a carga fundida umedeça e preencha a junta por ação capilar, criando uma ligação metalúrgica forte. O fluxo também protege a área da junta contra reoxidação durante o aquecimento, formando uma proteção líquida, garantindo umedecimento e fluxo consistentes.
O fluxo é essencial em processos de brasagem realizados ao ar livre ou em atmosferas não controladas, onde o oxigênio causa a formação de óxido. Sem fluxo, as juntas sofrem com fluxo deficiente do metal de adição, vazios e ligações fracas. Porém, na brasagem a vácuo, o oxigênio é removido pelo ambiente de vácuo, evitando a formação de óxido. Isso significa que o fluxo geralmente não é necessário na brasagem a vácuo de placas de resfriamento de alumínio. O próprio vácuo atua como um fluxo, eliminando o oxigênio e mantendo as superfícies limpas. Algumas ligas de enchimento autofundentes também não precisam de fluxo. Mas se a brasagem ocorrer em atmosferas com controle limitado de oxigênio, ou se estiverem envolvidas ligas complexas, o fluxo ainda poderá ser necessário.
A escolha do fluxo certo depende de:
Tipo de metal base: O alumínio forma uma camada de óxido resistente que necessita de fluxos agressivos contendo cloretos ou fluoretos. Cobre ou aço requerem fluxos mais suaves de borato ou flúor.
Liga de metal de adição: As cargas de alumínio-silício precisam de fluxo compatível com óxidos de alumínio. Enchimentos à base de prata ou cobre combinam com diferentes químicos de fluxo.
Temperatura de brasagem: O fluxo deve permanecer ativo durante todo o ciclo de brasagem. Uma faixa de fusão muito baixa causa resíduos carbonizados; muito alto limita a remoção de óxido.
Limpeza pós-brasagem: Alguns resíduos de fluxo são corrosivos e devem ser removidos imediatamente. Outros, como o fluxo não corrosivo Nocolok™, podem permanecer nas juntas.
Para placas de resfriamento líquido de alumínio soldadas a vácuo, são preferidos fluxos não corrosivos ou nenhum fluxo para evitar contaminação e corrosão.
Diversas normas classificam e regulamentam os fluxos de brasagem:
AWS A5.31M/A5.31: Amplamente utilizado nos EUA e internacionalmente, categoriza fluxos por faixa de temperatura, metais básicos e metais de adição.
EN 1045: Sistema de classificação europeu alinhado estreitamente com os padrões da AWS.
ISO 17672: Norma internacional que abrange metais de adição e compatibilidade de fluxo.
Outras normas nacionais: JIS (Japão), DIN (Alemanha), GB/T (China) e GOST (Rússia) especificam propriedades de fluxo para mercados regionais.
Esses padrões garantem que os fluxos atendam aos requisitos de desempenho, segurança e resíduos críticos para juntas soldadas confiáveis.
A seleção do fluxo afeta diretamente a integridade da articulação:
O fluxo adequado remove completamente os óxidos, permitindo o fluxo completo do metal de adição e ligações fortes e herméticas.
Fluxo incorreto ou insuficiente leva a vazios, molhamento incompleto e juntas fracas propensas a vazamentos.
Resíduos de fluxo corrosivo podem atacar a junta ou os canais de refrigeração se não forem totalmente limpos, arriscando corrosão e falha a longo prazo.
Os fluxos não corrosivos reduzem as necessidades de limpeza e melhoram a resistência à corrosão, mas podem ter faixas de aplicação mais estreitas.
Na brasagem a vácuo de placas de resfriamento líquido de alumínio, evitar o fluxo ou usar fluxos não corrosivos ajuda a manter a resistência à corrosão e a pureza do líquido refrigerante. Isso garante longa vida útil e desempenho térmico consistente.
A escolha entre soldagem por fricção e mistura (FSW) e brasagem a vácuo depende de vários fatores-chave. Primeiro, considere a complexidade do projeto do canal de resfriamento. A brasagem a vácuo lida melhor com canais complexos e de alta densidade porque o metal de adição fundido flui para espaços apertados, inacessíveis por ferramentas mecânicas. O FSW é adequado para geometrias mais simples ou para vedação de extremidades de canais extrudados.
A compatibilidade dos materiais e o risco de contaminação também são importantes. A FSW utiliza soldagem de estado sólido sem enchimento ou fluxo, reduzindo os riscos de contaminação dentro dos caminhos do refrigerante. A brasagem a vácuo envolve metais de adição e, às vezes, fluxos, que requerem controle cuidadoso para evitar corrosão ou contaminação.
O volume de produção e o custo também influenciam a decisão. O FSW oferece união rápida e com baixo consumo de energia, sem equipamento de vácuo, mas precisa de caminhos de união acessíveis. A brasagem a vácuo pode processar muitas peças simultaneamente em fornos descontínuos, reduzindo os custos por unidade para grandes tiragens, mas requer mais energia e configuração.
Por último, considere o ambiente operacional. Aplicações que necessitam de juntas fortes, distorção mínima e resistência à ciclagem térmica podem favorecer o FSW. Cenários de alto fluxo de calor que exigem layouts de canais complexos geralmente preferem a brasagem a vácuo.
As demandas de fluxo de calor e a complexidade do projeto do canal andam de mãos dadas. A brasagem a vácuo suporta densidades de fluxo de calor de até 20 kW, permitindo geometrias de canal densas e otimizadas. Suas ligações metalúrgicas garantem excelente condutividade térmica em formatos complexos.
As placas frias FSW normalmente suportam fluxos de calor moderados, em torno de 500 W a alguns kW, dependendo do projeto. Embora as juntas FSW preservem a condutividade do metal base, a complexidade do canal é limitada pelo acesso à ferramenta. Os projetistas devem equilibrar a densidade do canal e a acessibilidade da solda.
Se a sua aplicação envolve fluxo de calor muito alto ou caminhos de refrigeração complexos, a brasagem a vácuo costuma ser a melhor escolha. Para canais menos complexos ou fluxo moderado, o FSW proporciona vedação confiável com menos riscos de contaminação.
As restrições de espaço e os fatores ambientais afetam a escolha do método de união. As placas soldadas a vácuo podem ser feitas muito finas (até 10 mm ou menos), auxiliando em instalações compactas. Seus canais complexos cabem em espaços apertados em equipamentos aeroespaciais ou de HPC.
As placas FSW podem ter paredes ligeiramente mais espessas devido às limitações das ferramentas de extrusão e soldagem, mas oferecem excelente resistência mecânica e resistência à fadiga. Eles funcionam bem em ambientes propensos a vibrações ou termicamente dinâmicos, como baterias automotivas ou máquinas industriais.
Considere também as faixas de temperatura operacional. Ambos os métodos são adequados para o resfriamento típico de eletrônicos (-40 °C a 150 °C), mas as juntas soldadas a vácuo podem suportar temperaturas ligeiramente mais altas, dependendo do metal de adição.
A confiabilidade a longo prazo depende da integridade da junta, da resistência à corrosão e da facilidade de manutenção. O FSW cria juntas sem poros e sem fluxo, reduzindo os riscos de corrosão e contaminação dentro dos canais de refrigeração. Isto reduz as necessidades de manutenção e prolonga a vida útil, especialmente onde a pureza do líquido refrigerante é crítica.
As juntas soldadas a vácuo oferecem ligações metalúrgicas duráveis, mas exigem seleção cuidadosa do fluxo e limpeza para evitar resíduos corrosivos. A brasagem inadequada pode causar vazios ou vazamentos ao longo do tempo. No entanto, as placas soldadas geralmente duram 20 anos ou mais em ambientes estáveis.
O acesso para manutenção e a capacidade de reparo também são importantes. As juntas FSW são geralmente mais robustas contra tensões mecânicas e ciclagem térmica. As placas soldadas podem ser mais sensíveis a danos durante o manuseio ou retrabalho.
Aspecto |
PTS |
Brasagem a Vácuo |
|---|---|---|
Processo de adesão |
Soldagem mecânica de estado sólido |
Metal de adição fundido no vácuo |
Complexidade do canal |
Moderado (é necessário acesso à ferramenta) |
Alto (canais internos complexos) |
Risco de Contaminação |
Baixo (sem enchimento ou fluxo) |
Moderado (requer controle de fluxo) |
Desempenho térmico |
Bom, depende do metal base |
Fluxo de enchimento excelente e otimizado |
Eficiência de Produção |
Rápido, sem necessidade de vácuo |
Processamento em lote, uso intensivo de energia |
Custo |
Ferramentas mais baixas, configuração mais alta |
Maior custo de equipamentos e materiais |
Força e durabilidade das articulações |
Alta, resistente à fadiga |
Alto, com fluxo e limpeza adequados |
Manutenção |
Baixa contaminação, manutenção mais fácil |
Resíduos de fluxo podem exigir limpeza |
Aplicações adequadas |
Resfriamento de bateria, automação industrial |
Baterias HPC, aeroespaciais e EV com canais complexos |
A soldagem por fricção e mistura (FSW) e a brasagem a vácuo oferecem benefícios distintos para placas de resfriamento líquido de alumínio. O FSW proporciona juntas fortes e limpas com contaminação mínima, ideal para projetos mais simples. A brasagem a vácuo se destaca em geometrias complexas de canais, proporcionando excelente desempenho térmico e durabilidade. Avanços futuros aprimorarão essas tecnologias para diversas aplicações. Os engenheiros devem considerar a complexidade do canal, o risco de contaminação e as necessidades de produção ao escolher o método de união. fornece soluções de soldagem relacionadas a FSW e suporte técnico para fabricação de placas de resfriamento líquido de alumínio, ajudando os clientes a combinar processos de união com suas estruturas de produtos e requisitos de produção.
R: O FSW utiliza soldagem em estado sólido sem fusão, ideal para canais mais simples e com baixo risco de contaminação. A brasagem a vácuo derrete o metal de adição no vácuo, permitindo projetos de canais complexos com excelente desempenho térmico.
R: A brasagem a vácuo cria ligações metalúrgicas fortes em canais internos complexos, melhorando a transferência de calor e permitindo designs de placas finas e leves.
R: O FSW oferece juntas fortes e sem poros, sem metais de adição ou fluxo, reduzindo a contaminação e a distorção, adequadas para fluxo de calor moderado e geometrias mais simples.
R: O FSW requer menos energia e nenhum equipamento de vácuo, reduzindo os custos para tiragens pequenas e médias, enquanto a brasagem a vácuo suporta o processamento em lote, mas envolve maiores despesas com equipamentos e materiais.
R: Ambos os métodos fornecem vedação confiável; A FSW produz juntas contínuas e sem poros, sem fluxo, minimizando a contaminação, enquanto a brasagem a vácuo requer um controle cuidadoso do fluxo para evitar vazios e corrosão.