目次
摩擦撹拌溶接 (FSW) と真空ろう付けは、 アルミニウム液冷プレートに広く使用されている 2 つの接合方法です。各プロセスは、接合強度、シールの信頼性、チャネル設計の柔軟性、製造効率においてさまざまな利点をもたらします。 FSWは溶加材を使用しないソリッドステート溶接を使用しますが、真空ろう付けは制御された炉環境で溶加合金を使用してアルミニウム部品を接合します。これら 2 つのプロセスの違いを理解することは、メーカーが冷却プレートの設計、熱管理要件、生産ニーズに合わせて適切な接合方法を選択するのに役立ちます。
真空ろう付けは、アルミニウム液冷プレートの部品を真空炉内で接合する接合技術です。このプロセスでは、アルミニウムよりも融点の低い溶加材が使用されます。加熱すると、溶加材が溶けて毛細管現象によって接合部に流れ込みます。アセンブリが冷えると、フィラーが固化し、強力な冶金的結合が形成されます。真空環境により酸素が除去され、酸化が防止され、クリーンで高品質な接合部が確保されます。
このプロセスは、溶融フィラー金属がアルミニウムの表面を濡らし、部品間の微細な隙間を埋めることに依存しています。この湿潤により、隙間やボイドのない連続的な接着が生成されます。真空雰囲気は、通常は濡れを妨げる酸化物の形成を防ぎます。フィラーメタルが冷えると固化し、熱を効率的に伝達し、圧力下での漏れに耐える耐久性のある接合部を形成します。
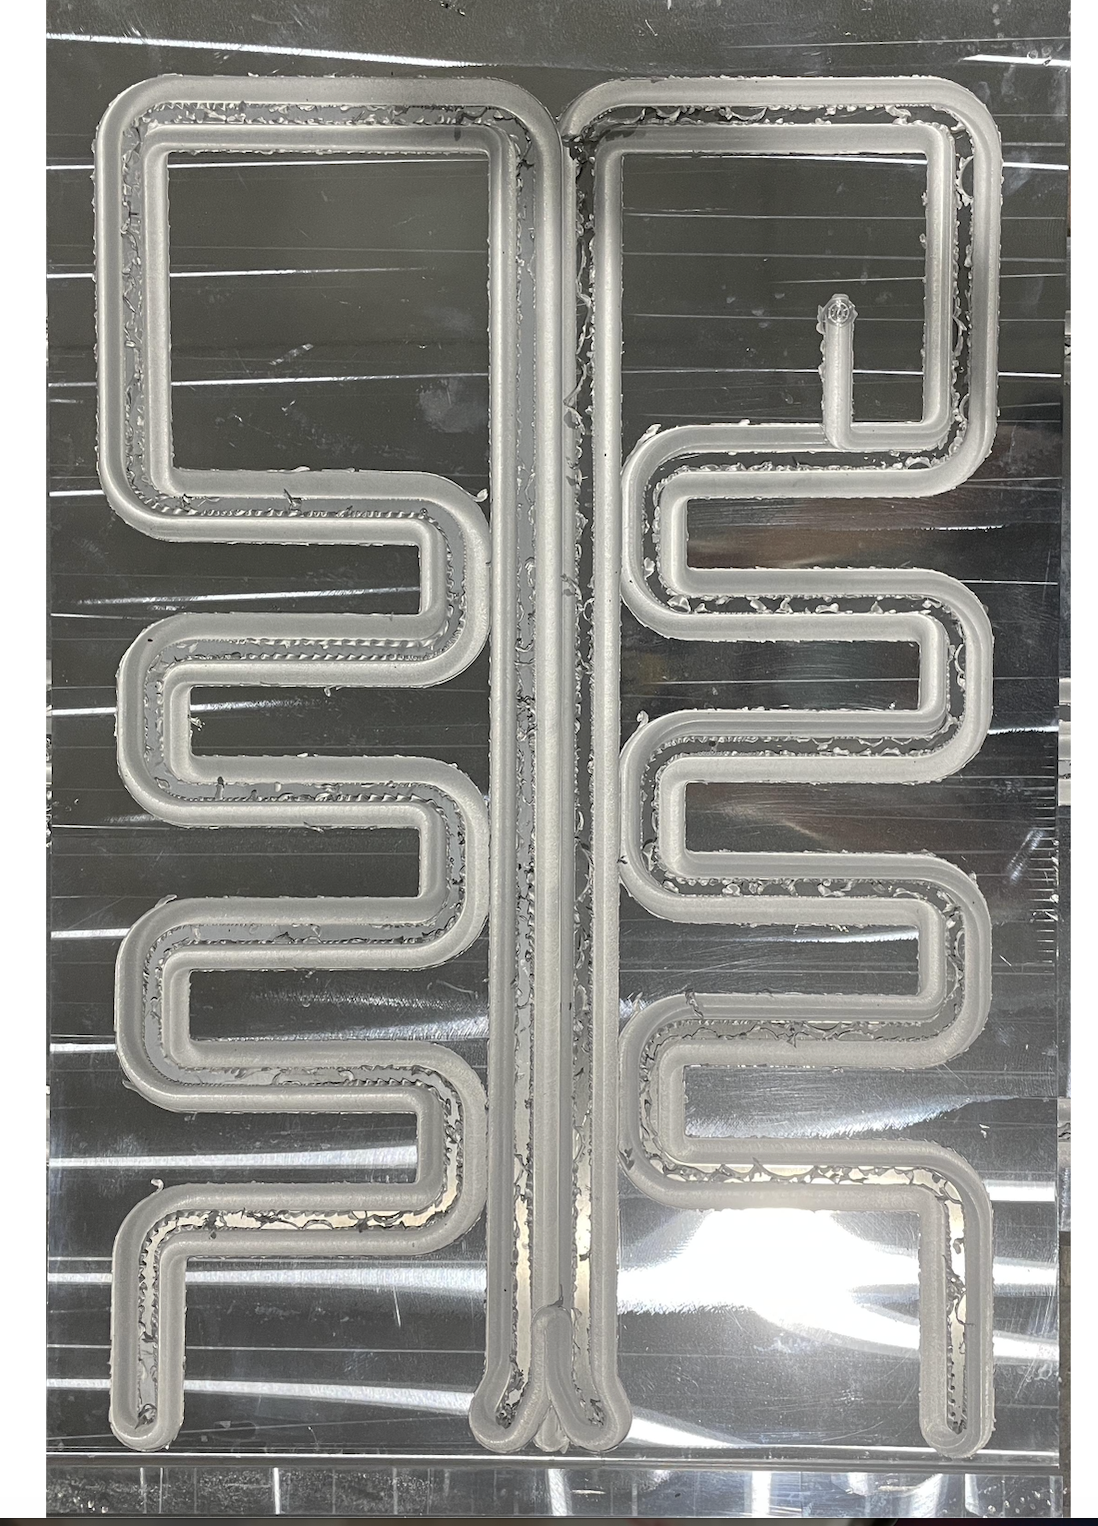
真空ろう付けは、複雑な内部チャネルを持つアルミニウム冷却プレートに適しています。溶融したフィラーは、機械的溶接では到達できない緻密で複雑な形状に容易に流れ込みます。これにより、設計者はチャネル密度を最大化し、冷却剤の流路を最適化して熱性能を向上させることができます。このプロセスは、より薄いプレート設計もサポートし、強度とシールの完全性を維持しながら重量を削減します。
特徴 |
代表的な性能 |
|---|---|
熱流束密度範囲 |
500W~20kW |
漏れ率 |
< 1 × 10⁻⁸ Pa・m3/s |
全体の厚さ |
わずか10mmの薄さ |
CNC 加工公差 |
±0.05mm |
材質の熱伝導率 |
最大 200 W/mK (Al/Cu) |
圧力損失の低減 |
最適化されたチャネルで最大 30% |
期待寿命 |
約20年 |
これらの指標により、真空ろう付けプレートは、信頼性が高く、長期にわたる熱管理が必要な高熱流束用途に最適です。
ヒント: 最適な溶加材の流れと接合強度を実現するために、真空ろう付けの前にすべての表面が完全に洗浄されていることを確認してください。
摩擦撹拌溶接 (FSW) はソリッドステート接合プロセスです。特別に設計されたピンとショルダーを備えた回転ツールを使用します。ツールは 2 つのアルミニウム部品間の接合領域に差し込みます。摩擦熱により、材料を溶かさずに柔らかくします。次に、ツールが接合線に沿って移動し、軟化した金属をかき混ぜ、圧力をかけながら一緒に鍛造します。これにより、塑性変形と動的再結晶化によって強力な結合が形成され、きめの細かい微細構造が生成されます。
FSW は固体プロセスであるため、多孔性や高温亀裂などの凝固に関連した欠陥のリスクが軽減されます。ただし、溶接欠陥を防ぐためには、適切なツール設計とプロセス制御が依然として必要です。また、狭い熱影響部が形成され、合金や溶接条件に応じて周囲の母材の機械的特性を維持するのに役立ちます。このため、FSW は熱管理と構造的完全性が重要なアルミニウム液冷プレートの接合に最適です。
FSW は液体冷却プレートにいくつかの利点をもたらします。
強力なジョイント性能: 適切に制御された FSW は、要求の厳しい液体冷却用途に適した機械的特性を備えた健全なジョイントを生成できます。
歪みを最小限に抑えます: 入熱量が少ないため、歪みが軽減され、チャネルの精度が維持されます。
溶加材やフラックスが不要: これにより、冷却剤チャネル内の汚染リスクが軽減されます。
耐疲労性の向上: 微細粒子構造により、熱サイクル下での耐久性が向上します。
環境に優しい: ヒュームやフィラーメタルが不要なため、製造が簡素化されます。
これらの利点は、冷却剤チャネルの完全性を維持するのに役立ち、効率的な熱伝達と長い耐用年数を保証します。
FSW は、チャネルのエッジまたはエンドプラグに沿って、連続した欠陥のない接合部を作成します。鍛造溶接ゾーンが流路を密閉し、圧力下での漏れを防ぎます。このプロセスは、多くの液体冷却システムに適した 1.0 MPa を超える耐圧性を達成できます。
ジョイントには気孔や亀裂がないため、クーラントの汚染や腐食に耐性があります。堅固な溶接は熱膨張や機械的応力にも耐え、過酷な動作条件下でもチャネルの完全性を維持します。
FSW コールド プレートは以下の分野で広く使用されています。
パワー エレクトロニクス冷却: 高電圧インバーター、IGBT、パワー モジュール。
データセンター: 信頼性の高い冷却を必要とするサーバーおよび HPC システム。
エネルギー貯蔵: 電気自動車のバッテリーの熱管理。
産業オートメーション: 耐久性のある熱ソリューションを必要とする機械。
一般的なパフォーマンス機能には次のようなものがあります。
特徴 |
代表的な範囲/値 |
|---|---|
耐圧性 |
> 1.0MPa |
漏れ率 |
< 1 × 10⁻⁶ Pa・m3/s |
チャネルの壁の厚さ |
1.0~3.0mm |
熱伝導率 |
最大 200 W/mK (アルミニウム) |
動作温度 |
-40℃~150℃ |
期待寿命 |
10~15年(使用状況による) |
FSW コールド プレートは、強力な機械的特性と優れた密閉性を兼ね備えており、要求の厳しい熱管理タスクに信頼性をもたらします。
摩擦撹拌溶接 (FSW) と真空ろう付けでは、アルミニウム液冷プレートを異なる方法で接合します。 FSW はソリッドステート プロセスです。回転工具を使用し、金属を溶かさずにかき混ぜて鍛造します。これにより、母材の特性が損なわれず、溶加材やフラックスの使用が回避されます。
真空ろう付けでは、真空炉内でろう材を溶かします。溶融したフィラーは毛細管現象によって接合部に流れ込み、固化して冶金的結合を形成します。真空により酸素が除去され、酸化が防止されます。ろう付けにはアルミニウム - シリコン合金などの適合性のある溶加材が必要ですが、FSW には溶加材は必要ありません。
したがって、FSW は機械的な撹拌と圧力に依存しますが、ろう付けは溶融フィラーの流れと凝固に依存します。この違いは、材質、接合特性、製造工程に影響を与えます。
真空ろう付けは、複雑なチャネル形状に優れています。溶けた金属フィラーは、機械工具では到達できない緻密で複雑な内部チャネルに流れ込みます。これにより、設計者は、熱伝達を強化する高密度で最適化された冷却経路を作成できます。
ただし、FSW では接合線に沿って溶接ツールにアクセスする必要があります。より単純なチャネル レイアウトや押し出しプロファイルの端部のシーリングに適しています。 FSW は強力で歪みの少ない接合を実現しますが、ろう付けと比較してチャネルの複雑さを制限します。
熱性能はジョイントの品質とチャネルの設計によって決まります。 FSW と真空ろう付け冷却プレートの両方の熱性能は、ベースの材質、接合部の品質、チャネルの形状、および冷媒の流れの状態によって異なります。 FSW は溶加材を使用せずにソリッドステート接合を形成しますが、真空ろう付けでは接合界面に溶加材を使用します。全体的な熱伝達性能は、完全な冷却プレートの設計とアプリケーション要件に基づいて評価する必要があります。
どちらの方法も信頼性の高いシールを提供しますが、リスクが異なります。 FSW は塑性変形によって連続した気孔のない接合部を形成し、漏れ経路を最小限に抑え、冷却剤の汚染を防ぎます。溶加材やフラックスを回避し、関連する汚染リスクを排除します。
真空ろう付けは、冶金的結合によって気密シールを作成します。ただし、不適切なフィラーの流れや残留フラックス (使用する場合) はボイドや腐食を引き起こし、漏れや汚染の危険性があります。制御された真空環境とフラックスの選択により、これらの問題が軽減されます。
FSW は一般に、汚染のリスクが少なく、よりクリーンな接合を提供します。一方、ろう付けは、複雑な形状を要求する用途に適していますが、シールの完全性のために慎重なプロセス制御が必要です。
FSW は、真空炉やフラックス塗布を必要とせず、高速でエネルギー効率の高い接合を実現します。フィラーのクリーンアップを回避することで後処理を軽減します。ただし、精密な工具が必要な場合があり、アクセス可能なジョイント パスに限定されます。
真空ろう付けは、バッチ炉で多くの部品を同時に処理するため、大量生産に最適です。ただし、エネルギー集約型の真空装置、溶加材のコスト、およびフラックスの取り扱いが必要です。複雑なチャネル設計では、加工時間とセットアップ時間が長くなる可能性があります。
FSW とろう付けを組み合わせたハイブリッド アプローチにより、効率とコストが最適化されます。たとえば、FSW はチャネルを迅速にシールし、ろう付けは入口/出口継手をバッチで結合し、速度と複雑さのバランスをとります。
FSW コールド プレートは、高い接合強度、最小限の汚染、適度なチャネルの複雑性が必要な環境に適しています。これらには、パワー エレクトロニクスの冷却、バッテリーの温度管理、産業オートメーションが含まれます。
真空ろう付けプレートは、高性能コンピューティング、航空宇宙、防衛など、複雑なチャネルを備えた高熱流束アプリケーションに適合します。複雑な冷媒流路や薄板設計にもうまく対応します。
動作温度、圧力、メンテナンスへのアクセスなどの環境要因は、方法の選択に影響します。 FSW は、熱サイクルや機械的ストレスに効果的に耐えます。ろう付けプレートは長期耐久性を備えていますが、耐食性のフィラーとフラックスを選択する必要があります。
Vansim は、摩擦攪拌溶接 (FSW) と真空ろう付けを組み合わせたハイブリッド製造方法を開発し、アルミニウム液冷プレートを効率的に製造しました。このプロセスはアルミニウムの押し出しから始まり、単一のステップで複雑な内部チャネルを形成します。次に、FSW は回転ツールを使用してチャネルの端をシールし、強力な気密接合を即座に作成します。その後、CNC 加工された入口および出口ジョイントが真空炉でバッチでろう付けされ、複数の部品が同時に接合されます。この分業により、両方の技術の長所が活用されます。FSW は迅速なソリッドステート シーリングを実現し、真空ろう付けはフィッティングの信頼性の高い冶金的接合を実現します。
このハイブリッド アプローチにより、生産速度が大幅に向上します。バッチ真空ろう付けでは、数百の部品を一度に処理し、炉のサイクルタイムとユニットあたりのエネルギーコストを削減します。エンドプラグの FSW シーリングにより、チャネル内の複雑な機械加工やフィラーメタルの必要がなくなり、労働力と材料費が削減されます。従来のフル CNC 機械加工やアーク溶接と比較して、Vansim の方法は生産能力を 3 倍にし、コストを 30 ~ 40% 削減します。このプロセスでは、押出アルミニウムのプロファイルも使用され、材料利用率が 95% 以上向上し、高価な鍛造金型が不要になります。これらの効率により、家庭用電化製品やエネルギー貯蔵などの業界で、大量かつ短納期の注文が可能になります。
品質保証は非常に重要です。 Vansim はすべてのコールド プレートに対して 100% の質量リーク テストを採用し、出荷前に欠陥がないことを保証します。 FSW のソリッドステート溶接は気孔と亀裂を最小限に抑え、狭い熱影響ゾーンを生成して金属の完全性を維持します。真空ろう付けにより、漏れ率が 1.0×10⁻⁶ Pa・m3/s 未満の高密度の気密接合が形成されます。これらの方法を組み合わせることで、圧力や熱サイクル下でのシールの信頼性と長期耐久性が保証されます。ろう付け後の精密な CNC 加工により、±0.05 mm 以内の平坦度が保証され、パワーモジュールや電子機器の厳しい取り付け要件を満たします。
ハイブリッドプロセスにより、設計適応性に優れています。押し出されたチャネルの断面は、熱源の電力とスペースの制約に合わせて調整できます。エンドプラグの位置は、構造を少し調整することで、さまざまな設置範囲に合わせて移動できます。この柔軟性により、高電圧インバーター冷却から大型エネルギー貯蔵キャビネットや医療レーザー機器に至るまで、さまざまなアプリケーションがサポートされます。メーカーは、一貫した品質と生産速度を維持しながら、フロー チャネルの密度、サイズ、レイアウトをカスタマイズできます。 Vansim のアプローチは、複数の業界にわたって熱性能、密閉性、費用対効果のバランスをとります。
ヒント: FSW シーリングと真空ろう付けバッチ処理を組み合わせると、コストを最大 40% 削減しながら生産量を 3 倍にすることができ、液冷プレートの製造を効率的にスケールするのに最適です。
ハイ パフォーマンス コンピューティング (HPC) およびサーバー環境では、激しい熱負荷を管理することが重要です。真空ろう付けアルミニウム冷却プレートは、複雑で高密度の内部チャネルをサポートする能力により、ここで優れています。これらの複雑な設計により、冷却剤の接触面積が最大化され、CPU と GPU から熱が効率的に除去されます。真空ろう付け中に形成される冶金的結合により、熱抵抗が最小限に抑えられ、安定した動作温度を維持して信頼性の高い性能を実現します。
FSW コールド プレートは、特に単純なチャネル形状で十分な場合に、サーバーの冷却にも使用できます。同社のソリッドステート溶接は、フィラーメタルを使用せずに強力で漏れのないシールを提供し、敏感な電子機器の汚染リスクを軽減します。 FSW の最小限の歪みにより、コンパクトなラックマウント サーバーにとって重要な厳しい許容値が維持されます。高熱流束用途またはコンパクトな冷却プレート設計の場合、必要なチャネル形状とジョイント構成がこのプロセスをサポートしている場合、真空ろう付けが適している可能性があります。
電気自動車 (EV) とハイブリッド カーは、バッテリーとパワー エレクトロニクスの温度を安全な範囲内に維持するために液冷プレートに大きく依存しています。 FSW は、フラックスやフィラー金属の残留物がなくきれいな接合部を備えているため、ここでよく好まれます。これは、バッテリーの長期信頼性にとって重要な要素である冷却剤の汚染を防ぐのに役立ちます。
FSW の強力で耐疲労性のあるジョイントは、車両運転中の熱サイクルに耐えます。また、複雑な炉プロセスを必要とせずに押し出されたチャネルの端をシールすることもできるため、生産が迅速化されます。ただし、真空ろう付けプレートは、冷却剤の流路と熱均一性を最適化するために非常に複雑なチャネル レイアウトを必要とする EV バッテリー パックで使用されます。どちらを選択するかは、設計の複雑さと生産量によって異なります。
航空宇宙および防衛では、冷却プレートは過酷な環境と厳しい信頼性基準に耐える必要があります。真空ろう付けは、各用途の材料および認定要件に応じて、コンパクトな構造と複雑な内部チャネルを必要とする航空宇宙および防衛用冷却プレートに適しています。長い期待寿命と圧力下での優れたシール性は、ミッションクリティカルな用途に適しています。
産業オートメーション機器は両方の方法からメリットを享受できます。 FSW cold plates provide robust joints resistant to vibration and mechanical stress, ideal for heavy machinery.真空ろう付けプレートは、ロボット工学や高出力エレクトロニクスにおける特殊な冷却ニーズに柔軟な設計を提供します。どちらの方法でも、厳しい産業条件に合わせた信頼性の高い熱管理を実現します。
Emerging markets like 5G telecom, medical lasers, and renewable energy storage increasingly demand efficient liquid cooling solutions.ハイブリッド FSW ろう付けプロセスにより、コストとパフォーマンスのバランスをとったカスタマイズされたプレートの拡張可能な生産が可能になります。押出および溶接技術の進歩により、よりコンパクトで軽量な設計が可能になります。
将来のトレンドには、リアルタイムの温度監視のためのセンサーの統合や、環境に優しい冷却剤の採用などが含まれます。 FSW と真空ろう付けは両方ともこれらのニーズを満たすために進化し、より高い熱流束とより複雑な形状をサポートします。メーカーは、アプリケーション要件、生産規模、信頼性の期待に合わせて接合方法を選択する必要があります。
ヒント: 複雑なチャネル設計と最高の熱性能を必要とするアプリケーションには、真空ろう付けが最適です。汚染に敏感な環境や機械的に要求の厳しい環境に対して、FSW はよりクリーンで強力な接合部を提供します。
ろう付け用フラックスは、ろう付け前に金属表面に塗布される化合物です。高温でアルミニウムやその他の金属上に自然に形成される酸化層を除去します。酸化物は、溶融フィラー金属の流動と適切な結合を妨げます。フラックスはこれらの酸化物を溶解または分解し、きれいな金属表面を露出させます。これにより、溶融したフィラーが毛細管現象によって接合部を濡らして充填することができ、強力な冶金学的結合が形成されます。また、フラックスは液体シールドを形成することで加熱中の接合領域を再酸化から保護し、一貫した濡れと流れを確保します。
フラックスは、酸素が酸化物の形成を引き起こす屋外または制御されていない雰囲気で行われるろう付けプロセスに不可欠です。フラックスがないと、接合部には溶加材の流れが悪くなり、ボイドが発生し、結合が弱くなります。ただし、真空ろう付けでは、真空環境によって酸素が除去され、酸化物の生成が防止されます。これは、アルミニウム冷却プレートの真空ろう付けでは通常、フラックスが 必要ないことを意味します 。真空自体が酸素を除去し、表面をきれいに保つことによりフラックスのように機能します。一部の自溶溶加合金もフラックスを必要としません。ただし、ろう付けが酸素制御が制限された雰囲気で行われる場合、または複雑な合金が関与する場合には、依然としてフラックスが必要になる場合があります。
適切なフラックスの選択は次の点に依存します。
~!phoenix_var259_0!~ ~!phoenix_var259_1!~
~!phoenix_var260_0!~ ~!phoenix_var260_1!~
ろう付け温度: フラックスはろう付けサイクル全体を通じて活性を維持する必要があります。溶融範囲が低すぎると炭化残留物が発生します。高すぎると酸化物の除去が制限されます。
Post-braze cleaning: Some flux residues are corrosive and must be removed promptly.非腐食性の Nocolok™ フラックスなど、その他のフラックスは接合部に残る可能性があります。
~!phoenix_var266_0!~ ~!phoenix_var266_1!~
~!phoenix_var267_0!~ ~!phoenix_var267_1!~
~!phoenix_var268_0!~ ~!phoenix_var268_1!~
その他の国家規格: JIS (日本)、DIN (ドイツ)、GB/T (中国)、および GOST (ロシア) は、地域市場向けのフラックス特性を指定しています。
これらの規格により、フラックスが信頼性の高いろう付け接合に重要な性能、安全性、および残留物の要件を満たしていることが保証されます。
磁束の選択はジョイントの完全性に直接影響します。
~!phoenix_var273_0!~ ~!phoenix_var273_1!~
フラックスが不適切または不十分であると、 ボイド、不完全な濡れが生じ、接合部が弱く漏れが発生しやすくなります。
~!phoenix_var275_0!~ ~!phoenix_var275_1!~
非腐食性フラックスは 洗浄の必要性を減らし、耐食性を向上させますが、適用範囲が狭くなる可能性があります。
アルミニウム液冷プレートを真空ろう付けする場合、フラックスを避けるか非腐食性フラックスを使用すると、耐食性と冷却剤の純度を維持できます。これにより、長い耐用年数と一貫した熱性能が保証されます。
摩擦撹拌溶接 (FSW) と真空ろう付けのどちらを選択するかは、いくつかの重要な要素によって決まります。まず、冷却管設計の複雑さを考慮します。真空ろう付けでは、溶融した金属フィラーが機械工具では到達できない狭い空間に流れ込むため、複雑で高密度のチャネルをより適切に処理できます。 FSW は、より単純な形状や、押し出されたチャネルの端のシールに適しています。
材料の適合性と汚染のリスクも重要です。 FSW はフィラーやフラックスを使用しないソリッドステート溶接を使用し、冷却経路内の汚染リスクを軽減します。真空ろう付けには金属フィラーと、場合によってはフラックスが含まれるため、腐食や汚染を避けるために慎重な管理が必要です。
生産量とコストも決定に影響します。 FSW は、真空装置を使用せずに高速でエネルギー効率の高い接合を実現しますが、アクセス可能な接合経路が必要です。真空ろう付けでは、バッチ炉で多くの部品を同時に処理できるため、大規模な作業の場合はユニットあたりのコストが下がりますが、より多くのエネルギーとセットアップが必要になります。
最後に動作環境について考えてみましょう。強力な接合、最小限の歪み、熱サイクルに対する耐性が必要なアプリケーションには、FSW が適している可能性があります。複雑なチャネルレイアウトを必要とする高熱流束シナリオでは、多くの場合、真空ろう付けが好まれます。
熱流束の要求とチャネル設計の複雑さは密接に関連しています。真空ろう付けは、高密度で最適化されたチャネル形状を可能にすることで、最大 20 kW の熱流束密度をサポートします。その冶金的結合により、複雑な形状にわたって優れた熱伝導性が保証されます。
FSW コールド プレートは通常、設計に応じて約 500 W から数 kW の中程度の熱流束を処理します。 FSW ジョイントはベースメタルの導電性を維持しますが、チャネルの複雑さはツールのアクセスによって制限されます。設計者は、チャネル密度と溶接へのアクセスのしやすさのバランスを取る必要があります。
アプリケーションに非常に高い熱流束や複雑な冷却経路が含まれる場合は、多くの場合、真空ろう付けがより良い選択となります。それほど複雑ではないチャネルまたは中程度の流束の場合、FSW は汚染のリスクが少なく、信頼性の高いシールを提供します。
スペースの制約と環境要因は、接合方法の選択に影響します。真空ろう付けプレートは非常に薄く (10 mm 以下まで) 作ることができるため、コンパクトな設置が容易になります。その複雑なチャネルは、航空宇宙または HPC 機器の狭いスペースに適合します。
FSW プレートは、押出および溶接ツールの制限により壁がわずかに厚くなる場合がありますが、優れた機械的強度と疲労耐性を備えています。自動車のバッテリー パックや産業機械など、振動が発生しやすい環境や熱が動的に変化する環境でも優れた性能を発揮します。
動作温度範囲も考慮してください。どちらの方法も一般的な電子機器の冷却 (-40 °C ~ 150 °C) に適していますが、真空ろう付け接合は、溶加材によってはわずかに高い温度に対応できる場合があります。
長期的な信頼性は、接合部の完全性、耐食性、メンテナンスの容易さによって決まります。 FSW は、気孔がなく、フラックスのない接合部を作成し、冷却剤チャネル内の腐食や汚染のリスクを軽減します。これにより、特に冷却剤の純度が重要な場合に、メンテナンスの必要性が減り、耐用年数が延長されます。
真空ろう付け接合は耐久性のある冶金的接合を提供しますが、腐食性残留物を防ぐために慎重なフラックスの選択と洗浄が必要です。ろう付けが不適切であると、時間の経過とともにボイドや漏れが発生する可能性があります。ただし、ろう付けされたプレートは、安定した環境では 20 年以上持続することがよくあります。
メンテナンスへのアクセスと修理のしやすさも重要です。 FSW ジョイントは一般に、機械的ストレスや熱サイクルに対してより堅牢です。ろう付けされたプレートは、取り扱いや再加工中に損傷を受けやすい場合があります。
側面 |
FSW |
真空ろう付け |
|---|---|---|
入会の流れ |
ソリッドステート機械溶接 |
真空中での溶融フィラーメタル |
チャネルの複雑さ |
中(ツールへのアクセスが必要) |
高 (複雑な内部チャネル) |
汚染リスク |
低 (フィラーやフラックスなし) |
中程度(磁束制御が必要) |
熱性能 |
良い、地金による |
優れた最適化されたフィラーフロー |
生産効率 |
高速、真空不要 |
バッチ処理、エネルギー消費量が多い |
料金 |
より低いツール、より高いセットアップ |
設備費や材料費が高くなる |
接合部の強度と耐久性 |
高く、疲労に強い |
適切なフラックスと洗浄を使用した高品質 |
メンテナンス |
汚染が少なく、メンテナンスが簡単 |
フラックス残留物は洗浄が必要な場合があります |
適切な用途 |
バッテリー冷却、産業オートメーション |
複雑なチャネルを備えた HPC、航空宇宙、EV バッテリー |
摩擦撹拌溶接 (FSW) と真空ろう付けは、それぞれアルミニウム液冷プレートに明確な利点をもたらします。 FSW は、汚染を最小限に抑えた強力でクリーンな接合部を提供し、シンプルな設計に最適です。真空ろう付けは複雑なチャネル形状に優れ、優れた熱性能と耐久性を実現します。将来の進歩により、これらのテクノロジーはさまざまな用途に向けて強化されるでしょう。エンジニアは接合方法を選択する際、チャネルの複雑さ、汚染リスク、生産ニーズを考慮する必要があります。 Dongguan Zhihui Welding Technology Co., Ltd. は、 FSW 関連の溶接ソリューションとアルミニウム液冷プレート製造の技術サポートを提供し、お客様が接合プロセスを製品構造や生産要件に適合させるのを支援します。
A: FSW は溶融を行わないソリッドステート溶接を使用しており、よりシンプルなチャネルと低い汚染リスクに最適です。真空ろう付けでは、真空中で金属フィラーを溶かすため、優れた熱性能を備えた複雑なチャネル設計が可能になります。
A: 真空ろう付けにより、複雑な内部チャネルに強力な冶金的結合が形成され、熱伝達が強化され、薄くて軽量なプレートの設計が可能になります。
A: FSW は、溶加材やフラックスを使用せずに強力で気孔のない接合を提供し、汚染や歪みを軽減し、中程度の熱流束と単純な形状に適しています。
A: FSW は必要なエネルギーが少なく、真空装置も必要ないため、小規模から中規模の生産ではコストが削減されます。一方、真空ろう付けはバッチ処理をサポートしますが、装置と材料の費用が高くなります。
A: どちらの方法でも信頼性の高いシールが提供されます。 FSW はフラックスを使用せずに連続した気孔のない接合を生成し、汚染を最小限に抑えますが、真空ろう付けではボイドや腐食を避けるために慎重なフラックス制御が必要です。