المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 19-11-2026 المنشأ: موقع
جدول المحتويات
يعد اللحام بالاحتكاك (FSW) والنحاس الفراغي طريقتين مستخدمتين على نطاق واسع لربط ألواح التبريد السائل المصنوعة من الألومنيوم. تقدم كل عملية مزايا مختلفة في قوة المفاصل، وموثوقية الختم، ومرونة تصميم القناة، وكفاءة التصنيع. تستخدم FSW لحام الحالة الصلبة بدون معدن حشو، بينما تقوم عملية اللحام بالفراغ بربط مكونات الألومنيوم باستخدام سبائك الحشو في بيئة فرن خاضعة للتحكم. إن فهم الاختلافات بين هاتين العمليتين يساعد الشركات المصنعة على اختيار طريقة الربط المناسبة لتصميمات ألواح التبريد الخاصة بهم، ومتطلبات الإدارة الحرارية، واحتياجات الإنتاج.
اللحام بالفراغ هو تقنية ربط حيث يتم ربط مكونات لوحة التبريد السائلة المصنوعة من الألومنيوم داخل فرن التفريغ. تستخدم العملية معدن حشو ذو نقطة انصهار أقل من الألومنيوم. عند تسخينه، يذوب معدن الحشو ويتدفق إلى المفصل عن طريق العمل الشعري. عندما يبرد التجميع، يتصلب الحشو، مما يخلق رابطة معدنية قوية. تعمل بيئة الفراغ على إزالة الأكسجين، وتمنع الأكسدة وتضمن مفاصل نظيفة وعالية الجودة.
تعتمد العملية على معدن الحشو المنصهر الذي يبلل أسطح الألمنيوم ويملأ الفجوات المجهرية بين الأجزاء. وينتج عن هذا الترطيب رابطة مستمرة بدون فجوات أو فراغات. ويمنع الجو الفراغي تكوين الأكسيد، الذي عادة ما يمنع التبلل. عندما يبرد معدن الحشو، فإنه يتصلب، ويشكل وصلة متينة تنقل الحرارة بكفاءة وتقاوم التسربات تحت الضغط.
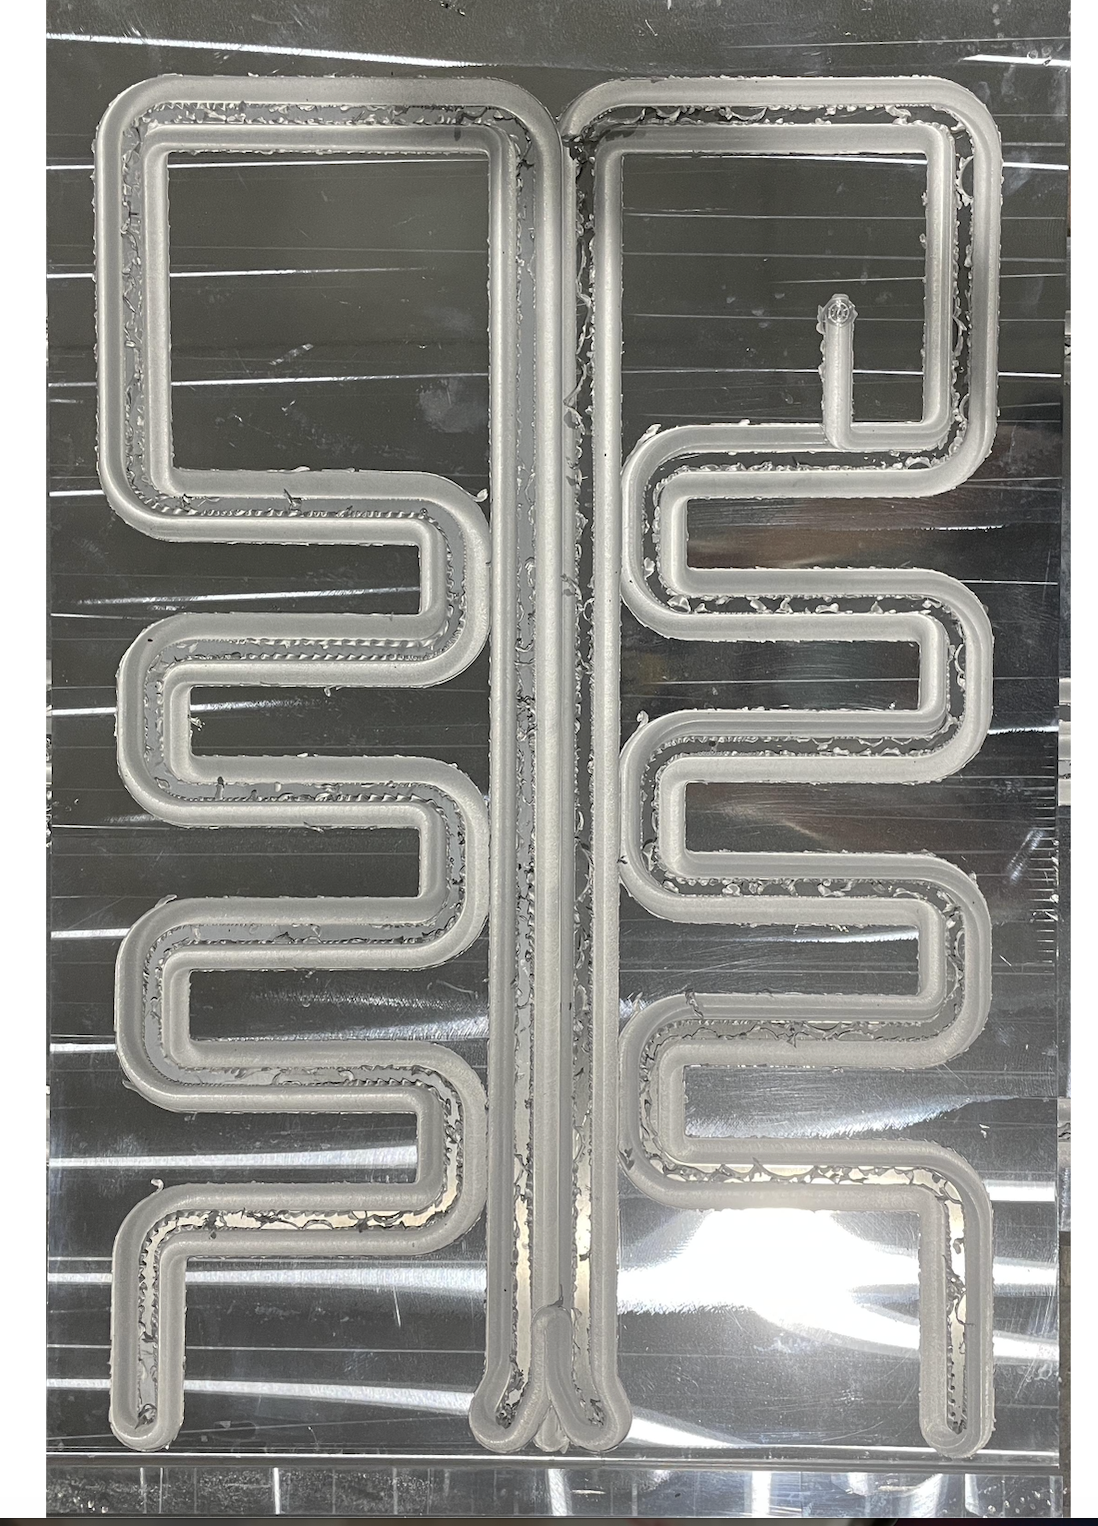
يناسب اللحام الفراغي ألواح التبريد المصنوعة من الألومنيوم ذات القنوات الداخلية المعقدة. يتدفق الحشو المنصهر بسهولة إلى أشكال ضيقة ومعقدة لا يمكن الوصول إليها عن طريق اللحام الميكانيكي. يتيح ذلك للمصممين زيادة كثافة القناة إلى الحد الأقصى وتحسين مسارات تدفق سائل التبريد للحصول على أداء حراري أفضل. تدعم العملية أيضًا تصميمات الألواح الرقيقة، مما يقلل الوزن مع الحفاظ على القوة وسلامة الختم.
ميزة |
الأداء النموذجي |
|---|---|
نطاق كثافة التدفق الحراري |
500 واط إلى 20 كيلو واط |
معدل التسرب |
< 1 × 10⁻⁸ Pa·m³/s |
سمك الكلي |
رقيقة مثل 10 ملم |
التسامح في التصنيع باستخدام الحاسب الآلي |
± 0.05 ملم |
الموصلية الحرارية للمواد |
ما يصل إلى 200 واط/م ك (Al/Cu) |
تخفيض انخفاض الضغط |
ما يصل إلى 30% مع القنوات المحسنة |
العمر المتوقع |
حوالي 20 سنة |
تجعل هذه المقاييس الألواح النحاسية المفرغة مثالية لتطبيقات التدفق الحراري العالي التي تتطلب إدارة حرارية موثوقة وطويلة الأمد.
نصيحة: تأكد من تنظيف جميع الأسطح جيدًا قبل اللحام بالفراغ لتحقيق التدفق الأمثل لمعادن الحشو وقوة المفاصل.
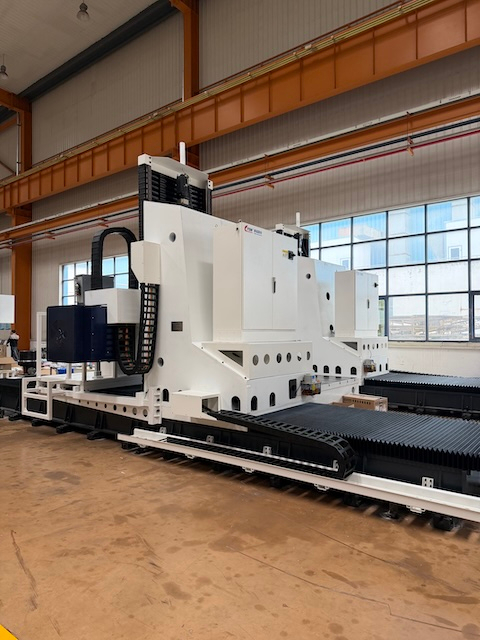
لحام الاحتكاك (FSW) هو عملية ربط الحالة الصلبة. إنها تستخدم أداة دوارة ذات دبوس وكتف مصممين خصيصًا. تغوص الأداة في المنطقة المشتركة بين جزأين من الألومنيوم. تعمل الحرارة الاحتكاكية على تليين المادة دون ذوبانها. تتحرك الأداة بعد ذلك على طول الخط المشترك، مع تحريك المعدن الملين وتشكيله معًا تحت الضغط. وهذا يخلق رابطة قوية عن طريق تشوه البلاستيك وإعادة البلورة الديناميكية، مما ينتج بنية مجهرية دقيقة الحبيبات.
نظرًا لأن FSW عبارة عن عملية حالة صلبة، فإنها تقلل من مخاطر العيوب المرتبطة بالتصلد مثل المسامية والتكسير الساخن. ومع ذلك، لا يزال التصميم المناسب للأداة والتحكم في العملية ضروريًا لمنع عيوب اللحام. كما أنها تخلق منطقة ضيقة متأثرة بالحرارة، مما يساعد في الحفاظ على الخواص الميكانيكية للمادة الأساسية المحيطة، اعتمادًا على السبائك وظروف اللحام. وهذا يجعل FSW مثاليًا لربط ألواح التبريد السائل المصنوعة من الألومنيوم، حيث تعد إدارة الحرارة والسلامة الهيكلية أمرًا بالغ الأهمية.
تقدم FSW العديد من المزايا لألواح التبريد السائلة:
أداء مشترك قوي: يمكن أن تنتج FSW التي يتم التحكم فيها بشكل صحيح وصلات صوتية ذات خصائص ميكانيكية مناسبة لتطبيقات التبريد السائلة الصعبة.
الحد الأدنى من التشويه: يعمل إدخال الحرارة المنخفضة على تقليل الاعوجاج، مما يحافظ على دقة القنوات.
لا يوجد معدن حشو أو تدفق: وهذا يقلل من خطر التلوث داخل قنوات التبريد.
تحسين مقاومة التعب: هيكل الحبوب الدقيقة يعزز المتانة في ظل ركوب الدراجات الحرارية.
صديق للبيئة: لا حاجة لأبخرة أو معادن حشو، مما يسهل عملية التصنيع.
تساعد هذه الفوائد في الحفاظ على سلامة قنوات التبريد، مما يضمن نقل الحرارة بكفاءة وعمر خدمة طويل.
تقوم FSW بإنشاء وصلة مستمرة وخالية من العيوب على طول حواف القناة أو المقابس الطرفية. تعمل منطقة اللحام المطروقة على إغلاق مسار التدفق بشكل محكم، مما يمنع التسربات تحت الضغط. يمكن لهذه العملية أن تحقق مقاومة للضغط أعلى من 1.0 ميجا باسكال، وهي مناسبة للعديد من أنظمة التبريد السائلة.
نظرًا لأن المفصل خالي من المسام والشقوق، فإنه يقاوم تلوث سائل التبريد والتآكل. كما يتحمل اللحام المحكم التمدد الحراري والضغوط الميكانيكية، ويحافظ على سلامة القناة في ظروف التشغيل القاسية.
تستخدم ألواح التبريد FSW على نطاق واسع في:
تبريد إلكترونيات الطاقة: محولات الجهد العالي، وIGBTs، ووحدات الطاقة.
مراكز البيانات: تحتاج الخوادم وأنظمة الحوسبة عالية الأداء (HPC) إلى تبريد موثوق.
تخزين الطاقة: الإدارة الحرارية للبطارية في السيارات الكهربائية.
الأتمتة الصناعية: الآلات التي تتطلب حلولاً حرارية متينة.
تتضمن ميزات الأداء النموذجية ما يلي:
ميزة |
النطاق/القيمة النموذجية |
|---|---|
مقاومة الضغط |
> 1.0 ميجا باسكال |
معدل التسرب |
< 1 × 10⁻⁶ Pa·m³/s |
سمك جدار القناة |
1.0-3.0 ملم |
الموصلية الحرارية |
ما يصل إلى 200 واط/م ك (الألومنيوم) |
درجة حرارة التشغيل |
-40 درجة مئوية إلى 150 درجة مئوية |
العمر المتوقع |
10-15 سنة (حسب الاستخدام) |
تجمع الألواح الباردة FSW بين الخصائص الميكانيكية القوية والختم الممتاز، مما يجعلها موثوقة لمهام الإدارة الحرارية الصعبة.
ينضم لحام الاحتكاك (FSW) والنحاس الفراغي إلى ألواح التبريد السائل المصنوعة من الألومنيوم بشكل مختلف. FSW هي عملية الحالة الصلبة. تستخدم أداة دوارة لتحريك وتشكيل القطع المعدنية دون أن تذوب. وهذا يحافظ على خصائص المعدن الأساسي سليمة ويتجنب معادن الحشو أو التدفقات.
يعمل اللحام بالفراغ على إذابة معدن الحشو داخل فرن التفريغ. يتدفق الحشو المنصهر إلى المفاصل عن طريق العمل الشعري، ثم يتصلب ليشكل رابطة معدنية. يزيل الفراغ الأكسجين ويمنع الأكسدة. يحتاج اللحام إلى معادن حشو متوافقة مثل سبائك الألومنيوم والسيليكون، بينما لا يتطلب FSW أي حشو.
وبالتالي، يعتمد FSW على التحريك والضغط الميكانيكي، في حين يعتمد اللحام بالنحاس على تدفق الحشو المنصهر والتصلب. ويؤثر هذا الاختلاف على المواد وخصائص المفاصل وخطوات التصنيع.
يتفوق اللحام الفراغي في هندسة القنوات المعقدة. يتدفق معدن الحشو المنصهر إلى قنوات داخلية ضيقة ومعقدة لا يمكن الوصول إليها بالأدوات الميكانيكية. يتيح ذلك للمصممين إنشاء مسارات تبريد كثيفة ومحسّنة تعمل على تعزيز النقل الحراري.
ومع ذلك، يتطلب FSW الوصول لأداة اللحام على طول الخطوط المشتركة. إنه يناسب تخطيطات القنوات الأبسط أو الختم النهائي للملفات المبثوقة. في حين أنها تنتج وصلات قوية ومنخفضة التشوه، فإن FSW تحد من تعقيد القناة مقارنة بالنحاس.
يعتمد الأداء الحراري على جودة المفصل وتصميم القناة. يعتمد الأداء الحراري لكل من FSW وألواح التبريد النحاسية المفرغة على المادة الأساسية، وجودة الوصلة، وهندسة القناة، وظروف تدفق سائل التبريد. تشكل FSW مفاصل الحالة الصلبة بدون معدن حشو، في حين يستخدم اللحام الفراغي سبائك الحشو في واجهات المفاصل. يجب تقييم الأداء العام لنقل الحرارة بناءً على تصميم لوحة التبريد الكاملة ومتطلبات التطبيق.
توفر كلا الطريقتين ختمًا موثوقًا به ولكنهما يختلفان في المخاطر. تشكل FSW وصلة مستمرة وخالية من المسام عن طريق تشوه البلاستيك، مما يقلل من مسارات التسرب ويمنع تلوث سائل التبريد. إنه يتجنب معادن الحشو أو التدفقات، مما يزيل مخاطر التلوث المرتبطة بها.
يؤدي اللحام بالفراغ إلى إنشاء أختام محكمة عبر الروابط المعدنية. ومع ذلك، فإن تدفق الحشو غير المناسب أو التدفق المتبقي (إذا تم استخدامه) يمكن أن يسبب فراغات أو تآكلًا، مما يؤدي إلى خطر التسربات أو التلوث. تعمل البيئات الفراغية الخاضعة للتحكم واختيار التدفق على تخفيف هذه المشكلات.
تقدم FSW عمومًا وصلات أكثر نظافة مع مخاطر تلوث أقل، في حين أن اللحام بالنحاس يناسب التطبيقات التي تتطلب أشكالًا معقدة ولكنها تتطلب تحكمًا دقيقًا في العملية لضمان سلامة الختم.
توفر FSW توصيلًا سريعًا وموفرًا للطاقة دون الحاجة إلى أفران تفريغ أو تطبيقات التمويه. فهو يقلل من مرحلة ما بعد المعالجة عن طريق تجنب تنظيف الحشو. ومع ذلك، قد يتطلب الأمر أدوات دقيقة ويقتصر على المسارات المشتركة التي يمكن الوصول إليها.
يعالج اللحام بالفراغ العديد من الأجزاء في وقت واحد في أفران الدفع، وهو مثالي للإنتاج بكميات كبيرة. ومع ذلك، فإنها تتطلب معدات فراغ كثيفة الاستهلاك للطاقة، وتكاليف حشو المعادن، ومعالجة التدفق. قد تؤدي تصميمات القنوات المعقدة إلى زيادة وقت المعالجة والإعداد.
تعمل الأساليب الهجينة التي تجمع بين FSW والنحاس على تحسين الكفاءة والتكلفة. على سبيل المثال، تقوم FSW بإغلاق القنوات بسرعة، بينما تقوم عملية اللحام بالنحاس بربط تركيبات المدخل/المخرج على دفعات، مما يؤدي إلى موازنة السرعة والتعقيد.
تناسب الألواح الباردة FSW البيئات التي تحتاج إلى قوة وصل عالية، والحد الأدنى من التلوث، وتعقيد القناة المعتدل. وتشمل هذه تبريد إلكترونيات الطاقة، والإدارة الحرارية للبطارية، والأتمتة الصناعية.
تناسب الألواح النحاسية المفرغة تطبيقات التدفق الحراري العالي مع القنوات المعقدة، مثل الحوسبة عالية الأداء والفضاء والدفاع. إنهم يتعاملون مع مسارات تدفق سائل التبريد المعقدة وتصميمات الألواح الرقيقة بشكل جيد.
تؤثر العوامل البيئية مثل درجة حرارة التشغيل والضغط والوصول إلى الصيانة على اختيار الطريقة. يتحمل FSW التدوير الحراري والضغط الميكانيكي بشكل فعال. توفر الألواح النحاسية متانة طويلة الأمد ولكنها تحتاج إلى خيارات حشو وتدفق مقاومة للتآكل.
لقد كانت شركة Vansim رائدة في أسلوب التصنيع الهجين الذي يجمع بين اللحام بالتحريك الاحتكاكي (FSW) والنحاس الفراغي لإنتاج ألواح تبريد سائلة من الألومنيوم بكفاءة. تبدأ العملية ببثق الألمنيوم، وتشكيل قنوات داخلية معقدة في خطوة واحدة. بعد ذلك، تقوم FSW بإغلاق أطراف القناة باستخدام أداة دوارة، مما يؤدي إلى إنشاء وصلات قوية ومحكم على الفور. بعد ذلك، يتم لحام وصلات المدخل والمخرج المصنعة بواسطة CNC في فرن مفرغ على دفعات، مما يؤدي إلى ربط أجزاء متعددة في وقت واحد. يعمل تقسيم العمل هذا على الاستفادة من نقاط القوة في كلتا التقنيتين: FSW من أجل الختم السريع والصلب والنحاس الفراغي للحصول على وصلات معدنية موثوقة على التركيبات.
يعمل هذا النهج الهجين على زيادة سرعة الإنتاج بشكل كبير. تعالج عملية اللحام بالفراغ الدفعي مئات الأجزاء في وقت واحد، مما يقلل من أوقات دورة الفرن وتكاليف الطاقة لكل وحدة. يلغي إغلاق FSW للسدادات الطرفية الحاجة إلى تصنيع آلي معقد أو حشو معدني داخل القنوات، مما يقلل من نفقات العمالة والمواد. بالمقارنة مع التصنيع باستخدام الحاسب الآلي التقليدي الكامل واللحام القوسي، فإن طريقة فانسيم تضاعف القدرة الإنتاجية ثلاث مرات وتخفض التكاليف بنسبة 30-40%. تستخدم العملية أيضًا مقاطع الألمنيوم المبثوق، مما يؤدي إلى تحسين استخدام المواد بما يزيد عن 95% وتجنب قوالب التشكيل المكلفة. تجعل هذه الكفاءات الطلبات كبيرة الحجم وقصيرة المدة ممكنة لصناعات مثل الإلكترونيات الاستهلاكية وتخزين الطاقة.
ضمان الجودة أمر بالغ الأهمية. تستخدم شركة Vansim اختبار التسرب الشامل بنسبة 100% لكل لوح تبريد، مما يضمن عدم وجود أي عيوب قبل الشحن. تعمل اللحامات ذات الحالة الصلبة في FSW على تقليل المسامية والتشقق، مما ينتج مناطق ضيقة متأثرة بالحرارة تحافظ على سلامة المعدن. يشكل اللحام بالفراغ وصلات كثيفة ومحكمه مع معدلات تسرب أقل من 1.0×10⁻⁶ Pa·m³/s. تضمن هذه الطرق معًا موثوقية الختم والمتانة على المدى الطويل تحت الضغط والتدوير الحراري. تضمن المعالجة CNC الدقيقة بعد اللحام التسطيح في حدود ±0.05 مم، مما يلبي متطلبات التركيب الضيقة لوحدات الطاقة والإلكترونيات.
توفر العملية الهجينة قدرة ممتازة على التكيف مع التصميم. يمكن تصميم المقاطع العرضية للقناة المبثوقة لتناسب طاقة مصدر الحرارة وقيود المساحة. يمكن أن تتغير مواضع المكونات النهائية لتلائم مظاريف التثبيت المختلفة مع تعديلات هيكلية بسيطة. تدعم هذه المرونة تطبيقات متنوعة، بدءًا من التبريد العاكس عالي الجهد وحتى خزانات تخزين الطاقة الكبيرة ومعدات الليزر الطبية. يمكن للمصنعين تخصيص كثافة قناة التدفق وحجمها وتخطيطها مع الحفاظ على الجودة وسرعة الإنتاج المتسقة. يوازن نهج Vansim بين الأداء الحراري وسلامة الختم وفعالية التكلفة عبر العديد من الصناعات.
نصيحة: يمكن أن يؤدي الجمع بين ختم FSW ومعالجة دفعات اللحام بالنحاس الفراغي إلى مضاعفة إنتاج الإنتاج مع خفض التكاليف بنسبة تصل إلى 40%، وهو مثالي لتوسيع نطاق تصنيع ألواح التبريد السائل بكفاءة.
في بيئات الحوسبة والخوادم عالية الأداء، تعد إدارة الأحمال الحرارية الشديدة أمرًا بالغ الأهمية. تتفوق ألواح التبريد المصنوعة من الألومنيوم الملحوم بالفراغ هنا نظرًا لقدرتها على دعم القنوات الداخلية المعقدة وعالية الكثافة. تعمل هذه التصميمات المعقدة على زيادة مساحة اتصال سائل التبريد إلى الحد الأقصى، مما يؤدي إلى إزالة الحرارة بكفاءة من وحدات المعالجة المركزية ووحدات معالجة الرسومات. تضمن الروابط المعدنية التي تتكون أثناء اللحام بالفراغ الحد الأدنى من المقاومة الحرارية، مما يساعد في الحفاظ على درجات حرارة التشغيل المستقرة للحصول على أداء موثوق.
تُستخدم ألواح FSW الباردة أيضًا في تبريد الخادم، خاصة عندما تكون هندسة القنوات الأبسط كافية. توفر اللحامات ذات الحالة الصلبة الخاصة بها أختامًا قوية مانعة للتسرب بدون معادن حشو، مما يقلل من مخاطر التلوث في الأجهزة الإلكترونية الحساسة. يحافظ الحد الأدنى من التشوه في FSW على تفاوتات صارمة، وهو أمر مهم للخوادم المدمجة المثبتة على حامل. بالنسبة لتطبيقات التدفق الحراري العالي أو تصميمات ألواح التبريد المدمجة، قد يكون اللحام الفراغي مناسبًا عندما تدعم هندسة القناة المطلوبة وتكوين المفاصل هذه العملية.
تعتمد السيارات الكهربائية والسيارات الهجينة بشكل كبير على ألواح التبريد السائلة للحفاظ على درجات حرارة البطارية وإلكترونيات الطاقة ضمن النطاقات الآمنة. غالبًا ما يتم تفضيل FSW هنا بسبب مفاصلها النظيفة الخالية من التدفق أو بقايا معادن الحشو، مما يساعد على منع تلوث سائل التبريد - وهو عامل حاسم لموثوقية البطارية على المدى الطويل.
تتحمل مفاصل FSW القوية المقاومة للتعب التدوير الحراري أثناء تشغيل السيارة. كما أنها تسمح بإغلاق نهايات القنوات المبثوقة بدون عمليات الفرن المعقدة، مما يؤدي إلى تسريع الإنتاج. ومع ذلك، تُستخدم الألواح النحاسية المفرغة في مجموعات بطاريات السيارات الكهربائية التي تتطلب تخطيطات قنوات معقدة للغاية لتحسين مسارات تدفق سائل التبريد والتوحيد الحراري. يعتمد الاختيار على مدى تعقيد التصميم وحجم الإنتاج.
في مجال الطيران والدفاع، يجب أن تتحمل لوحات التبريد البيئات القاسية ومعايير الموثوقية الصارمة. يمكن أن يكون اللحام الفراغي مناسبًا لألواح التبريد الفضائية والدفاعية التي تتطلب هياكل مدمجة وقنوات داخلية معقدة، وفقًا لمتطلبات المواد والتأهيل لكل تطبيق. إن عمرها المتوقع الطويل والختم الممتاز تحت الضغط يناسب التطبيقات ذات المهام الحرجة.
تستفيد معدات الأتمتة الصناعية من كلتا الطريقتين. توفر الألواح الباردة FSW مفاصل قوية مقاومة للاهتزاز والضغط الميكانيكي، وهي مثالية للآلات الثقيلة. توفر الألواح النحاسية المفرغة مرونة في التصميم لتلبية احتياجات التبريد المتخصصة في مجال الروبوتات أو الإلكترونيات عالية الطاقة. توفر كلتا الطريقتين إدارة حرارية موثوقة ومصممة خصيصًا للظروف الصناعية الصعبة.
تتطلب الأسواق الناشئة مثل اتصالات الجيل الخامس (5G) والليزر الطبي وتخزين الطاقة المتجددة بشكل متزايد حلول تبريد سائلة فعالة. تتيح عمليات اللحام الهجين FSW إنتاجًا قابلاً للتطوير للوحات مخصصة تحقق التوازن بين التكلفة والأداء. يتيح التقدم في تقنيات البثق واللحام تصميمات أكثر إحكاما وخفيفة الوزن.
وتشمل الاتجاهات المستقبلية دمج أجهزة الاستشعار للمراقبة الحرارية في الوقت الحقيقي واعتماد مبردات صديقة للبيئة. سوف يتطور كل من FSW والنحاس الفراغي لتلبية هذه الاحتياجات، ودعم تدفقات الحرارة العالية والهندسة الأكثر تعقيدًا. يجب على الشركات المصنعة اختيار طرق الانضمام المتوافقة مع متطلبات التطبيق وحجم الإنتاج وتوقعات الموثوقية.
نصيحة: بالنسبة للتطبيقات التي تحتاج إلى تصميمات قنوات معقدة وأعلى أداء حراري، يعتبر اللحام بالفراغ مثاليًا؛ بالنسبة للبيئات الحساسة للتلوث أو التي تتطلب ميكانيكيًا، توفر FSW مفاصل أقوى وأنظف.
تدفقات النحاس هي مركبات كيميائية يتم تطبيقها على الأسطح المعدنية قبل اللحام بالنحاس. فهي تزيل طبقات الأكسيد التي تتشكل بشكل طبيعي على الألومنيوم والمعادن الأخرى عند درجات حرارة عالية. تمنع الأكاسيد معدن الحشو المنصهر من التدفق والترابط بشكل صحيح. يذيب التدفق هذه الأكاسيد أو يكسرها، مما يؤدي إلى كشف الأسطح المعدنية النظيفة. وهذا يسمح للحشو المنصهر بالتبلل وملء المفصل عن طريق العمل الشعري، مما يخلق رابطة معدنية قوية. كما يحمي التدفق أيضًا منطقة المفصل من إعادة الأكسدة أثناء التسخين عن طريق تشكيل درع سائل، مما يضمن ترطيب وتدفق ثابتين.
يعد التدفق ضروريًا في عمليات اللحام بالنحاس التي تتم في الهواء الطلق أو الأجواء غير الخاضعة للرقابة، حيث يتسبب الأكسجين في تكوين الأكسيد. بدون تدفق، تعاني المفاصل من ضعف تدفق المعادن الحشو، والفراغات، والروابط الضعيفة. ومع ذلك، في عملية اللحام بالفراغ، تتم إزالة الأكسجين بواسطة البيئة المفرغة، مما يمنع تكوين الأكسيد. وهذا يعني أن التدفق غير مطلوب عمومًا في عملية اللحام الفراغي لألواح التبريد المصنوعة من الألومنيوم. يعمل الفراغ نفسه كتدفق عن طريق التخلص من الأكسجين والحفاظ على نظافة الأسطح. بعض سبائك الحشو ذاتية التدفق أيضًا لا تحتاج إلى تدفق. ولكن إذا حدث اللحام بالنحاس في أجواء ذات تحكم محدود في الأكسجين، أو إذا كانت هناك سبائك معقدة، فقد يظل التدفق ضروريًا.
يعتمد اختيار التدفق المناسب على:
نوع المعدن الأساسي: يشكل الألومنيوم طبقة أكسيد صلبة تحتاج إلى تدفقات قوية تحتوي على الكلوريدات أو الفلوريدات. يتطلب النحاس أو الفولاذ تدفقات أكثر اعتدالًا من البورات أو الفلورايد.
سبيكة معدنية الحشو: تحتاج حشوات الألومنيوم والسيليكون إلى تدفق متوافق مع أكاسيد الألومنيوم. تتزاوج الحشوات المصنوعة من الفضة أو النحاس مع كيميائيات تدفق مختلفة.
درجة حرارة اللحام: يجب أن يظل التدفق نشطًا طوال دورة اللحام بالنحاس. يؤدي نطاق الانصهار المنخفض جدًا إلى ظهور بقايا متفحمة؛ حدود عالية جدًا لإزالة الأكسيد.
تنظيف ما بعد النحاس: بعض بقايا التدفق تسبب التآكل ويجب إزالتها على الفور. البعض الآخر، مثل تدفق Nocolok™ غير القابل للتآكل، يمكن أن يبقى على المفاصل.
بالنسبة لألواح التبريد السائل المصنوعة من الألومنيوم والملحومة بالفراغ، يُفضل التدفقات غير المسببة للتآكل أو عدم وجود تدفق على الإطلاق لتجنب التلوث والتآكل.
هناك عدة معايير تصنف وتنظم تدفقات اللحام بالنحاس:
AWS A5.31M/A5.31: يستخدم على نطاق واسع في الولايات المتحدة وعلى المستوى الدولي، ويصنف التدفقات حسب نطاق درجة الحرارة والمعادن الأساسية ومعادن الحشو.
EN 1045: نظام تصنيف أوروبي يتوافق بشكل وثيق مع معايير AWS.
ISO 17672: المعيار الدولي الذي يغطي معادن الحشو وتوافق التدفق.
معايير وطنية أخرى: JIS (اليابان)، DIN (ألمانيا)، GB/T (الصين)، وGOST (روسيا) تحدد خصائص التدفق للأسواق الإقليمية.
تضمن هذه المعايير أن التدفقات تلبي متطلبات الأداء والسلامة والبقايا المهمة للمفاصل النحاسية الموثوقة.
يؤثر اختيار التدفق بشكل مباشر على سلامة المفاصل:
يزيل التدفق المناسب الأكاسيد تمامًا، مما يتيح تدفقًا كاملاً لمعدن الحشو وروابط قوية ومحكمه.
يؤدي التدفق غير الصحيح أو غير الكافي إلى وجود فراغات، وترطيب غير كامل، وضعف المفاصل المعرضة للتسرب.
يمكن أن تهاجم بقايا التدفق المسببة للتآكل قنوات المفصل أو المبرد إذا لم يتم تنظيفها بالكامل، مما يعرضك لخطر التآكل والفشل على المدى الطويل.
تقلل التدفقات غير المسببة للتآكل من احتياجات التنظيف وتحسن مقاومة التآكل ولكن قد يكون لها نطاقات تطبيق أضيق.
في ألواح التبريد السائل المصنوعة من الألومنيوم المختلط بالنحاس الفراغي، يساعد تجنب التدفق أو استخدام التدفقات غير المسببة للتآكل في الحفاظ على مقاومة التآكل ونقاء سائل التبريد. وهذا يضمن عمر خدمة طويل وأداء حراري ثابت.
يعتمد الاختيار بين اللحام بالاحتكاك (FSW) والنحاس الفراغي على عدة عوامل رئيسية. أولاً، ضع في اعتبارك مدى تعقيد تصميم قناة التبريد. يتعامل اللحام بالفراغ مع القنوات المعقدة عالية الكثافة بشكل أفضل لأن معدن الحشو المنصهر يتدفق إلى مساحات ضيقة لا يمكن الوصول إليها بواسطة الأدوات الميكانيكية. يناسب FSW الأشكال الهندسية الأبسط أو إغلاق نهايات القنوات المبثوقة.
كما أن توافق المواد ومخاطر التلوث مهمان أيضًا. يستخدم FSW اللحام بالحالة الصلبة بدون حشو أو تدفق، مما يقلل من مخاطر التلوث داخل مسارات سائل التبريد. يتضمن اللحام بالفراغ معادن حشو وأحيانًا تدفقات، والتي تتطلب تحكمًا دقيقًا لتجنب التآكل أو التلوث.
يؤثر حجم الإنتاج والتكلفة على القرار أيضًا. توفر FSW وصلة سريعة وموفرة للطاقة بدون معدات تفريغ ولكنها تحتاج إلى مسارات مشتركة يمكن الوصول إليها. يمكن أن يقوم اللحام بالفراغ بمعالجة العديد من الأجزاء في وقت واحد في أفران الدفع، مما يقلل من تكاليف الوحدة لعمليات التشغيل الكبيرة ولكنه يتطلب المزيد من الطاقة والإعداد.
وأخيرا، النظر في بيئة التشغيل. التطبيقات التي تحتاج إلى وصلات قوية، والحد الأدنى من التشويه، ومقاومة التدوير الحراري قد تفضل FSW. غالبًا ما تفضل سيناريوهات التدفق الحراري العالي التي تتطلب تخطيطات معقدة للقنوات اللحام بالفراغ.
تسير متطلبات التدفق الحراري وتعقيد تصميم القناة جنبًا إلى جنب. يدعم اللحام الفراغي كثافات التدفق الحراري التي تصل إلى 20 كيلووات من خلال تمكين هندسة القنوات الكثيفة والمحسنة. تضمن روابطها المعدنية التوصيل الحراري الممتاز عبر الأشكال المعقدة.
تتعامل الألواح الباردة FSW عادة مع تدفقات الحرارة المعتدلة، حوالي 500 واط إلى بضعة كيلوواط، اعتمادًا على التصميم. في حين تحافظ وصلات FSW على موصلية المعدن الأساسي، فإن تعقيد القناة محدود بالوصول إلى الأداة. يجب على المصممين تحقيق التوازن بين كثافة القناة وإمكانية الوصول إلى اللحام.
إذا كان تطبيقك يتضمن تدفقًا حراريًا عاليًا جدًا أو مسارات معقدة لسائل التبريد، فغالبًا ما يكون اللحام بالفراغ هو الخيار الأفضل. بالنسبة للقنوات الأقل تعقيدًا أو التدفق المعتدل، توفر FSW إحكامًا موثوقًا به مع مخاطر تلوث أقل.
تؤثر قيود المساحة والعوامل البيئية على اختيار طريقة الانضمام. يمكن تصنيع الألواح النحاسية المفرغة رفيعة جدًا (تصل إلى 10 مم أو أقل)، مما يساعد على التركيبات المدمجة. تناسب قنواتها المعقدة المساحات الضيقة في معدات الطيران أو الحوسبة عالية الأداء.
قد تحتوي ألواح FSW على جدران أكثر سمكًا قليلاً بسبب قيود أداة البثق واللحام ولكنها توفر قوة ميكانيكية ممتازة ومقاومة للتعب. إنها تؤدي أداءً جيدًا في البيئات المعرضة للاهتزاز أو البيئات الديناميكية حرارياً، مثل مجموعات بطاريات السيارات أو الآلات الصناعية.
ضع في اعتبارك نطاقات درجة حرارة التشغيل أيضًا. تناسب كلتا الطريقتين تبريد الإلكترونيات النموذجي (-40 درجة مئوية إلى 150 درجة مئوية)، لكن الوصلات النحاسية المفرغة قد تتعامل مع درجات حرارة أعلى قليلاً اعتمادًا على معدن الحشو.
تعتمد الموثوقية على المدى الطويل على سلامة المفاصل، ومقاومة التآكل، وسهولة الصيانة. تعمل FSW على إنشاء وصلات خالية من المسام والتدفق، مما يقلل من مخاطر التآكل والتلوث داخل قنوات التبريد. وهذا يقلل من احتياجات الصيانة ويطيل عمر الخدمة، خاصة عندما تكون نقاء سائل التبريد أمرًا بالغ الأهمية.
توفر الوصلات النحاسية المفرغة روابط معدنية متينة ولكنها تتطلب اختيارًا دقيقًا للتدفق والتنظيف لمنع المخلفات المسببة للتآكل. يمكن أن يؤدي اللحام غير المناسب إلى حدوث فراغات أو تسربات بمرور الوقت. ومع ذلك، غالبًا ما تدوم الصفائح النحاسية لمدة 20 عامًا أو أكثر في البيئات المستقرة.
الوصول إلى الصيانة وقابلية الإصلاح أمر مهم أيضًا. تكون وصلات FSW بشكل عام أكثر قوة ضد الإجهاد الميكانيكي والتدوير الحراري. قد تكون الألواح النحاسية أكثر حساسية للتلف أثناء المناولة أو إعادة العمل.
وجه |
FSW |
لحام فراغ |
|---|---|---|
عملية الانضمام |
اللحام الميكانيكي بالحالة الصلبة |
حشو المعدن المنصهر في الفراغ |
تعقيد القناة |
معتدل (يتطلب الوصول إلى الأداة) |
عالية (القنوات الداخلية المعقدة) |
خطر التلوث |
منخفض (بدون حشو أو تدفق) |
معتدل (يتطلب التحكم في التدفق) |
الأداء الحراري |
جيد، يعتمد على المعدن الأساسي |
تدفق حشو ممتاز ومحسن |
كفاءة الإنتاج |
سريع، لا حاجة إلى فراغ |
معالجة الدفعات، كثيفة الاستخدام للطاقة |
يكلف |
أدوات أقل، إعداد أعلى |
ارتفاع تكلفة المعدات والمواد |
قوة المفاصل والمتانة |
عالية ومقاومة التعب |
عالية، مع التدفق والتنظيف المناسب |
صيانة |
تلوث منخفض، صيانة أسهل |
قد تتطلب بقايا التدفق التنظيف |
التطبيقات المناسبة |
تبريد البطارية، الأتمتة الصناعية |
بطاريات HPC، والفضاء، والمركبات الكهربائية ذات القنوات المعقدة |
يوفر كل من لحام الاحتكاك (FSW) والنحاس الفراغي فوائد مميزة لألواح التبريد السائل المصنوعة من الألومنيوم. توفر FSW وصلات قوية ونظيفة مع الحد الأدنى من التلوث، وهي مثالية للتصميمات الأبسط. يتفوق اللحام الفراغي في هندسة القنوات المعقدة، مما يوفر أداءً حراريًا ممتازًا ومتانة. وستعمل التطورات المستقبلية على تعزيز هذه التقنيات لتطبيقات متنوعة. يجب على المهندسين مراعاة تعقيد القناة ومخاطر التلوث واحتياجات الإنتاج عند اختيار طريقة الانضمام. توفر شركة Dongguan Zhihui Welding Technology Co., Ltd. حلول اللحام المتعلقة بـ FSW والدعم الفني لتصنيع ألواح تبريد سائل الألومنيوم، مما يساعد العملاء على مطابقة عمليات الانضمام مع هياكل منتجاتهم ومتطلبات الإنتاج الخاصة بهم.
ج: يستخدم FSW لحام الحالة الصلبة بدون ذوبان، وهو مثالي للقنوات الأبسط ومخاطر التلوث المنخفضة. يعمل اللحام بالفراغ على إذابة معدن الحشو في الفراغ، مما يتيح تصميمات القنوات المعقدة بأداء حراري ممتاز.
ج: يخلق اللحام بالفراغ روابط معدنية قوية في القنوات الداخلية المعقدة، مما يعزز نقل الحرارة ويسمح بتصميم ألواح رقيقة وخفيفة الوزن.
ج: توفر FSW وصلات قوية وخالية من المسام بدون معادن حشو أو تدفق، مما يقلل التلوث والتشوه، ومناسب لتدفق الحرارة المعتدل والأشكال الهندسية الأبسط.
ج: تتطلب FSW طاقة أقل ولا تتطلب معدات تفريغ، مما يقلل تكاليف التشغيل الصغيرة إلى المتوسطة، بينما يدعم اللحام بالفراغ معالجة الدفعات ولكنه يتطلب تكاليف أعلى للمعدات والمواد.
ج: كلا الطريقتين توفران ختمًا موثوقًا به؛ تنتج FSW وصلات مستمرة وخالية من المسام دون تدفق، مما يقلل من التلوث، بينما يتطلب اللحام بالفراغ تحكمًا دقيقًا في التدفق لتجنب الفراغات والتآكل.