Просмотры: 0 Автор: Редактор сайта Время публикации: 19.11.2026 Происхождение: Сайт
Оглавление
Сварка трением с перемешиванием (FSW) и вакуумная пайка — два широко используемых метода соединения алюминиевых пластин жидкостного охлаждения. Каждый процесс предлагает различные преимущества в прочности соединений, надежности уплотнения, гибкости конструкции каналов и эффективности производства. FSW использует сварку в твердом состоянии без присадочного металла, а вакуумная пайка соединяет алюминиевые компоненты с использованием присадочных сплавов в контролируемой печи. Понимание различий между этими двумя процессами помогает производителям выбрать правильный метод соединения с учетом конструкции охлаждающих пластин, требований к терморегуляции и производственных потребностей.
Вакуумная пайка — это метод соединения, при котором компоненты алюминиевой пластины жидкостного охлаждения соединяются внутри вакуумной печи. В этом процессе используется присадочный металл с более низкой температурой плавления, чем у алюминия. При нагреве присадочный металл плавится и втекает в шов под действием капиллярных сил. По мере охлаждения сборки наполнитель затвердевает, создавая прочную металлургическую связь. Вакуумная среда удаляет кислород, предотвращая окисление и обеспечивая чистые и качественные соединения.
Этот процесс основан на смачивании расплавленным присадочным металлом алюминиевых поверхностей и заполнении микроскопических зазоров между деталями. Такое смачивание обеспечивает непрерывное соединение без зазоров и пустот. Вакуумная атмосфера предотвращает образование оксидов, которые обычно блокируют смачивание. По мере охлаждения присадочный металл затвердевает, образуя прочное соединение, которое эффективно передает тепло и препятствует утечкам под давлением.
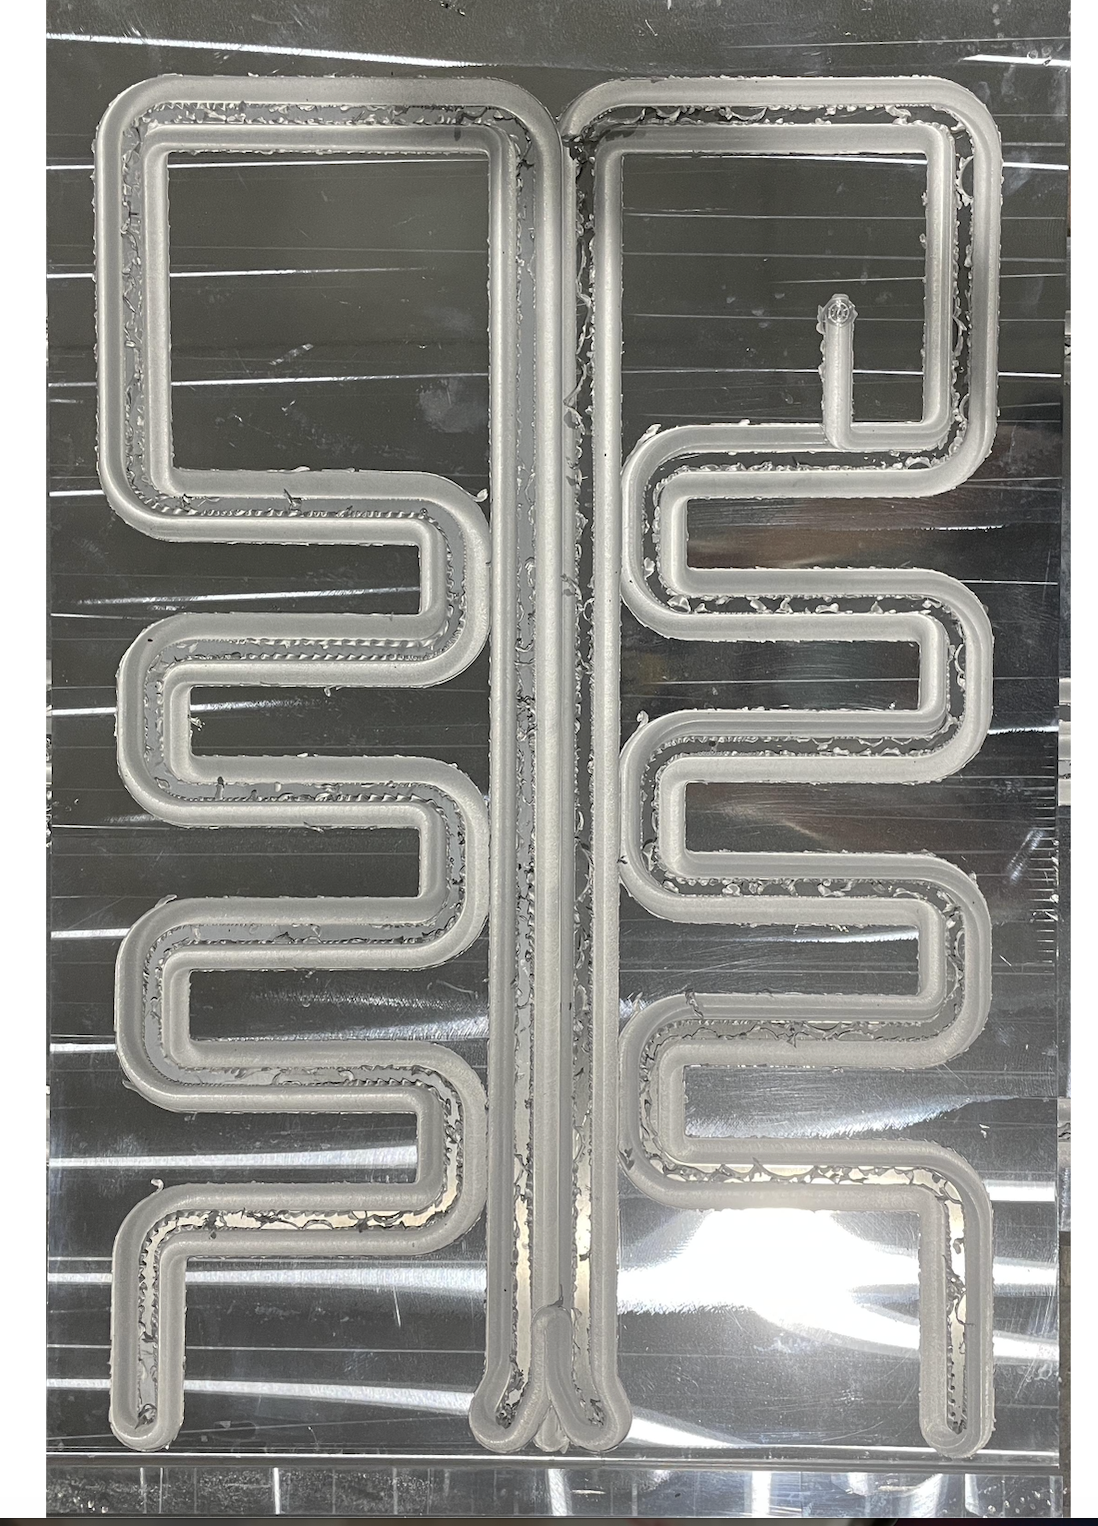
Вакуумная пайка подходит для алюминиевых охлаждающих пластин со сложными внутренними каналами. Расплавленный наполнитель легко течет в плотные, сложные формы, недоступные механической сварке. Это позволяет проектировщикам максимизировать плотность каналов и оптимизировать пути потока охлаждающей жидкости для улучшения тепловых характеристик. Этот процесс также поддерживает более тонкие конструкции пластин, снижая вес при сохранении прочности и целостности уплотнения.
Особенность |
Типичная производительность |
|---|---|
Диапазон плотности теплового потока |
от 500 Вт до 20 кВт |
Скорость утечки |
< 1 × 10⁻⁸ Па·м³/с |
Общая толщина |
Толщина всего 10 мм |
Допуск обработки с ЧПУ |
±0,05 мм |
Теплопроводность материала |
До 200 Вт/мК (Al/Cu) |
Снижение падения давления |
До 30% при оптимизированных каналах |
Ожидаемый срок службы |
Около 20 лет |
Эти показатели делают пластины, паяные в вакууме, идеальными для применений с высоким тепловым потоком, требующих надежного и длительного управления температурой.
Совет: перед вакуумной пайкой убедитесь, что все поверхности тщательно очищены, чтобы обеспечить оптимальную текучесть присадочного металла и прочность соединения.
Сварка трением с перемешиванием (FSW) — это процесс соединения в твердом состоянии. В нем используется вращающийся инструмент со специально разработанным штифтом и буртиком. Инструмент погружается в область соединения двух алюминиевых деталей. Фрикционное тепло смягчает материал, не плавя его. Затем инструмент движется вдоль линии соединения, перемешивая размягченный металл и сковывая его под давлением. Это создает прочную связь за счет пластической деформации и динамической рекристаллизации, создавая мелкозернистую микроструктуру.
Поскольку FSW представляет собой твердотельный процесс, он снижает риск возникновения дефектов, связанных с затвердеванием, таких как пористость и горячие трещины. Однако правильная конструкция инструмента и контроль процесса по-прежнему необходимы для предотвращения дефектов сварки. Он также создает узкую зону термического влияния, помогая сохранять механические свойства окружающего основного материала в зависимости от сплава и условий сварки. Это делает FSW идеальным для соединения алюминиевых пластин жидкостного охлаждения, где управление теплом и структурная целостность имеют решающее значение.
FSW предлагает несколько преимуществ пластин жидкостного охлаждения:
Высокая производительность соединений: правильно контролируемая FSW позволяет создавать прочные соединения с механическими свойствами, подходящими для требовательных систем жидкостного охлаждения.
Минимальные искажения: низкое тепловложение уменьшает деформацию, сохраняя точность каналов.
Отсутствие присадочного металла или флюса: это снижает риск загрязнения внутри каналов охлаждающей жидкости.
Улучшенная усталостная прочность: мелкозернистая структура повышает долговечность при термоциклировании.
Экологичность: не требуются пары или присадочные металлы, что упрощает производство.
Эти преимущества помогают поддерживать целостность каналов охлаждающей жидкости, обеспечивая эффективную теплопередачу и длительный срок службы.
FSW создает непрерывное, бездефектное соединение по краям канала или торцевым заглушкам. Кованая зона сварного шва герметично герметизирует путь потока, предотвращая утечки под давлением. Этот процесс может обеспечить устойчивость к давлению выше 1,0 МПа, что подходит для многих систем жидкостного охлаждения.
Поскольку соединение не имеет пор и трещин, оно устойчиво к загрязнению охлаждающей жидкости и коррозии. Плотный сварной шов также выдерживает тепловое расширение и механические нагрузки, сохраняя целостность канала в суровых условиях эксплуатации.
Холодные плиты FSW широко используются в:
Охлаждение силовой электроники: высоковольтные инверторы, IGBT и силовые модули.
Центры обработки данных: серверы и системы HPC, нуждающиеся в надежном охлаждении.
Хранение энергии: управление температурой аккумуляторов в электромобилях.
Промышленная автоматизация: оборудование, требующее надежных тепловых решений.
Типичные характеристики производительности включают в себя:
Особенность |
Типичный диапазон/значение |
|---|---|
Сопротивление давлению |
> 1,0 МПа |
Скорость утечки |
< 1 × 10⁻⁶ Па·м³/с |
Толщина стенки канала |
1,0–3,0 мм |
Теплопроводность |
До 200 Вт/мК (алюминий) |
Рабочая температура |
от -40 °С до 150 °С |
Ожидаемый срок службы |
10–15 лет (в зависимости от использования) |
Холодильные пластины FSW сочетают в себе прочные механические свойства и отличную герметизацию, что делает их надежными для решения сложных задач по терморегулированию.
Сварка трением с перемешиванием (FSW) и вакуумная пайка соединяют алюминиевые пластины жидкостного охлаждения по-разному. FSW представляет собой твердотельный процесс. Он использует вращающийся инструмент для перемешивания и ковки металлических деталей без плавления. Это сохраняет свойства основного металла нетронутыми и позволяет избежать использования присадочных металлов или флюсов.
Вакуумная пайка плавит присадочный металл внутри вакуумной печи. Расплавленный наполнитель течет в швы под действием капиллярных сил, затем затвердевает, образуя металлургическую связь. Вакуум удаляет кислород, предотвращая окисление. Для пайки необходимы совместимые присадочные металлы, такие как алюминиево-кремниевые сплавы, а для FSW наполнитель не требуется.
Таким образом, FSW зависит от механического перемешивания и давления, тогда как пайка зависит от течения расплавленного припоя и его затвердевания. Эта разница влияет на материалы, характеристики соединения и этапы производства.
Вакуумная пайка превосходно справляется со сложной геометрией каналов. Расплавленный присадочный металл течет в узкие, сложные внутренние каналы, недоступные для механических инструментов. Это позволяет проектировщикам создавать плотные оптимизированные пути охлаждающей жидкости, которые улучшают теплопередачу.
Однако FSW требует доступа к сварочному инструменту вдоль линий соединения. Он подходит для более простой компоновки каналов или для торцевой герметизации экструдированных профилей. Несмотря на то, что FSW обеспечивает прочные соединения с низкой деформацией, он снижает сложность канала по сравнению с пайкой.
Тепловые характеристики зависят от качества соединений и конструкции каналов. Тепловые характеристики охлаждающих пластин FSW и вакуумной пайки зависят от основного материала, качества соединения, геометрии каналов и условий потока охлаждающей жидкости. FSW образует твердотельные соединения без присадочного металла, а при вакуумной пайке на границах соединений используются присадочные сплавы. Общие характеристики теплопередачи следует оценивать на основе всей конструкции охлаждающей пластины и требований применения.
Оба метода обеспечивают надежную герметизацию, но отличаются рисками. FSW образует сплошное беспористое соединение за счет пластической деформации, сводя к минимуму пути утечек и предотвращая загрязнение охлаждающей жидкости. Он позволяет избежать использования присадочных металлов или флюсов, устраняя связанные с этим риски загрязнения.
Вакуумная пайка создает герметичные уплотнения посредством металлургических связей. Однако неправильный расход наполнителя или остаточный флюс (если он используется) может привести к появлению пустот или коррозии, что может привести к утечкам или загрязнению. Контролируемая вакуумная среда и выбор флюса смягчают эти проблемы.
FSW обычно обеспечивает более чистые соединения с меньшим риском загрязнения, тогда как пайка подходит для применений, требующих сложных форм, но требует тщательного контроля процесса для обеспечения целостности уплотнения.
FSW предлагает быстрое и энергоэффективное соединение без необходимости использования вакуумных печей или применения флюса. Это уменьшает постобработку, избегая очистки наполнителя. Однако это может потребовать точного инструмента и ограничено доступными путями соединения.
Вакуумная пайка обрабатывает множество деталей одновременно в периодических печах, что идеально подходит для крупносерийного производства. Однако для этого требуется энергоемкое вакуумное оборудование, затраты на присадочный металл и обработка флюса. Сложная конструкция каналов может увеличить время обработки и настройки.
Гибридные подходы, сочетающие FSW и пайку, оптимизируют эффективность и стоимость. Например, FSW быстро герметизирует каналы, а пайка соединяет впускные/выпускные фитинги партиями, обеспечивая баланс между скоростью и сложностью.
Холодные пластины FSW подходят для условий, требующих высокой прочности соединений, минимального загрязнения и умеренной сложности каналов. К ним относятся охлаждение силовой электроники, управление температурным режимом аккумуляторов и промышленная автоматизация.
Пластины, паяные в вакууме, подходят для применений с высоким тепловым потоком и сложными каналами, таких как высокопроизводительные вычисления, аэрокосмическая промышленность и оборона. Они хорошо справляются со сложными путями потока охлаждающей жидкости и конструкциями тонких пластин.
Факторы окружающей среды, такие как рабочая температура, давление и доступ для обслуживания, влияют на выбор метода. FSW эффективно выдерживает термоциклирование и механические нагрузки. Паяные пластины обеспечивают длительный срок службы, но требуют выбора коррозионностойкого наполнителя и флюса.
Компания Vansim впервые применила гибридный метод производства, сочетающий сварку трением с перемешиванием (FSW) и вакуумную пайку для эффективного производства алюминиевых пластин жидкостного охлаждения. Процесс начинается с экструзии алюминия, в ходе которой за один этап формируются сложные внутренние каналы. Затем FSW герметизирует концы каналов с помощью вращающегося инструмента, мгновенно создавая прочные герметичные соединения. После этого впускные и выпускные соединения, обработанные на станке с ЧПУ, паяются в вакуумной печи партиями, соединяя несколько деталей одновременно. Такое разделение труда использует сильные стороны обоих методов: FSW для быстрого, твердотельного уплотнения и вакуумной пайки для надежных металлургических соединений фитингов.
Этот гибридный подход значительно повышает скорость производства. Периодическая вакуумная пайка позволяет обрабатывать сотни деталей одновременно, сокращая время цикла печи и затраты энергии на единицу. Уплотнение торцевых заглушек FSW исключает необходимость сложной механической обработки или присадочного металла внутри каналов, сокращая трудозатраты и материальные затраты. По сравнению с традиционной механической обработкой на станке с ЧПУ и дуговой сваркой метод Вансима утрояет производительность и снижает затраты на 30–40%. В этом процессе также используются экструдированные алюминиевые профили, что повышает коэффициент использования материала более чем на 95% и позволяет избежать дорогостоящих ковочных штампов. Такая эффективность делает возможным выполнение больших объемов заказов в короткие сроки для таких отраслей, как бытовая электроника и хранение энергии.
Обеспечение качества имеет решающее значение. Vansim проводит 100% массовое тестирование на утечку для каждой охлаждающей пластины, гарантируя отсутствие дефектов перед отправкой. Твердотельные сварные швы FSW минимизируют пористость и растрескивание, создавая узкие зоны термического влияния, сохраняющие целостность металла. Вакуумная пайка образует плотные герметичные соединения со скоростью утечки менее 1,0×10⁻⁶ Па·м³/с. В совокупности эти методы гарантируют надежность уплотнения и длительный срок службы под давлением и термоциклированием. Прецизионная обработка на станке с ЧПУ после пайки обеспечивает плоскостность в пределах ±0,05 мм, что соответствует жестким требованиям к монтажу силовых модулей и электроники.
Гибридный процесс обеспечивает превосходную адаптируемость конструкции. Поперечное сечение экструдированных каналов можно адаптировать к мощности источника тепла и ограниченному пространству. Положения торцевых заглушек могут меняться в зависимости от условий установки с небольшими структурными изменениями. Эта гибкость поддерживает разнообразные применения: от высоковольтного инверторного охлаждения до больших шкафов хранения энергии и медицинского лазерного оборудования. Производители могут настраивать плотность, размер и расположение каналов потока, сохраняя при этом постоянное качество и скорость производства. Подход Vansim сочетает в себе тепловые характеристики, целостность уплотнений и экономическую эффективность в различных отраслях.
Совет: Сочетание пакетной обработки FSW-герметизации и вакуумной пайки может утроить производительность и сократить затраты до 40 %, что идеально подходит для эффективного масштабирования производства пластин жидкостного охлаждения.
В высокопроизводительных вычислениях (HPC) и серверных средах управление интенсивными тепловыми нагрузками имеет решающее значение. Паяные в вакууме алюминиевые охлаждающие пластины превосходны в этом отношении благодаря своей способности поддерживать сложные внутренние каналы высокой плотности. Эти сложные конструкции максимально увеличивают площадь контакта с охлаждающей жидкостью, эффективно отводя тепло от процессоров и графических процессоров. Металлургические связи, образующиеся во время вакуумной пайки, обеспечивают минимальное термическое сопротивление, помогая поддерживать стабильные рабочие температуры для обеспечения надежной работы.
Холодильные пластины FSW также находят применение в охлаждении серверов, особенно когда достаточно более простой геометрии каналов. Их твердотельные сварные швы обеспечивают прочное герметичное уплотнение без присадочных металлов, что снижает риск загрязнения чувствительной электроники. Минимальное искажение FSW сохраняет жесткие допуски, что важно для компактных серверов, монтируемых в стойку. Для применений с высоким тепловым потоком или компактных конструкций охлаждающих пластин может подойти вакуумная пайка, если требуемая геометрия каналов и конфигурация соединения поддерживают этот процесс.
Электромобили (EV) и гибридные автомобили в значительной степени полагаются на пластины жидкостного охлаждения для поддержания температуры аккумулятора и силовой электроники в безопасных пределах. Здесь часто отдают предпочтение FSW из-за чистых соединений, свободных от остатков флюса или присадочного металла, что помогает предотвратить загрязнение охлаждающей жидкости — критический фактор для долгосрочной надежности батареи.
Прочные, устойчивые к усталости соединения FSW выдерживают циклические изменения температуры во время эксплуатации автомобиля. Это также позволяет герметизировать концы экструдированных каналов без сложных печных процессов, что ускоряет производство. Однако в аккумуляторных блоках электромобилей используются пластины, паяные в вакууме, требующие очень сложной схемы расположения каналов для оптимизации путей потока охлаждающей жидкости и обеспечения однородности температуры. Выбор зависит от сложности конструкции и объема производства.
В аэрокосмической и оборонной промышленности охлаждающие пластины должны выдерживать суровые условия эксплуатации и соответствовать строгим стандартам надежности. Вакуумная пайка может подойти для охлаждающих пластин аэрокосмической и оборонной промышленности, для которых требуются компактные конструкции и сложные внутренние каналы, в зависимости от материала и квалификационных требований каждого применения. Их ожидаемый длительный срок службы и отличная герметизация под давлением подходят для критически важных применений.
Оборудование промышленной автоматизации выигрывает от обоих методов. Холодные пластины FSW обеспечивают прочные соединения, устойчивые к вибрации и механическим нагрузкам, идеальные для тяжелой техники. Пластины, паяные в вакууме, обеспечивают гибкость конструкции для удовлетворения особых потребностей в охлаждении в робототехнике или мощной электронике. Оба метода обеспечивают надежное управление температурным режимом, адаптированное к жестким промышленным условиям.
Развивающиеся рынки, такие как телекоммуникации 5G, медицинские лазеры и хранилища возобновляемой энергии, все чаще требуют эффективных решений для жидкостного охлаждения. Гибридные процессы пайки FSW позволяют масштабировать производство пластин по индивидуальному заказу, обеспечивая баланс между стоимостью и производительностью. Достижения в области технологий экструзии и сварки позволяют создавать более компактные и легкие конструкции.
Будущие тенденции включают интеграцию датчиков для мониторинга температуры в режиме реального времени и использование экологически чистых охлаждающих жидкостей. И FSW, и вакуумная пайка будут развиваться, чтобы удовлетворить эти потребности, поддерживая более высокие тепловые потоки и более сложную геометрию. Производители должны выбирать методы соединения, соответствующие требованиям применения, масштабу производства и ожиданиям надежности.
Совет: Для применений, требующих сложной конструкции каналов и высочайших тепловых характеристик, идеально подходит вакуумная пайка; Для чувствительных к загрязнениям или механически требовательных сред FSW предлагает более чистые и прочные соединения.
Флюсы для пайки представляют собой химические соединения, наносимые на металлические поверхности перед пайкой. Они удаляют оксидные слои, которые естественным образом образуются на алюминии и других металлах при высоких температурах. Оксиды блокируют растекание и правильное сцепление расплавленного присадочного металла. Флюс растворяет или разрушает эти оксиды, обнажая чистые металлические поверхности. Это позволяет расплавленному наполнителю смачиваться и заполнять шов за счет капиллярного действия, создавая прочную металлургическую связь. Флюс также защищает область соединения от повторного окисления во время нагрева, образуя жидкий экран, обеспечивая равномерное смачивание и текучесть.
Флюс необходим в процессах пайки, выполняемых на открытом воздухе или в неконтролируемой атмосфере, где кислород вызывает образование оксидов. Без флюса соединения страдают от плохой текучести присадочного металла, пустот и слабых связей. Однако при вакуумной пайке кислород удаляется вакуумной средой, предотвращая образование оксидов. Это означает, что флюс обычно не требуется при вакуумной пайке алюминиевых охлаждающих пластин. Сам вакуум действует как флюс, удаляя кислород и сохраняя поверхности чистыми. Некоторые самофлюсующиеся присадочные сплавы также не требуют флюса. Но если пайка происходит в атмосфере с ограниченным контролем кислорода или используются сложные сплавы, флюс все равно может потребоваться.
Выбор подходящего флюса зависит от:
Тип основного металла: Алюминий образует прочный оксидный слой, требующий агрессивных флюсов, содержащих хлориды или фториды. Медь или сталь требуют более мягких боратных или фторидных флюсов.
Сплав присадочного металла: для алюминиево-кремниевых наполнителей необходим флюс, совместимый с оксидами алюминия. Наполнители на основе серебра или меди сочетаются с флюсами разного химического состава.
Температура пайки: Флюс должен оставаться активным на протяжении всего цикла пайки. Слишком низкая температура плавления приводит к карбонизации остатка; слишком высокие пределы ограничивают удаление оксидов.
Очистка после пайки: Некоторые остатки флюса вызывают коррозию и должны быть немедленно удалены. Другие, например, некоррозионный флюс Nocolok™, могут оставаться на стыках.
Для алюминиевых пластин жидкостного охлаждения, паяемых в вакууме, предпочтительны некоррозионные флюсы или отсутствие флюса вообще, чтобы избежать загрязнения и коррозии.
Несколько стандартов классифицируют и регулируют паяльные флюсы:
AWS A5.31M/A5.31: Широко используемый в США и за рубежом, он классифицирует флюсы по температурному диапазону, основным металлам и присадочным металлам.
EN 1045: Европейская система классификации, тесно соответствующая стандартам AWS.
ISO 17672: Международный стандарт, касающийся присадочных металлов и совместимости флюсов.
Другие национальные стандарты: JIS (Япония), DIN (Германия), GB/T (Китай) и ГОСТ (Россия) определяют свойства флюса для региональных рынков.
Эти стандарты гарантируют, что флюсы соответствуют требованиям по производительности, безопасности и остаткам, которые имеют решающее значение для надежных паяных соединений.
Выбор флюса напрямую влияет на целостность соединения:
Правильный флюс тщательно удаляет оксиды, обеспечивая полную текучесть присадочного металла и прочное герметичное соединение.
Неправильный или недостаточный флюс приводит к образованию пустот, неполному смачиванию и слабым соединениям, склонным к утечкам.
Остатки коррозионного флюса могут повредить соединения или каналы охлаждающей жидкости, если их не очистить полностью, что может привести к долгосрочной коррозии и выходу из строя.
Некоррозионные флюсы уменьшают необходимость очистки и улучшают коррозионную стойкость, но могут иметь более узкий диапазон применения.
При вакуумной пайке алюминиевых пластин жидкостного охлаждения отказ от флюса или использование некоррозионных флюсов помогает сохранить коррозионную стойкость и чистоту охлаждающей жидкости. Это обеспечивает длительный срок службы и стабильные тепловые характеристики.
Выбор между сваркой трением с перемешиванием (FSW) и вакуумной пайкой зависит от нескольких ключевых факторов. Во-первых, учтите сложность конструкции канала охлаждения. Вакуумная пайка лучше справляется со сложными каналами с высокой плотностью, поскольку расплавленный присадочный металл течет в труднодоступные места, недоступные механическим инструментам. FSW подходит для более простой геометрии или для герметизации концов экструдированных каналов.
Совместимость материалов и риск загрязнения также имеют значение. FSW использует сварку в твердом состоянии без наполнителя или флюса, что снижает риск загрязнения внутри путей охлаждающей жидкости. При вакуумной пайке используются присадочные металлы, а иногда и флюсы, что требует тщательного контроля во избежание коррозии или загрязнения.
Объем производства и стоимость также влияют на решение. FSW предлагает быстрое и энергоэффективное соединение без вакуумного оборудования, но требует доступных путей соединения. Вакуумная пайка позволяет одновременно обрабатывать множество деталей в периодических печах, что снижает затраты на единицу продукции при больших тиражах, но требует больше энергии и дополнительных настроек.
Наконец, рассмотрите операционную среду. Приложения, требующие прочных соединений, минимальной деформации и устойчивости к термоциклированию, могут отдавать предпочтение FSW. В сценариях с высоким тепловым потоком, требующих сложной компоновки каналов, часто предпочитают вакуумную пайку.
Требования к тепловому потоку и сложность конструкции каналов идут рука об руку. Вакуумная пайка поддерживает плотность теплового потока до 20 кВт за счет плотной оптимизированной геометрии каналов. Его металлургические связи обеспечивают превосходную теплопроводность в сложных формах.
Холодильные пластины FSW обычно выдерживают умеренные тепловые потоки, от 500 Вт до нескольких кВт, в зависимости от конструкции. Хотя соединения FSW сохраняют проводимость основного металла, сложность канала ограничивается доступом к инструменту. Проектировщики должны сбалансировать плотность каналов и доступность сварки.
Если ваше применение связано с очень высоким тепловым потоком или сложными путями подачи охлаждающей жидкости, вакуумная пайка часто является лучшим выбором. Для менее сложных каналов или умеренного потока FSW обеспечивает надежную герметизацию с меньшим риском загрязнения.
Ограничения по пространству и факторы окружающей среды влияют на выбор метода соединения. Пластины, паяные в вакууме, можно делать очень тонкими (до 10 мм и менее), что позволяет обеспечить компактность установки. Их сложные каналы подходят для ограниченного пространства в аэрокосмическом оборудовании или оборудовании для высокопроизводительных вычислений.
Пластины FSW могут иметь немного более толстые стенки из-за ограничений экструзионных и сварочных инструментов, но обеспечивают превосходную механическую прочность и усталостную прочность. Они хорошо работают в подверженных вибрации или термически динамических средах, таких как автомобильные аккумуляторные батареи или промышленное оборудование.
Учитывайте также диапазоны рабочих температур. Оба метода подходят для типичного охлаждения электроники (от -40 °C до 150 °C), но вакуумные паяные соединения могут выдерживать несколько более высокие температуры в зависимости от присадочного металла.
Долгосрочная надежность зависит от целостности соединений, устойчивости к коррозии и простоты обслуживания. FSW создает соединения без пор и флюса, снижая риск коррозии и загрязнения внутри каналов охлаждающей жидкости. Это снижает потребность в техническом обслуживании и продлевает срок службы, особенно там, где чистота охлаждающей жидкости имеет решающее значение.
Вакуумные паяные соединения обеспечивают прочное металлургическое соединение, но требуют тщательного выбора флюса и очистки для предотвращения остатков коррозии. Неправильная пайка со временем может привести к образованию пустот или утечек. Однако паяные пластины часто служат 20 и более лет в стабильных условиях.
Доступ для технического обслуживания и ремонтопригодность также имеют значение. Соединения FSW, как правило, более устойчивы к механическим нагрузкам и термоциклированию. Паяные пластины могут быть более чувствительны к повреждениям во время обращения или доработки.
Аспект |
ЖСБ |
Вакуумная пайка |
|---|---|---|
Процесс присоединения |
Механическая сварка в твердом состоянии |
Расплавленный присадочный металл в вакууме |
Сложность канала |
Умеренный (требуется доступ к инструменту) |
Высокий (сложные внутренние каналы) |
Риск загрязнения |
Низкий (без наполнителя или флюса) |
Умеренный (требуется контроль потока) |
Тепловые характеристики |
Хорошо, зависит от основного металла |
Отличный, оптимизированный поток наполнителя |
Эффективность производства |
Быстро, вакуум не нужен |
Пакетная обработка, энергоемкая |
Расходы |
Меньше инструментов, выше настройка |
Более высокая стоимость оборудования и материалов. |
Прочность и долговечность суставов |
Высокая, устойчивая к усталости |
Высокая, при правильном флюсе и очистке |
Обслуживание |
Низкое загрязнение, простота обслуживания |
Остатки флюса могут потребовать очистки. |
Подходящие приложения |
Охлаждение аккумуляторов, промышленная автоматизация |
Высокопроизводительные, аэрокосмические, аккумуляторы для электромобилей со сложными каналами |
Сварка трением с перемешиванием (FSW) и вакуумная пайка имеют определенные преимущества для алюминиевых пластин жидкостного охлаждения. FSW обеспечивает прочные, чистые соединения с минимальным загрязнением, что идеально подходит для более простых конструкций. Вакуумная пайка превосходно справляется со сложной геометрией каналов, обеспечивая превосходные тепловые характеристики и долговечность. Будущие достижения расширят возможности этих технологий для различных приложений. При выборе метода соединения инженеры должны учитывать сложность канала, риск загрязнения и производственные потребности. Dongguan Zhihui Welding Technology Co., Ltd. предоставляет сварочные решения, связанные с FSW, и техническую поддержку при производстве алюминиевых пластин жидкостного охлаждения, помогая клиентам адаптировать процессы соединения к структурам их изделий и производственным требованиям.
О: FSW использует сварку в твердом состоянии без плавления, что идеально подходит для более простых каналов и низкого риска загрязнения. Вакуумная пайка плавит присадочный металл в вакууме, что позволяет создавать сложные конструкции каналов с отличными тепловыми характеристиками.
Ответ: Вакуумная пайка создает прочные металлургические связи в сложных внутренних каналах, улучшая теплопередачу и позволяя создавать тонкие и легкие пластины.
Ответ: FSW обеспечивает прочные соединения без пор без присадочных металлов и флюса, уменьшающие загрязнение и деформацию, подходящие для умеренного теплового потока и более простой геометрии.
Ответ: FSW требует меньше энергии и не требует вакуумного оборудования, что снижает затраты при малых и средних тиражах, тогда как вакуумная пайка поддерживает серийную обработку, но требует более высоких затрат на оборудование и материалы.
О: Оба метода обеспечивают надежную герметизацию; FSW обеспечивает непрерывные соединения без пор без флюса, что сводит к минимуму загрязнение, а вакуумная пайка требует тщательного контроля флюса, чтобы избежать пустот и коррозии.