Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 19.11.2026 Herkunft: Website
Inhaltsverzeichnis
Reibrührschweißen (FSW) und Vakuumlöten sind zwei weit verbreitete Verbindungsmethoden für Aluminium-Flüssigkeitskühlplatten. Jeder Prozess bietet unterschiedliche Vorteile in Bezug auf Verbindungsfestigkeit, Dichtungszuverlässigkeit, Flexibilität bei der Kanalgestaltung und Fertigungseffizienz. FSW verwendet Festkörperschweißen ohne Zusatzmetall, während Vakuumlöten Aluminiumkomponenten mithilfe von Zusatzlegierungen in einer kontrollierten Ofenumgebung verbindet. Das Verständnis der Unterschiede zwischen diesen beiden Prozessen hilft Herstellern bei der Auswahl der richtigen Verbindungsmethode für ihre Kühlplattenkonstruktionen, Wärmemanagementanforderungen und Produktionsanforderungen.
Vakuumlöten ist eine Verbindungstechnik, bei der Komponenten von Aluminium-Flüssigkeitskühlplatten in einem Vakuumofen miteinander verbunden werden. Bei dem Verfahren wird ein Schweißzusatzwerkstoff mit einem niedrigeren Schmelzpunkt als Aluminium verwendet. Beim Erhitzen schmilzt das Zusatzmetall und fließt durch Kapillarwirkung in die Verbindung. Beim Abkühlen der Baugruppe verfestigt sich der Füllstoff und es entsteht eine starke metallurgische Verbindung. Die Vakuumumgebung entfernt Sauerstoff, verhindert Oxidation und sorgt für saubere, hochwertige Verbindungen.
Der Prozess beruht darauf, dass geschmolzenes Zusatzmetall die Aluminiumoberflächen benetzt und mikroskopisch kleine Lücken zwischen den Teilen füllt. Durch diese Benetzung entsteht eine kontinuierliche Verbindung ohne Lücken oder Hohlräume. Die Vakuumatmosphäre verhindert die Bildung von Oxiden, die normalerweise die Benetzung blockieren. Wenn das Füllmetall abkühlt, verfestigt es sich und bildet eine dauerhafte Verbindung, die Wärme effizient überträgt und Leckagen unter Druck widersteht.
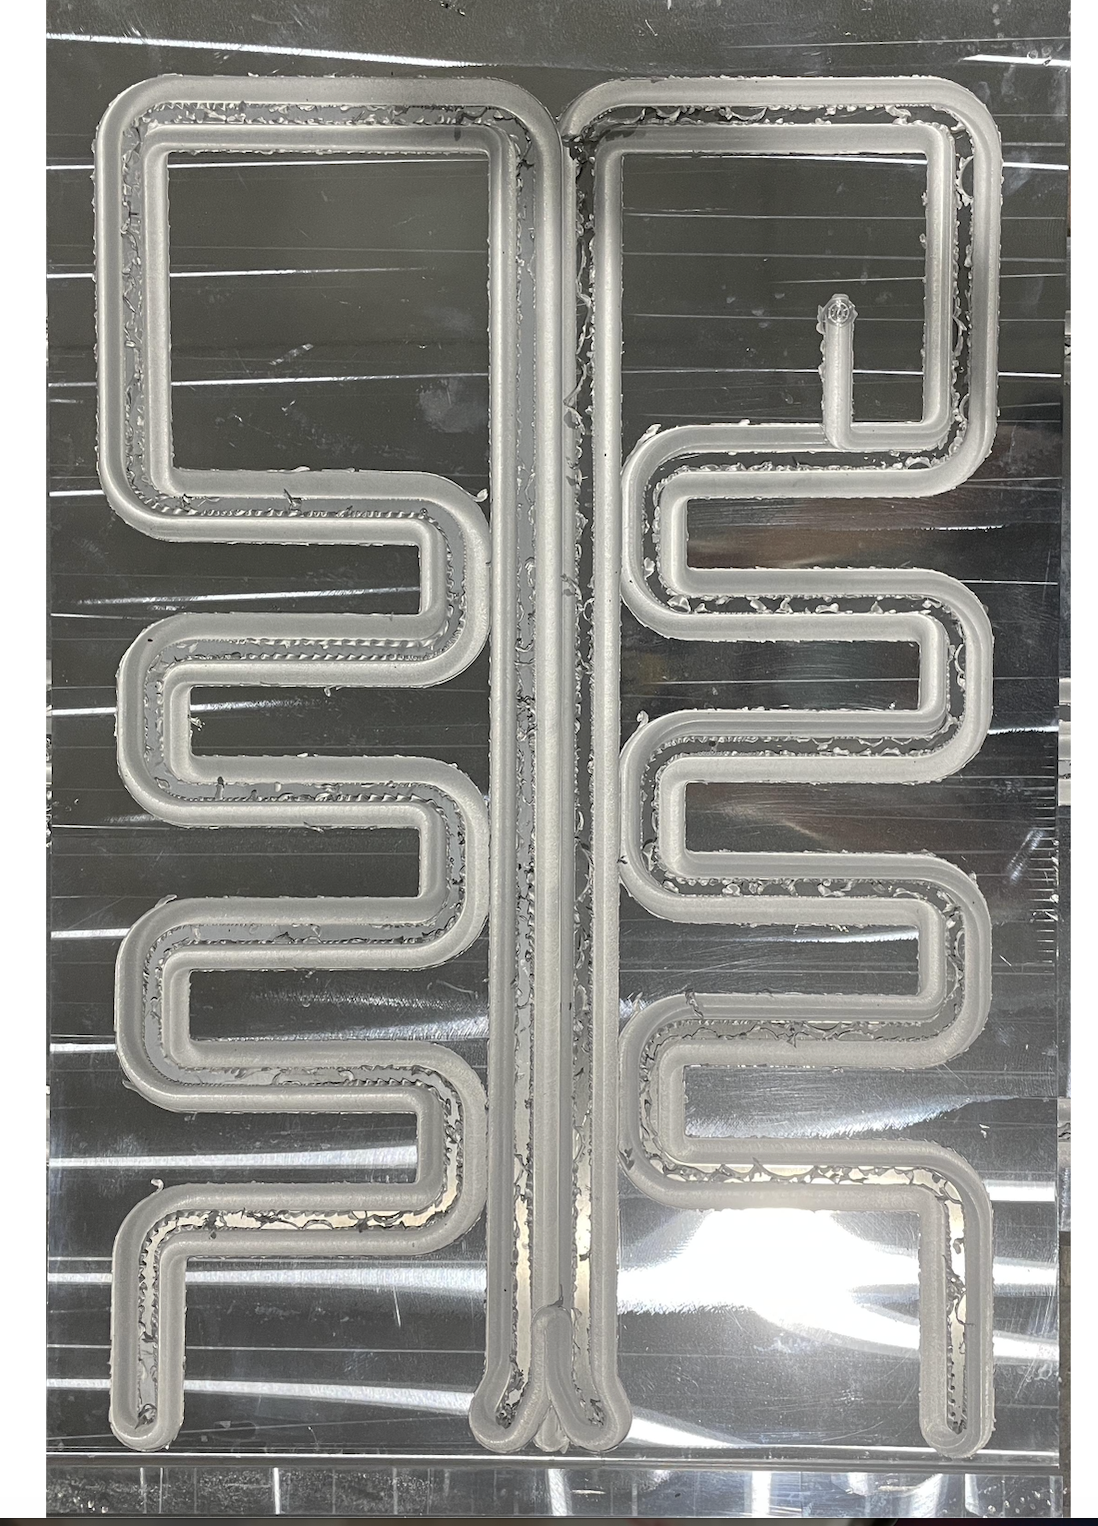
Vakuumlöten eignet sich für Aluminiumkühlplatten mit komplizierten Innenkanälen. Der geschmolzene Füllstoff fließt leicht in enge, komplexe Formen, die durch mechanisches Schweißen nicht erreichbar sind. Dadurch können Konstrukteure die Kanaldichte maximieren und die Kühlmittelströmungswege für eine bessere thermische Leistung optimieren. Das Verfahren ermöglicht auch dünnere Plattendesigns, wodurch das Gewicht reduziert wird und gleichzeitig die Festigkeit und Dichtungsintegrität erhalten bleibt.
Besonderheit |
Typische Leistung |
|---|---|
Bereich der Wärmestromdichte |
500 W bis 20 kW |
Leckrate |
< 1 × 10⁻⁸ Pa·m³/s |
Gesamtdicke |
Nur 10 mm dünn |
CNC-Bearbeitungstoleranz |
±0,05 mm |
Materialwärmeleitfähigkeit |
Bis zu 200 W/mK (Al/Cu) |
Reduzierung des Druckabfalls |
Bis zu 30 % mit optimierten Kanälen |
Erwartete Lebensdauer |
Etwa 20 Jahre |
Diese Kennzahlen machen vakuumgelötete Platten ideal für Anwendungen mit hohem Wärmefluss, die ein zuverlässiges, langlebiges Wärmemanagement erfordern.
Tipp: Stellen Sie sicher, dass alle Oberflächen vor dem Vakuumlöten gründlich gereinigt werden, um einen optimalen Lotfluss und eine optimale Verbindungsfestigkeit zu erreichen.
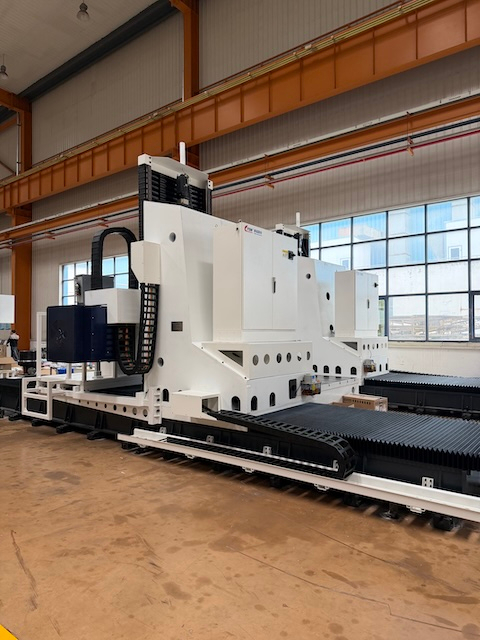
Friction Stir Welding (FSW) ist ein Festkörperverbindungsverfahren. Es verwendet ein rotierendes Werkzeug mit einem speziell entwickelten Stift und einer Schulter. Das Werkzeug taucht in den Verbindungsbereich zwischen zwei Aluminiumteilen ein. Reibungswärme erweicht das Material, ohne es zu schmelzen. Das Werkzeug bewegt sich dann entlang der Verbindungslinie, rührt das erweichte Metall und schmiedet es unter Druck zusammen. Dadurch entsteht durch plastische Verformung und dynamische Rekristallisation eine starke Verbindung, wodurch eine feinkörnige Mikrostruktur entsteht.
Da es sich bei FSW um einen Festkörperprozess handelt, verringert es das Risiko von erstarrungsbedingten Defekten wie Porosität und Heißrissbildung. Dennoch sind eine ordnungsgemäße Werkzeugkonstruktion und Prozesskontrolle erforderlich, um Schweißfehler zu vermeiden. Außerdem entsteht eine schmale Wärmeeinflusszone, die dazu beiträgt, die mechanischen Eigenschaften des umgebenden Grundmaterials je nach Legierung und Schweißbedingungen aufrechtzuerhalten. Dadurch eignet sich FSW ideal für die Verbindung von Aluminium-Flüssigkeitskühlplatten, bei denen Wärmemanagement und strukturelle Integrität von entscheidender Bedeutung sind.
FSW bietet mehrere Vorteile für Flüssigkeitskühlplatten:
Starke Verbindungsleistung: Richtig gesteuertes FSW kann solide Verbindungen mit mechanischen Eigenschaften erzeugen, die für anspruchsvolle Flüssigkeitskühlungsanwendungen geeignet sind.
Minimale Verformung: Geringe Wärmezufuhr reduziert Verformungen und sorgt für präzise Kanäle.
Kein Zusatzmetall oder Flussmittel: Dies verringert das Kontaminationsrisiko in den Kühlmittelkanälen.
Verbesserte Ermüdungsbeständigkeit: Die feine Kornstruktur verbessert die Haltbarkeit bei thermischen Wechselbelastungen.
Umweltfreundlich: Keine Dämpfe oder Zusatzmetalle erforderlich, was die Herstellung vereinfacht.
Diese Vorteile tragen dazu bei, die Integrität der Kühlmittelkanäle aufrechtzuerhalten und sorgen so für eine effiziente Wärmeübertragung und eine lange Lebensdauer.
FSW erzeugt eine durchgehende, fehlerfreie Verbindung entlang der Rinnenränder bzw. Endstopfen. Die geschmiedete Schweißzone dichtet den Strömungsweg hermetisch ab und verhindert so Leckagen unter Druck. Mit dem Verfahren kann eine Druckfestigkeit über 1,0 MPa erreicht werden, was für viele Flüssigkeitskühlsysteme geeignet ist.
Da die Verbindung frei von Poren und Rissen ist, ist sie beständig gegen Kühlmittelverschmutzung und Korrosion. Die dichte Schweißnaht widersteht außerdem thermischer Ausdehnung und mechanischen Belastungen und sorgt so dafür, dass die Kanalintegrität auch unter rauen Betriebsbedingungen erhalten bleibt.
FSW-Kühlplatten werden häufig verwendet in:
Kühlung der Leistungselektronik: Hochspannungswechselrichter, IGBTs und Leistungsmodule.
Rechenzentren: Server und HPC-Systeme benötigen eine zuverlässige Kühlung.
Energiespeicher: Batterie-Wärmemanagement in Elektrofahrzeugen.
Industrielle Automatisierung: Maschinen, die langlebige thermische Lösungen erfordern.
Typische Leistungsmerkmale sind:
Besonderheit |
Typischer Bereich/Wert |
|---|---|
Druckfestigkeit |
> 1,0 MPa |
Leckrate |
< 1 × 10⁻⁶ Pa·m³/s |
Kanalwandstärke |
1,0–3,0 mm |
Wärmeleitfähigkeit |
Bis zu 200 W/mK (Aluminium) |
Betriebstemperatur |
-40 °C bis 150 °C |
Erwartete Lebensdauer |
10–15 Jahre (je nach Nutzung) |
FSW-Kühlplatten vereinen starke mechanische Eigenschaften und hervorragende Abdichtung und sind somit zuverlässig für anspruchsvolle Wärmemanagementaufgaben.
Reibrührschweißen (FSW) und Vakuumlöten verbinden Aluminium-Flüssigkeitskühlplatten auf unterschiedliche Weise. FSW ist ein Festkörperprozess. Es verwendet ein rotierendes Werkzeug, um Metallteile zu rühren und zu schmieden, ohne zu schmelzen. Dadurch bleiben die Eigenschaften des Grundmetalls erhalten und Zusatzmetalle oder Flussmittel werden vermieden.
Beim Vakuumlöten wird ein Zusatzmetall in einem Vakuumofen geschmolzen. Der geschmolzene Füllstoff fließt durch Kapillarwirkung in die Fugen und verfestigt sich dann zu einer metallurgischen Verbindung. Das Vakuum entfernt Sauerstoff und verhindert so eine Oxidation. Beim Hartlöten sind kompatible Zusatzmetalle wie Aluminium-Silizium-Legierungen erforderlich, während beim FSW kein Zusatzwerkstoff erforderlich ist.
Daher ist FSW auf mechanisches Rühren und Druck angewiesen, während das Hartlöten auf dem Fluss und der Erstarrung des geschmolzenen Füllstoffs beruht. Dieser Unterschied wirkt sich auf Materialien, Verbindungseigenschaften und Herstellungsschritte aus.
Vakuumlöten eignet sich hervorragend für komplexe Kanalgeometrien. Das geschmolzene Zusatzmetall fließt in enge, komplizierte Innenkanäle, die für mechanische Werkzeuge unerreichbar sind. Dadurch können Konstrukteure dichte, optimierte Kühlmittelwege schaffen, die die Wärmeübertragung verbessern.
FSW erfordert jedoch einen Zugang für das Schweißwerkzeug entlang der Verbindungslinien. Es eignet sich für einfachere Kanallayouts oder die Endabdichtung von extrudierten Profilen. Während FSW starke Verbindungen mit geringer Verformung herstellt, begrenzt es die Kanalkomplexität im Vergleich zum Hartlöten.
Die thermische Leistung hängt von der Verbindungsqualität und dem Kanaldesign ab. Die thermische Leistung sowohl von FSW- als auch vakuumgelöteten Kühlplatten hängt vom Grundmaterial, der Verbindungsqualität, der Kanalgeometrie und den Kühlmittelströmungsbedingungen ab. FSW bildet Festkörperverbindungen ohne Zusatzmetall, während beim Vakuumlöten Fülllegierungen an den Verbindungsschnittstellen verwendet werden. Die gesamte Wärmeübertragungsleistung sollte auf der Grundlage des gesamten Kühlplattendesigns und der Anwendungsanforderungen bewertet werden.
Beide Methoden bieten eine zuverlässige Abdichtung, unterscheiden sich jedoch in den Risiken. FSW bildet durch plastische Verformung eine durchgehende, porenfreie Verbindung, wodurch Leckpfade minimiert und eine Verunreinigung des Kühlmittels verhindert werden. Es vermeidet Zusatzmetalle oder Flussmittel und eliminiert die damit verbundenen Kontaminationsrisiken.
Beim Vakuumlöten werden durch metallurgische Verbindungen hermetische Dichtungen erzeugt. Allerdings kann ein unsachgemäßer Füllstofffluss oder Flussmittelreste (falls verwendet) zu Hohlräumen oder Korrosion führen und das Risiko von Undichtigkeiten oder Verunreinigungen bergen. Kontrollierte Vakuumumgebungen und die Auswahl des Flussmittels mildern diese Probleme.
FSW bietet im Allgemeinen sauberere Verbindungen mit geringerem Kontaminationsrisiko, während Hartlöten für Anwendungen geeignet ist, die komplexe Formen erfordern, aber eine sorgfältige Prozesskontrolle für die Dichtigkeit erfordert.
FSW bietet schnelles, energieeffizientes Fügen, ohne dass Vakuumöfen oder Flussmittelauftrag erforderlich sind. Es reduziert die Nachbearbeitung, indem es die Reinigung des Füllmaterials vermeidet. Es kann jedoch eine präzise Werkzeugbestückung erfordern und ist auf zugängliche Verbindungswege beschränkt.
Beim Vakuumlöten werden viele Teile gleichzeitig in Chargenöfen verarbeitet, ideal für die Massenproduktion. Allerdings erfordert es eine energieintensive Vakuumausrüstung, Kosten für Füllmetall und Flussmittelhandhabung. Komplexe Kanaldesigns können die Bearbeitungs- und Rüstzeit verlängern.
Hybridansätze, die FSW und Hartlöten kombinieren, optimieren Effizienz und Kosten. Zum Beispiel dichtet FSW Kanäle schnell ab, während das Hartlöten Einlass-/Auslassanschlüsse in Chargen zusammenfügt und so Geschwindigkeit und Komplexität in Einklang bringt.
FSW-Kühlplatten eignen sich für Umgebungen, die eine hohe Verbindungsfestigkeit, minimale Kontamination und eine moderate Kanalkomplexität erfordern. Dazu gehören die Kühlung der Leistungselektronik, das Batterie-Wärmemanagement und die industrielle Automatisierung.
Vakuumgelötete Platten eignen sich für Anwendungen mit hohem Wärmefluss und komplizierten Kanälen, beispielsweise im Hochleistungsrechnen, in der Luft- und Raumfahrt sowie im Verteidigungsbereich. Sie bewältigen komplexe Kühlmittelströmungswege und dünne Plattenkonstruktionen gut.
Umgebungsfaktoren wie Betriebstemperatur, Druck und Wartungszugang beeinflussen die Methodenwahl. FSW widersteht thermischen Wechselwirkungen und mechanischen Belastungen effektiv. Gelötete Platten bieten eine lange Haltbarkeit, erfordern jedoch eine Auswahl korrosionsbeständiger Füllstoffe und Flussmittel.
Vansim hat eine hybride Fertigungsmethode entwickelt, die Reibrührschweißen (FSW) und Vakuumlöten kombiniert, um Aluminium-Flüssigkeitskühlplatten effizient herzustellen. Der Prozess beginnt mit der Aluminiumextrusion, bei der in einem einzigen Schritt komplexe Innenkanäle entstehen. Anschließend dichtet FSW die Kanalenden mit einem rotierenden Werkzeug ab und erzeugt so sofort starke, hermetische Verbindungen. Anschließend werden CNC-gefräste Einlass- und Auslassverbindungen in einem Vakuumofen in Chargen gelötet, wodurch mehrere Teile gleichzeitig verbunden werden. Diese Arbeitsteilung nutzt die Stärken beider Techniken: FSW für schnelle Festkörperabdichtung und Vakuumlöten für zuverlässige, metallurgische Verbindungen an Armaturen.
Dieser Hybridansatz steigert die Produktionsgeschwindigkeit erheblich. Beim Batch-Vakuumlöten werden Hunderte von Teilen auf einmal behandelt, wodurch die Ofenzykluszeiten und die Energiekosten pro Einheit reduziert werden. Durch die FSW-Abdichtung von Endstopfen entfällt die Notwendigkeit einer komplexen Bearbeitung oder des Füllens von Metall in den Kanälen, was zu geringeren Arbeits- und Materialkosten führt. Im Vergleich zur herkömmlichen vollständigen CNC-Bearbeitung und zum Lichtbogenschweißen verdreifacht die Methode von Vansim die Produktionskapazität und senkt die Kosten um 30–40 %. Bei dem Verfahren kommen außerdem extrudierte Aluminiumprofile zum Einsatz, wodurch die Materialausnutzung auf über 95 % gesteigert und kostspielige Schmiedegesenke vermieden werden. Diese Effizienzsteigerungen machen großvolumige Aufträge mit kurzen Vorlaufzeiten für Branchen wie Unterhaltungselektronik und Energiespeicherung möglich.
Qualitätssicherung ist von entscheidender Bedeutung. Vansim führt für jede Kühlplatte eine 100-prozentige Massenleckprüfung durch, um sicherzustellen, dass es vor dem Versand keine Mängel gibt. Die Festkörperschweißnähte von FSW minimieren Porosität und Rissbildung und erzeugen schmale Wärmeeinflusszonen, die die Metallintegrität bewahren. Beim Vakuumlöten entstehen dichte, hermetische Verbindungen mit Leckraten unter 1,0×10⁻⁶ Pa·m³/s. Zusammen garantieren diese Methoden Dichtungszuverlässigkeit und langfristige Haltbarkeit unter Druck und Temperaturwechsel. Die präzise CNC-Bearbeitung nach dem Hartlöten gewährleistet eine Ebenheit von ±0,05 mm und erfüllt so die strengen Montageanforderungen für Leistungsmodule und Elektronik.
Der Hybridprozess bietet eine hervorragende Designanpassungsfähigkeit. Extrudierte Kanalquerschnitte können an die Leistungs- und Platzbeschränkungen der Wärmequelle angepasst werden. Die Positionen der Endstopfen können verschoben werden, um mit geringfügigen strukturellen Anpassungen an verschiedene Installationsumgebungen angepasst zu werden. Diese Flexibilität unterstützt vielfältige Anwendungen, von der Hochspannungs-Wechselrichterkühlung bis hin zu großen Energiespeicherschränken und medizinischen Lasergeräten. Hersteller können Dichte, Größe und Anordnung der Fließkanäle individuell anpassen und gleichzeitig eine gleichbleibende Qualität und Produktionsgeschwindigkeit beibehalten. Der Ansatz von Vansim gleicht thermische Leistung, Dichtungsintegrität und Kosteneffizienz über mehrere Branchen hinweg aus.
Tipp: Durch die Kombination von FSW-Versiegelung und Vakuumlöten in der Chargenverarbeitung kann die Produktionsleistung verdreifacht und gleichzeitig die Kosten um bis zu 40 % gesenkt werden – ideal für die effiziente Skalierung der Herstellung von Flüssigkeitskühlplatten.
In High-Performance-Computing- (HPC) und Serverumgebungen ist die Bewältigung starker Hitzebelastungen von entscheidender Bedeutung. Vakuumgelötete Aluminium-Kühlplatten zeichnen sich hier durch ihre Fähigkeit aus, komplexe interne Kanäle mit hoher Dichte zu unterstützen. Diese komplizierten Designs maximieren die Kontaktfläche des Kühlmittels und leiten die Wärme effizient von CPUs und GPUs ab. Die beim Vakuumlöten gebildeten metallurgischen Verbindungen sorgen für einen minimalen Wärmewiderstand und tragen dazu bei, stabile Betriebstemperaturen für eine zuverlässige Leistung aufrechtzuerhalten.
FSW-Kühlplatten finden auch in der Serverkühlung Anwendung, insbesondere wenn einfachere Kanalgeometrien ausreichen. Ihre Festkörperschweißnähte sorgen für starke, auslaufsichere Dichtungen ohne Zusatzmetalle und reduzieren so das Kontaminationsrisiko in empfindlicher Elektronik. Durch die minimale Verzerrung des FSW bleiben enge Toleranzen erhalten, was für kompakte Rack-Server wichtig ist. Für Anwendungen mit hohem Wärmefluss oder kompakte Kühlplattenkonstruktionen kann Vakuumlöten geeignet sein, wenn die erforderliche Kanalgeometrie und Verbindungskonfiguration diesen Prozess unterstützen.
Elektrofahrzeuge (EVs) und Hybridautos sind in hohem Maße auf Flüssigkeitskühlplatten angewiesen, um die Temperaturen von Batterie und Leistungselektronik in sicheren Bereichen zu halten. FSW wird hier oft bevorzugt, da es saubere Verbindungen ohne Flussmittel- oder Füllmetallrückstände aufweist und so eine Verunreinigung des Kühlmittels verhindert – ein entscheidender Faktor für die langfristige Batteriezuverlässigkeit.
Die starken, ermüdungsbeständigen Verbindungen von FSW halten thermischen Wechseln während des Fahrzeugbetriebs stand. Es ermöglicht außerdem das Abdichten von extrudierten Kanalenden ohne komplexe Ofenprozesse, was die Produktion beschleunigt. Allerdings werden vakuumgelötete Platten in Batteriepaketen für Elektrofahrzeuge verwendet, die äußerst komplizierte Kanalanordnungen erfordern, um die Kühlmittelströmungswege und die thermische Gleichmäßigkeit zu optimieren. Die Wahl hängt von der Designkomplexität und dem Produktionsvolumen ab.
In der Luft- und Raumfahrt sowie im Verteidigungsbereich müssen Kühlplatten rauen Umgebungen und strengen Zuverlässigkeitsstandards standhalten. Vakuumlöten kann für Kühlplatten in der Luft- und Raumfahrt sowie im Verteidigungsbereich geeignet sein, die kompakte Strukturen und komplexe interne Kanäle erfordern, abhängig von den Material- und Qualifikationsanforderungen der jeweiligen Anwendung. Ihre lange erwartete Lebensdauer und die hervorragende Abdichtung unter Druck eignen sich für geschäftskritische Anwendungen.
Industrielle Automatisierungsgeräte profitieren von beiden Methoden. FSW-Kälteplatten bieten robuste Verbindungen, die Vibrationen und mechanischer Beanspruchung standhalten und sich ideal für schwere Maschinen eignen. Vakuumgelötete Platten bieten Designflexibilität für spezielle Kühlanforderungen in der Robotik oder Hochleistungselektronik. Beide Methoden liefern ein zuverlässiges Wärmemanagement, das auf anspruchsvolle Industriebedingungen zugeschnitten ist.
Aufstrebende Märkte wie 5G-Telekommunikation, medizinische Laser und Speicher für erneuerbare Energien verlangen zunehmend nach effizienten Flüssigkeitskühlungslösungen. Hybride FSW-Lötprozesse ermöglichen eine skalierbare Produktion maßgeschneiderter Platten bei gleichzeitigem Kosten- und Leistungsverhältnis. Fortschritte in der Extrusions- und Schweißtechnik ermöglichen kompaktere und leichtere Konstruktionen.
Zu den zukünftigen Trends gehören die Integration von Sensoren zur thermischen Echtzeitüberwachung und der Einsatz umweltfreundlicher Kühlmittel. Sowohl das FSW- als auch das Vakuumlöten werden sich weiterentwickeln, um diesen Anforderungen gerecht zu werden und höhere Wärmeströme und komplexere Geometrien zu unterstützen. Hersteller müssen Verbindungsmethoden wählen, die auf die Anwendungsanforderungen, den Produktionsumfang und die Zuverlässigkeitserwartungen abgestimmt sind.
Tipp: Für Anwendungen, die komplizierte Kanaldesigns und höchste thermische Leistung erfordern, ist Vakuumlöten ideal; Für kontaminationsempfindliche oder mechanisch anspruchsvolle Umgebungen bietet FSW sauberere, stärkere Verbindungen.
Lötflussmittel sind chemische Verbindungen, die vor dem Löten auf Metalloberflächen aufgetragen werden. Sie entfernen Oxidschichten, die sich bei hohen Temperaturen auf natürliche Weise auf Aluminium und anderen Metallen bilden. Oxide verhindern, dass geschmolzenes Zusatzmetall fließt und sich richtig verbindet. Flussmittel lösen oder zersetzen diese Oxide und legen saubere Metalloberflächen frei. Dadurch kann der geschmolzene Füllstoff die Verbindung durch Kapillarwirkung benetzen und füllen, wodurch eine starke metallurgische Verbindung entsteht. Das Flussmittel schützt außerdem den Verbindungsbereich vor erneuter Oxidation während des Erhitzens, indem es einen Flüssigkeitsschutz bildet und so eine gleichmäßige Benetzung und Fließfähigkeit gewährleistet.
Flussmittel sind bei Lötprozessen, die unter freiem Himmel oder in unkontrollierten Atmosphären durchgeführt werden, wo Sauerstoff zur Oxidbildung führt, unerlässlich. Ohne Flussmittel leiden die Verbindungen unter einem schlechten Fluss des Zusatzwerkstoffs, Hohlräumen und schwachen Verbindungen. Beim Vakuumlöten wird der Sauerstoff jedoch durch die Vakuumumgebung entfernt, wodurch eine Oxidbildung verhindert wird. Dies bedeutet, dass kein Flussmittel erforderlich ist. beim Vakuumlöten von Aluminiumkühlplatten im Allgemeinen Das Vakuum selbst wirkt wie ein Flussmittel, indem es Sauerstoff eliminiert und Oberflächen sauber hält. Einige selbstfließende Fülllegierungen benötigen auch kein Flussmittel. Wenn das Löten jedoch in Atmosphären mit begrenzter Sauerstoffkontrolle erfolgt oder wenn komplexe Legierungen im Spiel sind, kann dennoch Flussmittel erforderlich sein.
Die Wahl des richtigen Flussmittels hängt ab von:
Unedler Metalltyp: Aluminium bildet eine zähe Oxidschicht und erfordert aggressive Flussmittel, die Chloride oder Fluoride enthalten. Kupfer oder Stahl erfordern mildere Borat- oder Fluoridflussmittel.
Füllmetalllegierung: Aluminium-Silizium-Füllstoffe benötigen Flussmittel, die mit Aluminiumoxiden kompatibel sind. Füllstoffe auf Silber- oder Kupferbasis werden mit verschiedenen Flussmittelchemikalien kombiniert.
Löttemperatur: Das Flussmittel muss während des gesamten Lötzyklus aktiv bleiben. Ein zu niedriger Schmelzbereich führt zu karbonisierten Rückständen; zu hoch schränkt die Oxidentfernung ein.
Reinigung nach dem Löten: Einige Flussmittelrückstände sind ätzend und müssen umgehend entfernt werden. Andere, wie das nicht korrosive Nocolok™-Flussmittel, können an den Verbindungen verbleiben.
Für im Vakuum gelötete Flüssigkeitskühlplatten aus Aluminium werden vorzugsweise nicht korrosive Flussmittel oder überhaupt kein Flussmittel verwendet, um Verunreinigungen und Korrosion zu vermeiden.
Mehrere Normen klassifizieren und regulieren Lötflussmittel:
AWS A5.31M/A5.31: In den USA und international weit verbreitet, kategorisiert Flussmittel nach Temperaturbereich, Grundmetallen und Zusatzmetallen.
EN 1045: Europäisches Klassifizierungssystem, das sich eng an den AWS-Standards orientiert.
ISO 17672: Internationale Norm für Zusatzwerkstoffe und Flussmittelkompatibilität.
Andere nationale Normen: JIS (Japan), DIN (Deutschland), GB/T (China) und GOST (Russland) spezifizieren Flussmitteleigenschaften für regionale Märkte.
Diese Standards stellen sicher, dass Flussmittel die Leistungs-, Sicherheits- und Rückstandsanforderungen erfüllen, die für zuverlässige Lötverbindungen entscheidend sind.
Die Auswahl des Flussmittels wirkt sich direkt auf die Gelenkintegrität aus:
Das richtige Flussmittel entfernt Oxide gründlich und ermöglicht so einen vollständigen Fluss des Zusatzwerkstoffes und starke, hermetische Verbindungen.
Falsches oder unzureichendes Flussmittel führt zu Hohlräumen, unvollständiger Benetzung und schwachen Verbindungen, die zu Undichtigkeiten neigen.
Korrosive Flussmittelrückstände können die Verbindung oder die Kühlmittelkanäle angreifen, wenn sie nicht vollständig gereinigt werden, was zu langfristiger Korrosion und Ausfällen führen kann.
Nicht korrosive Flussmittel reduzieren den Reinigungsbedarf und verbessern die Korrosionsbeständigkeit, haben jedoch möglicherweise engere Anwendungsbereiche.
Beim Vakuumlöten von Flüssigkeitskühlplatten aus Aluminium trägt die Vermeidung von Flussmitteln oder die Verwendung nicht korrosiver Flussmittel dazu bei, die Korrosionsbeständigkeit und die Reinheit des Kühlmittels aufrechtzuerhalten. Dies gewährleistet eine lange Lebensdauer und eine gleichbleibende thermische Leistung.
Die Wahl zwischen Reibrührschweißen (FSW) und Vakuumlöten hängt von mehreren Schlüsselfaktoren ab. Betrachten Sie zunächst die Komplexität des Kühlkanaldesigns. Beim Vakuumlöten lassen sich komplizierte Kanäle mit hoher Dichte besser bewältigen, da geschmolzenes Zusatzmetall in enge Räume fließt, die für mechanische Werkzeuge unerreichbar sind. FSW eignet sich für einfachere Geometrien oder zum Abdichten der Enden extrudierter Kanäle.
Auch Materialverträglichkeit und Kontaminationsrisiko spielen eine Rolle. FSW verwendet Festkörperschweißen ohne Füllstoff oder Flussmittel, wodurch das Risiko einer Kontamination in den Kühlmittelwegen verringert wird. Beim Vakuumlöten werden Füllmetalle und manchmal auch Flussmittel verwendet, die sorgfältig kontrolliert werden müssen, um Korrosion oder Kontamination zu vermeiden.
Auch Produktionsvolumen und Kosten beeinflussen die Entscheidung. FSW bietet schnelles und energieeffizientes Fügen ohne Vakuumausrüstung, benötigt aber zugängliche Verbindungswege. Beim Vakuumlöten können viele Teile gleichzeitig in Chargenöfen bearbeitet werden, was die Stückkosten bei großen Serien senkt, aber mehr Energie und Einrichtung erfordert.
Berücksichtigen Sie abschließend die Betriebsumgebung. Anwendungen, die starke Verbindungen, minimale Verformung und Beständigkeit gegen Temperaturwechsel erfordern, können FSW bevorzugen. Szenarien mit hohem Wärmefluss, die komplexe Kanallayouts erfordern, bevorzugen häufig Vakuumlöten.
Anforderungen an den Wärmefluss und die Komplexität des Kanaldesigns gehen Hand in Hand. Vakuumlöten unterstützt Wärmestromdichten bis zu 20 kW, indem es dichte, optimierte Kanalgeometrien ermöglicht. Seine metallurgischen Bindungen sorgen für eine hervorragende Wärmeleitfähigkeit bei komplexen Formen.
FSW-Kühlplatten bewältigen typischerweise moderate Wärmeströme, je nach Design etwa 500 W bis einige kW. Während FSW-Verbindungen die Leitfähigkeit des Grundmetalls bewahren, wird die Kanalkomplexität durch den Werkzeugzugang begrenzt. Konstrukteure müssen die Kanaldichte und die Zugänglichkeit der Schweißnähte in Einklang bringen.
Wenn Ihre Anwendung einen sehr hohen Wärmefluss oder komplizierte Kühlmittelwege erfordert, ist Vakuumlöten oft die bessere Wahl. Bei weniger komplexen Kanälen oder mäßigem Fluss bietet FSW eine zuverlässige Abdichtung mit geringerem Kontaminationsrisiko.
Platzbeschränkungen und Umweltfaktoren beeinflussen die Wahl der Verbindungsmethode. Vakuumgelötete Platten können sehr dünn (bis zu 10 mm oder weniger) hergestellt werden, was kompakte Installationen unterstützt. Ihre komplexen Kanäle passen in enge Räume in Luft- und Raumfahrt- oder HPC-Geräten.
FSW-Platten können aufgrund von Extrusions- und Schweißwerkzeugbeschränkungen etwas dickere Wände haben, bieten aber eine ausgezeichnete mechanische Festigkeit und Ermüdungsbeständigkeit. Sie funktionieren gut in vibrationsanfälligen oder thermisch dynamischen Umgebungen, wie z. B. Autobatteriepaketen oder Industriemaschinen.
Berücksichtigen Sie auch die Betriebstemperaturbereiche. Beide Methoden eignen sich für die typische Elektronikkühlung (-40 °C bis 150 °C), vakuumgelötete Verbindungen können jedoch je nach Füllmetall etwas höhere Temperaturen aushalten.
Die langfristige Zuverlässigkeit hängt von der Integrität der Verbindung, der Korrosionsbeständigkeit und der Wartungsfreundlichkeit ab. FSW erzeugt poren- und flussmittelfreie Verbindungen und reduziert so das Korrosions- und Kontaminationsrisiko in Kühlmittelkanälen. Dies verringert den Wartungsaufwand und verlängert die Lebensdauer, insbesondere wenn die Reinheit des Kühlmittels von entscheidender Bedeutung ist.
Vakuumgelötete Verbindungen bieten dauerhafte metallurgische Verbindungen, erfordern jedoch eine sorgfältige Auswahl und Reinigung des Flussmittels, um korrosive Rückstände zu vermeiden. Unsachgemäßes Löten kann mit der Zeit zu Hohlräumen oder Undichtigkeiten führen. Allerdings halten gelötete Platten in stabilen Umgebungen oft 20 Jahre oder länger.
Auch der Wartungszugang und die Reparierbarkeit sind wichtig. FSW-Verbindungen sind im Allgemeinen robuster gegenüber mechanischer Beanspruchung und Temperaturwechsel. Gelötete Platten können bei der Handhabung oder Nacharbeit empfindlicher auf Beschädigungen reagieren.
Aspekt |
FSW |
Vakuumlöten |
|---|---|---|
Beitrittsprozess |
Mechanisches Festkörperschweißen |
Geschmolzenes Zusatzmetall im Vakuum |
Kanalkomplexität |
Moderat (Werkzeugzugriff erforderlich) |
Hoch (komplexe interne Kanäle) |
Kontaminationsrisiko |
Niedrig (kein Füllstoff oder Flussmittel) |
Mäßig (erfordert Flusskontrolle) |
Wärmeleistung |
Gut, hängt vom Grundmetall ab |
Hervorragender, optimierter Füllstofffluss |
Produktionseffizienz |
Schnell, kein Vakuum erforderlich |
Stapelverarbeitung, energieintensiv |
Kosten |
Geringere Werkzeugausstattung, höherer Aufbau |
Höhere Ausrüstungs- und Materialkosten |
Gelenkstärke und Haltbarkeit |
Hohe Ermüdungsfestigkeit |
Hoch, mit dem richtigen Flussmittel und der richtigen Reinigung |
Wartung |
Geringe Verschmutzung, einfachere Wartung |
Flussmittelrückstände müssen möglicherweise gereinigt werden |
Geeignete Anwendungen |
Batteriekühlung, Industrieautomation |
HPC, Luft- und Raumfahrt, EV-Batterien mit komplexen Kanälen |
Reibrührschweißen (FSW) und Vakuumlöten bieten jeweils unterschiedliche Vorteile für Aluminium-Flüssigkeitskühlplatten. FSW sorgt für starke, saubere Verbindungen mit minimaler Verschmutzung, ideal für einfachere Designs. Vakuumlöten eignet sich hervorragend für komplexe Kanalgeometrien und bietet eine hervorragende thermische Leistung und Haltbarkeit. Zukünftige Fortschritte werden diese Technologien für verschiedene Anwendungen verbessern. Ingenieure sollten bei der Auswahl der Verbindungsmethode die Kanalkomplexität, das Kontaminationsrisiko und die Produktionsanforderungen berücksichtigen. Dongguan Zhihui Welding Technology Co., Ltd. bietet FSW-bezogene Schweißlösungen und technischen Support für die Herstellung von Aluminium-Flüssigkeitskühlplatten und hilft Kunden dabei, Fügeprozesse an ihre Produktstrukturen und Produktionsanforderungen anzupassen.
A: FSW verwendet Festkörperschweißen ohne Schmelzen, ideal für einfachere Kanäle und geringes Kontaminationsrisiko. Vakuumlöten schmilzt Füllmetall im Vakuum und ermöglicht so komplexe Kanaldesigns mit hervorragender thermischer Leistung.
A: Vakuumlöten erzeugt starke metallurgische Verbindungen in komplexen internen Kanälen, verbessert die Wärmeübertragung und ermöglicht dünne, leichte Plattenkonstruktionen.
A: FSW bietet starke, porenfreie Verbindungen ohne Zusatzmetalle oder Flussmittel, reduziert Verunreinigungen und Verformungen und eignet sich für mäßige Wärmeflüsse und einfachere Geometrien.
A: FSW erfordert weniger Energie und keine Vakuumausrüstung, was die Kosten für kleine bis mittlere Serien senkt, während Vakuumlöten die Chargenverarbeitung unterstützt, aber höhere Ausrüstungs- und Materialkosten mit sich bringt.
A: Beide Methoden sorgen für eine zuverlässige Abdichtung. FSW erzeugt kontinuierliche, porenfreie Verbindungen ohne Flussmittel und minimiert so Verunreinigungen, während Vakuumlöten eine sorgfältige Kontrolle des Flussmittels erfordert, um Hohlräume und Korrosion zu vermeiden.