दृश्य: 0 लेखक: साइट संपादक प्रकाशन समय: 2026-11-19 उत्पत्ति: साइट
विषयसूची
फ्रिक्शन स्टिर वेल्डिंग (एफएसडब्ल्यू) और वैक्यूम ब्रेज़िंग एल्यूमीनियम तरल कूलिंग प्लेटों के लिए व्यापक रूप से उपयोग की जाने वाली दो जुड़ने की विधियां हैं। प्रत्येक प्रक्रिया संयुक्त ताकत, सीलिंग विश्वसनीयता, चैनल डिजाइन लचीलेपन और विनिर्माण दक्षता में अलग-अलग लाभ प्रदान करती है। एफएसडब्ल्यू फिलर धातु के बिना सॉलिड-स्टेट वेल्डिंग का उपयोग करता है, जबकि वैक्यूम ब्रेज़िंग एक नियंत्रित भट्टी वातावरण में फिलर मिश्र धातुओं का उपयोग करके एल्यूमीनियम घटकों को जोड़ता है। इन दो प्रक्रियाओं के बीच अंतर को समझने से निर्माताओं को उनके कूलिंग प्लेट डिजाइन, थर्मल प्रबंधन आवश्यकताओं और उत्पादन आवश्यकताओं के लिए सही जुड़ाव विधि का चयन करने में मदद मिलती है।
वैक्यूम ब्रेज़िंग एक जुड़ने की तकनीक है जहां एल्यूमीनियम तरल कूलिंग प्लेट घटक वैक्यूम भट्टी के अंदर जुड़ते हैं। इस प्रक्रिया में एल्युमीनियम की तुलना में कम गलनांक वाली भराव धातु का उपयोग किया जाता है। गर्म करने पर, भराव धातु पिघल जाती है और केशिका क्रिया द्वारा जोड़ में प्रवाहित होती है। जैसे ही असेंबली ठंडी होती है, भराव जम जाता है, जिससे एक मजबूत धातुकर्म बंधन बनता है। वैक्यूम वातावरण ऑक्सीजन को हटाता है, ऑक्सीकरण को रोकता है और स्वच्छ, उच्च गुणवत्ता वाले जोड़ों को सुनिश्चित करता है।
यह प्रक्रिया पिघली हुई भराव धातु पर निर्भर करती है जो एल्यूमीनियम सतहों को गीला करती है और भागों के बीच सूक्ष्म अंतराल को भरती है। यह गीलापन बिना अंतराल या खालीपन के एक सतत बंधन उत्पन्न करता है। निर्वात वातावरण ऑक्साइड निर्माण को रोकता है, जो आमतौर पर गीलापन रोकता है। जैसे ही भराव धातु ठंडी होती है, यह जम जाती है, जिससे एक टिकाऊ जोड़ बनता है जो गर्मी को कुशलतापूर्वक स्थानांतरित करता है और दबाव में रिसाव का प्रतिरोध करता है।
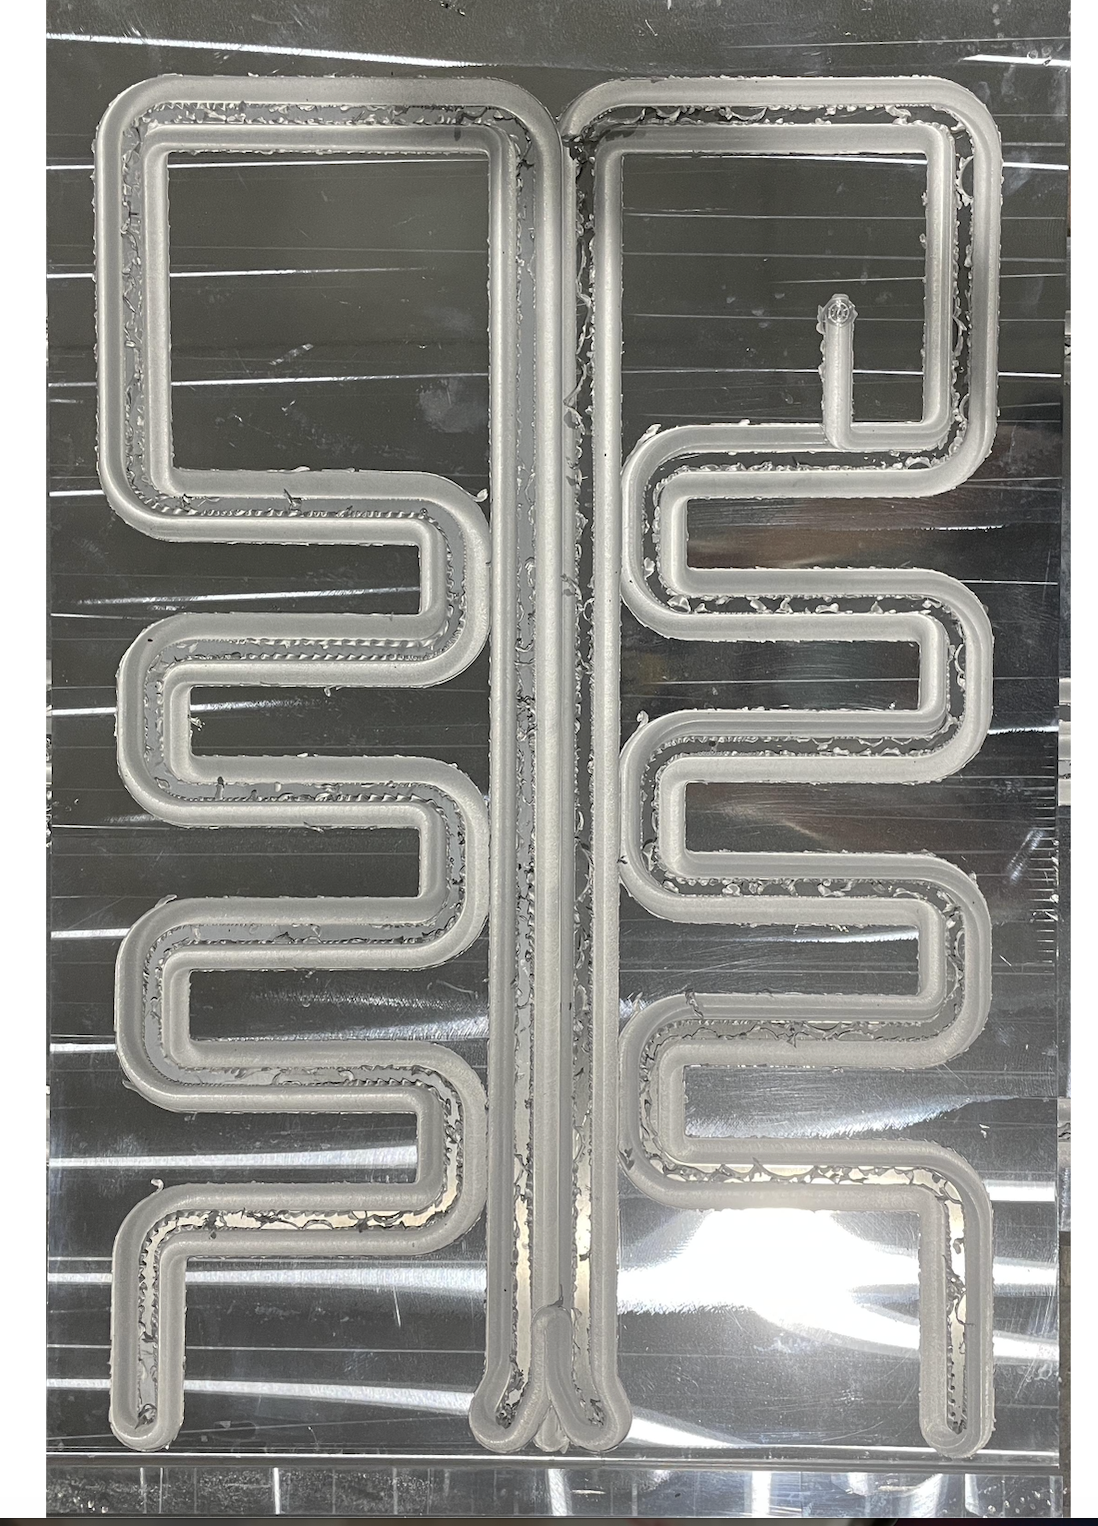
वैक्यूम ब्रेज़िंग जटिल आंतरिक चैनलों के साथ एल्यूमीनियम कूलिंग प्लेटों के लिए उपयुक्त है। पिघला हुआ भराव आसानी से यांत्रिक वेल्डिंग द्वारा पहुंच से बाहर तंग, जटिल आकार में प्रवाहित होता है। यह डिजाइनरों को बेहतर थर्मल प्रदर्शन के लिए चैनल घनत्व को अधिकतम करने और शीतलक प्रवाह पथ को अनुकूलित करने की अनुमति देता है। यह प्रक्रिया पतली प्लेट डिज़ाइनों का भी समर्थन करती है, मजबूती और सीलिंग अखंडता बनाए रखते हुए वजन कम करती है।
विशेषता |
विशिष्ट प्रदर्शन |
|---|---|
हीट फ्लक्स घनत्व रेंज |
500 डब्ल्यू से 20 किलोवाट |
रिसाव दर |
< 1 × 10⁻⁸ Pa·m³/s |
कुल मिलाकर मोटाई |
10 मिमी जितना पतला |
सीएनसी मशीनिंग सहिष्णुता |
±0.05 मिमी |
सामग्री तापीय चालकता |
200 W/mK (Al/Cu) तक |
दबाव में कमी |
अनुकूलित चैनलों के साथ 30% तक |
अपेक्षित जीवनकाल |
करीब 20 साल |
ये मेट्रिक्स वैक्यूम ब्रेज़्ड प्लेटों को विश्वसनीय, लंबे समय तक चलने वाले थर्मल प्रबंधन की आवश्यकता वाले उच्च ताप प्रवाह अनुप्रयोगों के लिए आदर्श बनाते हैं।
युक्ति: सुनिश्चित करें कि इष्टतम भराव धातु प्रवाह और संयुक्त ताकत प्राप्त करने के लिए वैक्यूम ब्रेज़िंग से पहले सभी सतहों को अच्छी तरह से साफ किया जाए।
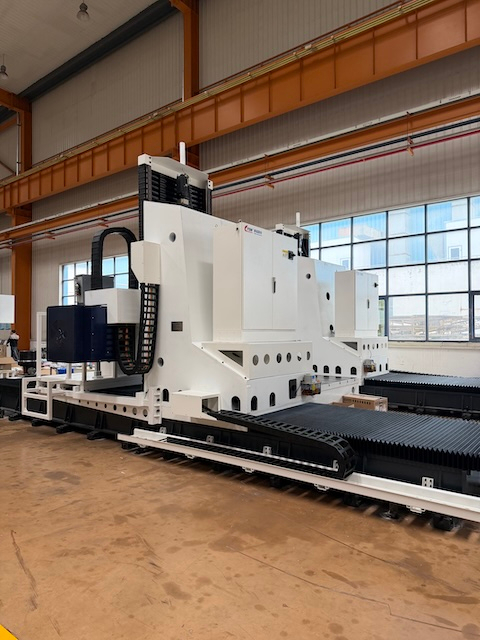
फ्रिक्शन स्टिर वेल्डिंग (एफएसडब्ल्यू) एक सॉलिड-स्टेट जॉइनिंग प्रक्रिया है। यह एक विशेष रूप से डिज़ाइन किए गए पिन और कंधे के साथ घूमने वाले उपकरण का उपयोग करता है। उपकरण दो एल्यूमीनियम भागों के बीच संयुक्त क्षेत्र में गिर जाता है। घर्षणात्मक ऊष्मा सामग्री को पिघलाए बिना नरम कर देती है। फिर उपकरण संयुक्त रेखा के साथ चलता है, नरम धातु को हिलाता है और दबाव में इसे एक साथ जोड़ता है। यह प्लास्टिक विरूपण और गतिशील पुनर्क्रिस्टलीकरण द्वारा एक मजबूत बंधन बनाता है, जिससे एक महीन दाने वाली सूक्ष्म संरचना का निर्माण होता है।
क्योंकि एफएसडब्ल्यू एक ठोस-अवस्था प्रक्रिया है, यह जमने से संबंधित दोषों जैसे सरंध्रता और गर्म क्रैकिंग के जोखिम को कम करता है। हालाँकि, वेल्डिंग दोषों को रोकने के लिए उचित उपकरण डिज़ाइन और प्रक्रिया नियंत्रण अभी भी आवश्यक है। यह एक संकीर्ण ताप-प्रभावित क्षेत्र भी बनाता है, जो मिश्र धातु और वेल्डिंग स्थितियों के आधार पर, आसपास की आधार सामग्री के यांत्रिक गुणों को बनाए रखने में मदद करता है। यह एफएसडब्ल्यू को एल्यूमीनियम तरल शीतलन प्लेटों को जोड़ने के लिए आदर्श बनाता है, जहां गर्मी प्रबंधन और संरचनात्मक अखंडता महत्वपूर्ण है।
एफएसडब्ल्यू तरल शीतलन प्लेटों के लिए कई लाभ प्रदान करता है:
मजबूत संयुक्त प्रदर्शन: उचित रूप से नियंत्रित एफएसडब्ल्यू तरल शीतलन अनुप्रयोगों की मांग के लिए उपयुक्त यांत्रिक गुणों के साथ ध्वनि जोड़ों का उत्पादन कर सकता है।
न्यूनतम विरूपण: कम ताप इनपुट चैनलों को सटीक रखते हुए विकृति को कम करता है।
कोई भराव धातु या फ्लक्स नहीं: यह शीतलक चैनलों के अंदर संदूषण के जोखिम को कम करता है।
बेहतर थकान प्रतिरोध: बारीक अनाज संरचना थर्मल साइक्लिंग के तहत स्थायित्व को बढ़ाती है।
पर्यावरण के अनुकूल: किसी धुएं या भराव धातु की आवश्यकता नहीं, विनिर्माण को सरल बनाना।
ये लाभ शीतलक चैनलों की अखंडता को बनाए रखने में मदद करते हैं, कुशल गर्मी हस्तांतरण और लंबी सेवा जीवन सुनिश्चित करते हैं।
एफएसडब्ल्यू चैनल किनारों या अंत प्लग के साथ एक सतत, दोष-मुक्त जोड़ बनाता है। जाली वेल्ड ज़ोन प्रवाह पथ को भली भांति बंद करके सील कर देता है, जिससे दबाव में रिसाव को रोका जा सकता है। यह प्रक्रिया 1.0 एमपीए से ऊपर दबाव प्रतिरोध प्राप्त कर सकती है, जो कई तरल शीतलन प्रणालियों के लिए उपयुक्त है।
चूँकि जोड़ छिद्रों और दरारों से मुक्त है, यह शीतलक संदूषण और क्षरण का प्रतिरोध करता है। टाइट वेल्ड थर्मल विस्तार और यांत्रिक तनाव का भी सामना करता है, कठोर परिचालन स्थितियों में चैनल की अखंडता को बनाए रखता है।
एफएसडब्ल्यू कोल्ड प्लेट्स का व्यापक रूप से उपयोग किया जाता है:
पावर इलेक्ट्रॉनिक्स कूलिंग: हाई-वोल्टेज इनवर्टर, आईजीबीटी और पावर मॉड्यूल।
डेटा केंद्र: सर्वर और एचपीसी सिस्टम को विश्वसनीय शीतलन की आवश्यकता होती है।
ऊर्जा भंडारण: इलेक्ट्रिक वाहनों में बैटरी थर्मल प्रबंधन।
औद्योगिक स्वचालन: टिकाऊ थर्मल समाधान की आवश्यकता वाली मशीनरी।
विशिष्ट प्रदर्शन सुविधाओं में शामिल हैं:
विशेषता |
विशिष्ट रेंज/मूल्य |
|---|---|
दबाव प्रतिरोध |
> 1.0 एमपीए |
रिसाव दर |
< 1 × 10⁻⁶ Pa·m³/s |
चैनल दीवार की मोटाई |
1.0–3.0 मिमी |
ऊष्मीय चालकता |
200 W/mK तक (एल्यूमीनियम) |
परिचालन तापमान |
-40°C से 150°C |
अपेक्षित जीवनकाल |
10-15 वर्ष (उपयोग के आधार पर) |
एफएसडब्ल्यू कोल्ड प्लेटें मजबूत यांत्रिक गुणों और उत्कृष्ट सीलिंग को जोड़ती हैं, जो उन्हें थर्मल प्रबंधन कार्यों की मांग के लिए विश्वसनीय बनाती हैं।
फ्रिक्शन स्टिर वेल्डिंग (एफएसडब्ल्यू) और वैक्यूम ब्रेजिंग एल्यूमीनियम लिक्विड कूलिंग प्लेटों को अलग-अलग तरीके से जोड़ते हैं। एफएसडब्ल्यू एक ठोस-अवस्था प्रक्रिया है। यह धातु के टुकड़ों को बिना पिघलाए हिलाने और बनाने के लिए एक घूमने वाले उपकरण का उपयोग करता है। यह आधार धातु के गुणों को बरकरार रखता है और भराव धातुओं या फ्लक्स से बचाता है।
वैक्यूम ब्रेज़िंग वैक्यूम भट्ठी के अंदर एक भराव धातु को पिघला देती है। पिघला हुआ भराव केशिका क्रिया द्वारा जोड़ों में प्रवाहित होता है, फिर धातुकर्म बंधन बनाने के लिए जम जाता है। वैक्यूम ऑक्सीजन को हटाता है, ऑक्सीकरण को रोकता है। ब्रेज़िंग के लिए एल्यूमीनियम-सिलिकॉन मिश्र धातु जैसी संगत भराव धातुओं की आवश्यकता होती है, जबकि एफएसडब्ल्यू को किसी भराव की आवश्यकता नहीं होती है।
इस प्रकार, एफएसडब्ल्यू यांत्रिक सरगर्मी और दबाव पर निर्भर करता है, जबकि टांकना पिघले हुए भराव प्रवाह और जमने पर निर्भर करता है। यह अंतर सामग्री, संयुक्त विशेषताओं और विनिर्माण चरणों को प्रभावित करता है।
वैक्यूम ब्रेज़िंग जटिल चैनल ज्यामिति में उत्कृष्टता प्राप्त करता है। पिघला हुआ भराव धातु तंग, जटिल आंतरिक चैनलों में प्रवाहित होता है जो यांत्रिक उपकरणों द्वारा नहीं पहुंच पाते हैं। यह डिजाइनरों को घने, अनुकूलित शीतलक पथ बनाने की अनुमति देता है जो थर्मल ट्रांसफर को बढ़ाता है।
हालाँकि, एफएसडब्ल्यू को संयुक्त लाइनों के साथ वेल्डिंग उपकरण तक पहुंच की आवश्यकता होती है। यह सरल चैनल लेआउट या एक्सट्रूडेड प्रोफाइल की अंतिम सीलिंग के लिए उपयुक्त है। हालांकि यह मजबूत, कम विरूपण वाले जोड़ों का उत्पादन करता है, एफएसडब्ल्यू ब्रेजिंग की तुलना में चैनल जटिलता को सीमित करता है।
थर्मल प्रदर्शन संयुक्त गुणवत्ता और चैनल डिजाइन पर निर्भर करता है। एफएसडब्ल्यू और वैक्यूम-ब्रेज़्ड कूलिंग प्लेट्स दोनों का थर्मल प्रदर्शन आधार सामग्री, संयुक्त गुणवत्ता, चैनल ज्यामिति और शीतलक प्रवाह स्थितियों पर निर्भर करता है। एफएसडब्ल्यू बिना भराव धातु के ठोस-अवस्था जोड़ बनाता है, जबकि वैक्यूम ब्रेज़िंग संयुक्त इंटरफेस पर भराव मिश्र धातुओं का उपयोग करता है। संपूर्ण शीतलन प्लेट डिजाइन और अनुप्रयोग आवश्यकताओं के आधार पर समग्र ताप हस्तांतरण प्रदर्शन का मूल्यांकन किया जाना चाहिए।
दोनों विधियाँ विश्वसनीय सीलिंग प्रदान करती हैं लेकिन जोखिमों में भिन्न हैं। एफएसडब्ल्यू प्लास्टिक विरूपण द्वारा एक सतत, छिद्र-मुक्त जोड़ बनाता है, रिसाव पथ को कम करता है और शीतलक संदूषण को रोकता है। यह भराव धातुओं या फ्लक्स से बचाता है, जिससे संबंधित संदूषण जोखिम समाप्त हो जाता है।
वैक्यूम ब्रेज़िंग धातुकर्म बांड के माध्यम से हेमेटिक सील बनाता है। हालाँकि, अनुचित भराव प्रवाह या अवशिष्ट प्रवाह (यदि उपयोग किया जाता है) रिक्त स्थान या क्षरण का कारण बन सकता है, जिससे रिसाव या संदूषण का खतरा हो सकता है। नियंत्रित वैक्यूम वातावरण और फ्लक्स चयन इन मुद्दों को कम करते हैं।
एफएसडब्ल्यू आम तौर पर कम संदूषण जोखिम के साथ क्लीनर जोड़ों की पेशकश करता है, जबकि ब्रेज़िंग जटिल आकार की मांग करने वाले अनुप्रयोगों के लिए उपयुक्त है, लेकिन सीलिंग अखंडता के लिए सावधानीपूर्वक प्रक्रिया नियंत्रण की आवश्यकता होती है।
एफएसडब्ल्यू वैक्यूम भट्टियों या फ्लक्स अनुप्रयोग की आवश्यकता के बिना तेज, ऊर्जा-कुशल जुड़ाव प्रदान करता है। यह भराव की सफ़ाई से बचकर पोस्ट-प्रोसेसिंग को कम करता है। हालाँकि, इसके लिए सटीक टूलींग की आवश्यकता हो सकती है और यह सुलभ संयुक्त पथों तक ही सीमित है।
वैक्यूम ब्रेज़िंग बैच भट्टियों में एक साथ कई भागों की प्रक्रिया करती है, जो उच्च मात्रा में उत्पादन के लिए आदर्श है। फिर भी, यह ऊर्जा-गहन वैक्यूम उपकरण, भराव धातु लागत और फ्लक्स हैंडलिंग की मांग करता है। जटिल चैनल डिज़ाइन से मशीनिंग और सेटअप समय बढ़ सकता है।
एफएसडब्ल्यू और ब्रेज़िंग के संयोजन से हाइब्रिड दृष्टिकोण दक्षता और लागत को अनुकूलित करते हैं। उदाहरण के लिए, एफएसडब्ल्यू चैनलों को जल्दी से सील कर देता है, जबकि टांकना गति और जटिलता को संतुलित करते हुए बैचों में इनलेट/आउटलेट फिटिंग को जोड़ता है।
एफएसडब्ल्यू कोल्ड प्लेट्स उच्च संयुक्त शक्ति, न्यूनतम संदूषण और मध्यम चैनल जटिलता की आवश्यकता वाले वातावरण के लिए उपयुक्त हैं। इनमें पावर इलेक्ट्रॉनिक्स कूलिंग, बैटरी थर्मल प्रबंधन और औद्योगिक स्वचालन शामिल हैं।
वैक्यूम ब्रेज़्ड प्लेटें उच्च-प्रदर्शन कंप्यूटिंग, एयरोस्पेस और रक्षा जैसे जटिल चैनलों के साथ उच्च ताप प्रवाह अनुप्रयोगों में फिट होती हैं। वे जटिल शीतलक प्रवाह पथ और पतली प्लेट डिज़ाइन को अच्छी तरह से संभालते हैं।
ऑपरेटिंग तापमान, दबाव और रखरखाव पहुंच जैसे पर्यावरणीय कारक विधि की पसंद को प्रभावित करते हैं। एफएसडब्ल्यू थर्मल साइकलिंग और यांत्रिक तनाव को प्रभावी ढंग से झेलता है। ब्रेज़्ड प्लेटें दीर्घकालिक स्थायित्व प्रदान करती हैं लेकिन संक्षारण प्रतिरोधी भराव और फ्लक्स विकल्पों की आवश्यकता होती है।
वैनसिम ने एल्युमीनियम लिक्विड कूलिंग प्लेटों का कुशलतापूर्वक उत्पादन करने के लिए फ्रिक्शन स्टिर वेल्डिंग (एफएसडब्ल्यू) और वैक्यूम ब्रेजिंग को मिलाकर एक हाइब्रिड विनिर्माण विधि का बीड़ा उठाया है। प्रक्रिया एल्युमीनियम एक्सट्रूज़न से शुरू होती है, जो एक ही चरण में जटिल आंतरिक चैनल बनाती है। फिर, एफएसडब्ल्यू एक घूमने वाले उपकरण का उपयोग करके चैनल के सिरों को सील कर देता है, जिससे तुरंत मजबूत, भली भांति बंद जोड़ बन जाते हैं। इसके बाद, सीएनसी-मशीनीकृत इनलेट और आउटलेट जोड़ों को एक वैक्यूम भट्ठी में बैचों में टांक दिया जाता है, जिससे कई हिस्सों को एक साथ जोड़ा जाता है। श्रम का यह विभाजन दोनों तकनीकों की ताकत का लाभ उठाता है: तेजी से, ठोस-अवस्था सीलिंग के लिए एफएसडब्ल्यू और फिटिंग पर विश्वसनीय, धातुकर्म जोड़ों के लिए वैक्यूम ब्रेजिंग।
यह हाइब्रिड दृष्टिकोण नाटकीय रूप से उत्पादन की गति को बढ़ाता है। बैच वैक्यूम ब्रेज़िंग एक साथ सैकड़ों भागों का उपचार करती है, जिससे भट्ठी चक्र के समय और प्रति यूनिट ऊर्जा लागत कम हो जाती है। अंत प्लगों की एफएसडब्ल्यू सीलिंग से चैनलों के अंदर जटिल मशीनिंग या भराव धातु की आवश्यकता समाप्त हो जाती है, जिससे श्रम और सामग्री खर्च में कटौती होती है। पारंपरिक पूर्ण सीएनसी मशीनिंग और आर्क वेल्डिंग की तुलना में, वैनसिम की विधि उत्पादन क्षमता को तीन गुना कर देती है और लागत को 30-40% तक कम कर देती है। इस प्रक्रिया में एक्सट्रूडेड एल्यूमीनियम प्रोफाइल का भी उपयोग किया जाता है, जिससे सामग्री उपयोग में 95% से अधिक सुधार होता है और महंगी फोर्जिंग डाई से बचा जाता है। ये क्षमताएं उपभोक्ता इलेक्ट्रॉनिक्स और ऊर्जा भंडारण जैसे उद्योगों के लिए बड़ी मात्रा, कम समय के ऑर्डर को संभव बनाती हैं।
गुणवत्ता आश्वासन महत्वपूर्ण है. वैनसिम प्रत्येक कोल्ड प्लेट के लिए 100% बड़े पैमाने पर रिसाव परीक्षण का उपयोग करता है, जिससे शिपमेंट से पहले शून्य दोष सुनिश्चित होता है। एफएसडब्ल्यू के सॉलिड-स्टेट वेल्ड सरंध्रता और दरार को कम करते हैं, जिससे संकीर्ण गर्मी-प्रभावित क्षेत्र बनते हैं जो धातु की अखंडता को संरक्षित करते हैं। वैक्यूम ब्रेज़िंग 1.0×10⁻⁶ Pa·m³/s से कम रिसाव दर के साथ घने, भली भांति बंद जोड़ों का निर्माण करती है। साथ में, ये विधियां दबाव और थर्मल साइक्लिंग के तहत सीलिंग विश्वसनीयता और दीर्घकालिक स्थायित्व की गारंटी देती हैं। सटीक पोस्ट-ब्रेज़ सीएनसी मशीनिंग ±0.05 मिमी के भीतर समतलता सुनिश्चित करती है, जो पावर मॉड्यूल और इलेक्ट्रॉनिक्स के लिए सख्त माउंटिंग आवश्यकताओं को पूरा करती है।
हाइब्रिड प्रक्रिया उत्कृष्ट डिज़ाइन अनुकूलनशीलता प्रदान करती है। एक्सट्रूडेड चैनल क्रॉस-सेक्शन को ताप स्रोत शक्ति और स्थान की कमी के अनुरूप बनाया जा सकता है। अंतिम प्लग की स्थिति मामूली संरचनात्मक बदलावों के साथ विभिन्न इंस्टॉलेशन लिफाफों में फिट होने के लिए बदल सकती है। यह लचीलापन हाई-वोल्टेज इन्वर्टर कूलिंग से लेकर बड़े ऊर्जा भंडारण कैबिनेट और मेडिकल लेजर उपकरण तक विविध अनुप्रयोगों का समर्थन करता है। निर्माता निरंतर गुणवत्ता और उत्पादन गति को बनाए रखते हुए प्रवाह चैनल घनत्व, आकार और लेआउट को अनुकूलित कर सकते हैं। वैनसिम का दृष्टिकोण कई उद्योगों में थर्मल प्रदर्शन, सीलिंग अखंडता और लागत-प्रभावशीलता को संतुलित करता है।
टिप: एफएसडब्ल्यू सीलिंग और वैक्यूम ब्रेज़िंग बैच प्रोसेसिंग के संयोजन से लागत में 40% तक की कटौती करते हुए उत्पादन आउटपुट को तीन गुना किया जा सकता है, जो तरल कूलिंग प्लेट निर्माण को कुशलतापूर्वक बढ़ाने के लिए आदर्श है।
उच्च-प्रदर्शन कंप्यूटिंग (एचपीसी) और सर्वर वातावरण में, तीव्र ताप भार का प्रबंधन महत्वपूर्ण है। जटिल, उच्च-घनत्व वाले आंतरिक चैनलों का समर्थन करने की क्षमता के कारण वैक्यूम ब्रेज़्ड एल्यूमीनियम कूलिंग प्लेटें यहां उत्कृष्ट हैं। ये जटिल डिज़ाइन शीतलक संपर्क क्षेत्र को अधिकतम करते हैं, सीपीयू और जीपीयू से गर्मी को कुशलतापूर्वक हटाते हैं। वैक्यूम ब्रेज़िंग के दौरान बने धातुकर्म बंधन न्यूनतम थर्मल प्रतिरोध सुनिश्चित करते हैं, जिससे विश्वसनीय प्रदर्शन के लिए स्थिर ऑपरेटिंग तापमान बनाए रखने में मदद मिलती है।
एफएसडब्ल्यू कोल्ड प्लेट्स का उपयोग सर्वर कूलिंग में भी किया जाता है, खासकर जब सरल चैनल ज्यामिति पर्याप्त होती है। उनके सॉलिड-स्टेट वेल्ड, भराव धातुओं के बिना मजबूत, रिसाव-प्रूफ सील प्रदान करते हैं, जो संवेदनशील इलेक्ट्रॉनिक्स में संदूषण के जोखिम को कम करते हैं। एफएसडब्ल्यू की न्यूनतम विकृति सख्त सहनशीलता को बरकरार रखती है, जो कॉम्पैक्ट रैक-माउंटेड सर्वर के लिए महत्वपूर्ण है। उच्च ताप प्रवाह अनुप्रयोगों या कॉम्पैक्ट कूलिंग प्लेट डिज़ाइनों के लिए, वैक्यूम ब्रेज़िंग उपयुक्त हो सकती है जब आवश्यक चैनल ज्यामिति और संयुक्त कॉन्फ़िगरेशन इस प्रक्रिया का समर्थन करते हैं।
इलेक्ट्रिक वाहन (ईवी) और हाइब्रिड कारें बैटरी और पावर इलेक्ट्रॉनिक्स तापमान को सुरक्षित सीमा के भीतर बनाए रखने के लिए लिक्विड कूलिंग प्लेटों पर बहुत अधिक निर्भर करती हैं। फ्लक्स या भराव धातु के अवशेषों से मुक्त अपने साफ जोड़ों के कारण एफएसडब्ल्यू को अक्सर यहां पसंद किया जाता है, जो शीतलक संदूषण को रोकने में मदद करता है - जो दीर्घकालिक बैटरी विश्वसनीयता के लिए एक महत्वपूर्ण कारक है।
एफएसडब्ल्यू के मजबूत, थकान-प्रतिरोधी जोड़ वाहन संचालन के दौरान थर्मल साइक्लिंग को सहन करते हैं। यह जटिल भट्ठी प्रक्रियाओं के बिना निकाले गए चैनल सिरों को सील करने की भी अनुमति देता है, जिससे उत्पादन में तेजी आती है। हालाँकि, वैक्यूम ब्रेज़्ड प्लेटों का उपयोग ईवी बैटरी पैक में किया जाता है, जिसमें शीतलक प्रवाह पथ और थर्मल एकरूपता को अनुकूलित करने के लिए अत्यधिक जटिल चैनल लेआउट की आवश्यकता होती है। चुनाव डिज़ाइन जटिलता और उत्पादन मात्रा पर निर्भर करता है।
एयरोस्पेस और रक्षा में, कूलिंग प्लेटों को कठोर वातावरण और कड़े विश्वसनीयता मानकों का सामना करना होगा। वैक्यूम ब्रेज़िंग एयरोस्पेस और डिफेंस कूलिंग प्लेटों के लिए उपयुक्त हो सकती है, जिन्हें प्रत्येक एप्लिकेशन की सामग्री और योग्यता आवश्यकताओं के अधीन कॉम्पैक्ट संरचनाओं और जटिल आंतरिक चैनलों की आवश्यकता होती है। उनका लंबे समय से अपेक्षित जीवनकाल और दबाव के तहत उत्कृष्ट सीलिंग मिशन-महत्वपूर्ण अनुप्रयोगों के अनुरूप है।
औद्योगिक स्वचालन उपकरण दोनों तरीकों से लाभान्वित होते हैं। एफएसडब्ल्यू कोल्ड प्लेटें कंपन और यांत्रिक तनाव के प्रति प्रतिरोधी मजबूत जोड़ प्रदान करती हैं, जो भारी मशीनरी के लिए आदर्श हैं। वैक्यूम ब्रेज़्ड प्लेटें रोबोटिक्स या उच्च-शक्ति इलेक्ट्रॉनिक्स में विशेष शीतलन आवश्यकताओं के लिए डिज़ाइन लचीलापन प्रदान करती हैं। दोनों विधियां औद्योगिक परिस्थितियों की मांग के अनुरूप विश्वसनीय थर्मल प्रबंधन प्रदान करती हैं।
5जी टेलीकॉम, मेडिकल लेजर और नवीकरणीय ऊर्जा भंडारण जैसे उभरते बाजार तेजी से कुशल तरल शीतलन समाधान की मांग कर रहे हैं। हाइब्रिड एफएसडब्ल्यू-ब्रेजिंग प्रक्रियाएं लागत और प्रदर्शन को संतुलित करते हुए अनुकूलित प्लेटों के स्केलेबल उत्पादन को सक्षम बनाती हैं। एक्सट्रूज़न और वेल्डिंग तकनीकों में प्रगति अधिक कॉम्पैक्ट, हल्के डिज़ाइन की अनुमति देती है।
भविष्य के रुझानों में वास्तविक समय की थर्मल निगरानी के लिए सेंसर को एकीकृत करना और पर्यावरण के अनुकूल शीतलक को अपनाना शामिल है। एफएसडब्ल्यू और वैक्यूम ब्रेजिंग दोनों इन जरूरतों को पूरा करने के लिए विकसित होंगे, उच्च ताप प्रवाह और अधिक जटिल ज्यामिति का समर्थन करेंगे। निर्माताओं को अनुप्रयोग आवश्यकताओं, उत्पादन पैमाने और विश्वसनीयता अपेक्षाओं के अनुरूप जुड़ने के तरीकों का चयन करना चाहिए।
युक्ति: जटिल चैनल डिज़ाइन और उच्चतम तापीय प्रदर्शन की आवश्यकता वाले अनुप्रयोगों के लिए, वैक्यूम ब्रेज़िंग आदर्श है; संदूषण-संवेदनशील या यांत्रिक रूप से मांग वाले वातावरण के लिए, एफएसडब्ल्यू स्वच्छ, मजबूत जोड़ प्रदान करता है।
ब्रेज़िंग फ्लक्स रासायनिक यौगिक होते हैं जिन्हें ब्रेज़िंग से पहले धातु की सतहों पर लगाया जाता है। वे उच्च तापमान पर एल्यूमीनियम और अन्य धातुओं पर स्वाभाविक रूप से बनने वाली ऑक्साइड परतों को हटा देते हैं। ऑक्साइड पिघले हुए भराव धातु को बहने और ठीक से जुड़ने से रोकते हैं। फ्लक्स इन ऑक्साइडों को घोल देता है या तोड़ देता है, जिससे साफ धातु की सतहें उजागर हो जाती हैं। यह पिघले हुए भराव को गीला करने और केशिका क्रिया द्वारा जोड़ को भरने की अनुमति देता है, जिससे एक मजबूत धातुकर्म बंधन बनता है। फ्लक्स एक तरल ढाल बनाकर, लगातार गीलापन और प्रवाह सुनिश्चित करके, हीटिंग के दौरान संयुक्त क्षेत्र को पुन: ऑक्सीकरण से बचाता है।
खुली हवा या गैर-नियंत्रित वायुमंडल में की जाने वाली टांकने की प्रक्रियाओं में फ्लक्स आवश्यक है, जहां ऑक्सीजन ऑक्साइड के निर्माण का कारण बनता है। फ्लक्स के बिना, जोड़ खराब भराव धातु प्रवाह, रिक्त स्थान और कमजोर बंधन से पीड़ित होते हैं। हालाँकि, वैक्यूम ब्रेज़िंग में, ऑक्सीजन को वैक्यूम वातावरण द्वारा हटा दिया जाता है, जिससे ऑक्साइड का निर्माण रुक जाता है। इसका मतलब यह है कि आमतौर पर फ्लक्स की आवश्यकता नहीं होती है। एल्युमीनियम कूलिंग प्लेटों की वैक्यूम ब्रेजिंग में वैक्यूम स्वयं ऑक्सीजन को खत्म करके और सतहों को साफ रखकर एक फ्लक्स की तरह कार्य करता है। कुछ स्व-फ्लक्सिंग भराव मिश्र धातुओं को भी फ्लक्स की आवश्यकता नहीं होती है। लेकिन यदि सीमित ऑक्सीजन नियंत्रण वाले वायुमंडल में टांकना होता है, या यदि जटिल मिश्र धातुएं शामिल हैं, तो फ्लक्स अभी भी आवश्यक हो सकता है।
सही फ्लक्स का चयन इस पर निर्भर करता है:
आधार धातु प्रकार: एल्युमीनियम एक कठोर ऑक्साइड परत बनाता है जिसमें क्लोराइड या फ्लोराइड युक्त आक्रामक फ्लक्स की आवश्यकता होती है। तांबे या स्टील को हल्के बोरेट या फ्लोराइड फ्लक्स की आवश्यकता होती है।
भराव धातु मिश्र धातु: एल्यूमीनियम-सिलिकॉन भराव को एल्यूमीनियम ऑक्साइड के साथ संगत फ्लक्स की आवश्यकता होती है। चांदी या तांबा-आधारित फिलर्स विभिन्न फ्लक्स रसायन विज्ञान के साथ जुड़ते हैं।
टांकना तापमान: पूरे टांकना चक्र के दौरान फ्लक्स सक्रिय रहना चाहिए। बहुत कम पिघलने की सीमा कार्बोनाइज्ड अवशेषों का कारण बनती है; ऑक्साइड निष्कासन की सीमा बहुत अधिक है।
पोस्ट-ब्रेज़ सफाई: कुछ फ्लक्स अवशेष संक्षारक होते हैं और उन्हें तुरंत हटा दिया जाना चाहिए। अन्य, जैसे गैर-संक्षारक नोकोलोक™ फ्लक्स, जोड़ों पर बने रह सकते हैं।
वैक्यूम में ब्रेज़्ड एल्यूमीनियम तरल शीतलन प्लेटों के लिए, संदूषण और क्षरण से बचने के लिए गैर-संक्षारक फ्लक्स या बिल्कुल भी फ्लक्स को प्राथमिकता नहीं दी जाती है।
कई मानक ब्रेज़िंग फ्लक्स को वर्गीकृत और विनियमित करते हैं:
AWS A5.31M/A5.31: अमेरिका और अंतरराष्ट्रीय स्तर पर व्यापक रूप से उपयोग किया जाता है, यह तापमान सीमा, आधार धातुओं और भराव धातुओं के आधार पर फ्लक्स को वर्गीकृत करता है।
EN 1045: AWS मानकों के साथ निकटता से संरेखित यूरोपीय वर्गीकरण प्रणाली।
आईएसओ 17672: भराव धातुओं और फ्लक्स संगतता को कवर करने वाला अंतर्राष्ट्रीय मानक।
अन्य राष्ट्रीय मानक: JIS (जापान), DIN (जर्मनी), GB/T (चीन), और GOST (रूस) क्षेत्रीय बाजारों के लिए फ्लक्स गुण निर्दिष्ट करते हैं।
ये मानक सुनिश्चित करते हैं कि फ्लक्स विश्वसनीय ब्रेज़्ड जोड़ों के लिए महत्वपूर्ण प्रदर्शन, सुरक्षा और अवशेष आवश्यकताओं को पूरा करते हैं।
फ्लक्स चयन सीधे संयुक्त अखंडता को प्रभावित करता है:
उचित प्रवाह ऑक्साइड को पूरी तरह से हटा देता है, जिससे पूर्ण भराव धातु प्रवाह और मजबूत, भली भांति बंधन सक्षम हो जाता है।
गलत या अपर्याप्त प्रवाह के कारण रिक्त स्थान, अधूरा गीलापन और कमजोर जोड़ों में रिसाव की संभावना होती है।
यदि पूरी तरह से साफ नहीं किया गया तो संक्षारक फ्लक्स अवशेष संयुक्त या शीतलक चैनलों पर हमला कर सकते हैं, जिससे दीर्घकालिक क्षरण और विफलता का खतरा हो सकता है।
गैर-संक्षारक फ़्लक्स सफाई की ज़रूरतों को कम करते हैं और संक्षारण प्रतिरोध में सुधार करते हैं लेकिन उनके अनुप्रयोग की सीमाएँ संकीर्ण हो सकती हैं।
वैक्यूम ब्रेज़िंग एल्यूमीनियम तरल शीतलन प्लेटों में, फ्लक्स से बचने या गैर-संक्षारक फ्लक्स का उपयोग करने से संक्षारण प्रतिरोध और शीतलक शुद्धता बनाए रखने में मदद मिलती है। यह लंबी सेवा जीवन और लगातार थर्मल प्रदर्शन सुनिश्चित करता है।
फ्रिक्शन स्टिर वेल्डिंग (एफएसडब्ल्यू) और वैक्यूम ब्रेजिंग के बीच चयन करना कई प्रमुख कारकों पर निर्भर करता है। सबसे पहले, कूलिंग चैनल डिज़ाइन की जटिलता पर विचार करें। वैक्यूम ब्रेज़िंग जटिल, उच्च-घनत्व चैनलों को बेहतर ढंग से संभालती है क्योंकि पिघला हुआ भराव धातु यांत्रिक उपकरणों द्वारा पहुंच योग्य तंग स्थानों में प्रवाहित होता है। एफएसडब्ल्यू सरल ज्यामिति या एक्सट्रूडेड चैनलों के सिरों को सील करने के लिए उपयुक्त है।
सामग्री अनुकूलता और संदूषण जोखिम भी मायने रखता है। एफएसडब्ल्यू बिना किसी फिलर या फ्लक्स के सॉलिड-स्टेट वेल्डिंग का उपयोग करता है, जिससे शीतलक पथों के अंदर संदूषण का जोखिम कम हो जाता है। वैक्यूम ब्रेज़िंग में भराव धातुएं और कभी-कभी फ्लक्स शामिल होते हैं, जिन्हें संक्षारण या संदूषण से बचने के लिए सावधानीपूर्वक नियंत्रण की आवश्यकता होती है।
उत्पादन की मात्रा और लागत भी निर्णय को प्रभावित करती है। एफएसडब्ल्यू वैक्यूम उपकरण के बिना तेज, ऊर्जा-कुशल जुड़ाव प्रदान करता है लेकिन उसे सुलभ संयुक्त पथ की आवश्यकता होती है। वैक्यूम ब्रेज़िंग बैच भट्टियों में एक साथ कई हिस्सों को संसाधित कर सकती है, जिससे बड़े रन के लिए प्रति-यूनिट लागत कम हो जाती है लेकिन अधिक ऊर्जा और सेटअप की आवश्यकता होती है।
अंत में, ऑपरेटिंग वातावरण पर विचार करें। मजबूत जोड़ों, न्यूनतम विरूपण और थर्मल साइक्लिंग के प्रतिरोध की आवश्यकता वाले अनुप्रयोग एफएसडब्ल्यू के पक्ष में हो सकते हैं। जटिल चैनल लेआउट की मांग करने वाले उच्च ताप प्रवाह परिदृश्य अक्सर वैक्यूम ब्रेज़िंग को प्राथमिकता देते हैं।
ताप प्रवाह की मांग और चैनल डिजाइन जटिलता साथ-साथ चलती हैं। वैक्यूम ब्रेज़िंग सघन, अनुकूलित चैनल ज्यामिति को सक्षम करके 20 किलोवाट तक ताप प्रवाह घनत्व का समर्थन करता है। इसके धातुकर्म बंधन जटिल आकृतियों में उत्कृष्ट तापीय चालकता सुनिश्चित करते हैं।
एफएसडब्ल्यू कोल्ड प्लेटें आमतौर पर डिज़ाइन के आधार पर, लगभग 500 वॉट से लेकर कुछ किलोवाट तक, मध्यम ताप प्रवाह को संभालती हैं। जबकि एफएसडब्ल्यू जोड़ आधार धातु चालकता को संरक्षित करते हैं, चैनल जटिलता उपकरण पहुंच द्वारा सीमित होती है। डिजाइनरों को चैनल घनत्व और वेल्ड पहुंच को संतुलित करना चाहिए।
यदि आपके एप्लिकेशन में बहुत अधिक ताप प्रवाह या जटिल शीतलक पथ शामिल हैं, तो वैक्यूम ब्रेज़िंग अक्सर बेहतर विकल्प होता है। कम जटिल चैनलों या मध्यम प्रवाह के लिए, एफएसडब्ल्यू कम संदूषण जोखिमों के साथ विश्वसनीय सीलिंग प्रदान करता है।
स्थान की कमी और पर्यावरणीय कारक शामिल होने की विधि की पसंद को प्रभावित करते हैं। वैक्यूम ब्रेज़्ड प्लेटों को कॉम्पैक्ट इंस्टॉलेशन में सहायता करते हुए बहुत पतला (10 मिमी या उससे कम) बनाया जा सकता है। उनके जटिल चैनल एयरोस्पेस या एचपीसी उपकरण में तंग जगहों में फिट होते हैं।
एक्सट्रूज़न और वेल्डिंग टूल सीमाओं के कारण एफएसडब्ल्यू प्लेटों की दीवारें थोड़ी मोटी हो सकती हैं लेकिन उत्कृष्ट यांत्रिक शक्ति और थकान प्रतिरोध प्रदान करती हैं। वे ऑटोमोटिव बैटरी पैक या औद्योगिक मशीनरी जैसे कंपन-प्रवण या थर्मली गतिशील वातावरण में अच्छा प्रदर्शन करते हैं।
ऑपरेटिंग तापमान रेंज पर भी विचार करें। दोनों विधियां विशिष्ट इलेक्ट्रॉनिक्स कूलिंग (-40 डिग्री सेल्सियस से 150 डिग्री सेल्सियस) के लिए उपयुक्त हैं, लेकिन वैक्यूम ब्रेज़्ड जोड़ भराव धातु के आधार पर थोड़ा अधिक तापमान संभाल सकते हैं।
दीर्घकालिक विश्वसनीयता संयुक्त अखंडता, संक्षारण प्रतिरोध और रखरखाव में आसानी पर निर्भर करती है। एफएसडब्ल्यू छिद्र-मुक्त, फ्लक्स-मुक्त जोड़ों का निर्माण करता है, जिससे शीतलक चैनलों के अंदर जंग और संदूषण के जोखिम कम हो जाते हैं। यह रखरखाव की जरूरतों को कम करता है और सेवा जीवन को बढ़ाता है, खासकर जहां शीतलक शुद्धता महत्वपूर्ण है।
वैक्यूम ब्रेज़्ड जोड़ टिकाऊ धातुकर्म बंधन प्रदान करते हैं लेकिन संक्षारक अवशेषों को रोकने के लिए सावधानीपूर्वक फ्लक्स चयन और सफाई की आवश्यकता होती है। अनुचित टांकने से समय के साथ ख़ालीपन या रिसाव हो सकता है। हालाँकि, स्थिर वातावरण में ब्रेज़्ड प्लेटें अक्सर 20 साल या उससे अधिक समय तक चलती हैं।
रखरखाव पहुंच और मरम्मत योग्यता भी मायने रखती है। एफएसडब्ल्यू जोड़ आमतौर पर यांत्रिक तनाव और थर्मल साइक्लिंग के खिलाफ अधिक मजबूत होते हैं। हैंडलिंग या पुनः कार्य के दौरान ब्रेज़्ड प्लेटें क्षति के प्रति अधिक संवेदनशील हो सकती हैं।
पहलू |
एफएसडब्ल्यू |
वैक्यूम टांकना |
|---|---|---|
शामिल होने की प्रक्रिया |
सॉलिड-स्टेट मैकेनिकल वेल्डिंग |
निर्वात में पिघला हुआ भराव धातु |
चैनल जटिलता |
मध्यम (उपकरण पहुंच आवश्यक) |
उच्च (जटिल आंतरिक चैनल) |
संदूषण जोखिम |
कम (कोई भराव या प्रवाह नहीं) |
मध्यम (फ्लक्स नियंत्रण की आवश्यकता है) |
ऊष्मीय प्रदर्शन |
अच्छा, बेस मेटल पर निर्भर करता है |
उत्कृष्ट, अनुकूलित भराव प्रवाह |
उत्पादन क्षमता |
तेज़, किसी वैक्यूम की आवश्यकता नहीं |
बैच प्रसंस्करण, ऊर्जा गहन |
लागत |
कम टूलींग, उच्च सेटअप |
उच्च उपकरण और सामग्री लागत |
संयुक्त शक्ति और स्थायित्व |
उच्च, थकान प्रतिरोधी |
उच्च, उचित प्रवाह और सफाई के साथ |
रखरखाव |
कम संदूषण, आसान रखरखाव |
फ्लक्स अवशेषों को सफाई की आवश्यकता हो सकती है |
उपयुक्त अनुप्रयोग |
बैटरी कूलिंग, औद्योगिक स्वचालन |
जटिल चैनलों के साथ एचपीसी, एयरोस्पेस, ईवी बैटरी |
फ्रिक्शन स्टिर वेल्डिंग (एफएसडब्ल्यू) और वैक्यूम ब्रेज़िंग प्रत्येक एल्यूमीनियम तरल शीतलन प्लेटों के लिए अलग-अलग लाभ प्रदान करते हैं। एफएसडब्ल्यू न्यूनतम संदूषण के साथ मजबूत, स्वच्छ जोड़ प्रदान करता है, जो सरल डिजाइनों के लिए आदर्श है। वैक्यूम ब्रेज़िंग जटिल चैनल ज्यामिति में उत्कृष्टता प्राप्त करता है, उत्कृष्ट थर्मल प्रदर्शन और स्थायित्व प्रदान करता है। भविष्य की प्रगति विविध अनुप्रयोगों के लिए इन प्रौद्योगिकियों को बढ़ाएगी। जुड़ने की विधि चुनते समय इंजीनियरों को चैनल जटिलता, संदूषण जोखिम और उत्पादन आवश्यकताओं पर विचार करना चाहिए। Dongguan Zhihui वेल्डिंग टेक्नोलॉजी कं, लिमिटेड एल्यूमीनियम लिक्विड कूलिंग प्लेट निर्माण के लिए FSW-संबंधित वेल्डिंग समाधान और तकनीकी सहायता प्रदान करता है, जिससे ग्राहकों को उनके उत्पाद संरचनाओं और उत्पादन आवश्यकताओं के साथ जुड़ने की प्रक्रियाओं से मेल खाने में मदद मिलती है।
ए: एफएसडब्ल्यू बिना पिघले सॉलिड-स्टेट वेल्डिंग का उपयोग करता है, जो सरल चैनलों और कम संदूषण जोखिम के लिए आदर्श है। वैक्यूम ब्रेज़िंग वैक्यूम में फिलर धातु को पिघला देता है, जिससे उत्कृष्ट थर्मल प्रदर्शन के साथ जटिल चैनल डिज़ाइन सक्षम हो जाते हैं।
ए: वैक्यूम ब्रेजिंग जटिल आंतरिक चैनलों में मजबूत धातुकर्म बंधन बनाता है, गर्मी हस्तांतरण को बढ़ाता है और पतली, हल्के प्लेट डिजाइन की अनुमति देता है।
उत्तर: एफएसडब्ल्यू भराव धातुओं या फ्लक्स के बिना मजबूत, छिद्र-मुक्त जोड़ प्रदान करता है, जो संदूषण और विरूपण को कम करता है, मध्यम ताप प्रवाह और सरल ज्यामिति के लिए उपयुक्त है।
ए: एफएसडब्ल्यू को कम ऊर्जा और कोई वैक्यूम उपकरण की आवश्यकता नहीं होती है, जिससे छोटे से मध्यम रन के लिए लागत कम हो जाती है, जबकि वैक्यूम ब्रेज़िंग बैच प्रोसेसिंग का समर्थन करता है लेकिन इसमें उच्च उपकरण और सामग्री व्यय शामिल होते हैं।
ए: दोनों विधियां विश्वसनीय सीलिंग प्रदान करती हैं; एफएसडब्ल्यू फ्लक्स के बिना निरंतर, छिद्र-मुक्त जोड़ों का निर्माण करता है, संदूषण को कम करता है, जबकि वैक्यूम ब्रेज़िंग के लिए रिक्त स्थान और क्षरण से बचने के लिए सावधानीपूर्वक फ्लक्स नियंत्रण की आवश्यकता होती है।