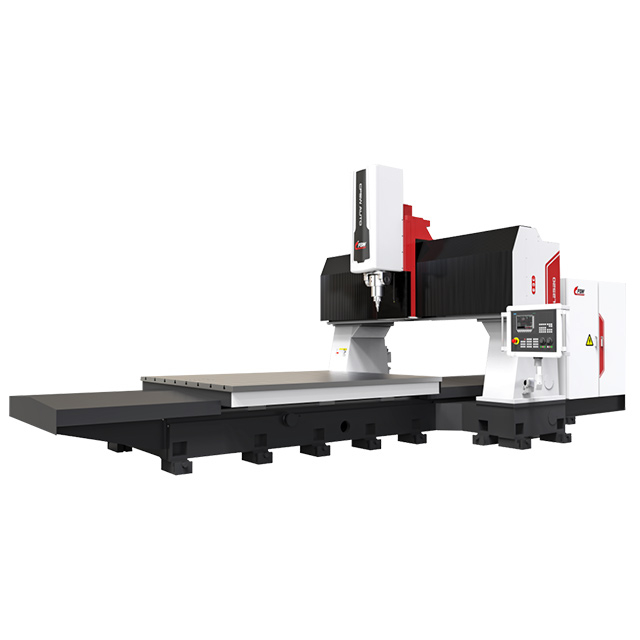
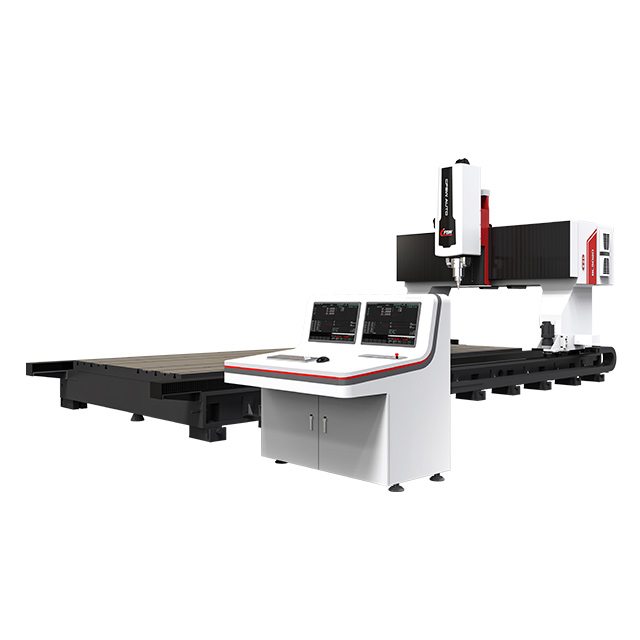
Zhihui desarrolla equipos de soldadura por fricción y agitación personalizados para la fabricación de cámaras de vacío de aluminio, con configuraciones de máquinas diseñadas en función de las dimensiones de la cámara, las trayectorias de soldadura, los accesorios y los requisitos de producción.
Nuestra experiencia real en proyectos incluye un sistema FSW con espejo horizontal abierto con recorrido doble en el eje X de 6000 mm, husillos dobles y capacidad dedicada de múltiples ejes para grandes estructuras de cámaras de vacío de aluminio.
Las grandes cámaras de vacío de aluminio pueden combinar largas costuras de soldadura, grandes paneles estructurales e interfaces mecanizadas con precisión en un solo conjunto. Para estos componentes, el equipo de soldadura debe hacer más que mover una herramienta FSW a lo largo de una ruta programada. La rigidez de la máquina, el soporte de la pieza de trabajo, la accesibilidad de las herramientas, la fijación y la secuencia de soldadura influyen en el resultado final de fabricación.
Zhihui desarrolla máquinas de soldadura por fricción y agitación para cámaras de vacío de aluminio en función de las dimensiones reales de la cámara, el diseño de la junta, la ruta de soldadura y los requisitos de producción.
En lugar de adaptar cada proyecto a una plataforma de máquina estándar, evaluamos la aplicación de soldadura completa antes de definir la estructura de la máquina, la envolvente de trabajo, el recorrido del eje, la configuración del husillo, el concepto de fijación y el proceso FSW.
Para otras aplicaciones de producción de aluminio, explore nuestra Máquinas de soldadura por fricción y agitación para vehículos eléctricos y aplicaciones industriales de aluminio.
La fabricación de cámaras de vacío no es sólo un problema del proceso de soldadura. Las grandes estructuras de aluminio deben permanecer posicionadas con precisión y soportadas adecuadamente mientras las cargas de soldadura se transfieren a través de la herramienta, la pieza de trabajo y el sistema de fijación.
Por lo tanto, la configuración de la máquina debe evaluarse junto con las dimensiones de la cámara, el espesor del material, la longitud de la soldadura, la geometría de la junta, la accesibilidad de las herramientas, el soporte del respaldo, la rigidez del dispositivo y los requisitos dimensionales del conjunto terminado.
Esto resulta especialmente importante en el caso de cámaras largas o de múltiples lados. Una máquina con un recorrido nominal suficiente puede seguir siendo inadecuada si el accesorio, las paredes de la cámara, las bridas u otras características estructurales restringen el acceso a las herramientas o no proporcionan un soporte adecuado a lo largo de toda la ruta de soldadura.
Por esta razón, Zhihui trata la máquina FSW, los accesorios, las herramientas y el proceso de soldadura como un sistema de fabricación integrado..
La soldadura por fricción y agitación es un proceso de unión de estado sólido. La herramienta giratoria FSW genera calor por fricción y deformación plástica sin crear un baño de soldadura fundida convencional.
Para estructuras de cámara de vacío de aluminio adecuadas, esto ofrece varias ventajas de fabricación.
Requisito de fabricación
Cómo ayuda FSW
Control de distorsión |
La unión de estado sólido y el calor del proceso localizado pueden ayudar a reducir la distorsión térmica en comparación con muchos procesos de soldadura por fusión convencionales. |
Control de defectos relacionados con la fusión |
Sin un baño de soldadura fundido convencional, FSW evita el agrietamiento por solidificación y la porosidad del baño de soldadura asociados con la soldadura por fusión. |
Costuras de soldadura largas |
El movimiento controlado por CNC admite trayectorias de soldadura largas y continuas cuando el recorrido de la máquina, el soporte de respaldo y los accesorios están diseñados correctamente. |
Repetibilidad del proceso |
La velocidad de rotación, la velocidad de desplazamiento, la posición de la herramienta y la secuencia de soldadura se pueden controlar mediante el proceso FSW programado. |
Implementación de producción |
Una vez que se hayan validado el proceso de fijación y soldadura, el mismo enfoque de fabricación se puede transferir a la producción repetida. |
FSW no debe considerarse como una garantía automática de una cámara libre de defectos o fugas. Los parámetros incorrectos, la penetración insuficiente, el ajuste deficiente de las juntas o los accesorios inadecuados aún pueden crear defectos de soldadura. Por lo tanto, la capacidad de los equipos y la validación de procesos siguen siendo fundamentales.
Para obtener una explicación técnica más amplia de las aleaciones de aluminio, el comportamiento del proceso y los fundamentos de FSW, lea nuestro Guía de soldadura por fricción y agitación de aluminio..
Para una aplicación de cámara de vacío de aluminio de gran tamaño, Zhihui desarrolló una configuración de equipo FSW con espejo horizontal abierto con dos conjuntos de ejes de movimiento y sistemas de doble husillo.
La arquitectura de la máquina se desarrolló en torno a la geometría de la cámara real y a largas rutas de soldadura en lugar de forzar el componente a una configuración de máquina estándar existente.
El sistema representativo proporciona un recorrido del eje X de 6000 mm en los ejes X1 y X2 , un recorrido de 1800 mm en ambos ejes Y y un recorrido de 600 mm en ambos ejes Z. Dos sistemas de husillo proporcionan velocidades de hasta 1500 rpm, mientras que el ajuste del eje B y la rotación del eje C amplían la capacidad de posicionamiento de la herramienta para el diseño de soldadura requerido.
La máquina completa ocupa aproximadamente 9000 × 4000 × 3000 mm y tiene un peso total aproximado de 30 toneladas, lo que demuestra la escala estructural requerida para esta aplicación particular de gran formato.
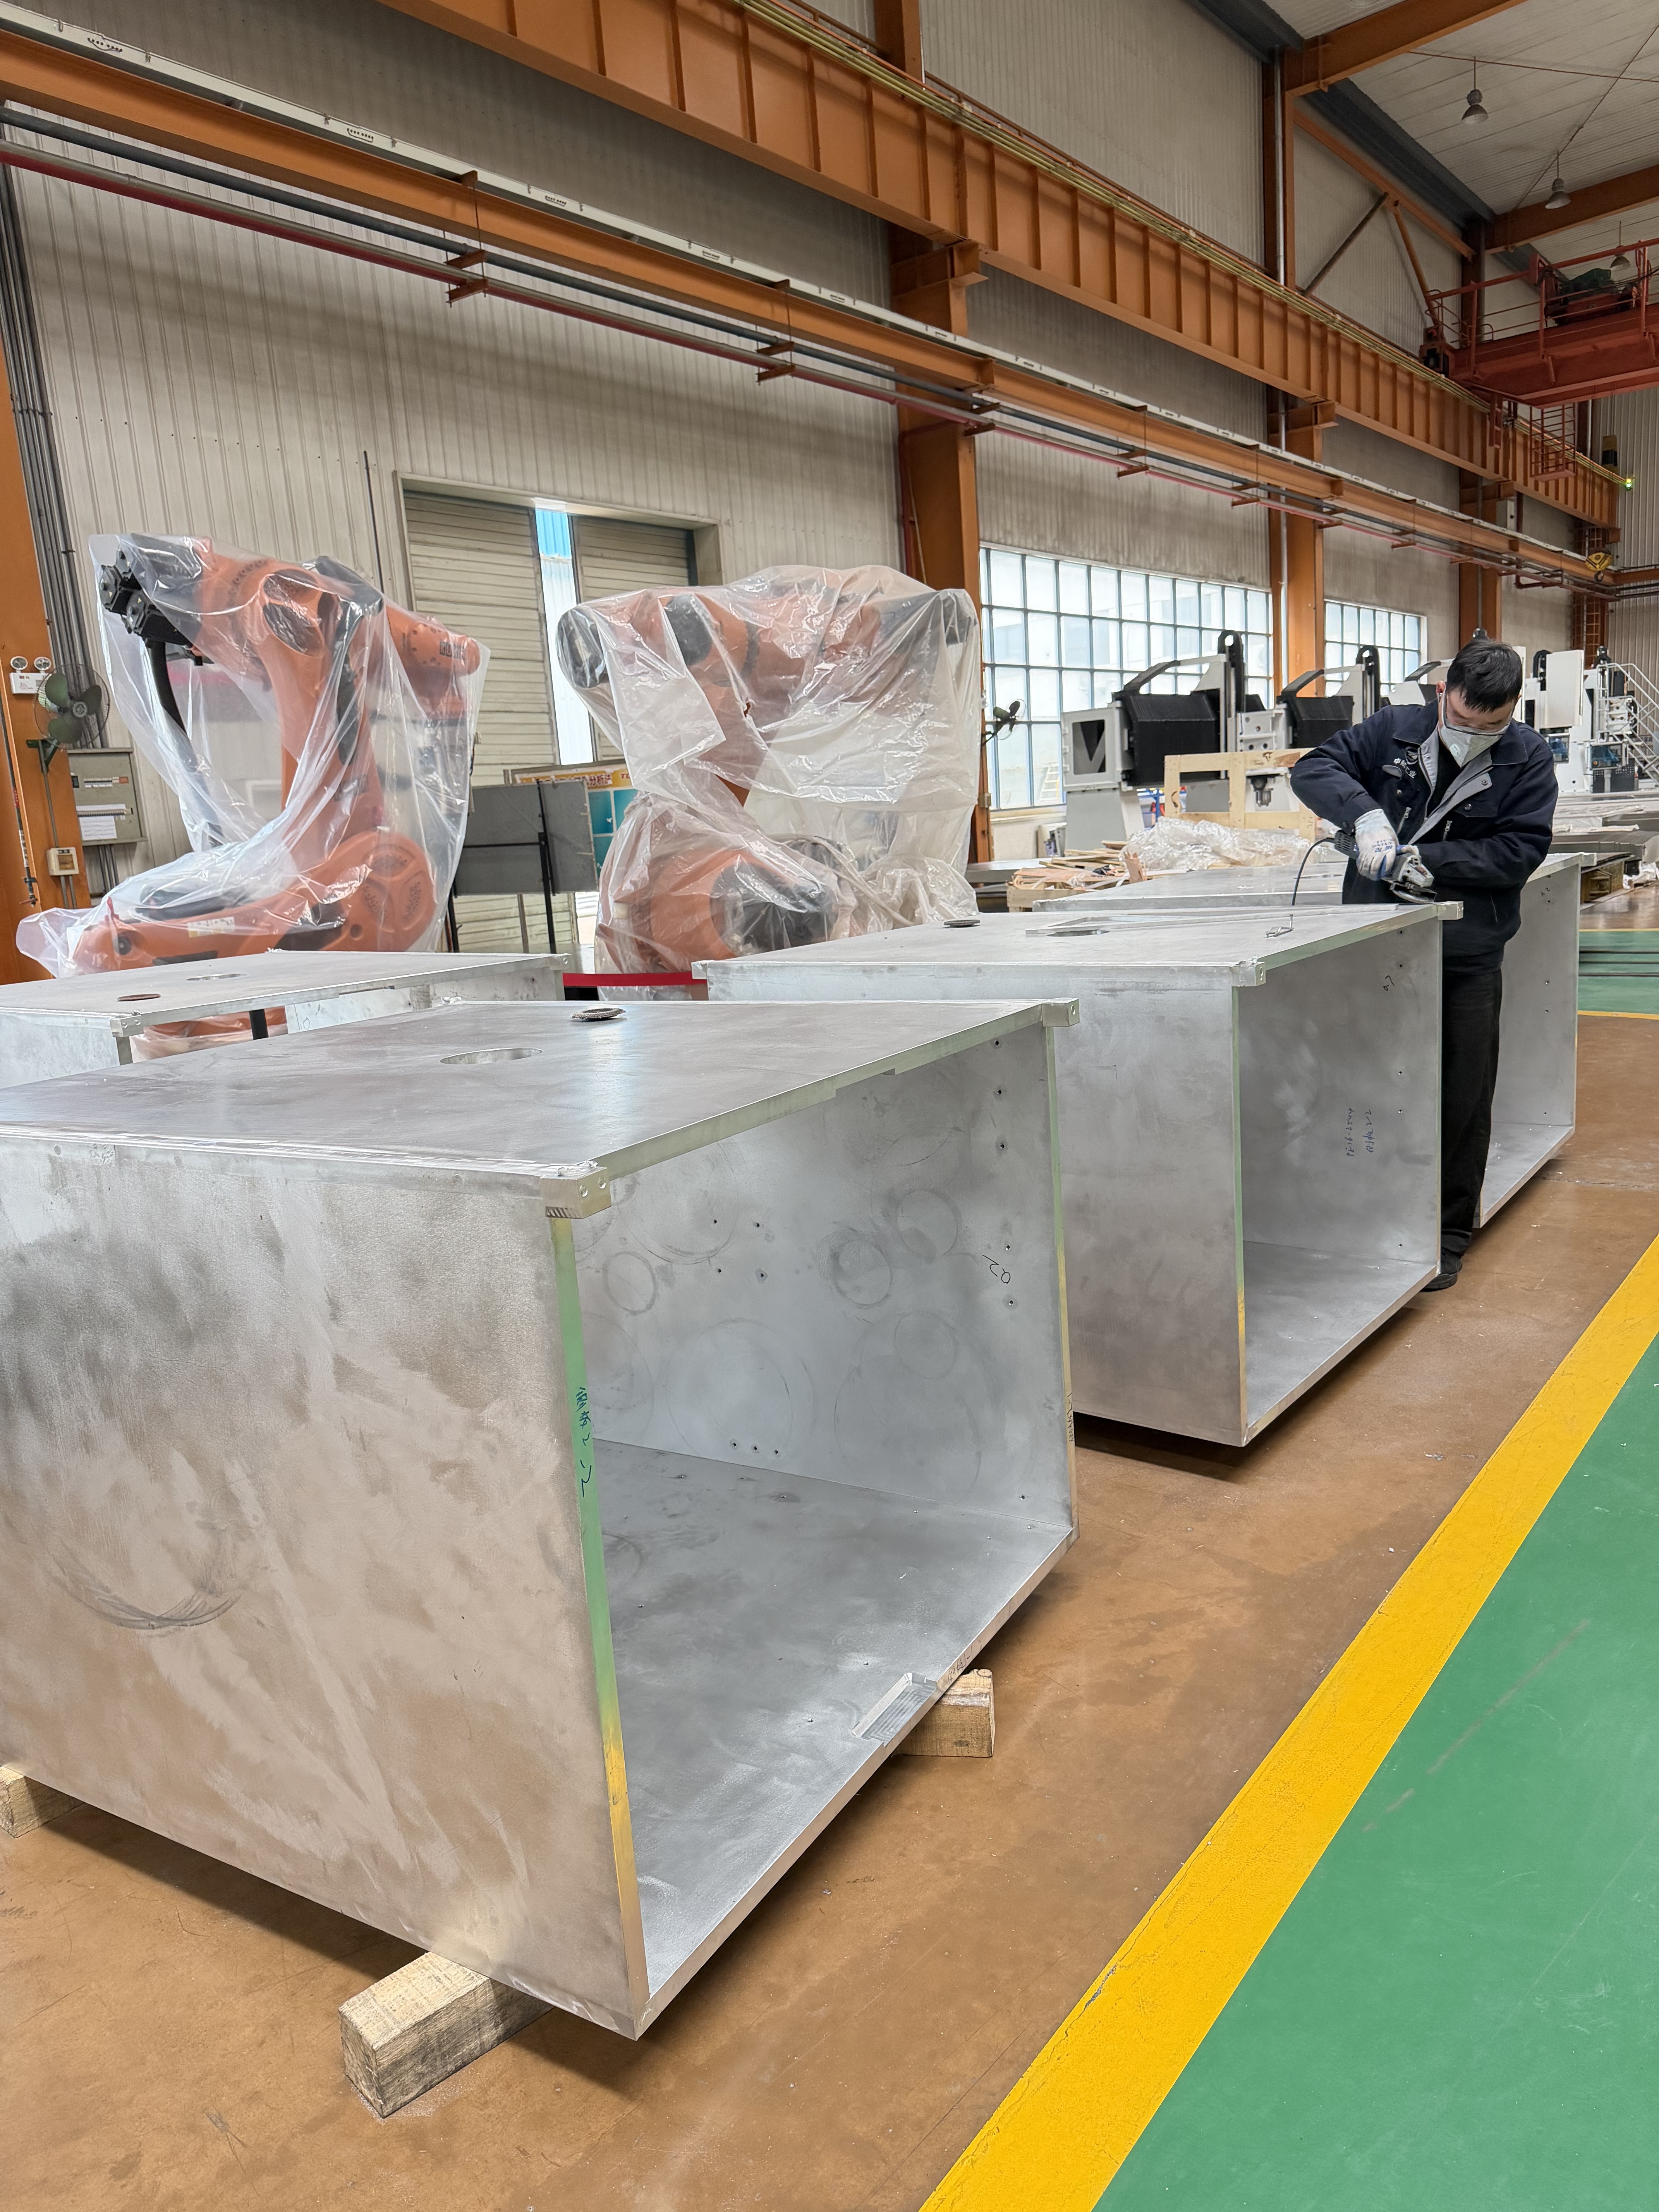
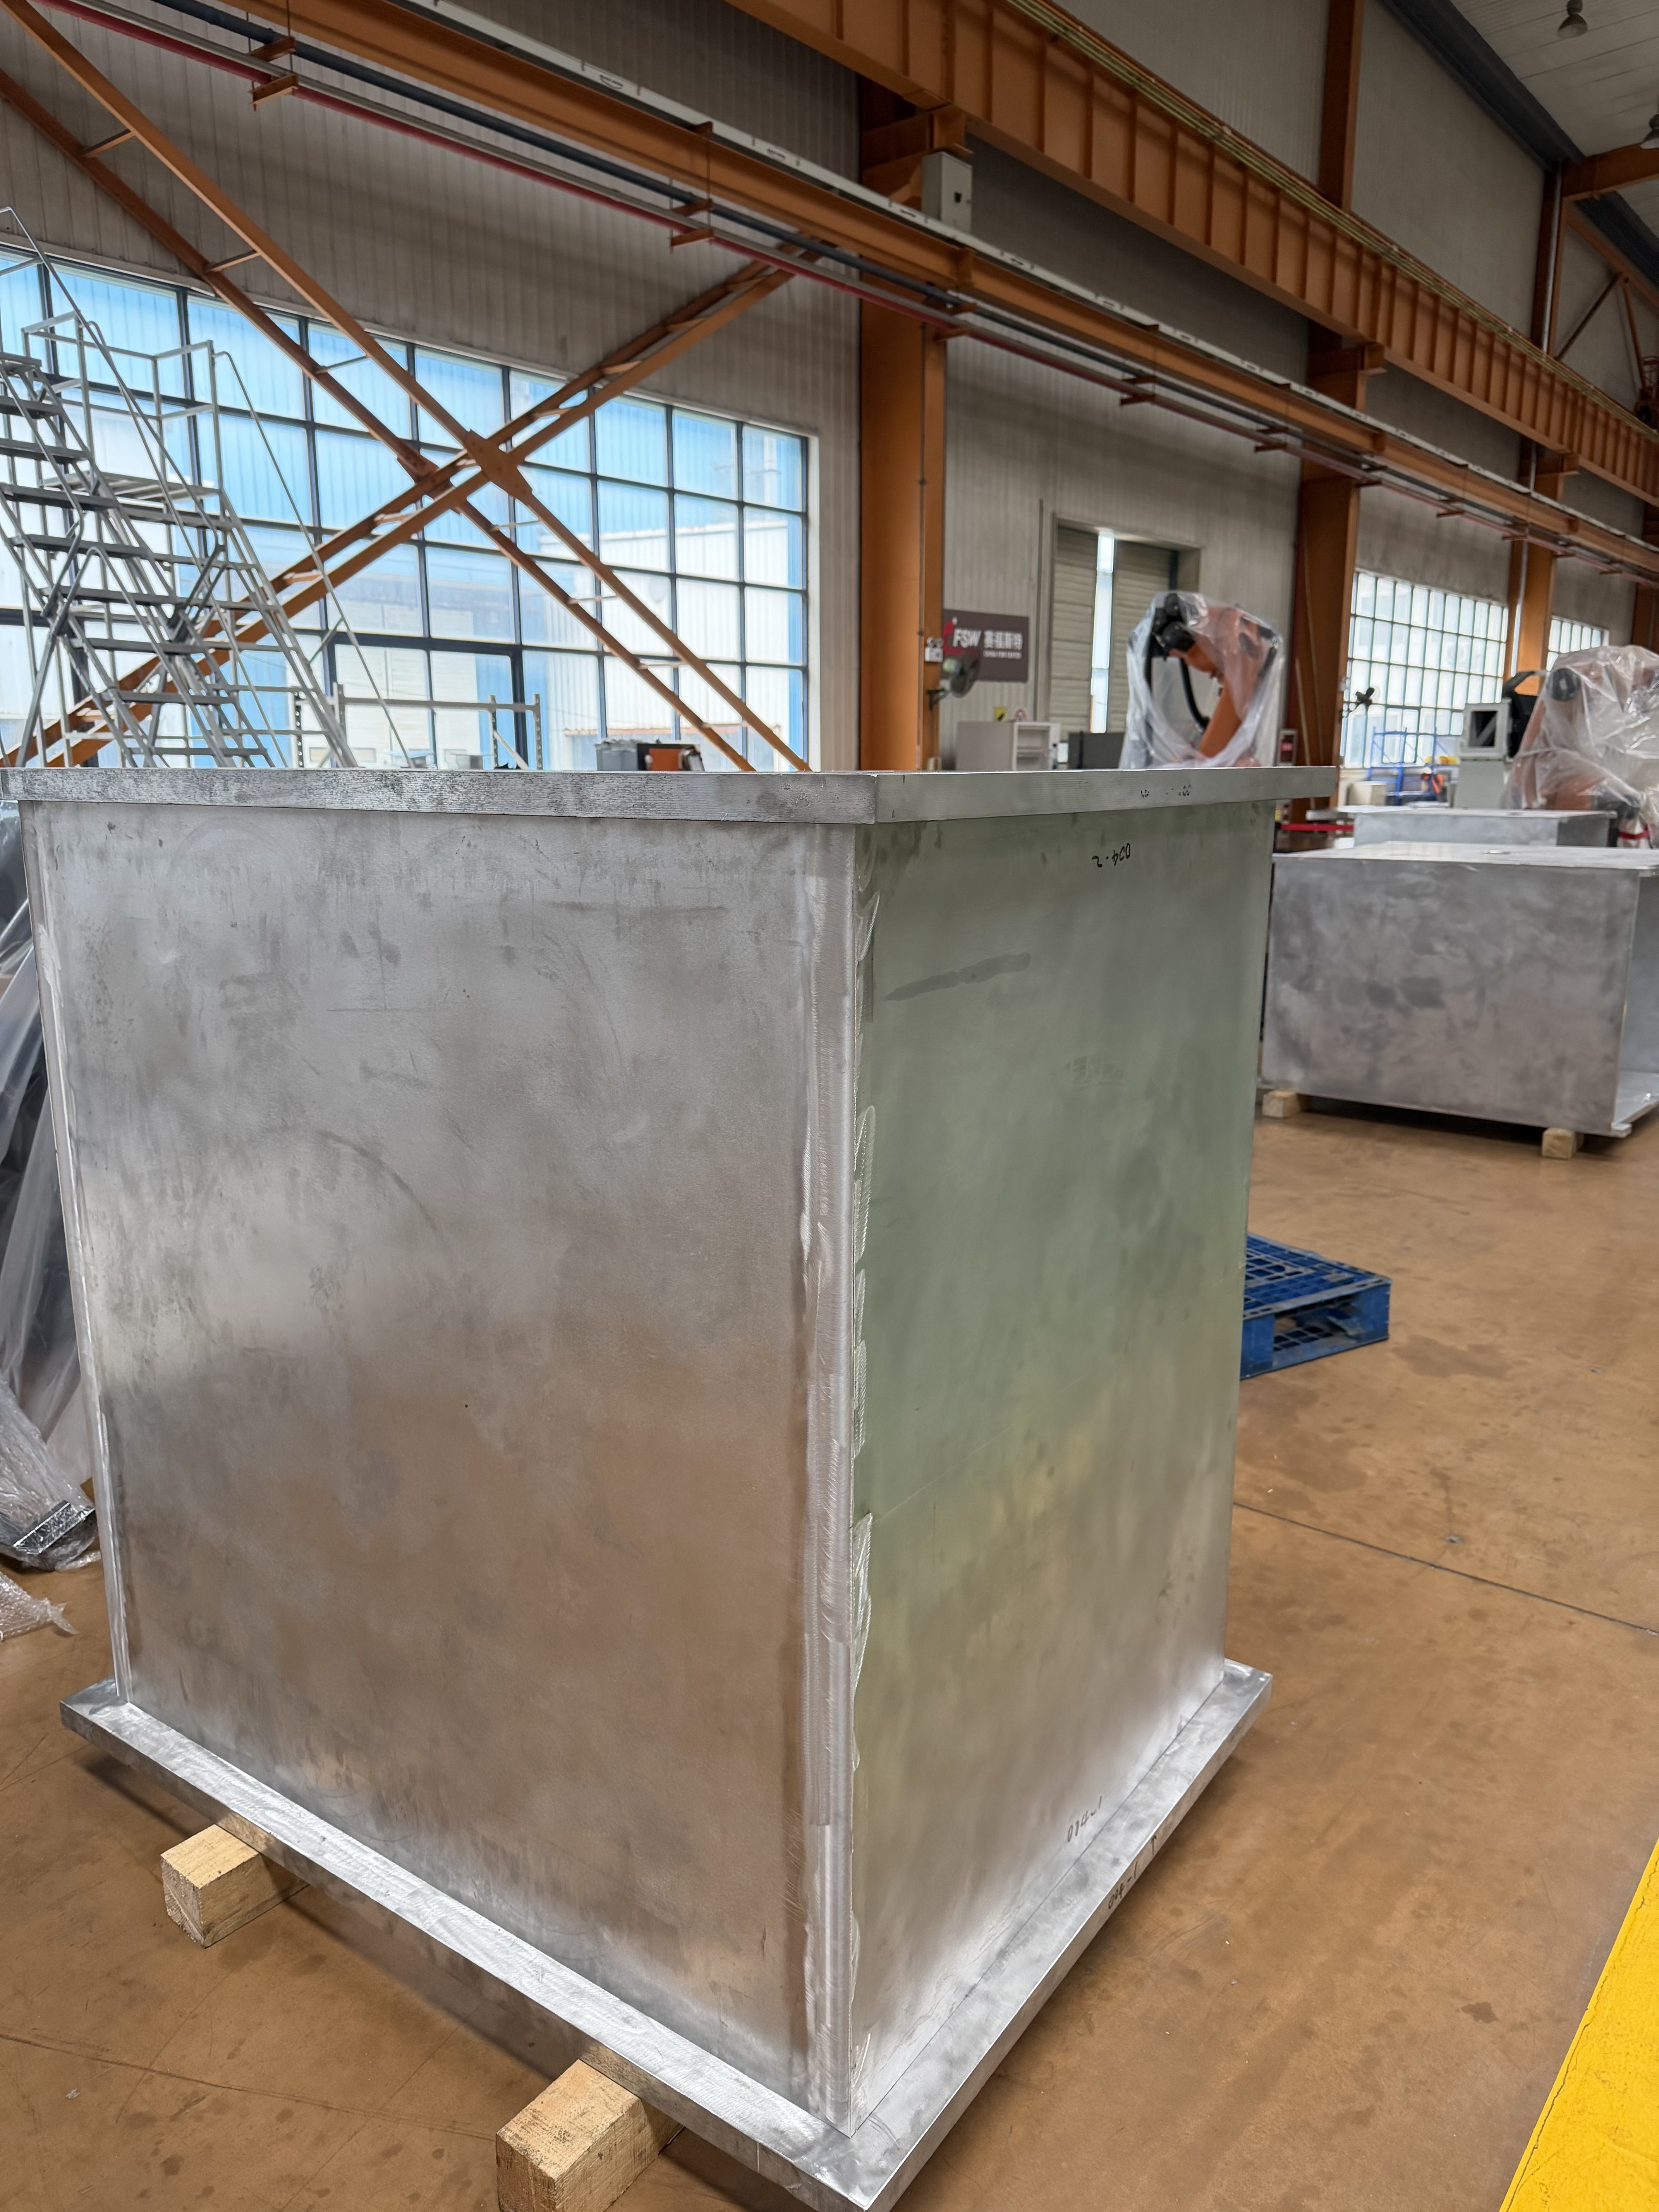
Las especificaciones a continuación provienen del proyecto real FSW de cámara de vacío de gran formato descrito anteriormente.
Esta es una referencia del proyecto más que una especificación estándar fija de la máquina. Las dimensiones finales de la máquina, la zona de trabajo, la configuración del husillo y la disposición de los accesorios se determinan de acuerdo con el plano de la cámara, la ruta de soldadura y los requisitos de producción reales de cada cliente.
Especificación
Configuración del proyecto
Estructura de la máquina |
Configuración reflejada horizontal abierta |
Aprox. Huella de la máquina |
9000 × 4000 × 3000 milímetros |
Ancho de la mesa de trabajo |
1900 milímetros |
Ancho de pieza de trabajo para soldadura reflejada |
650–1750 milímetros |
Recorrido del eje X1 |
6000 milímetros |
Recorrido del eje X2 |
6000 milímetros |
Recorrido del eje Y1 |
1800 milímetros |
Recorrido del eje Y2 |
1800 milímetros |
Recorrido del eje Z1 |
600 milímetros |
Recorrido del eje Z2 |
600 milímetros |
Ajuste del eje B1 / B2 |
±5° (ajustable manualmente) |
Rotación del eje C1 / C2 |
±360° |
Velocidad de desplazamiento del eje X1 / X2 |
0–10.000 mm/min |
Velocidad de desplazamiento del eje Y1/Y2 |
0–5000 mm/min |
Velocidad de desplazamiento del eje Z1/Z2 |
0–3000 mm/min |
Velocidad de rotación del eje C1 / C2 |
≤10 rpm |
Velocidad del husillo 1/husillo 2 |
≤1500 rpm |
Precisión de posicionamiento del eje X |
0,05 mm/m |
Precisión de posicionamiento repetido del eje X |
0,05 mm/m |
Precisión de posicionamiento del eje Y |
0,05 mm/m |
Precisión de posicionamiento repetido del eje Y |
0,05 mm/m |
Precisión de posicionamiento del eje Z |
0,05 mm en recorrido completo |
Precisión de posicionamiento repetido del eje Z |
0,05 mm en recorrido completo |
Aprox. potencia total |
110 kilovatios |
Aprox. Peso de la máquina |
30 toneladas |
Las grandes estructuras de cámaras de vacío pueden requerir acceso para soldar a lo largo de lados opuestos o largas trayectorias de unión paralelas. Para este proyecto, el diseño reflejado de la máquina proporciona dos conjuntos de ejes de movimiento y dos sistemas de husillo dentro de una plataforma FSW de gran formato dedicada.
La configuración permite que la arquitectura de la máquina coincida con el ancho real de la cámara y las ubicaciones de soldadura, al tiempo que proporciona el soporte estructural y el espacio de trabajo requerido por la aplicación de soldadura.
En la máquina representativa 650 a 1750 mm para la disposición de soldadura especular especificada. se pueden adaptar anchos de cámara de aproximadamente
Esta arquitectura es específica de la aplicación. Una cámara de vacío más pequeña o un diseño de soldadura diferente pueden requerir una configuración más simple, mientras que los componentes más grandes o más complejos pueden requerir una mayor personalización.
La fijación es uno de los elementos más importantes de la soldadura por fricción y agitación con cámara de vacío.
Durante FSW, la pieza de trabajo debe estar soportada contra las cargas de soldadura mientras se mantiene un ajuste perfecto de las juntas a lo largo de todo el recorrido de la soldadura. Por lo tanto, el dispositivo debe funcionar junto con la máquina en lugar de ser tratado como un accesorio independiente.
El desarrollo de accesorios generalmente considera el soporte de respaldo debajo de la soldadura, la posición y el espaciado de sujeción, la rigidez del panel de la cámara, el ajuste de las juntas, la prevención del levantamiento o separación local, la separación de herramientas, la secuencia de soldadura y la carga y descarga práctica.
Para estructuras de vacío de precisión, la planificación de accesorios también debe considerar la relación entre la deformación de la soldadura, las superficies mecanizadas, las posiciones de las bridas, las interfaces de sellado y las operaciones de mecanizado posteriores.
La capacidad de la máquina por sí sola no determina la calidad de la soldadura. La geometría de la herramienta FSW, la penetración de la herramienta, la velocidad de rotación, la velocidad de desplazamiento, el ajuste de las juntas, la condición del material y la rigidez del accesorio interactúan como un solo sistema de proceso.
Zhihui desarrolla aplicaciones específicas Herramientas de soldadura por fricción y agitación según el material de aluminio, el espesor, el diseño de la junta y las condiciones de producción.
En lugar de utilizar un conjunto de parámetros universal para cada cámara, los parámetros del proceso deben establecerse y validarse para los requisitos de aceptación y componentes reales.
Luego, el proceso de soldadura final se puede evaluar según los criterios de inspección dimensionales, estructurales y relacionados con el vacío del cliente.
La idoneidad de FSW depende de la accesibilidad de las juntas, el espesor del material, las condiciones del respaldo y la estructura general del componente.
Las aplicaciones que se pueden evaluar incluyen cámaras de vacío de aluminio rectangulares, cuerpos de cámara soldados grandes, estructuras de cubierta de cámara, conjuntos de aluminio lineales largos, estructuras de cámara mecanizadas con secciones soldadas y otros componentes de vacío de aluminio de precisión personalizados.
Para piezas complejas, se debe revisar el dibujo antes de seleccionar la estructura de la máquina porque la geometría de la cámara puede determinar si un sistema FSW estándar, modificado o totalmente personalizado es la solución más práctica.
No existe una única especificación de máquina FSW adecuada para cada cámara de vacío de aluminio.
Un componente más pequeño puede caber en una plataforma de máquina existente. Una cámara grande con trayectorias de soldadura largas y opuestas puede requerir un recorrido prolongado, espacio libre adicional, sistemas de doble husillo, ejes giratorios o una arquitectura de equipo dedicada similar al proyecto que se muestra en esta página.
Los requisitos de producción también influyen en la selección de la máquina. La fabricación de prototipos o de bajo volumen puede priorizar la flexibilidad y accesibilidad de los accesorios, mientras que la producción repetida puede poner mayor énfasis en la carga, la secuencia de soldadura, la repetibilidad del proceso y la integración de la automatización.
Es por eso que Zhihui comienza la selección de equipos a partir de la pieza de trabajo y los requisitos de fabricación del cliente en lugar de simplemente recomendar la máquina más grande disponible.
Información del proyecto
Qué proporcionar
Dibujo de cámara |
Dibujo 2D y modelo 3D si está disponible |
Dimensiones generales |
Largo, ancho y alto |
Material |
Aleación de aluminio exacta y temperamento. |
Espesor del material |
Espesor en cada junta FSW |
Configuración conjunta |
Diseño de junta a tope, solapado, cubierto u otro |
Ruta de soldadura |
Ubicación, dirección y longitud de cada costura FSW requerida |
Dimensiones críticas |
Tolerancias de planitud, posición o mecanizado que deben controlarse |
Requisito de vacío |
Criterios de aceptación de prueba de fugas o vacío definidos por el cliente |
Requisito de producción |
Prototipo, lote pequeño o volumen de producción. |
Requisito de automatización |
Requisitos de carga, descarga, posicionamiento o integración en línea de producción. |
Zhihui combina el desarrollo de equipos FSW con experiencia práctica en aplicaciones de soldadura. Esto permite desarrollar la arquitectura de la máquina en torno al componente real en lugar de seleccionarla únicamente a partir de una hoja de especificaciones estándar.
Un proyecto de equipamiento de cámara de vacío puede avanzar a través de:
Evaluación de aplicaciones → configuración de equipos → diseño de accesorios → herramientas FSW → desarrollo de procesos → validación de soldadura → implementación de producción
Este enfoque de ingeniería es particularmente importante para estructuras de cámaras grandes donde el recorrido de la máquina, el acceso a las herramientas, la fijación y la secuencia de soldadura deben considerarse en conjunto.
Nuestra capacidad de equipos de cámara de vacío está respaldada por un proyecto real de cámara de aluminio de gran formato que utiliza una estructura de espejo horizontal abierta, sistemas de doble husillo y un recorrido del eje X de 6000 mm en ambos lados.
No limitamos los proyectos de cámaras de vacío a una estructura de máquina estándar. La envolvente de trabajo, la configuración de los ejes, la disposición del husillo y los requisitos de fijación se evalúan de acuerdo con la cámara real.
Un sistema FSW exitoso depende de algo más que la máquina misma. Evaluamos juntos la arquitectura del equipo, los accesorios, las herramientas FSW y el desarrollo de procesos.
Desde la revisión de los planos y la evaluación de la soldadura hasta la configuración final del equipo, nuestro objetivo es ayudar a los fabricantes a establecer una capacidad de producción de FSW con cámara de vacío práctica y repetible.
Explora nuestra más amplia Aplicaciones de soldadura por fricción y agitación para vehículos eléctricos, gestión térmica y fabricación de aluminio industrial.
La máquina adecuada depende de las dimensiones de la cámara, el material de aluminio, el espesor, la trayectoria de soldadura, el diseño de la junta, los requisitos de fijación y la accesibilidad de las herramientas. Las cámaras grandes con cordones de soldadura largos pueden requerir un sistema FSW personalizado de gran formato o de múltiples ejes en lugar de una plataforma de máquina estándar.
Sí. El recorrido de la máquina se puede evaluar según el componente real. El proyecto real de cámara de vacío que se muestra en esta página utiliza un recorrido de 6000 mm en los ejes X1 y X2. Los requisitos diferentes o mayores se deben evaluar a partir del plano del cliente.
La configuración de espejo de doble husillo se desarrolló para la geometría y el diseño de soldadura de este proyecto particular de cámara de vacío grande. Proporciona dos conjuntos de ejes de movimiento y sistemas de husillo dentro de una arquitectura de máquina dedicada. No todas las cámaras de vacío requieren esta configuración.
Ningún proceso de soldadura por sí solo debe considerarse como una garantía incondicional del rendimiento final del vacío. La estanqueidad depende del diseño de la cámara, la preparación de las juntas, el control del proceso de soldadura, el mecanizado, las interfaces de sellado y la inspección final. Por lo tanto, el proceso FSW debe validarse según los criterios de aceptación especificados por el cliente.
Sí. Los requisitos de fijación y herramientas FSW se pueden evaluar junto con la configuración del equipo según la geometría de la pieza de trabajo, el material de aluminio, el espesor y la ruta de soldadura.
Sí. La estructura de la máquina, la zona de trabajo, el recorrido del eje, la disposición del husillo, la disposición de los accesorios y otros requisitos específicos de la aplicación se pueden evaluar de acuerdo con la cámara de vacío y el plan de producción.
Proporcione el plano de la cámara, las dimensiones generales, la aleación y el temple de aluminio, el espesor del material, las ubicaciones de las soldaduras, los requisitos dimensionales críticos, los criterios de prueba de vacío o fugas y el volumen de producción esperado.
¿Planea fabricar cámaras de vacío de aluminio mediante soldadura por fricción y agitación?
Envíenos el plano de su cámara, dimensiones, material, ruta de soldadura y requisitos de producción. Nuestro equipo de ingeniería evaluará la aplicación y recomendará una estructura de máquina, un entorno de trabajo, un concepto de fijación y una solución de proceso FSW adecuados.
Envíe su plano para evaluación de equipos