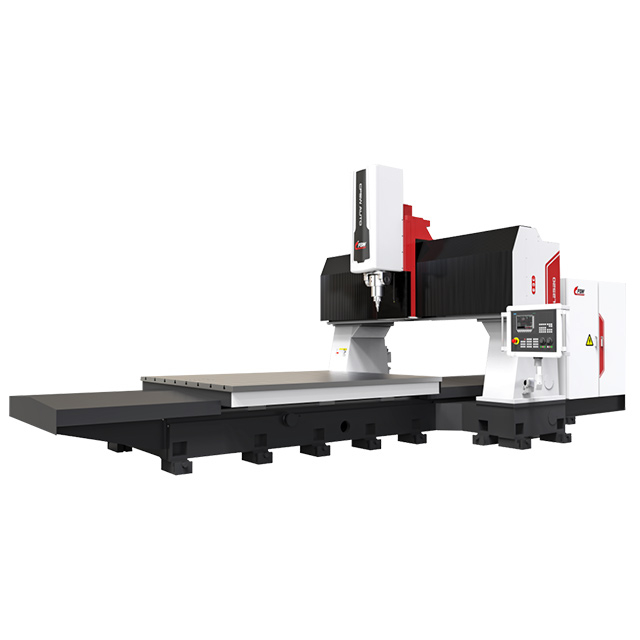
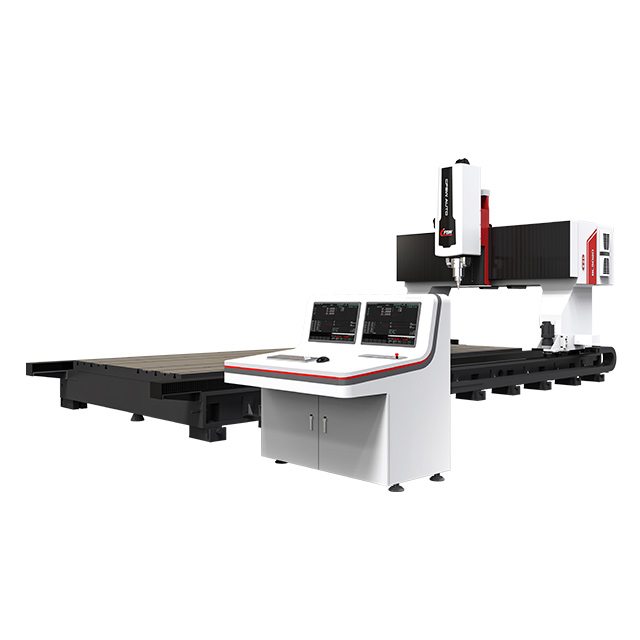
تقوم شركة Zhihui بتطوير معدات لحام الاحتكاك الاحتكاكية المخصصة لتصنيع غرف الألمنيوم المفرغة، مع تكوينات الماكينة المصممة هندسيًا حول أبعاد الغرفة ومسارات اللحام ومتطلبات التثبيت والإنتاج.
تشتمل تجربة مشروعنا الحقيقية على نظام FSW ذو مرآة أفقية مفتوحة مع حركة مزدوجة للمحور X بمقدار 6000 مم، ومغازل مزدوجة وقدرة مخصصة متعددة المحاور لهياكل غرف التفريغ الكبيرة المصنوعة من الألومنيوم.
يمكن لغرف التفريغ الكبيرة المصنوعة من الألومنيوم أن تجمع بين طبقات اللحام الطويلة والألواح الهيكلية الكبيرة والواجهات المصنعة بدقة في مجموعة واحدة. بالنسبة لهذه المكونات، يجب أن تقوم معدات اللحام بأكثر من مجرد تحريك أداة FSW على طول مسار مبرمج. تؤثر صلابة الماكينة، ودعم قطع العمل، وإمكانية الوصول إلى الأدوات، وتسلسل التثبيت واللحام على نتيجة التصنيع النهائية.
تقوم شركة Zhihui بتطوير آلات اللحام بالتحريك الاحتكاكي لغرف الألمنيوم المفرغة على أساس أبعاد الغرفة الفعلية وتصميم الوصلات ومسار اللحام ومتطلبات الإنتاج.
بدلاً من تكييف كل مشروع مع منصة آلة قياسية واحدة، نقوم بتقييم تطبيق اللحام الكامل قبل تحديد هيكل الآلة، ومغلف العمل، وحركة المحور، وتكوين المغزل، ومفهوم التثبيت، وعملية FSW.
للتعرف على تطبيقات إنتاج الألومنيوم الأخرى، استكشف موقعنا آلات اللحام بالتحريك الاحتكاكي لتطبيقات السيارات الكهربائية والألمنيوم الصناعي.
إن تصنيع غرف الفراغ ليس مجرد مشكلة في عملية اللحام. يجب أن تظل هياكل الألومنيوم الكبيرة في موضعها بدقة ومدعومة بشكل كافٍ أثناء نقل أحمال اللحام من خلال الأداة وقطعة العمل ونظام التثبيت.
لذلك يجب تقييم تكوين الماكينة جنبًا إلى جنب مع أبعاد الغرفة، وسمك المادة، وطول اللحام، وهندسة المفاصل، وإمكانية الوصول إلى الأداة، ودعم الدعم، وصلابة التركيبات ومتطلبات الأبعاد للتجميع النهائي.
يصبح هذا مهمًا بشكل خاص للغرف الطويلة أو متعددة الجوانب. قد تظل الآلة ذات الحركة الاسمية الكافية غير مناسبة إذا كانت التركيبات أو جدران الغرفة أو الحواف أو الميزات الهيكلية الأخرى تقيد الوصول إلى الأداة أو لا توفر الدعم الكافي على طول مسار اللحام الكامل.
لهذا السبب، تتعامل Zhihui مع عملية FSW للآلة والتركيب والأدوات واللحام كنظام تصنيع متكامل واحد..
اللحام بالتحريك الاحتكاكي هو عملية ربط في الحالة الصلبة. تولد أداة FSW الدوارة حرارة احتكاكية وتشوهًا بلاستيكيًا دون إنشاء حوض لحام منصهر تقليدي.
بالنسبة لهياكل غرف الألومنيوم المفرغة المناسبة، فإن هذا يوفر العديد من مزايا التصنيع.
متطلبات التصنيع
كيف يساعد FSW
السيطرة على التشويه |
يمكن أن يساعد ربط الحالة الصلبة وحرارة العملية الموضعية في تقليل التشوه الحراري مقارنة بالعديد من عمليات اللحام بالصهر التقليدية. |
التحكم في العيوب المتعلقة بالاندماج |
بدون حوض اللحام المنصهر التقليدي، يتجنب FSW التشقق المتصلب ومسامية حوض اللحام المرتبطة باللحام الانصهار. |
طبقات اللحام الطويلة |
تدعم الحركة التي يتم التحكم فيها باستخدام الحاسب الآلي مسارات اللحام المستمرة الطويلة عندما يتم تصميم حركة الماكينة ودعم الدعم والتثبيت بشكل صحيح. |
تكرار العملية |
يمكن التحكم في سرعة الدوران وسرعة السير وموضع الأداة وتسلسل اللحام من خلال عملية FSW المبرمجة. |
تنفيذ الإنتاج |
بمجرد التحقق من صحة عملية التثبيت واللحام، يمكن نقل نفس نهج التصنيع إلى الإنتاج المتكرر. |
لا ينبغي التعامل مع FSW كضمان تلقائي لغرفة خالية من العيوب أو خالية من التسرب. يمكن أن تؤدي المعلمات غير الصحيحة، أو الاختراق غير الكافي، أو ضعف تركيب المفاصل أو التثبيت غير المناسب إلى حدوث عيوب في اللحام. وبالتالي تظل قدرة المعدات والتحقق من صحة العملية أمرًا بالغ الأهمية.
للحصول على شرح فني أوسع لسبائك الألومنيوم وسلوك العملية وأساسيات FSW، اقرأ موقعنا دليل لحام احتكاك الألومنيوم.
من أجل تطبيق غرفة فراغ كبيرة من الألومنيوم، طورت Zhihui تكوين معدات FSW ذات مرآة أفقية مفتوحة مع مجموعتين من محاور الحركة وأنظمة المغزل المزدوج.
تم تطوير بنية الماكينة حول هندسة الغرفة الفعلية ومسارات اللحام الطويلة بدلاً من إجبار المكون على تكوين الماكينة القياسية الحالية.
يوفر النظام التمثيلي مسافة 6000 مم للمحور X على كلا المحورين X1 وX2 ، و1800 مم للمحور Y و600 مم للمحور Z. يوفر نظاما المغزل سرعات تصل إلى 1500 دورة في الدقيقة، في حين يعمل تعديل المحور B ودوران المحور C على توسيع إمكانية تحديد موضع الأداة لتخطيط اللحام المطلوب.
تشغل الآلة الكاملة حوالي 9000 × 4000 × 3000 ملم ويبلغ وزنها الإجمالي التقريبي 30 طنًا، مما يوضح المقياس الهيكلي المطلوب لهذا التطبيق الكبير الحجم.
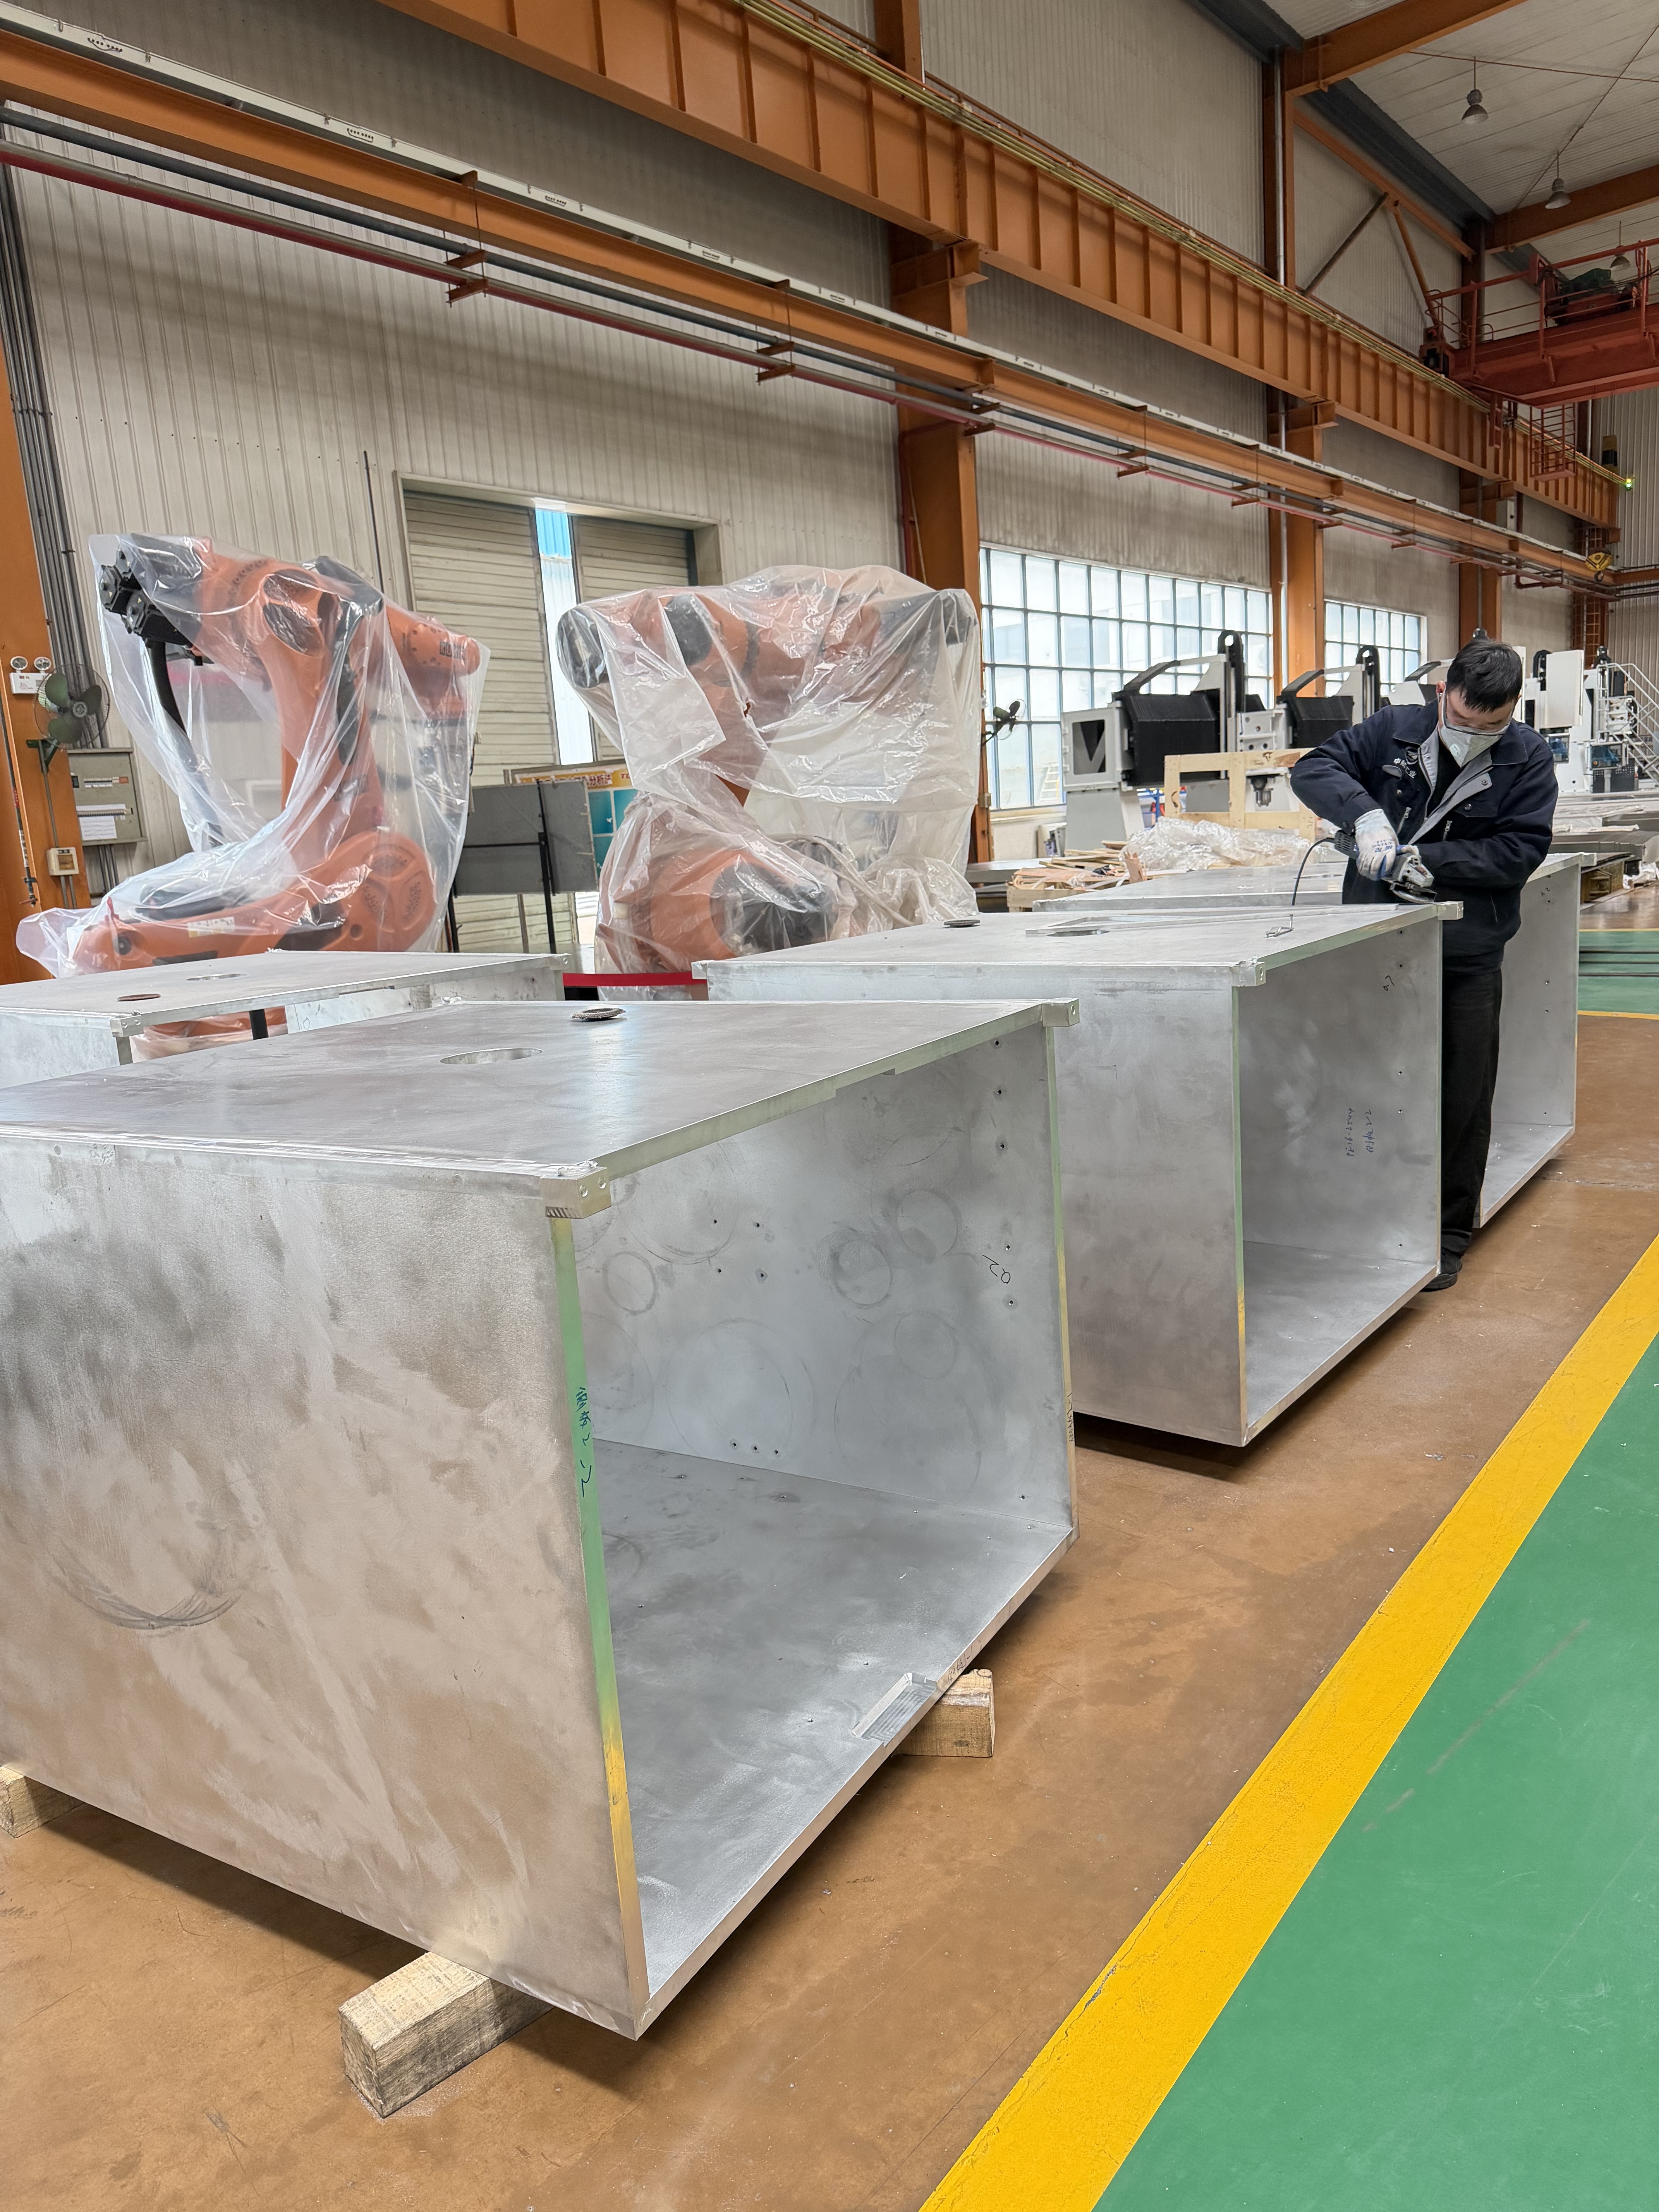
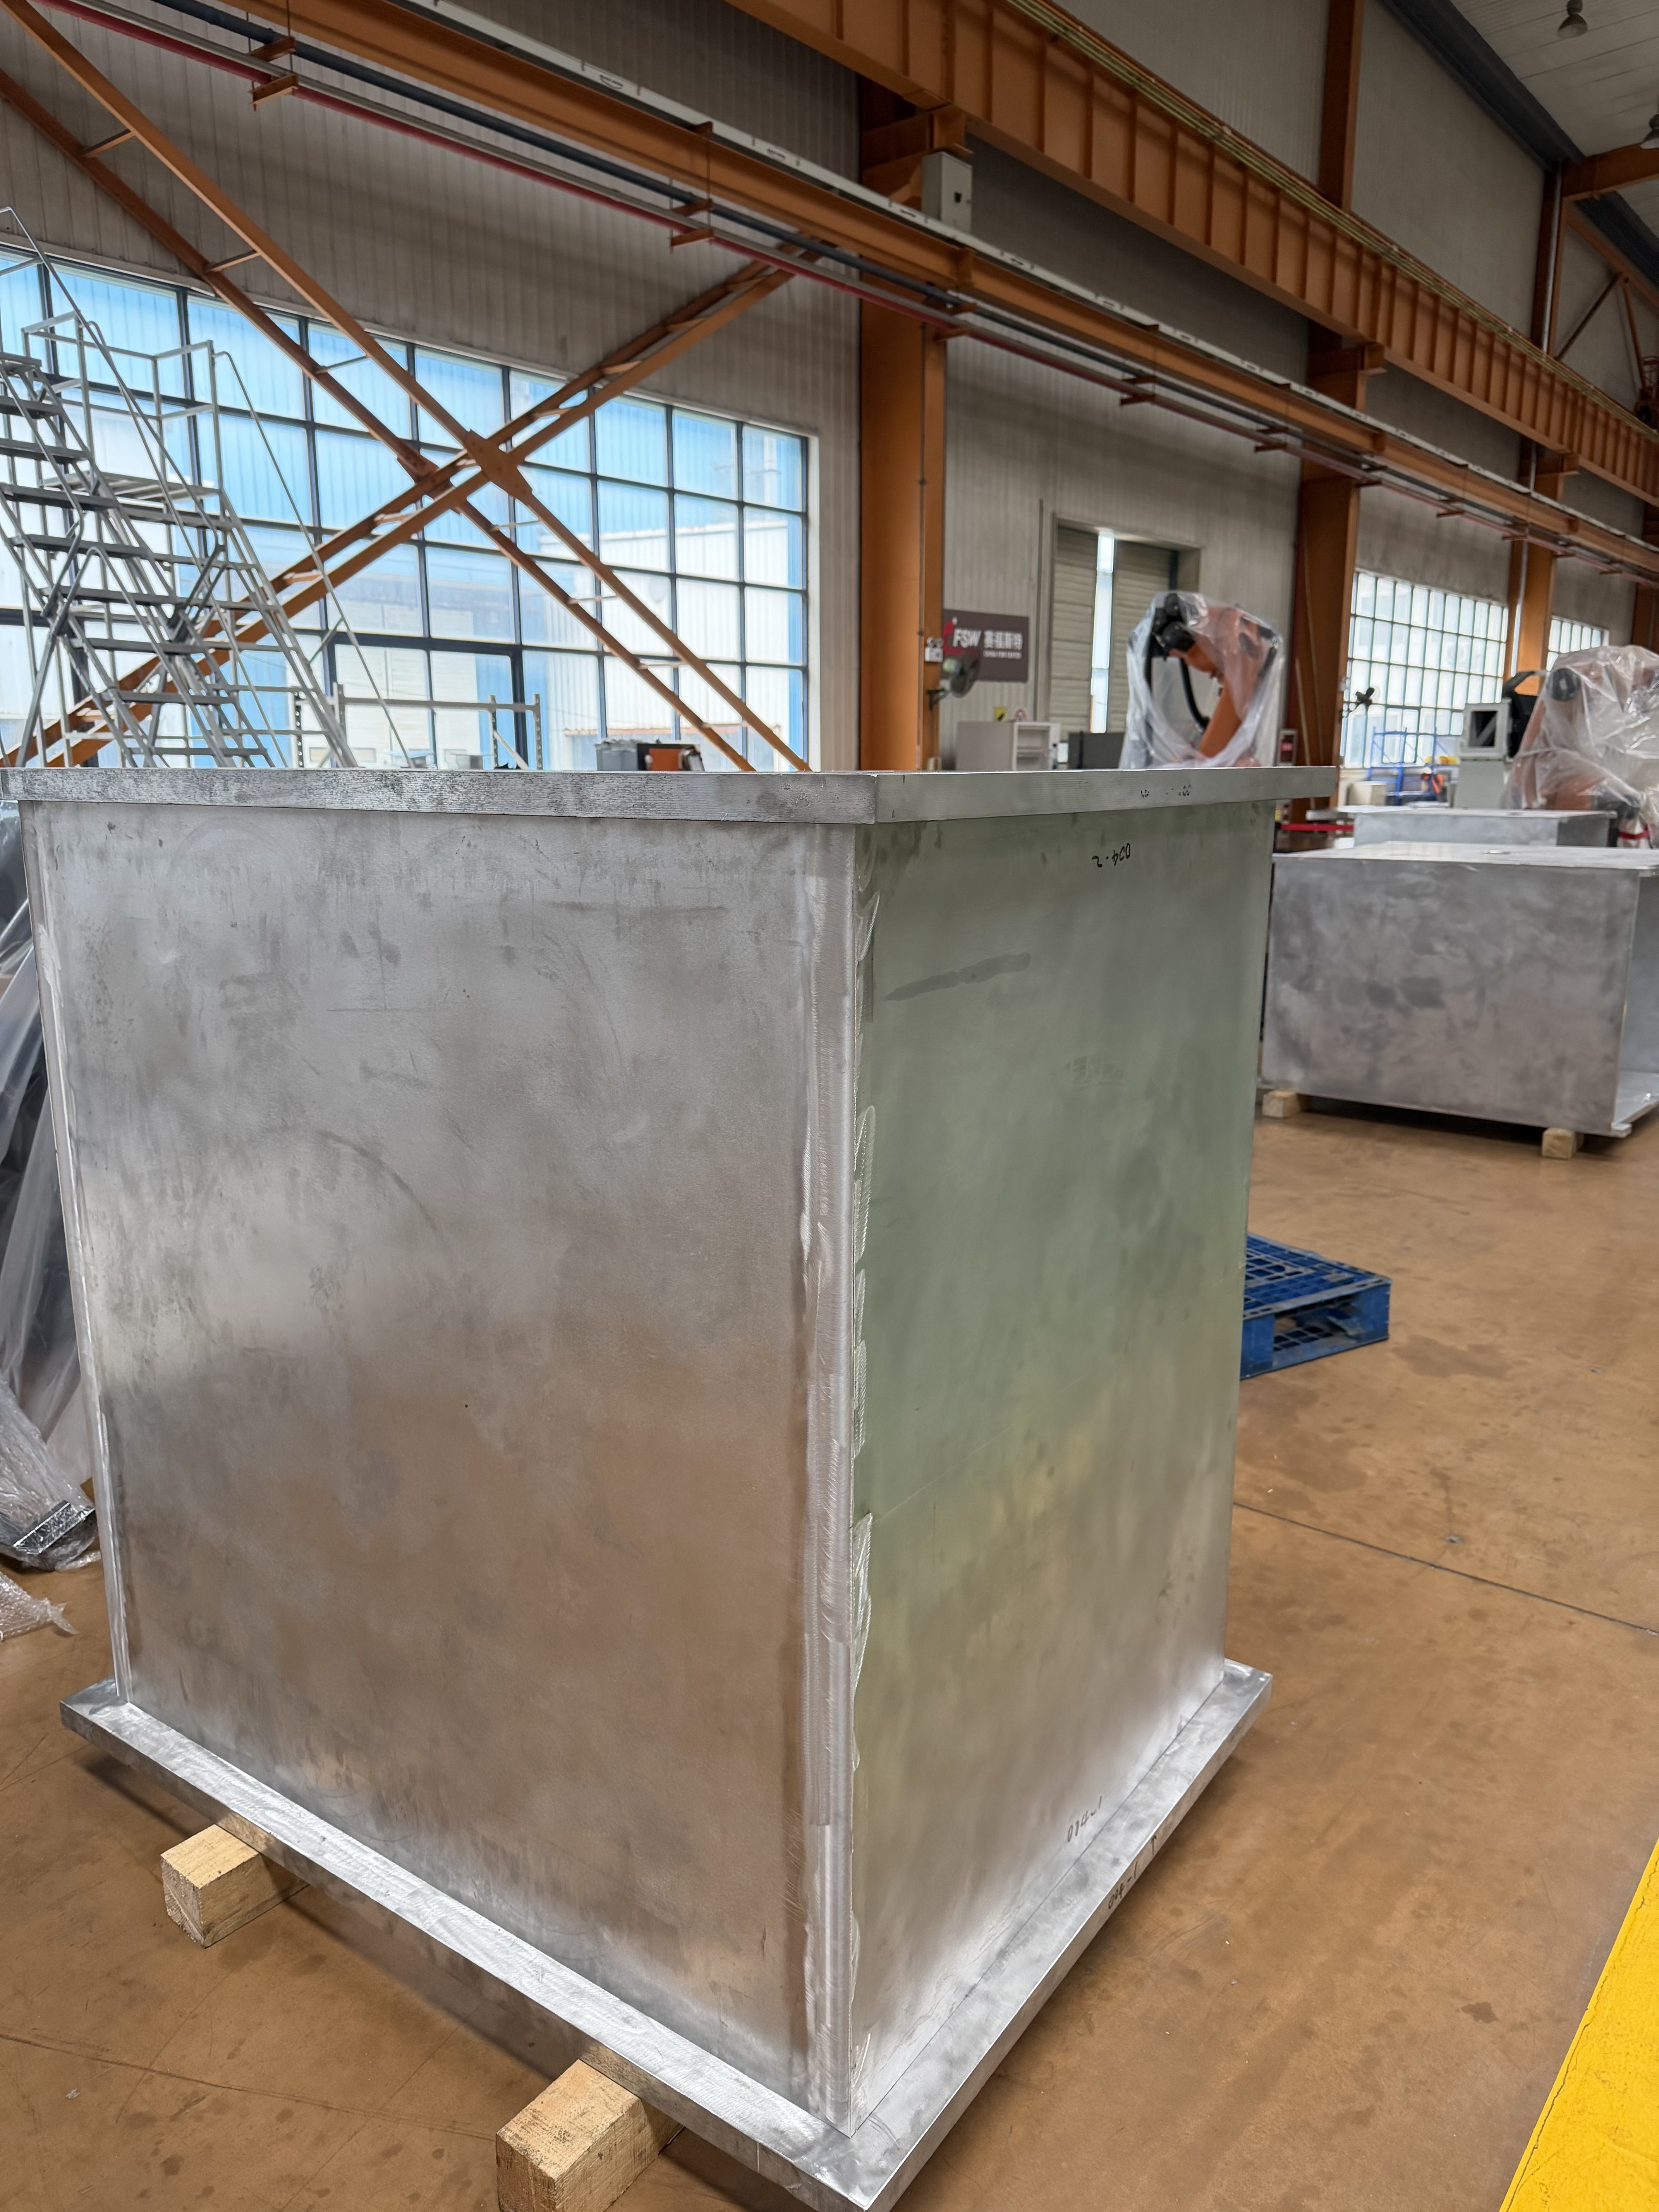
المواصفات الواردة أدناه تأتي من مشروع FSW الحقيقي للغرفة المفرغة كبيرة الحجم الموصوف أعلاه.
يعد هذا مرجعًا للمشروع وليس مواصفات قياسية ثابتة للجهاز. يتم تحديد أبعاد الماكينة النهائية، ومظروف العمل، وتكوين المغزل، وتصميم التركيبات وفقًا لرسم الغرفة الفعلي لكل عميل، ومسار اللحام، ومتطلبات الإنتاج.
مواصفة
تكوين المشروع
هيكل الآلة |
فتح التكوين المتطابق الأفقي |
تقريبا. بصمة الآلة |
9000 × 4000 × 3000 ملم |
عرض طاولة العمل |
1900 ملم |
عرض قطعة العمل للحام المرآة |
650-1750 ملم |
X1 محور السفر |
6000 ملم |
X2 محور السفر |
6000 ملم |
Y1 محور السفر |
1800 ملم |
Y2 محور السفر |
1800 ملم |
Z1 محور السفر |
600 ملم |
Z2 محور السفر |
600 ملم |
تعديل المحور B1 / B2 |
±5° (قابل للتعديل يدويًا) |
دوران المحور C1 / C2 |
±360 درجة |
سرعة السفر للمحور X1 / X2 |
0-10,000 مم/دقيقة |
سرعة السفر لمحور Y1 / Y2 |
0-5000 مم/دقيقة |
سرعة السفر لمحور Z1 / Z2 |
0-3000 مم/دقيقة |
سرعة دوران المحور C1 / C2 |
≥10 دورة في الدقيقة |
المغزل 1 / المغزل 2 السرعة |
≥1500 دورة في الدقيقة |
دقة تحديد المواقع على المحور السيني |
0.05 مم/م |
دقة تحديد المواقع للمحور X |
0.05 مم/م |
دقة تحديد موضع المحور Y |
0.05 مم/م |
دقة تحديد المواقع للمحور Y |
0.05 مم/م |
دقة تحديد موضع المحور Z |
0.05 ملم على السفر الكامل |
دقة تحديد المواقع للمحور Z |
0.05 ملم على السفر الكامل |
تقريبا. إجمالي الطاقة |
110 كيلو واط |
تقريبا. وزن الآلة |
30 ر |
يمكن أن تتطلب هياكل حجرة التفريغ الكبيرة الوصول إلى اللحام على طول الجوانب المتعارضة أو مسارات مشتركة متوازية طويلة. بالنسبة لهذا المشروع، يوفر تخطيط الماكينة ذات المرآة مجموعتين من محاور الحركة ونظامين للمغزل ضمن منصة FSW واحدة كبيرة الحجم مخصصة.
يسمح التكوين لبنية الماكينة بمطابقة عرض الغرفة الفعلي ومواقع اللحام مع توفير الدعم الهيكلي ومساحة العمل التي يتطلبها تطبيق اللحام.
بالنسبة للآلة التمثيلية، يمكن استيعاب عرض الغرفة من حوالي 650 إلى 1750 مم لترتيب اللحام المتطابق المحدد.
هذه البنية خاصة بالتطبيق. قد تتطلب غرفة التفريغ الأصغر أو تخطيط اللحام المختلف تكوينًا أبسط، بينما قد تتطلب المكونات الأكبر أو الأكثر تعقيدًا مزيدًا من التخصيص.
يعد التثبيت أحد أهم عناصر اللحام بالاحتكاك بالغرفة المفرغة.
أثناء FSW، يجب دعم قطعة العمل ضد أحمال اللحام بينما يتم الحفاظ على ملاءمة الوصلة الوثيقة طوال مسار اللحام. ولذلك تحتاج التركيبات إلى العمل مع الماكينة بدلاً من معاملتها كملحق منفصل.
يأخذ تطوير التركيبات عادةً في الاعتبار دعم الدعم أسفل اللحام، وموضع التثبيت والتباعد، وصلابة لوحة الحجرة، وتركيب المفاصل، ومنع الرفع أو الانفصال المحلي، وإزالة الأدوات، وتسلسل اللحام والتحميل والتفريغ العملي.
بالنسبة للهياكل الفراغية الدقيقة، يجب أن يأخذ تخطيط التركيبات أيضًا في الاعتبار العلاقة بين تشوه اللحام، والأسطح المُشكَّلة، ومواضع الحافة، وواجهات الختم، وعمليات التشغيل الآلي النهائية.
قدرة الآلة وحدها لا تحدد جودة اللحام. تتفاعل هندسة أداة FSW، واختراق الأداة، وسرعة الدوران، وسرعة السير، وتركيب المفاصل، وحالة المواد وصلابة التركيبات كنظام معالجة واحد.
تقوم Zhihui بتطوير تطبيقات محددة أدوات لحام الاحتكاك وفقًا لمادة الألومنيوم والسمك وتصميم المفاصل وظروف الإنتاج.
بدلاً من استخدام مجموعة معلمات عالمية واحدة لكل غرفة، يجب إنشاء معلمات العملية والتحقق من صحتها بالنسبة للمكون الفعلي ومتطلبات القبول.
يمكن بعد ذلك تقييم عملية اللحام النهائية وفقًا لمعايير الفحص الأبعاد والهيكلية والمتعلقة بالفراغ الخاصة بالعميل.
تعتمد مدى ملاءمة FSW على إمكانية الوصول إلى المفاصل، وسمك المادة، وظروف الدعم وهيكل المكون الإجمالي.
تشمل التطبيقات التي يمكن تقييمها غرف الألومنيوم المستطيلة المفرغة، وأجسام الغرف الملحومة الكبيرة، وهياكل غطاء الغرفة، وتجميعات الألومنيوم الخطية الطويلة، وهياكل الغرف المُشكَّلة بمقاطع ملحومة ومكونات فراغ الألومنيوم الدقيقة المخصصة الأخرى.
بالنسبة للأجزاء المعقدة، يجب مراجعة الرسم قبل اختيار هيكل الماكينة لأن هندسة الغرفة قد تحدد ما إذا كان نظام FSW القياسي أو المعدل أو المخصص بالكامل هو الحل الأكثر عملية.
لا توجد مواصفات واحدة لآلة FSW مناسبة لكل غرفة مفرغة من الألومنيوم.
قد يتناسب مكون أصغر مع النظام الأساسي للآلة الموجودة. قد تتطلب الغرفة الكبيرة ذات مسارات اللحام المتقابلة الطويلة مسافة سير طويلة، أو خلوصًا إضافيًا، أو أنظمة مغزل مزدوجة، أو محاور دوارة، أو بنية معدات مخصصة مشابهة للمشروع الموضح في هذه الصفحة.
تؤثر متطلبات الإنتاج أيضًا على اختيار الماكينة. قد يعطي تصنيع النموذج الأولي أو الحجم المنخفض الأولوية لمرونة التركيبات وإمكانية الوصول إليها، في حين أن تكرار الإنتاج قد يضع تركيزًا أكبر على التحميل وتسلسل اللحام وتكرار العملية وتكامل الأتمتة.
ولهذا السبب تبدأ شركة Zhihui في اختيار المعدات من قطعة العمل ومتطلبات التصنيع الخاصة بالعميل بدلاً من مجرد التوصية بأكبر آلة متاحة.
معلومات المشروع
ما يجب تقديمه
رسم الغرفة |
رسم ثنائي الأبعاد ونموذج ثلاثي الأبعاد إذا كان متاحًا |
الأبعاد الشاملة |
الطول والعرض والارتفاع |
مادة |
سبائك الألومنيوم بالضبط والمزاج |
سمك المادة |
السماكة عند كل وصلة FSW |
التكوين المشترك |
بعقب، حضن، غطاء أو تصميم مشترك آخر |
مسار اللحام |
الموقع والاتجاه وطول كل خط التماس FSW المطلوب |
الأبعاد الحرجة |
التسطيح أو الموضع أو تفاوتات التشغيل التي يجب التحكم فيها |
متطلبات الفراغ |
معايير قبول اختبار التفريغ أو التسرب التي يحددها العميل |
متطلبات الإنتاج |
النموذج الأولي أو الدفعة الصغيرة أو حجم الإنتاج |
متطلبات الأتمتة |
متطلبات التحميل والتفريغ وتحديد المواقع أو تكامل خط الإنتاج |
تجمع شركة Zhihui بين تطوير معدات FSW والخبرة العملية في تطبيق اللحام. يتيح ذلك تطوير بنية الماكينة حول المكون الحقيقي بدلاً من اختيارها فقط من ورقة المواصفات القياسية.
يمكن أن يتقدم مشروع معدات غرفة التفريغ من خلال:
تقييم التطبيق ← تكوين المعدات ← تصميم التركيبات ← أدوات FSW ← تطوير العملية ← التحقق من صحة اللحام ← تنفيذ الإنتاج
يعد هذا النهج الهندسي مهمًا بشكل خاص لهياكل الغرف الكبيرة حيث يجب مراعاة حركة الماكينة والوصول إلى الأدوات والتثبيت وتسلسل اللحام معًا.
يتم دعم قدرة معدات غرفة التفريغ الخاصة بنا من خلال مشروع غرفة ألومنيوم كبير الحجم فعليًا باستخدام هيكل مرآة أفقي مفتوح وأنظمة مغزل مزدوجة ومحور X يبلغ 6000 مم على كلا الجانبين.
نحن لا نحصر مشاريع الغرف المفرغة في هيكل آلة قياسي واحد. يتم تقييم غلاف العمل وتكوين المحور وترتيب المغزل ومتطلبات التثبيت وفقًا للغرفة الفعلية.
يعتمد نظام FSW الناجح على أكثر من الآلة نفسها. نقوم بتقييم بنية المعدات، والتركيب، وأدوات FSW، وتطوير العمليات معًا.
بدءًا من مراجعة الرسم وتقييم اللحام وحتى التكوين النهائي للمعدات، يتمثل هدفنا في مساعدة الشركات المصنعة على إنشاء قدرة عملية وقابلة للتكرار على إنتاج FSW لغرفة التفريغ.
استكشاف لدينا أوسع تطبيقات اللحام بالتحريك الاحتكاكي للمركبات الكهربائية والإدارة الحرارية وتصنيع الألومنيوم الصناعي.
تعتمد الماكينة المناسبة على أبعاد الحجرة، ومادة الألومنيوم، والسمك، ومسار اللحام، وتصميم الوصلة، ومتطلبات التركيب، وإمكانية الوصول إلى الأداة. قد تتطلب الغرف الكبيرة ذات طبقات اللحام الطويلة نظام FSW كبير الحجم أو متعدد المحاور مخصصًا بدلاً من منصة الآلة القياسية.
نعم. يمكن تقييم سفر الماكينة وفقًا للمكون الفعلي. يستخدم مشروع غرفة التفريغ الحقيقي الموضح في هذه الصفحة مسافة 6000 مم على المحورين X1 وX2. يجب تقييم المتطلبات المختلفة أو الأكبر من رسم العميل.
تم تطوير تكوين المرآة ذات المغزل المزدوج من أجل التصميم الهندسي واللحام لهذا المشروع الكبير الخاص بغرفة التفريغ. إنها توفر مجموعتين من محاور الحركة وأنظمة المغزل ضمن بنية آلة واحدة مخصصة. ليست كل غرفة مفرغة تتطلب هذا التكوين.
لا ينبغي التعامل مع أي عملية لحام بمفردها كضمان غير مشروط لأداء الفراغ النهائي. يعتمد إحكام التسرب على تصميم الغرفة وإعداد المفاصل والتحكم في عملية اللحام والتصنيع وواجهات الختم والفحص النهائي. ولذلك يجب التحقق من صحة عملية FSW وفقًا لمعايير القبول المحددة للعميل.
نعم. يمكن تقييم متطلبات أدوات التثبيت وFSW جنبًا إلى جنب مع تكوين المعدات وفقًا لهندسة قطعة العمل، ومواد الألومنيوم، والسمك، ومسار اللحام.
نعم. يمكن تقييم هيكل الماكينة، ومغلف العمل، وحركة المحور، وترتيب المغزل، وتصميم التركيبات والمتطلبات الأخرى الخاصة بالتطبيقات وفقًا لغرفة التفريغ وخطة الإنتاج.
يرجى تقديم رسم الغرفة، والأبعاد الإجمالية، وسبائك الألومنيوم والمزاج، وسمك المادة، ومواقع اللحام، ومتطلبات الأبعاد الحرجة، ومعايير اختبار الفراغ أو التسرب وحجم الإنتاج المتوقع.
هل تخطط لتصنيع غرف مفرغة من الألومنيوم باستخدام اللحام بالتحريك الاحتكاكي؟
أرسل لنا رسم الغرفة والأبعاد والمواد ومسار اللحام ومتطلبات الإنتاج. سيقوم فريقنا الهندسي بتقييم التطبيق والتوصية بهيكل الآلة المناسب، وظروف العمل، ومفهوم التركيبات، وحل عملية FSW.
أرسل الرسم الخاص بك لتقييم المعدات