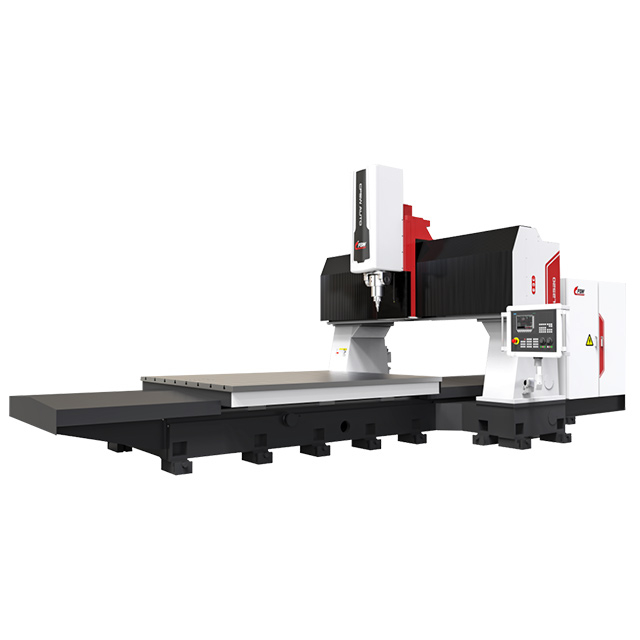
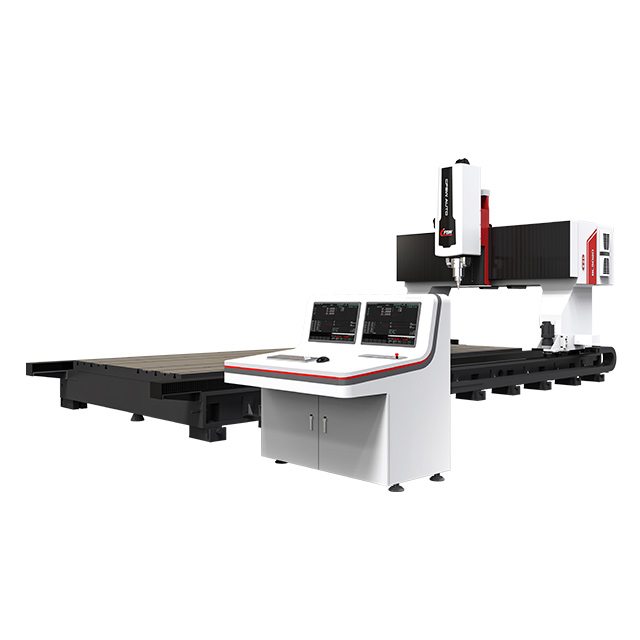
Zhihui développe des équipements de soudage par friction malaxage personnalisés pour la fabrication de chambres à vide en aluminium, avec des configurations de machines conçues en fonction des dimensions de la chambre, des chemins de soudure, des fixations et des exigences de production.
Notre véritable expérience en matière de projet comprend un système FSW à miroir horizontal ouvert avec une double course sur l'axe X de 6 000 mm, des broches doubles et une capacité multi-axes dédiée pour les grandes structures de chambre à vide en aluminium.
Les grandes chambres à vide en aluminium peuvent combiner de longs cordons de soudure, de grands panneaux structurels et des interfaces usinées avec précision en un seul assemblage. Pour ces composants, l’équipement de soudage doit faire plus que déplacer un outil FSW le long d’une trajectoire programmée. La rigidité de la machine, le support de la pièce, l'accessibilité des outils, la séquence de montage et de soudage influencent tous le résultat final de la fabrication.
Zhihui développe des machines de soudage par friction-malaxage pour les chambres à vide en aluminium en fonction des dimensions réelles de la chambre, de la conception des joints, du chemin de soudage et des exigences de production.
Plutôt que d'adapter chaque projet à une plate-forme de machine standard, nous évaluons l'application de soudage complète avant de définir la structure de la machine, l'enveloppe de travail, la course des axes, la configuration de la broche, le concept de montage et le processus FSW.
Pour d'autres applications de production d'aluminium, explorez notre Machines de soudage par friction-malaxage pour applications électriques et industrielles en aluminium.
La fabrication de chambres à vide n’est pas seulement un problème lié au processus de soudage. Les grandes structures en aluminium doivent rester positionnées avec précision et soutenues de manière adéquate pendant que les charges de soudage sont transférées à travers l'outil, la pièce à usiner et le système de fixation.
La configuration de la machine doit donc être évaluée ainsi que les dimensions de la chambre, l'épaisseur du matériau, la longueur de la soudure, la géométrie du joint, l'accessibilité de l'outil, le support, la rigidité des fixations et les exigences dimensionnelles de l'assemblage fini.
Cela devient particulièrement important pour les chambres longues ou à plusieurs côtés. Une machine avec une course nominale suffisante peut toujours ne pas convenir si le dispositif, les parois de la chambre, les brides ou d'autres caractéristiques structurelles restreignent l'accès à l'outil ou ne fournissent pas un support adéquat tout au long du trajet de soudage.
Pour cette raison, Zhihui traite la machine FSW, les montages, l'outillage et le processus de soudage comme un seul système de fabrication intégré..
Le soudage par friction malaxage est un processus d’assemblage à l’état solide. L'outil rotatif FSW génère de la chaleur par friction et une déformation plastique sans créer de bain de soudure en fusion conventionnel.
Pour les structures de chambre à vide en aluminium adaptées, cela offre plusieurs avantages de fabrication.
Exigence de fabrication
Comment FSW aide
Contrôle de la distorsion |
L'assemblage à l'état solide et la chaleur de processus localisée peuvent contribuer à réduire la distorsion thermique par rapport à de nombreux procédés de soudage par fusion conventionnels. |
Contrôle des défauts liés à la fusion |
Sans bain de fusion conventionnel, FSW évite les fissures de solidification et la porosité du bain de fusion associées au soudage par fusion. |
Longues soudures |
Le mouvement contrôlé par CNC prend en charge de longs trajets de soudage continus lorsque le déplacement de la machine, le support et les fixations sont correctement conçus. |
Répétabilité du processus |
La vitesse de rotation, la vitesse de déplacement, la position de l'outil et la séquence de soudage peuvent être contrôlées via le processus FSW programmé. |
Mise en œuvre de la production |
Une fois le montage et le processus de soudage validés, la même approche de fabrication peut être transférée dans une production répétée. |
FSW ne doit pas être considéré comme une garantie automatique d’une chambre sans défaut ou sans fuite. Des paramètres incorrects, une pénétration insuffisante, un mauvais ajustement des joints ou un montage inadéquat peuvent toujours créer des défauts de soudage. La capacité des équipements et la validation des processus restent donc essentielles.
Pour une explication technique plus large des alliages d'aluminium, du comportement des processus et des principes fondamentaux du FSW, lisez notre guide de soudage par friction-malaxage de l'aluminium.
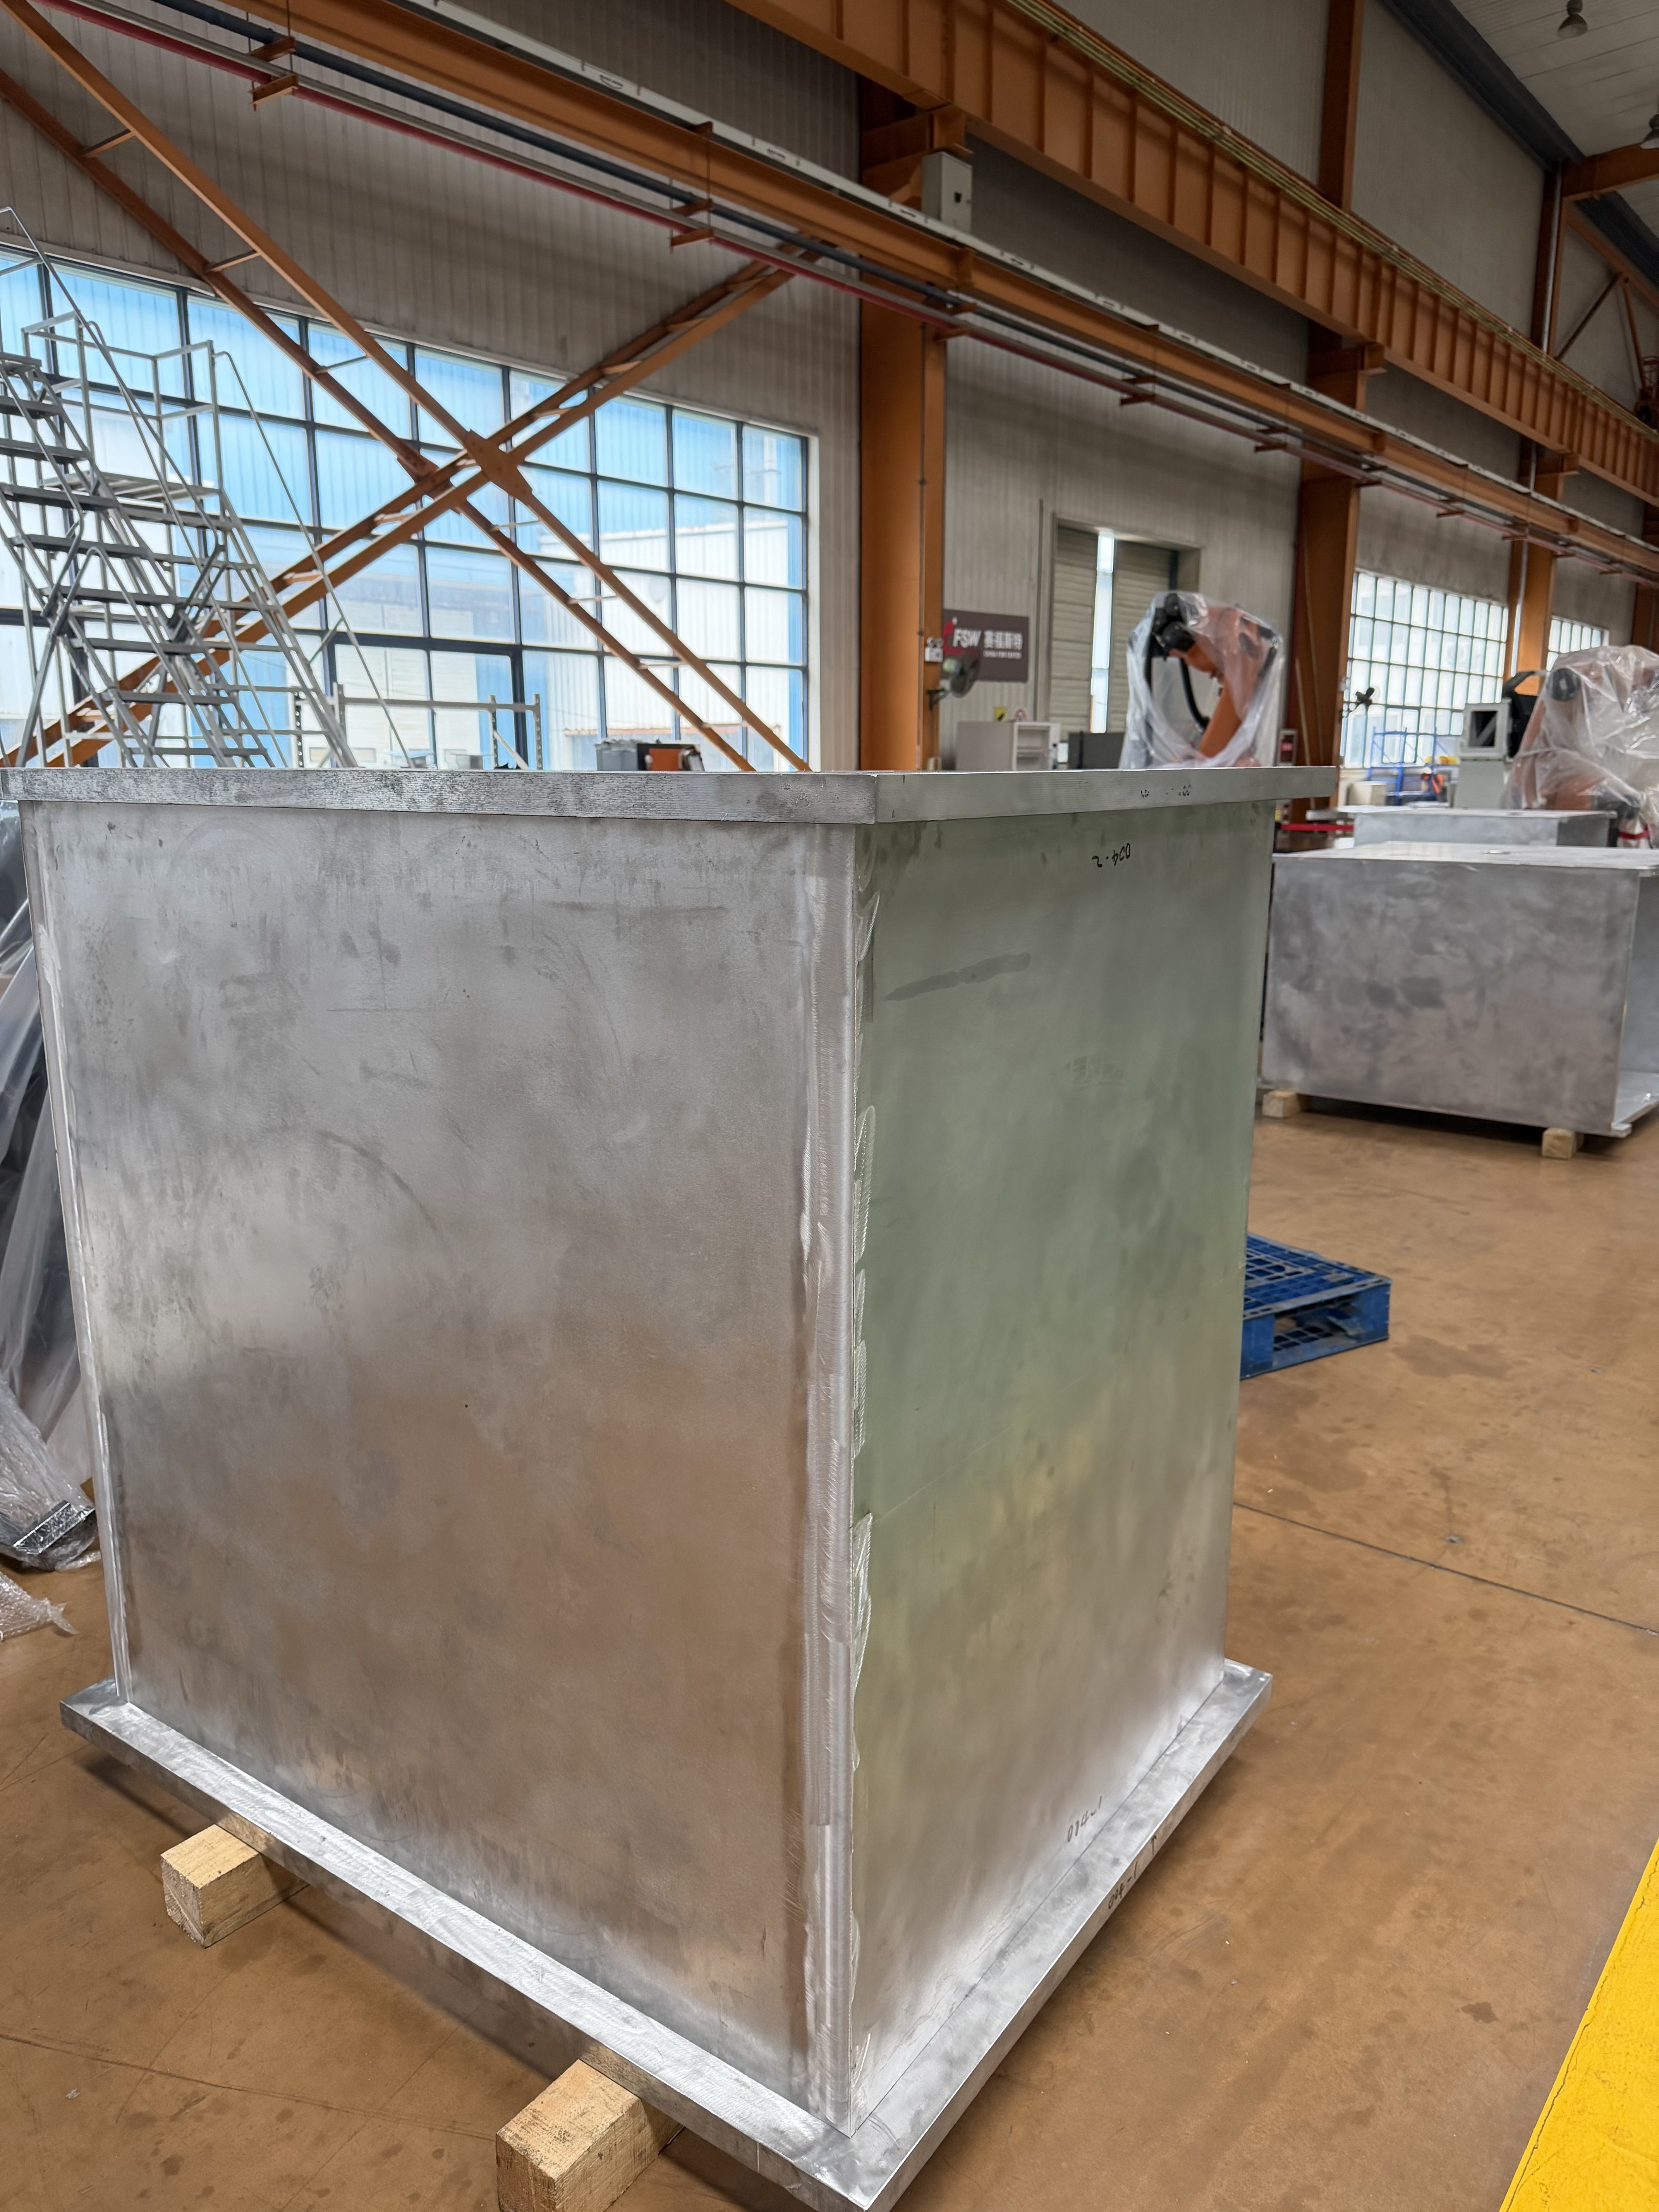
Pour une grande application de chambre à vide en aluminium, Zhihui a développé une configuration d'équipement FSW à miroir horizontal ouvert avec deux ensembles d'axes de mouvement et des systèmes à double broche.
L'architecture de la machine a été développée autour de la géométrie réelle de la chambre et des longs trajets de soudage au lieu de forcer le composant dans une configuration de machine standard existante.
Le système représentatif offre une course de 6 000 mm sur l'axe X sur les axes X1 et X2 , une course de 1 800 mm sur les deux axes Y et une course de 600 mm sur les deux axes Z. Les systèmes à deux broches offrent des vitesses allant jusqu'à 1 500 tr/min, tandis que le réglage de l'axe B et la rotation de l'axe C élargissent la capacité de positionnement de l'outil pour la configuration de soudage requise.
La machine complète occupe environ 9 000 × 4 000 × 3 000 mm et pèse environ 30 tonnes, ce qui démontre l'échelle structurelle requise pour cette application grand format particulière.
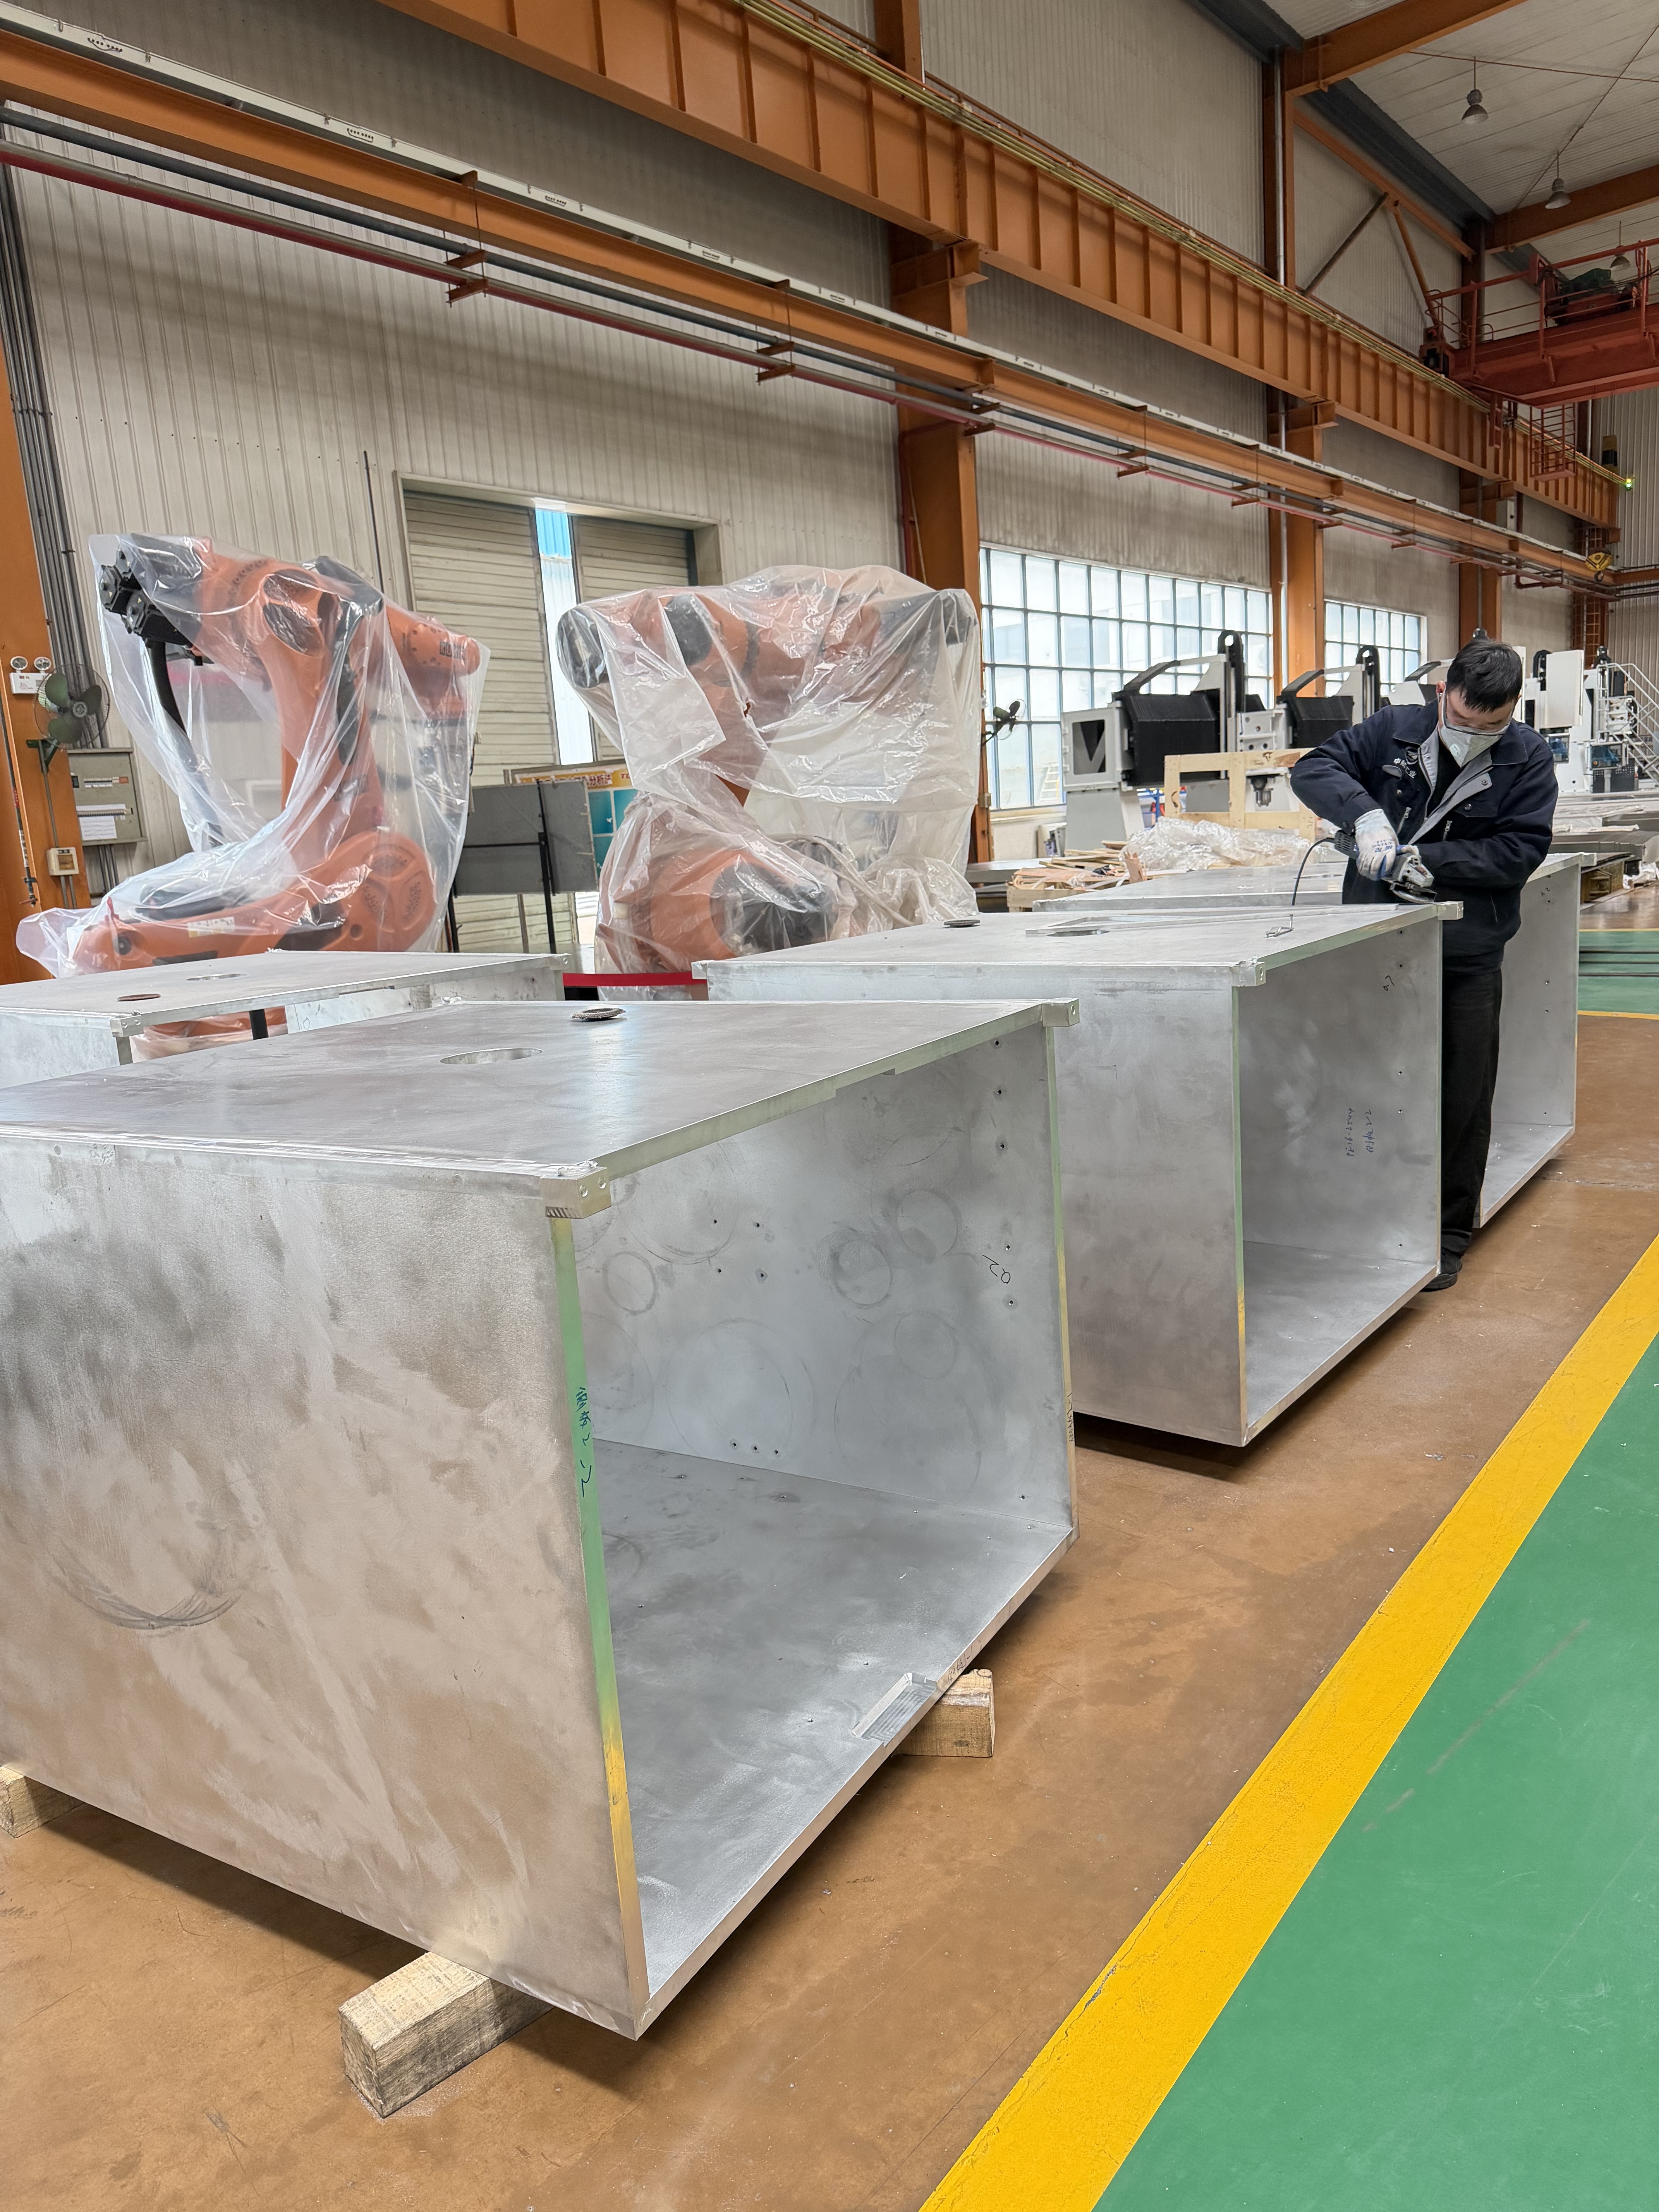
Les spécifications ci-dessous proviennent du véritable projet FSW de chambre à vide grand format décrit ci-dessus.
Il s'agit d'une référence de projet plutôt que d'une spécification de machine standard fixe. Les dimensions finales de la machine, l'enveloppe de travail, la configuration de la broche et la disposition des fixations sont déterminées en fonction du dessin réel de la chambre, du chemin de soudage et des exigences de production de chaque client.
Spécification
Configuration du projet
Structure de la machine |
Configuration en miroir horizontale ouverte |
Env. Empreinte machine |
9 000 × 4 000 × 3 000 mm |
Largeur de la table de travail |
1900 millimètres |
Largeur de la pièce pour le soudage en miroir |
650-1 750 mm |
Déplacement de l'axe X1 |
6000 millimètres |
Déplacement de l'axe X2 |
6000 millimètres |
Déplacement de l'axe Y1 |
1800 millimètres |
Déplacement de l'axe Y2 |
1800 millimètres |
Déplacement de l'axe Z1 |
600 millimètres |
Déplacement de l'axe Z2 |
600 millimètres |
Réglage de l'axe B1/B2 |
±5° (réglable manuellement) |
Rotation des axes C1/C2 |
±360° |
Vitesse de déplacement des axes X1/X2 |
0 à 10 000 mm/min |
Vitesse de déplacement des axes Y1/Y2 |
0 à 5 000 mm/min |
Vitesse de déplacement des axes Z1/Z2 |
0 à 3 000 mm/min |
Vitesse de rotation des axes C1/C2 |
≤10 tr/min |
Vitesse de broche 1 / broche 2 |
≤1500 tr/min |
Précision de positionnement sur l'axe X |
0,05 mm/m |
Précision du positionnement répété sur l'axe X |
0,05 mm/m |
Précision de positionnement sur l'axe Y |
0,05 mm/m |
Précision de positionnement répété sur l'axe Y |
0,05 mm/m |
Précision de positionnement sur l'axe Z |
0,05 mm sur toute la course |
Précision de positionnement répété sur l'axe Z |
0,05 mm sur toute la course |
Env. Puissance totale |
110 kW |
Env. Poids de la machine |
30 tonnes |
Les grandes structures à chambre à vide peuvent nécessiter un accès au soudage le long de côtés opposés ou de longs chemins de joint parallèles. Pour ce projet, la configuration de la machine en miroir fournit deux ensembles d'axes de mouvement et deux systèmes de broches au sein d'une plate-forme FSW grand format dédiée.
La configuration permet à l'architecture de la machine de correspondre à la largeur réelle de la chambre et aux emplacements de soudure tout en fournissant le support structurel et l'espace de travail requis par l'application de soudage.
Pour la machine représentative, des largeurs de chambre d'environ 650 à 1 750 mm peuvent être adaptées à l'agencement de soudage en miroir spécifié.
Cette architecture est spécifique à l'application. Une chambre à vide plus petite ou une disposition de soudure différente peut nécessiter une configuration plus simple, tandis que des composants plus grands ou plus complexes peuvent nécessiter une personnalisation plus poussée.
Le montage est l’un des éléments les plus importants du soudage par friction-malaxage en chambre sous vide.
Pendant le FSW, la pièce à usiner doit être soutenue contre les charges de soudage tandis que l'ajustement serré des joints est maintenu tout au long du trajet de soudage. Le luminaire doit donc fonctionner avec la machine plutôt que d'être traité comme un accessoire séparé.
Le développement des luminaires prend généralement en compte le support sous la soudure, la position et l'espacement de serrage, la rigidité des panneaux de la chambre, l'ajustement des joints, la prévention du soulèvement ou de la séparation locale, le dégagement de l'outil, la séquence de soudage et le chargement et le déchargement pratiques.
Pour les structures sous vide de précision, la planification des montages doit également prendre en compte la relation entre la déformation par soudage, les surfaces usinées, les positions des brides, les interfaces d'étanchéité et les opérations d'usinage en aval.
La capacité de la machine ne détermine pas à elle seule la qualité de la soudure. La géométrie de l'outil FSW, la pénétration de l'outil, la vitesse de rotation, la vitesse de déplacement, l'ajustement des joints, l'état des matériaux et la rigidité des fixations interagissent comme un seul système de processus.
Zhihui développe des applications spécifiques outils de soudage par friction-malaxage en fonction du matériau en aluminium, de l'épaisseur, de la conception du joint et des conditions de production.
Plutôt que d'utiliser un ensemble de paramètres universels pour chaque chambre, les paramètres de processus doivent être établis et validés pour les composants réels et les exigences d'acceptation.
Le processus de soudage final peut ensuite être évalué par rapport aux critères d'inspection dimensionnels, structurels et liés au vide du client.
L’adéquation du FSW dépend de l’accessibilité des joints, de l’épaisseur du matériau, des conditions du support et de la structure globale des composants.
Les applications pouvant être évaluées comprennent les chambres à vide rectangulaires en aluminium, les grands corps de chambre soudés, les structures de couvercle de chambre, les longs assemblages linéaires en aluminium, les structures de chambre usinées avec sections soudées et d'autres composants sous vide en aluminium de précision personnalisés.
Pour les pièces complexes, le dessin doit être examiné avant de sélectionner la structure de la machine, car la géométrie de la chambre peut déterminer si un système FSW standard, modifié ou entièrement personnalisé constitue la solution la plus pratique.
Il n’existe pas de spécification de machine FSW unique adaptée à chaque chambre à vide en aluminium.
Un composant plus petit peut s'adapter à une plate-forme de machine existante. Une grande chambre avec de longs chemins de soudure opposés peut nécessiter une course plus longue, un dégagement supplémentaire, des systèmes à double broche, des axes rotatifs ou une architecture d'équipement dédiée similaire au projet présenté sur cette page.
Les exigences de production influencent également le choix des machines. La fabrication de prototypes ou de petits volumes peut donner la priorité à la flexibilité et à l'accessibilité des montages, tandis que la production répétée peut mettre davantage l'accent sur le chargement, la séquence de soudage, la répétabilité du processus et l'intégration de l'automatisation.
C'est pourquoi Zhihui commence la sélection des équipements en fonction des pièces à usiner et des exigences de fabrication du client plutôt que de simplement recommander la plus grande machine disponible.
Informations sur le projet
Que fournir
Dessin de chambre |
Dessin 2D et modèle 3D si disponible |
Dimensions hors tout |
Longueur, largeur et hauteur |
Matériel |
Alliage d'aluminium et trempe exacts |
Épaisseur du matériau |
Épaisseur à chaque joint FSW |
Configuration conjointe |
Bout, recouvrement, couverture ou autre conception de joint |
Chemin de soudure |
Emplacement, direction et longueur de chaque couture FSW requise |
Dimensions critiques |
Tolérances de planéité, de position ou d'usinage à contrôler |
Exigence de vide |
Critères d'acceptation des tests de vide ou d'étanchéité définis par le client |
Exigence de production |
Prototype, petit lot ou volume de production |
Exigence d'automatisation |
Exigences de chargement, de déchargement, de positionnement ou d’intégration sur la chaîne de production |
Zhihui combine le développement d'équipements FSW avec une expérience pratique des applications de soudage. Cela permet à l'architecture de la machine d'être développée autour du composant réel au lieu d'être sélectionnée uniquement à partir d'une fiche technique standard.
Un projet d’équipement de chambre à vide peut évoluer par :
Évaluation de l'application → configuration de l'équipement → conception de montages → outillage FSW → développement de processus → validation du soudage → mise en œuvre de la production
Cette approche technique est particulièrement importante pour les structures à grandes chambres où le déplacement de la machine, l'accès aux outils, le montage et la séquence de soudage doivent être pris en compte ensemble.
Nos capacités d'équipement de chambre à vide sont soutenues par un véritable projet de chambre en aluminium grand format utilisant une structure miroir horizontale ouverte, des systèmes à double broche et une course sur l'axe X de 6 000 mm des deux côtés.
Nous ne limitons pas les projets de chambres à vide à une seule structure de machine standard. L'enveloppe de travail, la configuration des axes, la disposition des broches et les exigences en matière de fixation sont évaluées en fonction de la chambre réelle.
Le succès d’un système FSW ne dépend pas seulement de la machine elle-même. Nous évaluons ensemble l’architecture des équipements, les montages, l’outillage FSW et le développement des processus.
De l’examen des dessins et de l’évaluation du soudage à la configuration finale de l’équipement, notre objectif est d’aider les fabricants à établir une capacité de production de FSW en chambre à vide pratique et reproductible.
Explorez notre plus large applications de soudage par friction malaxage pour les véhicules électriques, la gestion thermique et la fabrication industrielle d'aluminium.
La machine appropriée dépend des dimensions de la chambre, du matériau en aluminium, de l'épaisseur, du chemin de soudure, de la conception du joint, des exigences en matière de fixation et de l'accessibilité des outils. Les grandes chambres avec de longs cordons de soudure peuvent nécessiter un système FSW grand format ou multi-axes personnalisé plutôt qu'une plate-forme de machine standard.
Oui. Le déplacement de la machine peut être évalué en fonction du composant réel. Le véritable projet de chambre à vide présenté sur cette page utilise une course de 6 000 mm sur les axes X1 et X2. Les exigences différentes ou plus importantes doivent être évaluées à partir du dessin du client.
La configuration miroir à double broche a été développée pour la géométrie et la disposition des soudures de ce projet particulier de grande chambre à vide. Il fournit deux ensembles d'axes de mouvement et de systèmes de broches au sein d'une architecture de machine dédiée. Toutes les chambres à vide ne nécessitent pas cette configuration.
Aucun procédé de soudage ne doit à lui seul être considéré comme une garantie inconditionnelle des performances finales du vide. L'étanchéité dépend de la conception de la chambre, de la préparation des joints, du contrôle du processus de soudage, de l'usinage, des interfaces d'étanchéité et de l'inspection finale. Le processus FSW doit donc être validé par rapport aux critères d'acceptation spécifiés par le client.
Oui. Les exigences en matière de fixations et d'outillage FSW peuvent être évaluées avec la configuration de l'équipement en fonction de la géométrie de la pièce, du matériau en aluminium, de l'épaisseur et du chemin de soudure.
Oui. La structure de la machine, l'enveloppe de travail, la course des axes, la disposition des broches, la disposition des fixations et d'autres exigences spécifiques à l'application peuvent être évaluées en fonction de la chambre à vide et du plan de production.
Veuillez fournir le dessin de la chambre, les dimensions hors tout, l'alliage et l'état d'aluminium, l'épaisseur du matériau, les emplacements des soudures, les exigences dimensionnelles critiques, les critères de test de vide ou d'étanchéité et le volume de production attendu.
Vous envisagez de fabriquer des chambres à vide en aluminium par soudage par friction-malaxage ?
Envoyez-nous le dessin de votre chambre, les dimensions, le matériau, le chemin de soudure et les exigences de production. Notre équipe d'ingénieurs évaluera l'application et recommandera une structure de machine, une enveloppe de travail, un concept de montage et une solution de processus FSW appropriés.
Envoyez votre dessin pour l’évaluation de l’équipement