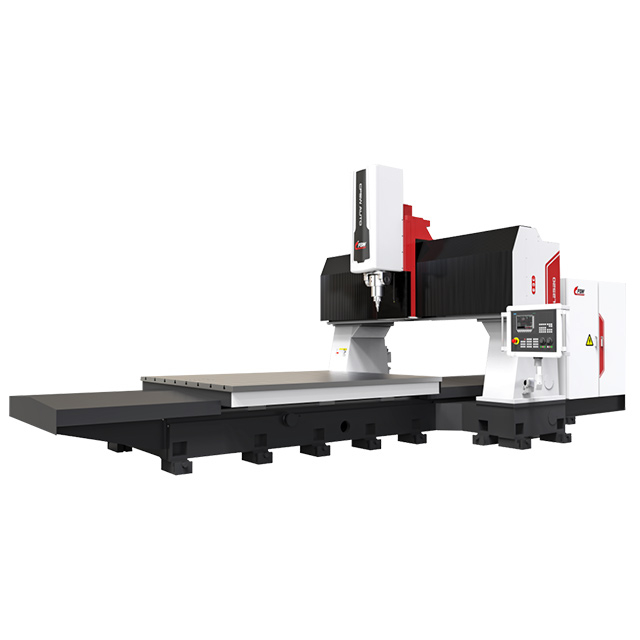
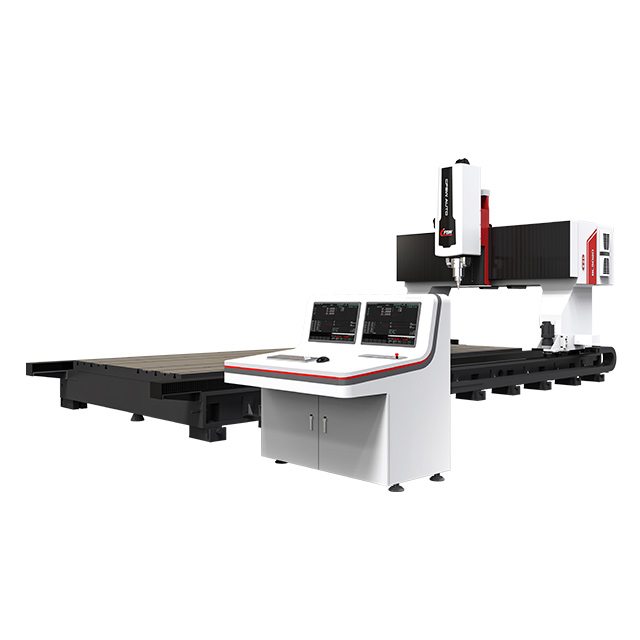
Zhihui entwickelt maßgeschneiderte Reibrührschweißgeräte für die Herstellung von Aluminium-Vakuumkammern mit Maschinenkonfigurationen, die auf Kammerabmessungen, Schweißwege, Vorrichtungen und Produktionsanforderungen abgestimmt sind.
Zu unserer echten Projekterfahrung gehört ein offenes, horizontal gespiegeltes FSW-System mit zwei 6000-mm-X-Achsen-Verfahrwegen, zwei Spindeln und dedizierter Mehrachsenfähigkeit für große Aluminium-Vakuumkammerstrukturen.
Große Aluminium-Vakuumkammern können lange Schweißnähte, große Strukturplatten und präzisionsgefertigte Schnittstellen in einer einzigen Baugruppe kombinieren. Für diese Komponenten muss die Schweißausrüstung mehr tun, als ein FSW-Werkzeug entlang einer programmierten Bahn zu bewegen. Maschinensteifigkeit, Werkstückunterstützung, Werkzeugzugänglichkeit, Befestigung und Schweißreihenfolge beeinflussen alle das endgültige Fertigungsergebnis.
Zhihui entwickelt Reibrührschweißmaschinen für Aluminium- Vakuumkammern basierend auf den tatsächlichen Kammerabmessungen, dem Verbindungsdesign, dem Schweißweg und den Produktionsanforderungen.
Anstatt jedes Projekt an eine Standardmaschinenplattform anzupassen, bewerten wir die gesamte Schweißanwendung, bevor wir die Maschinenstruktur, den Arbeitsbereich, den Achsweg, die Spindelkonfiguration, das Vorrichtungskonzept und den FSW-Prozess definieren.
Weitere Anwendungen für die Aluminiumproduktion finden Sie in unserem Reibrührschweißmaschinen für EV- und industrielle Aluminiumanwendungen.
Die Herstellung von Vakuumkammern ist nicht nur ein Problem des Schweißprozesses. Große Aluminiumkonstruktionen müssen genau positioniert und ausreichend gestützt bleiben, während Schweißlasten durch das Werkzeug-, Werkstück- und Vorrichtungssystem übertragen werden.
Daher muss die Maschinenkonfiguration zusammen mit den Kammerabmessungen, der Materialstärke, der Schweißnahtlänge, der Verbindungsgeometrie, der Werkzeugzugänglichkeit, der Trägerunterstützung, der Vorrichtungssteifigkeit und den Maßanforderungen der fertigen Baugruppe bewertet werden.
Dies ist besonders wichtig bei langen oder mehrseitigen Kammern. Eine Maschine mit ausreichendem Nennhub kann dennoch ungeeignet sein, wenn die Vorrichtung, die Kammerwände, die Flansche oder andere strukturelle Merkmale den Zugang zum Werkzeug einschränken oder keine ausreichende Unterstützung entlang des gesamten Schweißpfads bieten.
Aus diesem Grund behandelt Zhihui die FSW-Maschine, die Vorrichtung, die Werkzeuge und den Schweißprozess als ein integriertes Fertigungssystem.
Das Reibrührschweißen ist ein Festkörperfügeverfahren. Das rotierende FSW-Werkzeug erzeugt Reibungswärme und plastische Verformung, ohne dass ein herkömmliches geschmolzenes Schweißbad entsteht.
Für geeignete Aluminium-Vakuumkammerstrukturen bietet dies mehrere Fertigungsvorteile.
Herstellungsanforderung
Wie FSW hilft
Verzerrungskontrolle |
Festkörperfügen und lokalisierte Prozesswärme können dazu beitragen, thermische Verformungen im Vergleich zu vielen herkömmlichen Schmelzschweißverfahren zu reduzieren. |
Kontrolle fusionsbedingter Defekte |
Ohne ein herkömmliches geschmolzenes Schweißbad vermeidet FSW Erstarrungsrisse und Schweißbadporosität, die beim Schmelzschweißen auftreten. |
Lange Schweißnähte |
Die CNC-gesteuerte Bewegung unterstützt lange kontinuierliche Schweißwege, wenn Maschinenbewegung, Stützunterstützung und Befestigung richtig ausgelegt sind. |
Prozesswiederholbarkeit |
Rotationsgeschwindigkeit, Verfahrgeschwindigkeit, Werkzeugposition und Schweißsequenz können über den programmierten FSW-Prozess gesteuert werden. |
Produktionsumsetzung |
Sobald die Vorrichtung und der Schweißprozess validiert sind, kann der gleiche Fertigungsansatz in die Folgeproduktion übertragen werden. |
FSW sollte nicht als automatische Garantie für eine fehlerfreie oder leckagefreie Kammer betrachtet werden. Falsche Parameter, unzureichende Eindringtiefe, schlechter Verbindungssitz oder unzureichende Befestigung können dennoch zu Schweißfehlern führen. Daher bleiben die Leistungsfähigkeit der Ausrüstung und die Prozessvalidierung von entscheidender Bedeutung.
Für eine umfassendere technische Erläuterung von Aluminiumlegierungen, Prozessverhalten und FSW-Grundlagen lesen Sie unsere Anleitung zum Reibrührschweißen aus Aluminium.

Für eine große Aluminium-Vakuumkammeranwendung entwickelte Zhihui eine offene, horizontale, gespiegelte FSW-Gerätekonfiguration mit zwei Sätzen von Bewegungsachsen und Doppelspindelsystemen.
Die Maschinenarchitektur wurde um die tatsächliche Kammergeometrie und lange Schweißwege herum entwickelt, anstatt das Bauteil in eine bestehende Standardmaschinenkonfiguration zu zwingen.
Das repräsentative System bietet 6000 mm X-Achsen-Verfahrweg auf beiden Achsen X1 und X2 , 1800 mm Verfahrweg auf beiden Y-Achsen und 600 mm Verfahrweg auf beiden Z-Achsen. Zwei Spindelsysteme bieten Geschwindigkeiten von bis zu 1500 U/min, während die B-Achsen-Einstellung und die C-Achsen-Rotation die Werkzeugpositionierungsmöglichkeiten für das erforderliche Schweißlayout erweitern.
Die komplette Maschine nimmt etwa 9000 × 4000 × 3000 mm ein und hat ein Gesamtgewicht von etwa 30 Tonnen, was die strukturelle Größe verdeutlicht, die für diese spezielle großformatige Anwendung erforderlich ist.

Die folgenden Spezifikationen stammen aus dem oben beschriebenen echten großformatigen Vakuumkammer-FSW-Projekt.
Hierbei handelt es sich eher um eine Projektreferenz als um eine feste Standardmaschinenspezifikation. Die endgültigen Maschinenabmessungen, der Arbeitsraum, die Spindelkonfiguration und die Vorrichtungsanordnung werden entsprechend der tatsächlichen Kammerzeichnung, dem Schweißweg und den Produktionsanforderungen jedes Kunden festgelegt.
Spezifikation
Projektkonfiguration
Maschinenstruktur |
Offene horizontale Spiegelkonfiguration |
Ca. Maschinen-Fußabdruck |
9000 × 4000 × 3000 mm |
Arbeitstischbreite |
1900 mm |
Werkstückbreite für Spiegelschweißen |
650–1750 mm |
X1-Achsenweg |
6000 mm |
X2-Achsenweg |
6000 mm |
Y1-Achsenweg |
1800 mm |
Y2-Achsenweg |
1800 mm |
Z1-Achsenweg |
600 mm |
Verfahrweg der Z2-Achse |
600 mm |
B1/B2-Achseneinstellung |
±5° (manuell einstellbar) |
Drehung der C1-/C2-Achse |
±360° |
Verfahrgeschwindigkeit der X1-/X2-Achse |
0–10.000 mm/min |
Verfahrgeschwindigkeit der Y1-/Y2-Achse |
0–5.000 mm/min |
Verfahrgeschwindigkeit der Z1-/Z2-Achse |
0–3.000 mm/min |
Rotationsgeschwindigkeit der C1-/C2-Achse |
≤10 U/min |
Spindel 1 / Spindel 2 Geschwindigkeit |
≤1500 U/min |
Genauigkeit der X-Achsen-Positionierung |
0,05 mm/m |
Wiederholgenauigkeit der X-Achsen-Positionierung |
0,05 mm/m |
Positionierungsgenauigkeit der Y-Achse |
0,05 mm/m |
Wiederholgenauigkeit der Y-Achsen-Positionierung |
0,05 mm/m |
Genauigkeit der Z-Achsen-Positionierung |
0,05 mm über den gesamten Hub |
Wiederholgenauigkeit der Z-Achsen-Positionierung |
0,05 mm über den gesamten Hub |
Ca. Gesamtleistung |
110 kW |
Ca. Maschinengewicht |
30 t |
Bei großen Vakuumkammerstrukturen kann ein Schweißzugang entlang gegenüberliegender Seiten oder lange parallele Verbindungswege erforderlich sein. Für dieses Projekt stellt das gespiegelte Maschinenlayout zwei Sätze von Bewegungsachsen und zwei Spindelsysteme innerhalb einer dedizierten großformatigen FSW-Plattform bereit.
Durch die Konfiguration kann die Maschinenarchitektur an die tatsächliche Kammerbreite und die Schweißstellen angepasst werden und gleichzeitig die strukturelle Unterstützung und den Arbeitsraum bieten, die für die Schweißanwendung erforderlich sind.
Bei der repräsentativen Maschine sind Kammerweiten von ca. 650 bis 1750 mm für die vorgegebene gespiegelte Schweißanordnung realisierbar.
Diese Architektur ist anwendungsspezifisch. Eine kleinere Vakuumkammer oder eine andere Schweißanordnung erfordern möglicherweise eine einfachere Konfiguration, während größere oder komplexere Komponenten möglicherweise eine weitere Anpassung erfordern.
Die Befestigung ist eines der wichtigsten Elemente des Vakuumkammer-Rührreibschweißens.
Beim FSW muss das Werkstück gegen Schweißlasten abgestützt werden, während über den gesamten Schweißweg eine enge Nahtpassung gewährleistet bleibt. Daher muss die Vorrichtung mit der Maschine zusammenarbeiten und darf nicht als separates Zubehörteil behandelt werden.
Bei der Vorrichtungsentwicklung werden in der Regel die Stützung unter der Schweißnaht, die Position und der Abstand der Klemmen, die Steifigkeit der Kammerplatten, die Passgenauigkeit der Verbindungen, die Verhinderung von lokalem Anheben oder Lösen, der Werkzeugabstand, die Schweißreihenfolge und das praktische Be- und Entladen berücksichtigt.
Bei Präzisionsvakuumstrukturen sollte die Vorrichtungsplanung auch die Beziehung zwischen Schweißverformung, bearbeiteten Oberflächen, Flanschpositionen, Dichtungsschnittstellen und nachgelagerten Bearbeitungsvorgängen berücksichtigen.
Die Maschinenleistung allein bestimmt nicht die Schweißnahtqualität. FSW-Werkzeuggeometrie, Werkzeugdurchdringung, Rotationsgeschwindigkeit, Verfahrgeschwindigkeit, Verbindungspassung, Materialzustand und Vorrichtungssteifigkeit interagieren als ein Prozesssystem.
Zhihui entwickelt anwendungsspezifisch Reibrührschweißwerkzeuge je nach Aluminiummaterial, Dicke, Verbindungsdesign und Produktionsbedingungen.
Anstatt einen universellen Parametersatz für jede Kammer zu verwenden, sollten Prozessparameter für die tatsächlichen Komponenten- und Akzeptanzanforderungen festgelegt und validiert werden.
Der endgültige Schweißprozess kann dann anhand der maßlichen, strukturellen und vakuumbezogenen Prüfkriterien des Kunden bewertet werden.
Die Eignung von FSW hängt von der Zugänglichkeit der Fuge, der Materialstärke, den Hinterlegungsbedingungen und der gesamten Bauteilstruktur ab.
Zu den evaluierbaren Anwendungen gehören rechteckige Aluminium-Vakuumkammern, große geschweißte Kammerkörper, Kammerabdeckungsstrukturen, lange lineare Aluminiumbaugruppen, bearbeitete Kammerstrukturen mit geschweißten Abschnitten und andere kundenspezifische Präzisions-Aluminium-Vakuumkomponenten.
Bei komplexen Teilen sollte die Zeichnung vor der Auswahl der Maschinenstruktur überprüft werden, da die Kammergeometrie darüber entscheiden kann, ob ein standardmäßiges, modifiziertes oder vollständig kundenspezifisches FSW-System die praktischste Lösung ist.
Es gibt keine einzige FSW-Maschinenspezifikation, die für jede Aluminium-Vakuumkammer geeignet ist.
Eine kleinere Komponente passt möglicherweise zu einer vorhandenen Maschinenplattform. Eine große Kammer mit langen gegenüberliegenden Schweißwegen erfordert möglicherweise einen längeren Verfahrweg, zusätzlichen Freiraum, Doppelspindelsysteme, Drehachsen oder eine spezielle Gerätearchitektur, ähnlich dem auf dieser Seite gezeigten Projekt.
Auch Produktionsanforderungen beeinflussen die Maschinenauswahl. Bei der Herstellung von Prototypen oder Kleinserien stehen möglicherweise die Flexibilität und Zugänglichkeit der Vorrichtungen im Vordergrund, während bei der Wiederholungsproduktion möglicherweise mehr Wert auf Beladung, Schweißreihenfolge, Prozesswiederholbarkeit und Automatisierungsintegration gelegt wird.
Aus diesem Grund beginnt Zhihui bei der Auswahl der Ausrüstung anhand der Werkstück- und Fertigungsanforderungen des Kunden, anstatt einfach die größte verfügbare Maschine zu empfehlen.
Projektinformationen
Was ist bereitzustellen?
Kammerzeichnung |
2D-Zeichnung und 3D-Modell, falls verfügbar |
Gesamtabmessungen |
Länge, Breite und Höhe |
Material |
Exakte Aluminiumlegierung und Härte |
Materialstärke |
Dicke an jeder FSW-Verbindung |
Gelenkkonfiguration |
Stoß-, Überlappungs-, Deckel- oder andere Verbindungsgestaltung |
Schweißpfad |
Lage, Richtung und Länge jeder erforderlichen FSW-Naht |
Kritische Dimensionen |
Ebenheits-, Positions- oder Bearbeitungstoleranzen, die kontrolliert werden müssen |
Vakuumanforderung |
Vom Kunden definierte Akzeptanzkriterien für Vakuum- oder Dichtheitstests |
Produktionsanforderung |
Prototyp, Kleinserie oder Produktionsvolumen |
Automatisierungsanforderung |
Anforderungen an das Beladen, Entladen, Positionieren oder die Integration in die Produktionslinie |
Zhihui kombiniert die Entwicklung von FSW-Geräten mit praktischer Erfahrung in Schweißanwendungen. Dadurch kann die Maschinenarchitektur um die reale Komponente herum entwickelt werden, anstatt nur aus einem Standard-Spezifikationsblatt ausgewählt zu werden.
Ein Vakuumkammerausrüstungsprojekt kann wie folgt voranschreiten:
Anwendungsbewertung → Gerätekonfiguration → Vorrichtungsdesign → FSW-Werkzeuge → Prozessentwicklung → Schweißvalidierung → Produktionsimplementierung
Dieser technische Ansatz ist besonders wichtig für große Kammerstrukturen, bei denen Maschinenbewegung, Werkzeugzugang, Befestigung und Schweißsequenz gemeinsam berücksichtigt werden müssen.
Unsere Möglichkeiten der Vakuumkammerausrüstung werden durch ein tatsächliches großformatiges Aluminiumkammerprojekt mit einer offenen horizontalen Spiegelstruktur, Doppelspindelsystemen und 6000 mm X-Achsen-Verfahrweg auf beiden Seiten unterstützt.
Wir beschränken Vakuumkammerprojekte nicht auf eine Standardmaschinenstruktur. Arbeitsraum, Achskonfiguration, Spindelanordnung und Vorrichtungsanforderungen werden entsprechend der tatsächlichen Kammer bewertet.
Ein erfolgreiches FSW-System hängt von mehr als der Maschine selbst ab. Wir bewerten gemeinsam die Gerätearchitektur, die Vorrichtungen, die FSW-Werkzeuge und die Prozessentwicklung.
Von der Überprüfung der Zeichnung und der Schweißbewertung bis zur endgültigen Gerätekonfiguration ist es unser Ziel, Herstellern dabei zu helfen, eine praktische und wiederholbare Vakuumkammer-FSW-Produktionskapazität aufzubauen.
Entdecken Sie unser breiteres Angebot Reibrührschweißanwendungen für Elektrofahrzeuge, Wärmemanagement und industrielle Aluminiumherstellung.
Die geeignete Maschine hängt von den Kammerabmessungen, dem Aluminiummaterial, der Dicke, dem Schweißweg, dem Verbindungsdesign, den Vorrichtungsanforderungen und der Zugänglichkeit des Werkzeugs ab. Große Kammern mit langen Schweißnähten erfordern möglicherweise ein maßgeschneidertes großformatiges oder mehrachsiges FSW-System anstelle einer Standardmaschinenplattform.
Ja. Der Maschinenweg kann bauteilbezogen ausgewertet werden. Das auf dieser Seite gezeigte reale Vakuumkammerprojekt verwendet einen Verfahrweg von 6000 mm auf den Achsen X1 und X2. Abweichende oder größere Anforderungen sollten anhand der Kundenzeichnung ermittelt werden.
Die gespiegelte Doppelspindelkonfiguration wurde für die Geometrie und Schweißanordnung dieses besonderen großen Vakuumkammerprojekts entwickelt. Es bietet zwei Sätze von Bewegungsachsen und Spindelsystemen innerhalb einer dedizierten Maschinenarchitektur. Nicht jede Vakuumkammer erfordert diese Konfiguration.
Kein Schweißprozess allein sollte als bedingungslose Garantie für die endgültige Vakuumleistung angesehen werden. Die Dichtheit hängt von der Kammerkonstruktion, der Verbindungsvorbereitung, der Schweißprozesskontrolle, der Bearbeitung, den Dichtungsschnittstellen und der Endkontrolle ab. Der FSW-Prozess sollte daher anhand der vom Kunden festgelegten Akzeptanzkriterien validiert werden.
Ja. Die Anforderungen an Vorrichtungen und FSW-Werkzeuge können zusammen mit der Gerätekonfiguration entsprechend der Werkstückgeometrie, dem Aluminiummaterial, der Dicke und dem Schweißpfad bewertet werden.
Ja. Maschinenstruktur, Arbeitsraum, Achsweg, Spindelanordnung, Vorrichtungsanordnung und andere anwendungsspezifische Anforderungen können entsprechend der Vakuumkammer und dem Produktionsplan bewertet werden.
Bitte geben Sie die Kammerzeichnung, Gesamtabmessungen, Aluminiumlegierung und -härte, Materialstärke, Schweißstellen, kritische Maßanforderungen, Vakuum- oder Dichtheitstestkriterien und das erwartete Produktionsvolumen an.
Planen Sie die Herstellung von Vakuumkammern aus Aluminium mittels Rührreibschweißen?
Senden Sie uns Ihre Kammerzeichnung, Abmessungen, Material, Schweißweg und Produktionsanforderungen. Unser Ingenieurteam bewertet die Anwendung und empfiehlt eine geeignete Maschinenstruktur, einen geeigneten Arbeitsraum, ein Vorrichtungskonzept und eine FSW-Prozesslösung.
Senden Sie Ihre Zeichnung zur Gerätebewertung