目次
治具の設計は、EV バッテリー トレイの摩擦撹拌溶接 (FSW) において重要な役割を果たし、接合部の位置合わせ、溶接の安定性、寸法精度に直接影響します。大型のアルミニウム製バッテリートレイには、溶接プロセス中に発生する力に耐えるために、信頼性の高いクランプと裏当てサポートが必要です。
適切に設計されたバッテリー トレイ溶接治具は、ワークピースの動きを防ぎ、一貫した接合位置を維持し、溶接関連の歪みを軽減します。また、FSW マシンの構造、ツールパス、プロセス要件にも適合する必要があります。
この記事では、信頼性の高い EV バッテリー トレイの摩擦撹拌溶接のための主要な設計原則、治具の種類、一般的な課題、および最適化戦略について説明します。
バッテリートレイ溶接治具は、摩擦撹拌溶接 (FSW) 中に、安定した位置決め、信頼性の高いクランプ、および十分な構造サポートを提供する必要があります。従来の多くの溶接プロセスとは異なり、FSW は、ワークピースと固定具システムが抵抗する必要があるかなりの軸方向および横方向の力を生成します。
主な設計要件は次のとおりです。
剛性バッキングサポート: 溶接パスの下でアルミニウムコンポーネントをサポートし、軸方向の溶接力に抵抗します。
確実なクランプ: 溶接中のワークピースの動きを防ぎ、一貫した接合部の位置合わせを維持します。
寸法精度: バッテリートレイの形状を維持し、位置のずれを最小限に抑えるのに役立ちます。
熱安定性: 過度の歪みや制約を導入することなく、温度変化に対応します。
工具へのアクセス性: FSW 工具、スピンドル、機械の動きに十分なクリアランスを提供します。
生産効率: 安全な積み下ろし、再現可能な位置決めをサポートします。
固定具は、バッテリー トレイの形状、アルミニウムの材料特性、溶接パラメータ、FSW 機械の構成に従って設計する必要があります。
適切な材料を選択することは、器具の耐久性と性能にとって非常に重要です。固定具には、強度と耐摩耗性を高めるために、硬化鋼またはアルミニウム合金が使用されることがよくあります。スチールは優れた剛性と熱安定性を備えていますが、重い場合があります。アルミニウム合金は重量を軽減し、治具の取り扱いを容易にすると同時に、溶接による熱を放散する良好な熱伝導性を提供します。一部のコンポーネントには、断熱または耐摩耗性のために複合材料またはセラミックが使用されている場合があります。耐食性も重要であり、特に冷却剤や潤滑剤が使用される環境では重要です。材料の選択は、コスト、耐久性、および器具の操作上の要求のバランスを考慮して行われます。
優れた治具設計は、オペレーターの快適さと使いやすさを考慮しています。取り付け、取り外し、検査のためにバッテリー トレイに簡単にアクセスできる固定具が必要です。コントロールとクランプは、ぎこちない動きをせずに到達できる必要があります。人間工学に基づいたデザインにより、オペレーターの疲労と怪我のリスクが軽減されます。また、処理時間を最小限に抑えて溶接プロセスをスピードアップします。メンテナンスのためのアクセシビリティも別の要素です。コンポーネントは交換または修理が簡単である必要があります。安全で効率的なワークフローをサポートする治具を設計すると、全体的な生産効率が向上します。
わずかな位置ずれでも欠陥が生じる可能性があるため、摩擦撹拌溶接では精度が非常に重要です。再現性のある溶接品質を確保するには、治具はトレイを毎回正確な位置に保持する必要があります。これには、厳しい製造公差と堅牢なクランプ機構が必要です。位置決めピン、ストップ、またはカスタム形状のサポートにより、トレイを一貫して配置することができます。治具の剛性により溶接中の動きを防ぎ、負荷がかかっても位置合わせを維持します。再現性は、時間の経過に伴う摩耗や変形を最小限に抑えることにも依存します。定期的な点検とメンテナンスにより、器具は確実に機能し続けます。
ヒント: 大型アルミニウム製 EV バッテリー トレイ用の治具を設計する場合は、剛性の高い背面サポート、信頼性の高いクランプ、および正確なジョイントの位置を優先してください。モジュール式コンポーネントは、溶接の安定性を損なわない場合に導入できます。
クランプ治具は、EV バッテリー トレイの摩擦撹拌溶接 (FSW) において重要な役割を果たします。溶接中にトレイをしっかりと保持し、溶接欠陥や位置ずれの原因となる動きを防ぎます。これらの治具は、機械式クランプ、空圧システム、または油圧アクチュエータを使用して、一貫した力を加えます。クランプ力は、溶接力に耐えられるほど十分に強くなければなりませんが、トレイの損傷を避けるために十分穏やかである必要があります。一部のデザインには、さまざまなトレイの厚さや形状に合わせて調節可能なクランプが含まれています。適切なクランプにより、溶接の品質と再現性が保証されます。
モジュール式固定具は、さまざまなバッテリー トレイの設計に合わせて再配置または交換できる交換可能な部品で構成されています。柔軟性を提供し、複数の製品ラインの工具コストを削減します。モジュール式システムは段取り替えを迅速化し、プロトタイピングや少量生産をサポートします。ただし、1 つのトレイ設計用に特別に構築されたカスタム フィクスチャの剛性や精度が欠けている場合があります。カスタム治具は最高の精度を提供し、大量生産をサポートしますが、より高い初期投資と長いリードタイムが必要になります。モジュール式とカスタムのどちらを選択するかは、生産規模、トレイの複雑さ、予算によって異なります。

治具の種類 |
利点 |
制限事項 |
ベストアプリケーション |
|---|---|---|---|
モジュール式治具 |
柔軟な構成、再利用可能なコンポーネント、迅速な切り替え |
剛性と位置再現性の慎重な検証が必要 |
プロトタイピング、複数のトレイ設計、少量から中量の生産 |
カスタムフィクスチャ |
特定のトレイのサポート、クランプ、ツールクリアランスを最適化 |
初期エンジニアリングコストが高く、柔軟性が低下する |
大量生産、複雑なバッテリートレイの形状 |
EV バッテリー トレイのサイズ、形状、材質はさまざまです。複数の EV モデルや設計の更新をサポートするには、治具はこれらの違いに適応する必要があります。調整可能な位置決めピン、交換可能なクランプ要素、および柔軟な取り付けポイントにより、適応性が向上します。一部の治具は、特定のトレイの機能に合わせて調整されたクイックチェンジジョーまたはインサートを使用します。適応性を考慮した設計により、複数の専用治具の必要性が減り、工具コストと床面積が削減されます。また、設計変更への迅速な対応も可能となり、急速に進化するEV市場における重要な利点となります。
最新のバッテリー トレイ溶接治具には、センサーと自動化テクノロジーがますます統合されています。センサーは溶接中のクランプ力、温度、振動を監視し、リアルタイムのデータを提供してプロセスの安定性を確保します。自動化により、クランプの作動、トレイのロード、アンロードを制御することで治具の操作が強化され、オペレーターの介入が軽減されます。ロボット工学の統合により、トレイの正確な位置決めと再現可能な取り扱いが可能になります。治具と機械の構成に応じて、センサーはクランプ状態、ワークピースの位置、選択されたプロセス条件に関するフィードバックを提供できます。治具制御を FSW マシンに統合すると、動作の再現性が向上し、生産のトレーサビリティがサポートされます。
ヒント: 調整可能なクランプ機構とセンサーのフィードバックを治具の設計に組み込むことで、柔軟性が向上し、さまざまなバッテリー トレイ モデルにわたって一貫した溶接品質が保証されます。

摩擦撹拌溶接中、局所的な発熱によりアルミニウム製バッテリー トレイ コンポーネントが膨張します。不均一な温度分布や過度の機械的拘束により、残留応力、変形、または接合部の位置ずれが生じる可能性があります。
治具の設計は、確実なクランプと熱膨張に対する適切な許容値のバランスを取る必要があります。拘束が強すぎると歪みが増加する可能性があり、クランプが不十分な場合はワークピースが移動したり、ジョイントのギャップが発生したりする可能性があります。
大型のアルミニウム製バッテリートレイの場合、メーカーは溶接順序、クランプ配分、バッキングサポート、および固定具の解放手順を考慮する必要があります。
FSW プロセス パラメータと合わせてこれらの要素を最適化すると、寸法安定性が向上し、溶接後の平坦度の偏差が軽減されます。
EV バッテリー トレイは大型であることが多く、長い溶接経路が必要になります。このような距離にわたって一貫した溶接品質を維持することは困難です。固定具は、溶接中の振動や動きを防ぐために、トレイ全体をしっかりと均等に保持する必要があります。不均一なクランプ力は熱分布の不均一を引き起こし、溶接の完全性に影響を与える可能性があります。治具の設計は、力を均一に分散し、曲げやねじれに耐える必要があります。再現性が重要です。トレイの配置にばらつきがあると、溶接の品質に影響します。設計者は、複数のクランプ ポイントまたは分割された固定具を使用して、大きなトレイを安全にサポートできます。
長い FSW 溶接シームの場合は、軸方向の溶接荷重下で継手の安定性を維持するために、連続的または適切に分散された裏当てサポートも重要です。治具の剛性とクランプの配置は、機械の溶接力と移動経路とともに評価する必要があります。
優れた治具設計では、溶接ツールとオペレーターのアクセスを考慮する必要があります。 FSW ツールには溶接シームまでの障害物のない経路が必要ですが、複雑なトレイ形状では困難になる可能性があります。治具は、ツールの動きを妨げたり、ツールが到達できないシャドウゾーンを作成したりしないようにする必要があります。オペレーターのアクセスは、積み込み、積み下ろし、検査、メンテナンスにも重要です。アクセシビリティが低いと、生産が遅くなり、エラーのリスクが高まります。設計者は、剛性を犠牲にすることなくアクセスを向上させるために、モジュール式または取り外し可能な固定部品を使用することがよくあります。
治具と FSW 機械の統合中に、ツールのショルダー クリアランス、スピンドルへのアクセス性、衝突のない溶接パスを検証する必要があります。
治具は繰り返しの機械的ストレス、熱サイクル、溶接ツールとの接触に耐え、時間の経過とともに摩耗を引き起こします。磨耗した治具は精度を失い、位置ずれや溶接欠陥につながります。治具の精度を維持し、耐用年数を延ばすためには、メンテナンスが不可欠です。設計者は、接触の多い領域には耐摩耗性の素材と表面処理を選択する必要があります。摩耗部品の簡単な交換により、ダウンタイムが削減されます。摩耗の兆候を早期に検出する監視システムを組み込むことで、予防的なメンテナンスが可能になり、生産の中断を最小限に抑えることができます。
ヒント: 熱膨張、クランプ分布、バッキングサポート、およびツールのアクセスしやすさを一緒に評価して、治具が FSW マシンおよびバッテリートレイの形状と互換性を維持していることを確認します。
有限要素解析 (FEA) は、バッテリー トレイ溶接治具の最適化において重要な役割を果たします。これは、摩擦撹拌溶接 (FSW) 中の応力、ひずみ、熱挙動を予測するのに役立ちます。溶接条件をシミュレーションすることで、設計者は物理的なプロトタイプを作成する前に、弱点、変形のリスク、熱分布の問題を特定します。 FEA により、治具の形状と材料の選択が改善され、剛性と熱安定性が向上します。また、クランプ力のバランスをとり、トレイの損傷を防ぎながら動きを防ぎます。 FEA を使用すると、設計サイクルが短縮され、コストが節約され、治具が実際の溶接条件下で性能要件を満たしているかどうかを検証できます。
材料と構造の最適化により、器具の耐久性と寿命が向上します。設計者は、摩耗や熱疲労に耐えるために高強度合金または複合材料を選択することがよくあります。リブ、ガセット、ハニカムパターンなどの構造要素により、余分な重量を加えることなく剛性が向上します。硬化やコーティングなどの表面処理により、耐摩耗性や耐腐食性が向上します。軽量素材により、治具の取り扱いの難しさとサイクルタイムが軽減されます。これらの戦略を組み合わせることで、耐用年数が延長され、メンテナンスの負担が軽減され、精度が維持されます。適切な材料と構造の最適化により、放熱性も向上し、溶接時の熱歪みを最小限に抑えます。
自動化の統合により、EV バッテリー トレイ溶接の治具操作が変わります。ロボット システムは、トレイのロード、位置決め、アンロードを高い再現性と速度で処理します。自動クランプは一貫した力を適用するため、人的ミスとサイクルタイムが削減されます。ロボティクスは、さまざまなトレイモデルに合わせて治具設定を動的に調整することもできるため、柔軟性が向上します。この統合により、継続的な生産がサポートされ、人件費が削減されます。また、オペレーターが高温の部品や可動部品に触れるのを制限することで、安全性も向上します。自動化とロボット工学を組み合わせることで、大量の EV バッテリー製造におけるスループットと溶接品質が向上します。
フィードバック システムを治具に組み込むことで、FSW 中のリアルタイムのモニタリングと品質管理が可能になります。センサーは、クランプ力、温度、振動、ツールの位置などのパラメーターを測定します。互換性のある FSW マシン制御と統合すると、センサー データは、適切な制御機能が利用可能な場合、治具の状態を監視し、アラートをトリガーし、プロセス調整をサポートするのに役立ちます。この積極的なアプローチにより、欠陥が防止され、スクラップ率が削減されます。フィードバック システムは、予知保全のためのデータも収集し、治具の摩耗や位置ずれを早期に特定します。これによりダウンタイムが最小限に抑えられ、一貫した溶接品質が維持されます。リアルタイムのフィードバックはインダストリー 4.0 のトレンドに沿ったもので、バッテリー トレイの生産がよりスマートで信頼性の高いものになります。
ヒント: 治具設計の早い段階で FEA シミュレーションを活用してパフォーマンスを予測し、溶接中の継続的な品質監視のためにセンサーのフィードバックを統合します。
大量の EV バッテリー トレイの製造には、再現可能な位置決め、安定したクランプ、効率的なワークの取り扱いをサポートする治具が必要です。
大型ガントリー摩擦撹拌溶接機を使用する生産ラインの場合、治具エンジニアリングでは次のことを考慮する必要があります。
長いアルミニウム溶接シームをしっかりと裏打ちサポート
バッテリートレイコンポーネントの反復可能な位置決め
自動または半自動のクランプ配置
効率的な積み下ろし手順
FSW マシンの溶接パスおよび作業領域との互換性
これらの考慮事項は、メーカーがセットアップの変動や不必要な処理時間を削減しながら、生産の一貫性を向上させるのに役立ちます。
複雑なアルミニウム製バッテリー トレイには、複数の押出成形品、薄肉構造、さまざまな部分の厚さ、および限られた工具のアクセスが含まれる場合があります。
カスタム治具設計は、FSW ツールに適切なクリアランスを維持しながら重要な位置でサポートを提供することで、これらの課題に対処するのに役立ちます。
重要な設計上の考慮事項には、調整可能な位置決め要素、専用の背面サポート、セグメント化されたクランプ配置、および必要に応じて取り外し可能な固定具コンポーネントが含まれます。
生産プロセス全体を通じて安定した状態を維持するには、治具の設計を溶接順序、機械構成、および接合部の形状と調整する必要があります。
業界リーダーは、バッテリー トレイ溶接治具を設計する際に、いくつかのベスト プラクティスを強調しています。
柔軟性とモジュール性: 治具は、設計の更新やさまざまなトレイ モデルに適応するモジュール式コンポーネントの恩恵を受け、工具コストとダウンタイムを削減します。
センサーの統合: クランプ力、温度、振動をリアルタイムで監視することで、プロセスの安定性を維持し、メンテナンスの必要性を予測することができます。
人間工学に基づいたデザイン: オペレーターや溶接ツールに簡単にアクセスできるため、生産速度が向上し、エラーが減少します。
熱管理: 熱膨張の低い材料を使用し、冷却機能を組み込むことで、溶接中の歪みを最小限に抑えます。
メンテナンス計画: 摩耗部品を簡単に交換できるように治具を設計することで、耐用年数が延長され、生産の中断が制限されます。
これらの教訓は、メーカーが競争力のある EV バッテリー生産に不可欠な、精度、耐久性、効率のバランスをとった治具を構築するのに役立ちます。
ヒント: 治具の設計にリアルタイムのセンサー フィードバックとモジュール式コンポーネントを組み込むことで、適応性が向上し、さまざまな生産シナリオで高い溶接品質を維持できます。
EV バッテリートレイの製造プロセスを開発する際には、治具の設計と摩擦撹拌溶接機の選択を一緒に検討する必要があります。
大型のアルミニウム製バッテリー トレイには、多くの場合、長い溶接パス、高い構造剛性、信頼性の高い背面サポート、および正確なコンポーネントの位置決めが必要です。治具は、機械の作業領域やツールの動きとの互換性を維持しながら、溶接の力に耐える必要があります。
機械の剛性: FSW の機械と治具は、溶接負荷の下で適切な構造サポートを提供する必要があります。
軸力の要件: クランプおよびバッキング システムは、工具の貫通および溶接中に生成される力に対応する必要があります。
作業領域とツールのクリアランス: 治具のコンポーネントは、溶接スピンドル、ツールのショルダー、またはプログラムされた溶接パスと干渉してはなりません。
治具の位置決め精度: ワークピースの位置を再現できるため、一貫したジョイントの位置合わせを維持できます。
生産効率: 生産サイクル時間を計画する際には、治具のロード、クランプ、リリース、およびアンロードを考慮する必要があります。
ZHFSW では、EV バッテリー トレイや産業用アルミニウム用途向けの摩擦撹拌溶接機を提供しています。
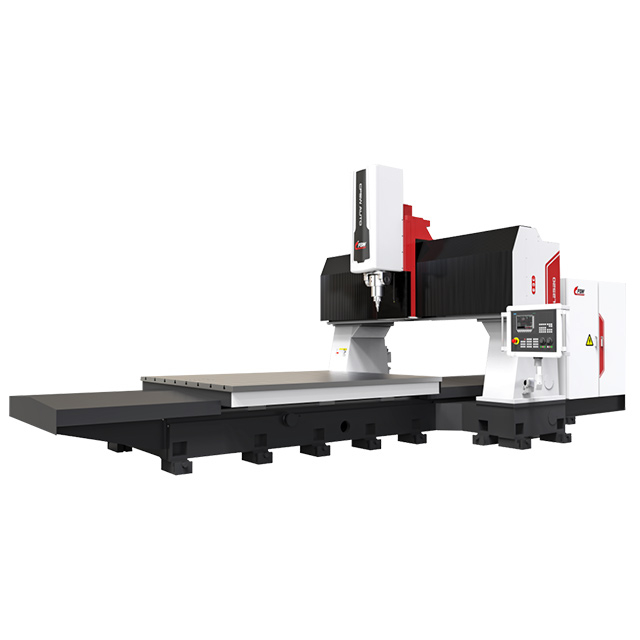
私たちの FSW-BL3020 摩擦撹拌溶接機は 、大型アルミニウム電池トレイの製造用に設計されています。
そのガントリー構成と CNC 制御の溶接システムにより、長い溶接パスと正確なツールの位置決めが必要な生産用途に適しています。
EV バッテリー トレイの生産ラインを開発するメーカーの場合、機械の仕様、溶接パラメータ、アルミニウム部品の形状、生産能力と並行して、治具の要件を評価する必要があります。
私たちの 大型ガントリー摩擦撹拌溶接機を使用して、 アルミニウム製バッテリートレイ製造用の FSW 装置について詳しく学びます。
適切な治具設計は、EV バッテリー トレイの製造において安定した再現性のある摩擦撹拌溶接を実現するために不可欠です。確実なクランプ、強固な背面サポート、正確な位置決め、熱膨張管理はすべて、一貫した溶接品質に貢献します。
大型のアルミニウム製バッテリートレイの場合、治具の設計は、FSW 機械の機能、工具のアクセスしやすさ、溶接パラメータ、生産要件と調整する必要もあります。
ZHFSW では、EV バッテリー トレイや産業用アルミニウム用途向けの摩擦撹拌溶接機を提供しています。当社の装置ソリューションは、信頼性の高いアルミニウム溶接プロセスと一貫した生産品質を求めるメーカーをサポートします。
バッテリートレイの寸法、溶接要件、適切な FSW 機器のオプションについては、当社のチームにお問い合わせください。
A: バッテリー トレイ溶接治具は、摩擦撹拌溶接中に EV バッテリー トレイをしっかりと保持するように設計された特殊なツールで、正確な位置合わせと一貫した溶接品質を保証します。
適切に設計された治具は、摩擦撹拌溶接中に接合部の位置合わせを維持し、ワークピースの動きを防止し、安定した背面サポートを提供するのに役立ちます。これにより、プロセスの一貫性が向上し、不適切なクランプや位置決めに伴う溶接欠陥のリスクが軽減されます。
A: モジュール式治具は、さまざまなトレイ設計に対応する柔軟性とセットアップ時間の短縮を提供しますが、カスタム 治具はより高い精度を提供しますが、コストが高くなります。
A: 硬化鋼とアルミニウム合金は、強度、耐摩耗性、熱伝導率が高く、耐久性と重量のバランスが取れているのが一般的です。
A: センサーはクランプ力、温度、振動をリアルタイムで監視し、溶接品質を維持するためのプロセス制御と予知保全を可能にします。
A: 熱膨張を管理し、大きなトレイ上で一貫したクランプを確保し、オペレーターとツールへのアクセスを提供し、治具の摩耗を軽減します。
A: コストは設計の複雑さと材料によって大きく異なります。モジュール式器具は費用対効果が高い傾向がありますが、カスタム器具はより高い初期投資を必要とします。
A: 定期的なメンテナンス、摩耗の検査、位置決めピンとクランプの再調整により、バッテリー トレイ溶接治具の精度が維持されます。
バックサポートは、回転する FSW ツールによって生成される軸方向の力に抵抗し、アルミニウム部品の過度の動きや変形を防ぎます。接合部の安定性と一貫した溶接形成を維持するには、適切なバッキング設計が不可欠です。
治具の設計では、FSW 機械の作業領域、軸方向の力の能力、スピンドルのクリアランス、溶接経路、および位置決めの要件を考慮する必要があります。固定具は、溶接ツールが干渉することなく必要なすべての接合部にアクセスできるようにしながら、安定したサポートを提供する必要があります。