Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-01-27 Origine : Site
Le soudage par friction-malaxage (FSW) a révolutionné l'industrie manufacturière en permettant la création de joints non seulement plus solides mais également plus fiables. Cette technique de soudage avancée exploite des données précises et en temps réel du processus de soudage, permettant ainsi aux ingénieurs de prendre des décisions fondées sur les données qui améliorent à la fois la qualité et l'efficacité du produit final. Dans des secteurs tels que les véhicules à énergies nouvelles (NEV) et les applications structurelles légères, les ingénieurs s'appuient largement sur des mesures statistiques telles que la résistance ultime à la traction (UTS) et la micro-dureté (HV) pour valider et optimiser l'intégrité des soudures.
| Technique de soudage | Résistance ultime à la traction (UTS) | Micro-dureté (HV) | Description | Domaine d'application | Caractéristiques clés |
|---|---|---|---|---|---|
| TSFC (TSF conventionnel) | 241,5 MPa | 97,3 HT | Soudage par friction malaxage standard, couramment utilisé pour le soudage de matériaux légers comme les alliages d'aluminium et de magnésium. | Largement utilisé dans les industries aérospatiale, automobile et manufacturière, en particulier pour les alliages d'aluminium. | Une technologie mature, bien adaptée à différentes épaisseurs de matériaux, permet d’obtenir des joints solides et fiables. |
| TFSW (transpiration FSW) | 236,9 MPa | 101.3 HT | Une version avancée de FSW qui intègre un flux d'air ou un refroidissement contrôlé pour réduire l'accumulation de chaleur et améliorer la qualité du soudage. | Utilisé pour les matériaux sujets aux défauts induits par la chaleur ou ceux nécessitant un refroidissement spécialisé pendant le soudage, tels que les alliages à haute résistance. | Le refroidissement amélioré et le contrôle du flux d'air améliorent les performances pour les matériaux à haute température et sensibles à la chaleur. |
Zhihui Welding est à la pointe du secteur avec des innovations de pointe en matière de conception d'outils, de sélection de matériaux et de processus de soudage hybrides. Ces avancées facilitent la création de connexions très robustes et fiables, en particulier dans les applications critiques telles que les supports de batterie et les composants structurels des véhicules électriques.
Prise de décision basée sur les données pour une résistance améliorée des soudures : la prise de décision centrée sur les données joue un rôle central dans l'amélioration de la résistance des joints et de la fiabilité à long terme dans le soudage par friction malaxage.
Surveillance en temps réel pour des ajustements immédiats : La surveillance en temps réel des paramètres de soudage permet aux ingénieurs d'effectuer des ajustements immédiats, basés sur les données, atténuant les défauts et garantissant des soudures de la plus haute qualité.
Analyse prédictive des performances des joints : grâce à l'analyse du flux de matériaux, de la répartition de la température et du retour des capteurs en temps réel, les ingénieurs peuvent prédire avec précision les performances des joints soudés sous des contraintes opérationnelles, contribuant ainsi à optimiser les paramètres du processus pour des résultats optimaux.
Sélection des matériaux critiques pour une qualité de soudure optimale : La sélection des matériaux et alliages appropriés est cruciale pour obtenir les propriétés de soudure souhaitées. FSW excelle dans l’assemblage d’une large gamme de matériaux, notamment des alliages légers essentiels à la fabrication de véhicules électriques.
Techniques d'inspection avancées pour une qualité constante : des méthodes d'inspection innovantes et fondées sur des données, telles que les tests par ultrasons et par rayons X, garantissent le maintien de l'intégrité des soudures tout au long de la production. Ces techniques aident non seulement à confirmer la qualité des soudures, mais minimisent également les retards de production en identifiant tôt les problèmes potentiels.
Amélioration continue des processus : l'analyse des données joue un rôle déterminant dans l'optimisation continue des processus. En analysant les paramètres et les résultats du soudage, les fabricants peuvent améliorer la cohérence des soudures, réduire les coûts de production et améliorer l'efficacité opérationnelle.
Fabrication respectueuse de l'environnement : le processus d'assemblage à l'état solide de FSW contribue à une fabrication plus durable en réduisant les déchets de matériaux, en éliminant le besoin de matériaux de remplissage et en minimisant les émissions nocives généralement associées aux techniques de soudage traditionnelles.
Intégration de l'apprentissage automatique pour l'optimisation des processus : l'intégration d'algorithmes d'apprentissage automatique avec les données FSW permet aux ingénieurs d'affiner les processus de soudage, de prédire les résultats avec une plus grande précision et d'optimiser la qualité des produits sur toutes les lignes de production.
Le soudage par friction malaxage a transformé la façon dont les ingénieurs abordent la surveillance des processus. L'intégration de capteurs avancés et de systèmes d'acquisition de données permet un suivi continu des paramètres critiques. Ceux-ci incluent vitesse de rotation, vitesse de soudage, force axiale, couple et température . Les ingénieurs surveillent également vitesse de déplacement de l'outil, diamètre de la broche, diamètre de l'épaulement, décalage de l'outil et inclinaison de l'outil . Cette collecte de données complète constitue l’épine dorsale du fsw dans la prise de décision en ingénierie. Implications
Les données des capteurs en temps réel permettent une détection immédiate des écarts par rapport aux conditions de soudage optimales.
Le système peut alerter instantanément les opérateurs, réduisant ainsi le risque de défauts et garantissant une efficacité conjointe constante.
Les techniques de traitement et d'apprentissage automatique basées sur le cloud améliorent encore la capacité d'analyse des données, fournissant ainsi des commentaires exploitables pour le contrôle des processus.
| des principales conclusions | pour le contrôle des processus FSW |
|---|---|
| Acquisition de données en temps réel à partir de plusieurs capteurs | Permet un retour d'information et des ajustements immédiats pour maintenir des paramètres optimaux |
| Traitement cloud des données des capteurs | Facilite l'analyse et le contrôle en temps réel, réduisant ainsi la probabilité de défauts |
| Intégration de techniques d'apprentissage automatique | Améliore la capacité de déduire la qualité des soudures et de fournir des commentaires exploitables |
Cette approche proactive de la surveillance des processus élimine le besoin de contrôles manuels et permet une plus grande efficacité conjointe tout au long des cycles de production.
L’évaluation des propriétés mécaniques lors du soudage par friction malaxage est essentielle pour obtenir une efficacité de joint élevée. Les ingénieurs mesurent les forces de forgeage et d’autres réponses physiques au cours du processus. Ces mesures fournissent un retour direct sur l’intégrité de la soudure et aident à identifier toute faiblesse potentielle. En analysant les données liées à la résistance à la traction ultime et à la micro-dureté, les ingénieurs peuvent valider la qualité de chaque soudure.
La surveillance des propriétés mécaniques garantit que chaque joint répond aux normes strictes de l'industrie.
L'évaluation basée sur les données simplifie les routines d'inspection et réduit les retards de production.
L'accent mis sur les propriétés mécaniques soutient l'objectif de maximiser l'efficacité des joints dans chaque application.
Les FSW dans la prise de décision en ingénierie s'appuient sur des choix fondés sur des preuves. Les ingénieurs utilisent la richesse des données collectées lors du soudage par friction-malaxage pour optimiser chaque aspect du processus. Cela inclut la sélection des bons paramètres, l’ajustement de la géométrie de l’outil et l’affinement des séquences de processus. Le résultat est une amélioration significative de l’efficacité conjointe et de la fiabilité globale du produit.
Les ingénieurs utilisent des données telles que les forces de forgeage et les commentaires des capteurs en temps réel pour prendre des décisions éclairées concernant la qualité des soudures. Les méthodes d'évaluation non destructives, développées à l'aide de ces propriétés mesurables, rationalisent les processus d'inspection traditionnels. Cette avancée réduit le temps requis pour les contrôles de qualité et accélère les délais de production.
Conseil : L'exploitation des données en temps réel et des analyses avancées dans fsw dans la prise de décision en ingénierie conduit à des joints plus solides et plus fiables et à une plus grande efficacité des joints.
L’importance des données dans l’optimisation de la résistance et de la fiabilité des articulations ne peut être surestimée. En exploitant tout le potentiel des données de soudage par friction malaxage, les fabricants obtiennent une efficacité de joint supérieure, minimisent les défauts et garantissent des propriétés mécaniques constantes sur tous les composants soudés.
La sélection du bon matériau est une étape cruciale dans tout processus de soudage. Le soudage par friction malaxage se distingue car il peut assembler une large gamme de métaux, notamment ceux utilisés dans les véhicules à énergies nouvelles et les structures légères. Les ingénieurs utilisent des critères spécifiques pour déterminer si un matériau convient à cette méthode d'assemblage à l'état solide. Le tableau ci-dessous résume ces critères :
| Critères de compatibilité des matériaux | Description |
|---|---|
| Matériaux appropriés | Matériaux capables de se plastifier et de se forger sous l’effet de la chaleur et de la pression sans fondre. |
| Matériaux inappropriés | Matériaux fragiles et infalsifiables qui se fissurent au lieu de couler. |
| Alliages à point de fusion élevé | Certains alliages où l'usure/le coût de l'outillage devient excessif. |
| Combinaisons de matériaux différentes | Certaines paires qui forment trop rapidement des couches intermétalliques fragiles à moins d'être soigneusement conçues. |
| Matériaux couramment utilisés | Alliages d'aluminium, magnésium, cuivre, titane et aciers. |
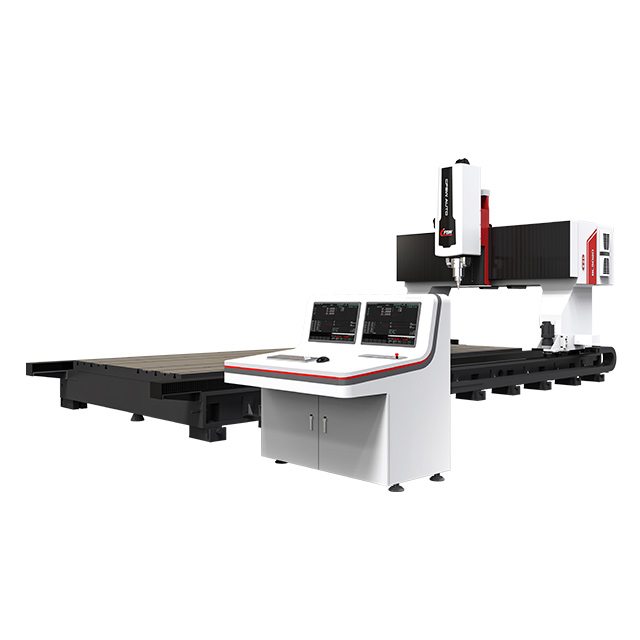
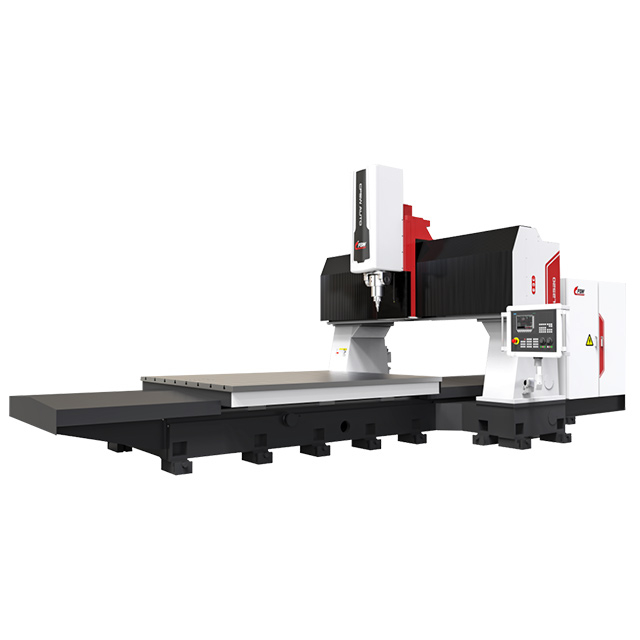
Zhihui Soudage Les machines de soudage par friction-malaxage sont conçues pour traiter ces divers matériaux. Leur technologie prend en charge le soudage de haute qualité d'alliages légers et même de métaux différents, ce qui les rend idéaux pour les plateaux de batterie, les plaques de refroidissement et les pièces structurelles dans la fabrication de NEV.
Les données FSW sont inestimables non seulement pendant le processus de soudage, mais tout au long du cycle de vie de la production. De la conception à l’inspection finale, l’intégration des données est essentielle pour garantir une qualité constante des joints.
Par exemple, pendant la phase de conception , les ingénieurs peuvent utiliser des simulations de flux de matériaux et des analyses thermiques pour prédire le comportement des matériaux dans des conditions de soudage. En intégrant la CAO (conception assistée par ordinateur) aux données du processus FSW, les ingénieurs peuvent mieux adapter les paramètres de soudage en fonction de la géométrie et des propriétés des composants à souder.
Pendant la phase d'inspection , les données collectées lors du soudage peuvent être comparées aux résultats de méthodes de contrôle non destructifs (CND) telles que l'inspection par ultrasons ou par rayons X. Cette intégration accélère non seulement le processus de vérification, mais garantit également que tout écart par rapport aux performances de soudage attendues est détecté tôt, réduisant ainsi le risque de défauts et de retards de production.
Les ingénieurs s'appuient sur les données du soudage par friction-malaxage pour prédire le comportement d'un joint dans des conditions réelles. En analysant le flux de matériaux, la répartition de la température et la déformation plastique au cours du processus, ils peuvent anticiper les propriétés mécaniques et la durabilité du joint final. Le tableau suivant met en évidence Points clés :
| Preuve Description | Points clés |
|---|---|
| Simulation du flux de matières et de la formation de défauts | Aide à prédire les performances en comprenant les effets des paramètres de soudage sur les propriétés mécaniques et la microstructure. |
| Analyse de la distribution de température | Fournit un aperçu de la manière dont différentes conditions de soudage affectent le comportement thermique des matériaux, élément crucial pour la prévision des performances. |
| Etudes de dissipation thermique | Souligne l'importance de la conductivité thermique pour prédire comment la chaleur affecte les performances du joint soudé. |
| Prédictions de déformation plastique | Offre des informations qualitatives sur l’impact de la déformation pendant le soudage sur la qualité finale du joint, pertinente pour différents matériaux. |
Cette approche basée sur les données permet aux fabricants d'optimiser les paramètres de soudage pour chaque matériau, garantissant ainsi que les joints répondent à des normes strictes de sécurité et de performance.
Choisir le bon alliage est essentiel pour obtenir des joints solides et fiables. Le soudage par friction malaxage excelle avec les alliages d'aluminium, de magnésium et de cuivre, qui sont courants dans les applications de véhicules légers et électriques. Le tableau ci-dessous montre comment différents alliages répondent à différents paramètres de soudage :
| Matériau de la pièce | Outil Géométrie et matériau | Paramètres de soudage | Propriétés analysées | Remarques |
|---|---|---|---|---|
| AA6061 (A) | HSS | RS : 500 à 2 200 tr/min, WS : 36,25 à 48,75 mm/min | Dureté, résistance à la traction | Dureté et résistance à la traction maximales atteintes à une vitesse inférieure |
| 6061-T6 (A) | Goupille filetée conique | RS : 900 tr/min, WS : 30 à 90 mm/min | Dureté, résistance à la traction, microstructure | Une dureté plus élevée est obtenue à une vitesse de soudage de 50 mm/min |
| AZ31B (B) | Cylindrique conique | RS—1500, 1800 tr/min, WS—100, 120 mm/min | Analyse des défauts de joint | Les meilleurs choix sont 100 mm/min et 1 500 tr/min pour réduire les défauts. |
| AZ91 (C) | Goupille de cylindre fileté | RS—710, 1 000, 1 400 tr/min, WS—28, 40, 56 mm/min | Résistance à la traction, microstructure | Convient au soudage à haute résistance à la traction selon des paramètres spécifiques. |
Les équipements de Zhihui Welding prennent en charge des géométries complexes et des assemblages multi-matériaux, donnant aux fabricants la flexibilité de sélectionner le meilleur alliage pour chaque application. Cette capacité garantit que chaque joint offre la résistance et la fiabilité requises, même dans des environnements exigeants.
Remarque : Le soudage par friction malaxage permet aux fabricants d'obtenir des performances optimales en matière de matériaux tout en réduisant le poids et en améliorant l'efficacité énergétique des véhicules modernes.
Les ingénieurs reconnaissent que les paramètres du processus jouent un rôle décisif dans les résultats du soudage par friction malaxage. Les facteurs les plus influents comprennent diamètre de la barre d'agitation , vitesse de rotation et vitesse de soudage. Ces variables déterminent la pénétration de la soudure, l'état de surface et les propriétés mécaniques du joint. La conception de l'outil , la pression axiale et la pénétration de l'outil contribuent également à l'efficacité de la soudure. L'historique de température de la plaque et l'angle d'inclinaison de l'outil affectent également le résultat final.
Le diamètre de la barre d'agitation contrôle la quantité de matériau agité pendant le soudage.
La vitesse de rotation influence la génération de chaleur et le flux de matériaux.
La vitesse de soudage affecte la structure des grains et la régularité de la surface.
La pression axiale garantit un forgeage approprié et une prévention des défauts.
La géométrie de l'outil façonne la zone de soudure et a un impact sur la résistance des joints.
Conseil : Une sélection et un contrôle minutieux des paramètres du processus sont essentiels pour obtenir des soudures sans défauts et à haute résistance dans le soudage par friction malaxage.
La fabrication moderne exploite les données en temps réel pour affiner les paramètres du processus lors du soudage par friction malaxage. Des capteurs surveillent la température, la force et la position de l'outil, fournissant ainsi un retour d'information immédiat. Les algorithmes d'intelligence artificielle analysent les données historiques et les lectures actuelles pour prédire les résultats du soudage. Les systèmes de contrôle adaptatifs ajustent la vitesse, la pression et le mouvement de l'outil à la volée, optimisant ainsi l'homogénéité et la qualité du soudage.
L'analyse basée sur l'IA identifie les combinaisons de paramètres optimales pour chaque matériau et conception de joint.
La surveillance en temps réel permet aux opérateurs de réagir instantanément aux écarts, minimisant ainsi les défauts.
Les ajustements basés sur les données améliorent la génération de chaleur et le mélange des matériaux, qui sont essentiels à l'intégrité des soudures.
Les ingénieurs utilisent ces technologies pour maintenir un contrôle précis sur le processus de soudage, garantissant que chaque joint répond à des normes de performance strictes.
Outre l’accent actuel mis sur l’optimisation des données et des processus, il est important de souligner la manière dont les ingénieurs prennent des décisions spécifiques en fonction des données dont ils disposent. Les ingénieurs s'appuient souvent sur des cadres décisionnels structurés pour déterminer les meilleurs paramètres de soudage pour chaque projet. Les arbres de décision, , l'analyse décisionnelle multicritère (MCDA) et l'analyse coûts-avantages (ACB) sont couramment utilisés pour évaluer différentes options de processus. En intégrant des données FSW en temps réel, ces outils d'aide à la décision permettent aux ingénieurs d'évaluer simultanément plusieurs critères, tels que la résistance à la traction, le coût, la consommation d'énergie et la compatibilité des matériaux.
Cette approche décisionnelle structurée permet une compréhension plus complète de l'impact direct des données sur les choix d'ingénierie, garantissant ainsi que la qualité des soudures est optimisée tout en maintenant la rentabilité.
L'ajustement des paramètres de processus en fonction des données conduit à des améliorations mesurables de la qualité des soudures. Des études montrent que des vitesses de soudage plus élevées produisent des structures à grains plus fins, améliorant ainsi les propriétés mécaniques. Augmenté la vitesse de rotation améliore la régularité de la surface et le flux des matériaux. Le profil des broches d'outils affecte également la résistance à la traction et la microdureté, les profils carrés offrant des résultats supérieurs.
| d'étude | Paramètres du processus | Observations |
|---|---|---|
| Qin et coll. | Vitesse de déplacement: 50 mm/min, Vitesse de rotation: 800 tr/min, Angle d'inclinaison: 3° | Résistance supérieure à la corrosion exfoliante par rapport au matériau de base |
| Gharavi et coll. | Vitesse de déplacement: 60 mm/min, Vitesse de rotation: 1000 tr/min, Angle d'inclinaison: 3° | Résistance à la corrosion inférieure à celle du matériau d'origine dans une solution de NaCl |
| Alès et coll. | Vitesse de déplacement: 100 mm/min, Vitesse de rotation: 1000 tr/min, Angle d'inclinaison: 2° | Corrosion sévère dans la région des pépites de soudure |
| Outil Profil de broche | Paramètres d'entrée | Résultats |
|---|---|---|
| Carré | Vitesse de rotation, Vitesse de soudage | Résistance à la traction améliorée, microdureté |
| Circulaire | Vitesse de rotation, Vitesse de soudage | Non spécifié |
| Triangulaire | Vitesse de rotation, Vitesse de soudage | Non spécifié |
Les ingénieurs observent qu'une chaleur insuffisante pendant le soudage peut entraîner un mauvais flux de matière et des défauts. Le contrôle basé sur les données des paramètres du processus permet d'éviter ces problèmes, ce qui se traduit par des joints dotés d'une résistance, d'une durabilité et d'une résistance à la corrosion supérieures.
Les fabricants comptent sur données sur le processus de soudage par friction-malaxage pour évaluer la qualité de la soudure et maintenir la cohérence tout au long de la production. Les techniques d’inspection avancées jouent un rôle central dans cette évaluation. Les ingénieurs utilisent des sondes à ultrasons et des logiciels spécialisés pour détecter les défauts potentiels et vérifier la solidité structurelle de chaque soudure. Le tableau suivant résume les méthodes d'inspection courantes et leurs objectifs :
| Technique d'inspection | Objectif |
|---|---|
| Sondes à 64 éléments avec cales normales couplées à l'eau | Détecte les défauts longitudinaux et obliques dans toute la zone de soudure |
| Sondes à 64 éléments avec cales latérales couplées à l'eau | Facilite la détection des défauts transversaux, assurant une couverture complète |
| Trous percés latéralement | Utilisé pour construire la courbe de gain corrigée dans le temps (TCG) pour la perte de signal |
| Logiciel Focus PC | Optimise l’inspection et permet une identification efficace des défauts |
Ces méthodes permettent aux ingénieurs de confirmer l’intégrité des joints en identifiant même les défauts mineurs avant que les composants ne quittent la chaîne de production. L'analyse automatisée des données réduit les erreurs humaines et garantit que chaque soudure répond aux normes strictes de l'industrie.
La surveillance en temps réel constitue l'épine dorsale du contrôle qualité moderne dans le domaine du soudage par friction malaxage. Plusieurs capteurs suivent les variables du processus telles que la température, la force et les vibrations. Des réseaux neuronaux profonds analysent ces informations sensorielles pour prédire la qualité de la soudure au fur et à mesure du déroulement du processus. Les opérateurs reçoivent un feedback immédiat, ce qui leur permet de remédier rapidement aux écarts. Le tableau ci-dessous présente les principales techniques de surveillance en temps réel :
| Technique | Description |
|---|---|
| Plusieurs capteurs | Surveiller en permanence le processus FSW pour le contrôle de la qualité |
| Réseaux de neurones | Prédire la qualité des soudures à l’aide de données sensorielles en temps réel |
| Surveillance des vibrations | Évaluez l’état de l’outil et détectez rapidement les problèmes potentiels |
| Algorithme de surveillance des processus | Fournit un feedback en temps réel en langage naturel pour la compréhension de l'opérateur |
| Analyse basée sur la fréquence | Prédit les marqueurs de qualité et permet des ajustements immédiats des paramètres |
| Surveillance de l'état des outils | Détecte l’usure et les dommages des outils, évitant ainsi les défauts |
| Modèle centré sur l'humain | Utilise l’intelligence informatique pour les commentaires des opérateurs |
| Modèle basé sur les données | Prédit les marqueurs de qualité à partir des spectres de variables de processus |
| Système d'alerte précoce | Alerte les opérateurs pour une maintenance rapide et la prévention des défauts |
Cette approche garantit l’intégrité des joints en minimisant le risque de défauts non détectés. La surveillance continue prolonge également la durée de vie des outils et réduit les temps d'arrêt, favorisant ainsi une fabrication efficace et fiable.
L’analyse des données soutient l’optimisation continue des processus dans les opérations de soudage par friction-malaxage. Les ingénieurs utilisent des modèles statistiques pour affiner les conditions de fonctionnement et améliorer la qualité des soudures au fil du temps. Le tableau ci-dessous met en évidence les stratégies qui favorisent l'amélioration continue :
| de la stratégie d'amélioration continue | Description |
|---|---|
| Optimisation des conditions d'exploitation | Prédit les paramètres optimaux pour des alliages spécifiques |
| Contrôle de la température maximale | Maintient la température de soudage idéale pour des résultats constants |
| Minimisation de la zone affectée par la chaleur | Réduit la longueur de la ZAT, améliorant ainsi l'intégrité structurelle |
| Réduction de l'énergie totale de soudage | Réduit la consommation d’énergie pendant le soudage |
| Diminution du temps de soudage | Des paramètres optimisés permettent une production plus rapide |
Ces stratégies aident les fabricants à s'adapter aux nouveaux matériaux et conceptions tout en maintenant des normes élevées. Un examen régulier des données de processus conduit à de meilleures performances, à des coûts réduits et à des joints plus solides et plus fiables.
Astuce : La mise en œuvre d'un contrôle qualité basé sur les données garantit non seulement la fiabilité du produit, mais soutient également l'innovation continue dans la fabrication.
Les ingénieurs s'appuient sur l'analyse des données pour guider les modifications de conception des joints soudés par friction-malaxage (FSW). La microstructure qui se forme lors du FSW a un impact direct sur les propriétés mécaniques du joint soudé. Un examen minutieux de la microstructure aide les ingénieurs à comprendre comment un joint se comportera dans différentes conditions. Par exemple, la recristallisation dynamique lors du soudage crée des grains fins et équiaxes. Ces grains augmentent à la fois la résistance et la durabilité du joint.
La température maximale de soudage joue également un rôle essentiel. Des températures plus élevées peuvent provoquer un ramollissement du matériau et des grains plus gros. Des températures plus basses donnent des grains plus fins. Ces différences affectent des propriétés importantes telles que la dureté et la résistance à la traction. En surveillant et en ajustant les températures de processus, les ingénieurs peuvent obtenir la microstructure souhaitée pour chaque application. Cette approche conduit à des joints répondant à des exigences de performance strictes.
La géométrie des joints est un autre facteur clé dans la conception FSW. Les données des soudures précédentes permettent aux ingénieurs d’optimiser la forme et la configuration de chaque joint. Par exemple, une configuration à double recouvrement sur mesure peut améliorer la génération de chaleur et gérer les contraintes de cisaillement pendant le soudage. Cette optimisation conduit à un meilleur flux de matières et à une meilleure consolidation. En conséquence, le joint soudé devient plus solide et plus fiable.
Zhihui Soudage Les machines FSW prennent en charge une large gamme de géométries de joints. Cette flexibilité permet aux fabricants de concevoir des solutions personnalisées pour les plateaux de batterie, les plaques de refroidissement et les grandes pièces structurelles. Les ingénieurs peuvent utiliser les données pour sélectionner la meilleure géométrie pour chaque application, garantissant ainsi que chaque joint offre une résistance et une durabilité maximales.
Remarque : L'optimisation de la géométrie des joints en fonction des données améliore non seulement les performances mécaniques, mais soutient également les objectifs de conception légère des véhicules à énergie nouvelle.
Les méthodes basées sur les données jouent un rôle essentiel dans l’identification et la réduction des défauts des articulations FSW. Le processus est stable et contrôlable, mais des perturbations externes peuvent toujours introduire des défauts difficiles à détecter avec une surveillance standard. Les modèles avancés utilisent des données en temps réel et des analyses basées sur la physique pour identifier des problèmes tels que défauts du tunnel . La validation expérimentale confirme la fiabilité de ces modèles.
| de l'aspect | Description |
|---|---|
| Se concentrer | Détection des défauts en temps réel dans le soudage par friction malaxage |
| Méthode | Modélisation dynamique des processus et des défauts basée sur la physique |
| Avantages | Fiabilité améliorée de la détection, coûts d’inspection réduits, meilleure compréhension du processus de soudage |
| de l'aspect | Description |
|---|---|
| Résultat | Réduction du coût total du FSW en minimisant les inspections post-traitement |
| Compréhension | Connaissance améliorée du processus FSW à l'état solide |
| Impact | Adoption accélérée du FSW en raison des avantages économiques et environnementaux |
Les modèles en temps réel identifient efficacement les défauts de tunnel dans les joints FSW.
La validation expérimentale confirme l’exactitude de ces méthodes de détection.
En intégrant une analyse avancée des données et une surveillance en temps réel, les fabricants peuvent réduire les coûts d’inspection et améliorer la qualité globale des soudures. Cette approche accélère l’adoption de la technologie FSW et soutient les pratiques de fabrication durables.
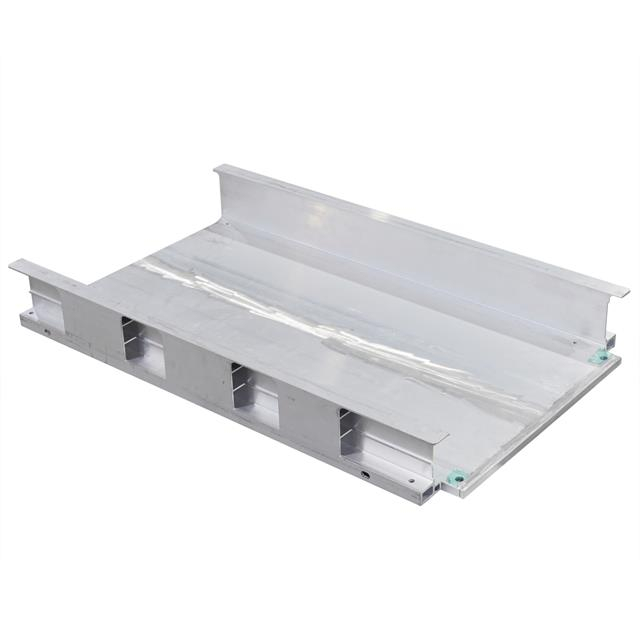
Les ingénieurs doivent s’assurer que les plateaux de batterie des véhicules à énergies nouvelles répondent à des exigences strictes en matière de résistance, de gestion thermique et de poids. Les données FSW guident les décisions concernant la configuration commune, le parcours d'outil et les paramètres de processus. En analysant les données de température et de force en temps réel, les ingénieurs sélectionnent les vitesses de soudage et les géométries d'outils optimales. Cette approche permet d'éviter la distorsion et garantit une qualité de soudure uniforme sur les grands plateaux à paroi mince.
Profils de température en temps réel
Mesures de force axiale et de couple
Profondeur de pénétration de la soudure
Données de propriétés mécaniques après soudage (résistance à la traction, dureté)
Résistance et fiabilité des articulations améliorées
Risque réduit de distorsion thermique
Qualité de soudure constante tout au long de la production en grand volume
Sécurité améliorée de la batterie et durée de vie plus longue
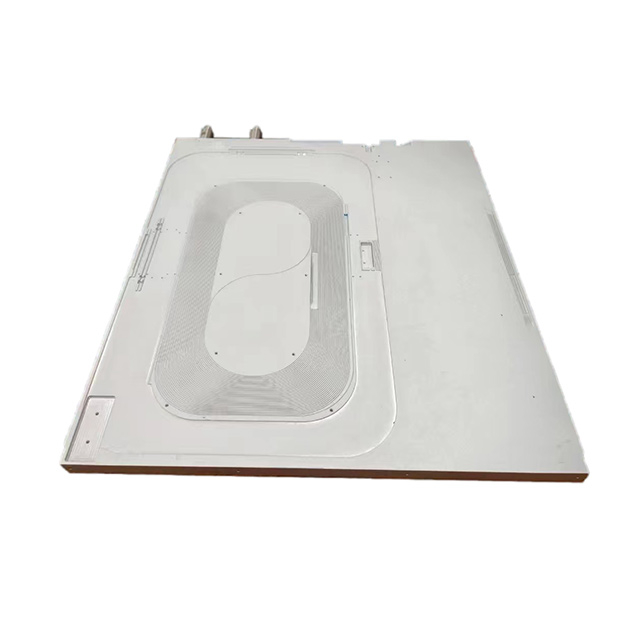
Les plaques de refroidissement liquide nécessitent des canaux internes précis pour un transfert de chaleur efficace. Les données FSW permettent aux ingénieurs de concevoir des configurations de canaux qui maximisent le débit de liquide de refroidissement et les performances thermiques. Les données sur la répartition de la température et le flux de matière permettent d'optimiser les trajectoires d'outils et les paramètres de soudage, garantissant ainsi des joints sans défauts et une perte de matière minimale.
Simulations de flux de matières
Analyse de la distribution de température
Surveillance en temps réel de l'intégrité des cordons de soudure
Données d'inspection pour la qualité du canal interne
Le soudage par friction malaxage crée des canaux internes pour la circulation du liquide de refroidissement, ce qui garantit une absorption rapide de la chaleur et un transfert efficace loin des composants électroniques de haute puissance. Ce processus améliore à la fois les performances thermiques et l'intégrité structurelle, faisant des plaques de refroidissement liquide FSW un choix supérieur pour l'électronique moderne.
| des fonctionnalités | Description |
|---|---|
| Canaux de liquide de refroidissement internes | Permet une conception précise sans faire fondre les matériaux de base, améliorant ainsi les performances thermiques. |
| Soudures de haute qualité | L'assemblage à l'état solide permet d'obtenir des soudures fiables, améliorant ainsi l'intégrité structurelle. |
| Conception légère | Permet la création de plaques de refroidissement fines (5-7 mm), répondant aux normes de fabrication légère. |
| Flexibilité de conception | Facilite les conceptions innovantes sans points de soudure visibles, améliorant ainsi les aspects esthétiques et fonctionnels. |
| Efficacité de production | Prend en charge une production de masse rapide avec des canaux d'eau configurables, augmentant ainsi la capacité de production. |
Performance thermique et intégrité structurelle supérieures
Évite les défauts de soudage courants trouvés dans les plaques soudées par fusion
Idéal pour l'électronique haute performance nécessitant une gestion efficace de la chaleur
Les grandes pièces structurelles des industries automobile, aérospatiale et ferroviaire exigent des joints présentant un rapport résistance/poids élevé et un minimum de défauts. Les données FSW soutiennent les décisions concernant la sélection des alliages, la conception des outils et l'optimisation des processus. Les ingénieurs utilisent les données pour ajuster les paramètres de soudage en fonction de différentes épaisseurs de matériaux et géométries de joints.
Surveillance de la qualité des soudures (tests ultrasoniques, visuels et mécaniques)
Enregistrements des paramètres de processus (vitesse, pression, rotation de l'outil)
Données d'inspection après soudage (résistance à la corrosion, résistance à la traction)
| Industrie | Application Description | Avantages |
|---|---|---|
| Aérospatial | Assemblage d'alliages d'aluminium et de titane pour des structures solides et légères. | Intégrité structurelle accrue, défauts réduits, cycles de production plus rapides. |
| Automobile | Assemblage de panneaux en aluminium et de composants de châssis. | Rapports résistance/poids plus élevés, temps d'assemblage plus courts, sécurité améliorée du véhicule. |
| Construction navale | Construction de coques et de composants structurels en aluminium et en acier. | Résistance à la corrosion, moins de défauts, coûts de maintenance réduits. |
| Rail | Assemblage de carrosseries et de pièces de structure, y compris de matériaux différents. | Qualité de soudure constante, sécurité améliorée, efficacité énergétique. |
| Électronique | Assemblage de tôles fines et de composants avec une grande précision. | Soudures propres et sans bavures, distorsion thermique minimisée, maintien de tolérances serrées. |
Les données FSW continuent d’influencer l’évolution des pratiques de fabrication, permettant aux industries d’atteindre des normes de qualité, d’efficacité et de sécurité plus élevées.
Les approches basées sur les données dans le domaine du soudage par friction malaxage ont établi de nouvelles normes en matière de résistance et de fiabilité des joints. Les ingénieurs peuvent désormais mesurer et prédire les performances des joints soudés avec une grande précision. Ce processus utilise des modèles avancés et une surveillance en temps réel pour garantir que chaque soudure répond à des spécifications strictes. Les résultats suivants mettent en évidence les améliorations :
Le la résistance à la traction ultime des joints soudés présente des gains significatifs par rapport aux méthodes traditionnelles.
L'analyse expérimentale révèle une réduction de la distance de Wasserstein à 1,0027, ce qui signifie que les données générées correspondent étroitement aux performances réelles du soudage.
La statistique de Kolmogorov-Smirnov de 0,0482 démontre une forte adéquation entre les modèles de prédiction et les résultats du monde réel.
Les modèles de prévision atteignent une erreur quadratique moyenne de 0,6, confirmant leur fiabilité dans la prévision de la résistance des joints.
Ces avancées donnent aux fabricants confiance dans la durabilité et la sécurité de leurs produits. Une qualité de soudure constante réduit le risque de défaillance dans les applications critiques, telles que les supports de batteries de véhicules électriques et les composants structurels.
Le soudage par friction malaxage basé sur les données permet de réaliser des économies mesurables et d'améliorer l'efficacité de la production. Les entreprises de tous les secteurs ont signalé des améliorations substantielles en intégrant les données de processus dans leurs lignes de fabrication.
| de l’entreprise/du projet | des économies de coûts | Amélioration de l’efficacité |
|---|---|---|
| Boeing (Delta IV/II) | 60% de réduction des coûts | Délai de fabrication réduit de 23 à 6 jours |
| Armée américaine (Palette de pantoufles) | Le coût d'assemblage a diminué de 61 % à 19 % | 315 millions de dollars économisés pour 140 000 unités |
| Hydroaluminium | 15 % d’heures de travail en moins par tonne | Fabrication améliorée dans les chantiers navals |
| Chantier naval de Fjellstrand | Coûts de fabrication inférieurs de 10 % | Production rationalisée et conception améliorée |
Les fabricants bénéficient également d’une réduction des déchets de matériaux, de coûts de main-d’œuvre réduits et de cycles de production plus rapides. Une efficacité énergétique améliorée contribue en outre aux économies globales. Ces gains font du soudage par friction malaxage une solution attrayante pour les industries à volume élevé et axées sur la précision.
La durabilité est un avantage majeur du soudage par friction malaxage basé sur les données. Le processus élimine le besoin de consommables tels que le fil d’apport et le gaz de protection. Cela réduit également les émissions nocives et la consommation d’énergie. Les fabricants peuvent optimiser l’utilisation des matériaux et réutiliser directement les déchets métalliques, ce qui soutient les pratiques d’économie circulaire. L'amélioration de l'efficacité des processus conduit à des cycles de vie des produits plus longs et à un impact moindre sur l'environnement.
Les industries axées sur la mobilité électrique et les énergies renouvelables ont adopté le soudage par friction malaxage en raison de son profil écologique. La technologie s’aligne sur les efforts mondiaux visant à réduire l’empreinte carbone et à promouvoir une fabrication responsable.
Astuce : L'adoption d'un FSW basé sur les données renforce non seulement les produits, mais soutient également des stratégies de fabrication rentables et durables.
La qualité des données constitue un facteur essentiel dans le succès des applications de soudage par friction malaxage (FSW). Les ingénieurs doivent relever plusieurs défis pour garantir une collecte et une analyse fiables des données. Les écarts dans le processus de fabrication peuvent avoir un impact sur l’apparence et les propriétés des échantillons soudés. Les changements dans la composition des matériaux ou dans les vitesses de soudage introduisent souvent des incohérences. Les systèmes de surveillance sont également confrontés à des défis. La dégradation du capteur ou les changements environnementaux peuvent affecter la précision de l'acquisition des données. Les étapes de post-traitement, en particulier lors de la mise à l’échelle des systèmes de surveillance, peuvent introduire des erreurs dans le pipeline numérique. Le tableau ci-dessous résume les problèmes de qualité des données les plus courants dans FSW :
| Catégorie | Description |
|---|---|
| Facteurs liés au produit et au processus | Déviations dans les processus de fabrication affectant l’apparence des échantillons, telles que des changements de matériaux ou de vitesses de soudage. |
| Facteurs liés au système de surveillance | Problèmes découlant de la configuration sensorielle, notamment la dégradation de la caméra ou les changements environnementaux affectant l'acquisition des données. |
| Facteurs liés au post-traitement | Modifications dans le pipeline de traitement numérique pouvant entraîner des erreurs, en particulier lors de la mise à l'échelle des systèmes de surveillance. |
Les ingénieurs doivent mettre en œuvre des routines d’étalonnage robustes et des programmes de maintenance réguliers pour atténuer ces risques. La validation automatisée des données et la redondance dans les réseaux de capteurs améliorent encore la fiabilité des données.
L'intégration des données FSW dans les flux de travail d'ingénierie existants nécessite une planification minutieuse et une technologie avancée. Les techniques d’apprentissage automatique, telles que les réseaux de neurones artificiels et les machines à vecteurs de support, sont devenues des outils essentiels. Ces modèles peuvent analyser des relations complexes entre les paramètres du processus et les résultats des soudures. L'apprentissage multitâche aide les ingénieurs à modéliser les distorsions et à prédire les résultats avec une plus grande précision. La rareté des données reste un défi, car les environnements de fabrication produisent souvent des échantillons expérimentaux limités. La combinaison de simulations basse fidélité avec des essais haute fidélité permet de meilleures prédictions tout en gérant les coûts de calcul.
L'apprentissage automatique transforme FSW d'une méthode d'assemblage de base en un processus sophistiqué basé sur les données.
L'analyse des données en temps réel permet des ajustements immédiats, optimisant ainsi la qualité et la cohérence des soudures.
L'intégration approfondie de l'apprentissage automatique améliore l'efficacité des processus et soutient l'amélioration continue.
Remarque : Une intégration réussie du flux de travail dépend de la collaboration entre les ingénieurs, les data scientists et les opérateurs. Une formation et une communication claire garantissent que tous les membres de l’équipe peuvent exploiter efficacement les données FSW.
Bien que FSW offre des avantages significatifs, certaines limites doivent être prises en compte. Le processus excelle avec des matériaux comme les alliages d’aluminium, de magnésium, de cuivre et de zinc. Cependant, l’assemblage de matériaux fragiles ou à point de fusion élevé peut présenter des défis. L'usure des outils et la sélection des paramètres de processus nécessitent une attention particulière, en particulier lorsque vous travaillez avec des matériaux nouveaux ou différents. Les modèles basés sur les données aident à identifier ces limites à un stade précoce, permettant ainsi aux ingénieurs d'ajuster les conceptions ou de sélectionner des méthodes alternatives si nécessaire.
Les ingénieurs doivent également prendre en compte l’évolutivité des solutions FSW. Les lignes de production à grande échelle nécessitent une infrastructure de données robuste et une intégration transparente avec les systèmes de fabrication existants. Une surveillance continue et l'optimisation des processus restent essentielles pour maintenir la qualité à mesure que les volumes de production augmentent.
Astuce : Comprendre les limites des applications FSW garantit que les fabricants peuvent maximiser les avantages tout en minimisant les risques.
Les données de soudage par friction malaxage permettent aux ingénieurs de prendre des décisions précises qui améliorent la résistance et la fiabilité des joints. Zhihui Welding continue de stimuler l'innovation dans le domaine du soudage par friction malaxage pour les véhicules à énergie nouvelle et la fabrication légère. Les fabricants qui adoptent le FSW basé sur les données acquièrent un avantage concurrentiel en termes de qualité et de durabilité. L’avenir de la fabrication avancée dépend de solutions de soudage intelligentes et fondées sur des preuves.
Le soudage par friction-malaxage est un processus d'assemblage à l'état solide. Il utilise un outil rotatif pour générer de la chaleur et mélanger les matériaux sans les faire fondre. Cette méthode produit des joints solides et sans défauts, en particulier dans les métaux légers.
FSW crée des joints à haute résistance et à faible distorsion en alliages d'aluminium et de magnésium. Ces propriétés sont essentielles pour les plateaux de batterie, les plaques de refroidissement et les pièces structurelles des véhicules électriques. Les fabricants choisissent FSW pour sa fiabilité et son efficacité.
Les ingénieurs collectent des données en temps réel sur la température, la force et la position de l'outil. Ces informations permettent d'optimiser les paramètres du processus. Les ajustements basés sur les données réduisent les défauts et garantissent une qualité de soudure constante.
Les machines FSW de Zhihui Welding traitent les alliages d'aluminium, de magnésium, de cuivre et de zinc. Les machines prennent également en charge des combinaisons de métaux différentes, ce qui les rend polyvalentes pour diverses applications industrielles.
Des joints plus solides et plus fiables
Coûts de production réduits
Efficacité énergétique améliorée
Fabrication écologique avec des émissions minimales
Oui. Zhihui Welding propose des machines FSW pour les boîtiers à parois minces, les grandes pièces structurelles et les chemins de soudure complexes. La technologie répond aux besoins de production à petite et à grande échelle.
FSW élimine le fil d’apport et le gaz de protection. Le processus réduit la consommation d’énergie et les émissions. Les fabricants atteignent leurs objectifs de durabilité tout en maintenant une qualité élevée de leurs produits.