Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-28 Origine : Site
Table des matières
Choisir le bon Les paramètres de soudage par friction malaxage de l'aluminium sont essentiels pour contrôler l'apport de chaleur, le flux de matière, la pénétration et la résistance de la soudure. Parmi les paramètres FSW les plus importants figurent la vitesse de rotation de l'outil, la vitesse de déplacement et la force axiale , mais les réglages optimaux varient en fonction de l'alliage d'aluminium, de l'épaisseur de la plaque, de la géométrie de l'outil et de la conception des joints.
Ce guide explique comment chaque paramètre affecte le FSW de l'aluminium, fournit des stratégies d'ajustement pratiques pour différentes conditions de matériaux et montre comment ajuster les paramètres de soudage lorsque des défauts tels que des vides de tunnel, des bavures excessives ou un manque de pénétration se produisent.
Il n’existe pas d’ensemble unique de paramètres FSW qui fonctionnent pour chaque alliage ou épaisseur d’aluminium. La vitesse de rotation, la vitesse de déplacement et la force axiale doivent être ajustées ensemble pour maintenir un apport de chaleur suffisant, un flux de matière stable et un contact constant avec l'outil.
Le tableau suivant résume les instructions de réglage pratiques pour développer les paramètres de soudage par friction-malaxage de l'aluminium dans différentes conditions de matériaux :
État de l'aluminium |
Vitesse de rotation |
Vitesse de déplacement |
Force axiale |
Objectif principal du processus |
|---|---|---|---|---|
Sections minces |
Contrôler la génération de chaleur |
Relativement plus rapide là où un flux de matériaux stable peut être maintenu |
Contrôlé |
Limiter l’apport de chaleur excessif, l’amincissement et la distorsion |
Sections d'épaisseur moyenne |
Établir grâce à des essais de soudage |
Équilibre avec la vitesse de rotation et la géométrie de l'outil |
Maintenir un contact stable avec l'outil |
Flux de matières stables et consolidation |
Sections épaisses |
Optimiser avec la taille de l'outil et la capacité de la machine |
Des vitesses inférieures peuvent être nécessaires lorsqu'un temps de plastification supplémentaire est nécessaire |
Assurer une capacité de force suffisante |
Pénétration et flux de matière à travers l'épaisseur |
Alliages d'aluminium doux |
Évitez les apports de chaleur inutiles |
Ajuster en fonction de l'épaisseur et de la conception de l'outil |
Éviter les déplacements excessifs de matériaux |
Débit stable avec flash limité |
Alliages d'aluminium les plus résistants |
Optimiser soigneusement |
Établir grâce à des essais contrôlés |
Adaptation au contact de l'outil et à la charge du processus |
Établir une fenêtre de processus stable |
Important : Il s'agit d'instructions de réglage générales plutôt que de paramètres de soudage universels. Les paramètres FSW réels dépendent de l'alliage d'aluminium et de son état, de l'épaisseur du matériau, de la géométrie de l'outil et du diamètre de l'épaulement, de la conception du joint, des conditions de pénétration, des caractéristiques de la machine et de la qualité de soudure requise. Les réglages finaux doivent être établis et validés par des essais de soudage avant la production.
Les trois principaux paramètres FSW ne doivent pas être ajustés indépendamment :
La vitesse de rotation (tr/min) affecte principalement la génération de chaleur par friction et la plastification du matériau. Une vitesse de rotation plus élevée augmente généralement l'apport de chaleur, tandis qu'une vitesse excessive peut provoquer une surchauffe, un éclair et un flux de matière indésirable.
La vitesse de déplacement (mm/min) contrôle la durée pendant laquelle l'outil rotatif interagit avec chaque section du joint. L'augmentation de la vitesse de déplacement réduit généralement l'apport de chaleur par unité de longueur, tandis qu'une vitesse excessivement élevée peut conduire à une plastification insuffisante et à des défauts de tunnel.
La force axiale (kN) maintient le contact avec l'épaulement de l'outil et fournit l'action de forgeage nécessaire pour consolider le matériau plastifié. Une force trop faible peut entraîner une mauvaise pénétration ou une mauvaise adhérence, tandis qu'une force excessive peut augmenter l'éclat, la déformation et l'usure de l'outil.
Un processus FSW stable nécessite donc une fenêtre de paramètres plutôt qu'un seul paramètre « meilleur ». La vitesse de rotation et la vitesse de déplacement déterminent les conditions thermiques de la soudure, tandis que la force axiale aide à maintenir un contact constant avec l'outil et une consolidation du matériau.
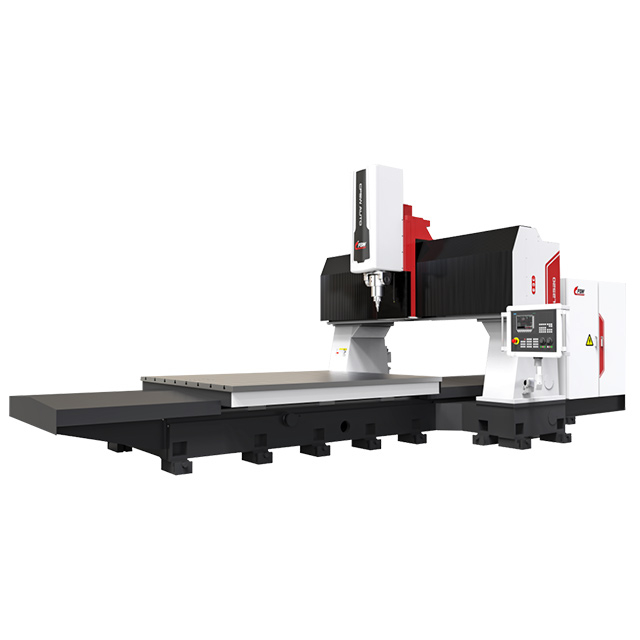
Véritable procédé de soudage par friction-malaxage de l'aluminium utilisé pour le développement des paramètres FSW et la validation du processus.
La vitesse de rotation FSW , mesurée en tours par minute (rpm), est l'un des principaux paramètres contrôlant la génération de chaleur par friction et la plastification du matériau lors du soudage de l'aluminium. La vitesse de rotation appropriée dépend de l'alliage d'aluminium, de l'épaisseur de la plaque, de la géométrie de l'outil, de la vitesse de déplacement et de la qualité de soudure requise.
Plutôt que de sélectionner la vitesse de rotation indépendamment, elle doit être optimisée en même temps que la vitesse de déplacement et la force axiale pour établir des conditions thermiques et de flux de matériaux stables.
Lorsque l'outil FSW tourne, la friction entre l'épaulement de l'outil, la broche et l'aluminium génère de la chaleur qui ramollit le matériau sans le faire fondre. La vitesse de rotation a donc une influence directe sur la plastification et le flux de matière autour de l'outil.
Si la vitesse de rotation est trop faible , une chaleur insuffisante peut empêcher l'aluminium de se plastifier correctement. Les résultats possibles incluent :
Mauvais flux de matière
Défauts du tunnel ou vides internes
Liaison incomplète
Surfaces de soudure rugueuses ou irrégulières
Si la vitesse de rotation est trop élevée , une chaleur excessive et un ramollissement du matériau peuvent se produire. Cela peut conduire à :
Flash excessif
Expulsion matérielle
Déformation superficielle
Flux de matières instable
Exposition thermique accrue dans la zone de soudure
L'objectif n'est pas simplement d'utiliser un régime plus élevé, mais de trouver une plage de vitesses de rotation qui produit une plastification suffisante tout en maintenant un flux de matière et une géométrie de soudure stables.
La vitesse de rotation et la vitesse de déplacement fonctionnent ensemble pour déterminer la condition thermique d'un joint FSW.
Une vitesse de rotation plus élevée génère généralement plus de chaleur de friction, tandis qu'une vitesse de déplacement plus élevée réduit le temps d'interaction de l'outil avec chaque section du joint. Pour cette raison, l’augmentation de la vitesse de rotation peut permettre une augmentation correspondante de la vitesse de déplacement tout en conservant une plastification suffisante du matériau.
À l’inverse, lorsque la vitesse de rotation est réduite, la vitesse de déplacement peut également devoir être réduite pour éviter un apport de chaleur insuffisant.
Un indicateur de processus utile est le rapport vitesse de rotation/vitesse de déplacement (tr/min par mm/min) . Ce rapport peut aider à comparer les combinaisons de paramètres au cours du développement du processus, mais il ne doit pas être traité comme une règle de soudage universelle car la géométrie de l'outil, l'alliage d'aluminium, l'épaisseur, la force axiale et les conditions de la machine affectent également la génération de chaleur et le flux de matière.
État de la soudure |
Cause possible |
Réglage de la rotation/déplacement |
|---|---|---|
Plastification insuffisante |
Rotation trop basse ou déplacement trop rapide |
Augmenter la vitesse de rotation ou réduire la vitesse de déplacement |
Défauts ou vides du tunnel |
Flux de chaleur/matière insuffisant |
Augmenter l'apport de chaleur et vérifier la pénétration de l'outil |
Flash excessif |
Chaleur excessive ou ramollissement du matériau |
Réduire la vitesse de rotation ou augmenter la vitesse de déplacement |
Surchauffe ou distorsion |
Apport de chaleur trop élevé |
Réduire la vitesse de rotation ou augmenter la vitesse de déplacement |
Surface et flux de matériaux stables |
Condition thermique équilibrée |
Maintenir et valider la fenêtre de paramètres |
La meilleure vitesse de rotation FSW doit être déterminée par des essais de soudage contrôlés plutôt que sélectionnée uniquement à partir du régime.
Commencez par une vitesse de rotation modérée en fonction de l'alliage d'aluminium, de l'épaisseur et de la conception de l'outil. Alors:
Exécutez un court test de soudure en utilisant une vitesse de déplacement et une force axiale contrôlées.
Inspectez la surface de soudure à la recherche de bavures, de rainures, d'un flux de matériau irrégulier ou d'autres défauts visibles.
Vérifiez si l'outil produit une plastification suffisante et un contact stable avec l'épaule.
Si la soudure semble trop froide, augmentez la vitesse de rotation ou réduisez progressivement la vitesse de déplacement.
Si une chaleur excessive ou un éclair se développe, réduisez la vitesse de rotation ou augmentez la vitesse de déplacement.
Validez la fenêtre de paramètres sélectionnée par des tests mécaniques appropriés, une inspection transversale ou des tests non destructifs si nécessaire.
Pour les applications de production, enregistrez les combinaisons réussies de vitesse de rotation, de vitesse de déplacement, de force axiale, de géométrie de l'outil, d'alliage et d'épaisseur plutôt que d'enregistrer uniquement le régime. Cela crée une fenêtre de paramètres FSW répétable qui peut être utilisée pour le contrôle futur du processus.
La vitesse de déplacement FSW , également appelée vitesse de déplacement ou vitesse de soudage, détermine la rapidité avec laquelle l'outil rotatif se déplace le long du joint en aluminium. Cela affecte directement la quantité de chaleur et le temps d’agitation appliqués par unité de longueur de la soudure.
La vitesse de déplacement correcte doit laisser suffisamment de temps à l'aluminium pour se plastifier et s'écouler autour de l'outil tout en évitant un apport de chaleur excessif, une distorsion ou une exposition thermique inutile. Pour cette raison, la vitesse de déplacement doit toujours être adaptée à la vitesse de rotation, à la force axiale, à l'épaisseur du matériau et à la géométrie de l'outil.
Lorsque la vitesse de déplacement est trop élevée , l'outil se déplace à travers le joint avant que suffisamment de chaleur et de flux de matière ne puissent se développer. La soudure peut devenir trop « froide », ce qui augmente le risque :
Plastification insuffisante du matériau
Défauts du tunnel ou vides internes
Liaison incomplète
Formation de surface irrégulière
Consistance de soudure réduite
Lorsque la vitesse de déplacement est trop faible , l'outil reste plus longtemps dans chaque section du joint, augmentant ainsi l'apport de chaleur par unité de longueur. Une exposition thermique excessive peut entraîner :
Flash excessif
Déformation superficielle
Plus grande distorsion
Ramollissement excessif du matériau
Élargissement inutile de la région affectée par la chaleur
L’objectif est donc de trouver une plage de vitesses de déplacement qui maintienne un flux de matière stable tout en produisant un apport de chaleur suffisant, mais pas excessif.
L'épaisseur du matériau est un point de départ important lors du choix de la vitesse de déplacement FSW. L'aluminium mince nécessite généralement un contrôle thermique plus strict, tandis que les sections plus épaisses nécessitent suffisamment de temps et d'énergie pour plastifier le matériau jusqu'à la profondeur de soudure requise.
Épaisseur de l'aluminium |
Vitesse de déplacement de départ |
Stratégie générale d'ajustement |
|---|---|---|
Feuilles fines (<5 mm) |
100-200 mm/min |
Utiliser un déplacement relativement plus rapide pour limiter la surchauffe et la distorsion |
Épaisseur moyenne (5-10 mm) |
50-150 mm/min |
Équilibrer la vitesse de déplacement et de rotation pour un flux de matériaux stable |
Aluminium épais (>10 mm) |
20 à 80 mm/min |
Utiliser un déplacement plus lent lorsqu'un apport de chaleur et une plastification supplémentaires sont nécessaires |
Ces valeurs doivent être traitées comme des références de départ plutôt que comme des paramètres de production fixes . La vitesse de déplacement réelle dépend de l'alliage d'aluminium et de son état, de la vitesse de rotation, de la géométrie de l'épaulement et de la goupille de l'outil, de la force axiale, de la configuration du joint et des propriétés de soudure requises.
Par exemple, l’augmentation de l’épaisseur des tôles ne signifie pas automatiquement que la vitesse de déplacement doit toujours être réduite. Un processus utilisant une géométrie d'outil différente, une vitesse de rotation plus élevée ou une plus grande capacité de la machine peut obtenir une plastification suffisante à une vitesse de déplacement plus élevée.
Une fois qu'une vitesse de déplacement initiale a été sélectionnée, utilisez des soudures d'essai courtes pour identifier une fenêtre de fonctionnement stable.
Gardez la vitesse de rotation, la géométrie de l'outil et d'autres variables majeures sous contrôle lors du premier essai.
Exécutez une courte soudure à la vitesse de déplacement sélectionnée.
Inspectez la soudure à la recherche de rainures de surface, de bavures, de défauts de tunnel, d'écoulement irrégulier et de problèmes de pénétration.
Si la soudure montre des signes de chaleur insuffisante ou de plastification, réduisez progressivement la vitesse de déplacement ou augmentez la vitesse de rotation.
Si la soudure présente une chaleur excessive, des bavures ou une déformation, augmentez la vitesse de déplacement ou réduisez la vitesse de rotation.
Validez les réglages finaux par une inspection transversale et des tests mécaniques ou non destructifs appropriés.
Pour une production reproductible, enregistrez la vitesse de déplacement ainsi que la vitesse de rotation, la force axiale, la géométrie de l'outil, l'alliage et l'épaisseur de la plaque . La vitesse de déplacement à elle seule ne définit pas la qualité de la soudure ; c'est l'interaction entre ces paramètres qui établit une fenêtre de processus stable pour l'aluminium FSW.
La force axiale dans le soudage par friction-malaxage est la force vers le bas appliquée par l'outil pour maintenir le contact entre l'épaulement de l'outil et la pièce en aluminium. Il prend en charge la génération de chaleur par friction, la pénétration de l'outil, la consolidation du matériau et l'action de forgeage derrière l'outil rotatif.
Contrairement à la vitesse de rotation et à la vitesse de déplacement, qui influencent fortement l'état thermique de la soudure, la force axiale contribue principalement à maintenir un contact outil-pièce stable et une pression de forgeage suffisante. La force correcte dépend de l'alliage d'aluminium, de l'épaisseur de la plaque, de la géométrie de l'outil, de la profondeur de plongée, de l'inclinaison de l'outil et de la stratégie de contrôle de la machine.
Une force axiale insuffisante ou excessive peut réduire la qualité FSW de l’aluminium.
Condition de force axiale |
Effet sur le processus FSW |
Problèmes de soudure possibles |
|---|---|---|
Trop bas |
Contact insuffisant avec l'épaule et action de forgeage |
Mauvaise adhérence, rainures superficielles, manque de pénétration ou de vides |
Gamme appropriée |
Contact d'outil stable et consolidation du matériau |
Formation de surface et qualité de soudure constantes |
Trop haut |
Pression de forgeage excessive et déplacement de matière |
Bavures excessives, amincissement, déformation de la surface et charge accrue de l'outil |
Lorsque la force axiale est trop faible , l'épaulement de l'outil peut ne pas maintenir un contact suffisant avec la surface en aluminium. La génération de chaleur et l'action de forgeage peuvent devenir instables, augmentant le risque de mauvaise consolidation et de défauts de soudure.
Lorsque la force axiale est trop élevée , un excès de matériau peut être déplacé sous l'épaulement. Cela peut créer des bavures, réduire l'épaisseur locale, augmenter la charge de la machine et accélérer l'usure des outils.
L'objectif est donc de maintenir suffisamment de force vers le bas pour un contact stable avec l'épaule et une consolidation du matériau sans surforger l'assemblage.
Les exigences en matière de force axiale changent en fonction du comportement mécanique et thermique de l'aluminium soudé.
Les alliages d'aluminium mous, tels que de nombreux alliages des séries 1xxx et 5xxx , se plastifient généralement plus facilement. Une force excessive vers le bas peut donc augmenter le déplacement du matériau et l'éclat.
Les alliages à plus haute résistance, y compris de nombreux alliages des séries 2xxx et 7xxx , peuvent nécessiter une action de forgeage plus importante ou différentes combinaisons de vitesse de rotation, de vitesse de déplacement et de géométrie de l'outil pour établir un flux de matière stable.
L'épaisseur du matériau affecte également les conditions de processus requises :
Feuilles d'aluminium minces : utilisez une force axiale contrôlée pour minimiser l'amincissement, la distorsion et la pénétration excessive des épaulements.
Aluminium d'épaisseur moyenne : équilibre la force axiale avec la vitesse de rotation et de déplacement pour maintenir un contact et une consolidation stables.
Plaques d'aluminium épaisses : une plus grande capacité de force de la machine peut être nécessaire, mais une pénétration suffisante dépend également de la longueur de la broche, de la conception de l'épaulement, de l'inclinaison de l'outil et de la configuration globale du processus.
La force axiale ne doit donc pas être sélectionnée uniquement en fonction de l’épaisseur. La géométrie de l'outil et les conditions de pénétration doivent être prises en compte en même temps.
Les machines FSW modernes peuvent utiliser des capteurs de force, des cellules de pesée, des commandes CNC ou des systèmes en boucle fermée pour surveiller et réguler la force axiale pendant le soudage.
Un processus de configuration pratique comprend :
Sélectionnez une force initiale basée sur l'alliage d'aluminium, l'épaisseur, la géométrie de l'outil et les essais de soudage précédents.
Confirmez que l'épaulement maintient un contact stable avec la pièce.
Exécutez un court test de soudure tout en surveillant la stabilité de la force et la formation de la surface.
Recherchez des signes de force insuffisante, tels qu'une mauvaise consolidation, des rainures ou une pénétration incomplète.
Recherchez des signes de force excessive, notamment des bavures importantes, un amincissement, une charge excessive de l'outil ou une déformation de la surface.
Ajustez la force axiale progressivement tout en gardant les autres variables majeures du processus sous contrôle.
Validez la fenêtre de paramètres finale grâce à l’inspection des soudures et aux tests mécaniques appropriés.
Dans les systèmes FSW à contrôle de force, le retour d'information en temps réel peut aider à maintenir une charge axiale constante même lorsque des variations mineures de l'épaisseur du matériau ou de la position de la pièce se produisent.
L'augmentation de la force axiale augmente également la charge mécanique sur l'outil FSW et la broche de la machine. Une force excessive peut accélérer l'usure de l'épaulement et de la goupille, en particulier lorsqu'elle est combinée à une vitesse de rotation élevée ou à des conditions de soudage exigeantes.
Pour cette raison, l’utilisation d’une force axiale plus importante ne produit pas nécessairement une soudure plus solide. Le réglage préféré est la plage de force stable la plus basse qui maintient un contact avec l'outil, une consolidation du matériau, une pénétration et une qualité de soudure appropriés pour le processus sélectionné.
L'enregistrement de la force axiale ainsi que de la vitesse de rotation, de la vitesse de déplacement, de la profondeur de plongée, de la géométrie de l'outil, de l'alliage et de l'épaisseur facilite l'établissement d'une fenêtre de processus FSW reproductible pour la production.
Les paramètres optimaux de soudage par friction malaxage pour l'aluminium varient considérablement en fonction de la composition de l'alliage, de l'état, de l'épaisseur de la plaque, de la géométrie de l'outil et de la configuration des joints. Une combinaison de paramètres qui produit une soudure stable dans une nuance d'aluminium peut entraîner une plastification insuffisante, une chaleur excessive ou un mauvais écoulement du matériau dans une autre.
Pour cette raison, le type d'alliage et l'épaisseur du matériau doivent être pris en compte avant de sélectionner la vitesse de rotation initiale, la vitesse de déplacement et la force axiale.
L'aluminium 6061 est largement utilisé dans les composants structurels, les équipements de transport, les cadres industriels et d'autres applications où la solidité, la résistance à la corrosion et la soudabilité sont importantes.
Lors du développement des paramètres FSW pour l'aluminium 6061, concentrez-vous sur l'obtention d'une plastification suffisante tout en limitant l'exposition thermique excessive.
Les principales considérations comprennent :
Sélectionnez une vitesse de rotation qui génère un ramollissement stable du matériau sans flash excessif.
Faites correspondre la vitesse de déplacement à la vitesse de rotation pour maintenir un apport de chaleur constant le long du joint.
Utiliser une force axiale suffisante pour maintenir le contact avec l’épaule et consolider le matériau agité.
Faites correspondre la longueur de la goupille et la géométrie de l'épaulement à l'épaisseur de la plaque.
Surveillez la soudure pour détecter les défauts du tunnel, les rainures de surface, les bavures et la pénétration incomplète.
Plutôt que de vous fier à un régime ou à une vitesse de déplacement fixe, établissez une fenêtre de paramètres validée pour la trempe, l'épaisseur, la conception des joints et l'outil FSW spécifiques du 6061.
L'aluminium 5083 est un alliage de la série 5xxx à haute teneur en magnésium, couramment sélectionné pour les structures soudées nécessitant une bonne résistance à la corrosion et de bonnes performances mécaniques.
Lors du soudage par friction-malaxage de l'aluminium 5083, le développement des paramètres doit se concentrer sur un flux de matière stable et un apport de chaleur contrôlé.
Une approche pratique consiste à :
Commencez avec une vitesse de rotation modérée et évaluez la plastification du matériau.
Ajustez la vitesse de déplacement en fonction de l’épaisseur de la plaque et de l’apport de chaleur observé.
Évitez la chaleur excessive qui pourrait augmenter la distorsion ou modifier inutilement les conditions thermiques autour de la soudure.
Maintenir une force axiale suffisante pour un contact stable avec l'épaulement et une consolidation du matériau.
Vérifiez les réglages finaux grâce à l’inspection des soudures et aux tests mécaniques.
Les réglages optimaux dépendent de l'épaisseur, de la trempe, de la géométrie de l'outil, des caractéristiques de la machine et des performances de joint requises.
L'aluminium 7075 est un alliage de la série 7xxx à haute résistance qui nécessite un contrôle minutieux de la fenêtre de processus FSW.
La sélection des paramètres doit fournir une plastification et un écoulement suffisants du matériau tout en évitant une exposition thermique inutile.
Pendant le développement des paramètres :
Évaluez la vitesse de rotation en même temps que la vitesse de déplacement plutôt que d'augmenter uniquement le régime.
Utilisez une vitesse de déplacement contrôlée pour maintenir une chaleur et un temps d'agitation suffisants.
Ajustez la force axiale pour maintenir un contact stable avec l'outil sans déplacement excessif du matériau.
Sélectionnez la géométrie des broches et la profondeur de pénétration appropriées à l'épaisseur du matériau.
Inspectez la soudure pour déceler les défauts internes ainsi que la qualité de surface visible.
Pour les alliages d'aluminium à haute résistance tels que le 7075, les essais contrôlés et la validation des paramètres sont particulièrement importants avant de passer à une production répétée.
Les feuilles d'aluminium minces nécessitent généralement un contrôle minutieux de la chaleur, car un apport de chaleur excessif peut rapidement provoquer une distorsion, un amincissement, un éclair ou une déformation de la surface.
Pour l'aluminium en dessous d'environ 5 mm, la stratégie générale d'ajustement est la suivante :
Utilisez une vitesse de rotation modérée.
Utiliser une vitesse de déplacement relativement plus rapide lorsqu'une plastification suffisante peut encore être maintenue.
Évitez les forces axiales excessives et la pénétration des épaules.
Surveillez la déformation de la pièce et l’état de la surface.
Utiliser une géométrie d'outil adaptée à l'épaisseur réduite du matériau.
L'objectif est de générer suffisamment de chaleur pour un flux de matière stable sans surchauffer la pièce fine.
Les plaques d'aluminium épaisses nécessitent une génération de chaleur, un flux de matériau et une pénétration suffisants dans toute la profondeur du joint.
Par rapport aux matériaux minces, le développement des paramètres peut nécessiter :
Un apport de chaleur plus important grâce à une combinaison appropriée de vitesse de rotation et de déplacement.
Vitesse de déplacement plus lente lorsqu'un temps de plastification supplémentaire est nécessaire.
Force axiale suffisante pour maintenir un contact stable avec l'épaule.
Longueur de broche appropriée pour la profondeur de pénétration requise.
Géométrie de l'outil capable de déplacer efficacement le matériau à travers la section la plus épaisse.
Cependant, augmenter simplement la vitesse de rotation ou la force axiale n’est pas toujours la bonne solution. Une chaleur ou une force excessive peut toujours produire des bavures, des déformations, une charge sur l'outil et un flux de matière instable.
Pour le FSW en aluminium à section épaisse, la vitesse de rotation, la vitesse de déplacement, la force axiale, la géométrie de l'outil et la profondeur de pénétration doivent être optimisées en tant que système de processus complet.
État du matériau |
Stratégie de vitesse de rotation |
Stratégie de vitesse de déplacement |
Stratégie de force axiale |
Principale préoccupation |
|---|---|---|---|---|
Équilibré |
Adapté à l'apport de chaleur |
Maintenir un contact stable |
Fenêtre de paramètres stables |
|
5083 aluminium |
Point de départ modéré |
Ajuster par épaisseur |
Contrôlé |
Flux de chaleur et de matériaux |
Soigneusement optimisé |
Contrôlé |
Ajuster avec le contact de l'outil |
Stabilité de la fenêtre de processus |
|
Aluminium fin |
Modéré |
Relativement plus rapide |
Abaissé/contrôlé |
Surchauffe et distorsion |
Aluminium épais |
Suffisant pour la plastification |
Relativement plus lent en cas de besoin |
Plus élevé selon les besoins |
Pénétration et flux de matières |
Ces recommandations décrivent des directions générales de réglage des paramètres plutôt que des paramètres de production universels . Les paramètres FSW finaux doivent toujours être validés pour la qualité, la trempe, l'épaisseur, la conception de l'outil, la configuration de la machine et les performances de soudage requises.
incorrects Des paramètres de soudage par friction malaxage peuvent entraîner des problèmes de surface visibles ou des défauts de soudure internes. Dans de nombreux cas, le défaut n'est pas provoqué par un seul paramètre mais par une combinaison instable de vitesse de rotation, de vitesse de déplacement, de force axiale, de géométrie de l'outil et de profondeur de pénétration.
Le guide de dépannage suivant fournit des instructions de réglage pratiques pour les défauts courants de l'aluminium FSW.
Défaut FSW |
Cause possible du paramètre |
Réglage de la vitesse de rotation |
Réglage de la vitesse de déplacement |
Ajustement de la force axiale |
Vérifications supplémentaires |
|---|---|---|---|---|---|
Défauts du tunnel |
Plastification insuffisante ou flux de matière instable |
Augmenter si la chaleur est insuffisante |
Réduire si le trajet est trop rapide |
Vérifier le contact stable de l'outil |
Vérifier la géométrie et la pénétration des broches |
Vides / mauvaise adhérence |
Chaleur ou consolidation du matériau insuffisante |
Augmenter progressivement si nécessaire |
Réduire pour augmenter le temps d’interaction |
Augmenter seulement si le contact est insuffisant |
Vérifier la position de l'outil et l'ajustement du joint |
Flash excessif |
Chaleur excessive ou déplacement de matière |
Réduire si la soudure est trop chaude |
Augmenter lorsqu'une réduction supplémentaire de la chaleur est nécessaire |
Réduire si la force de forgeage est excessive |
Vérifier la profondeur de plongée et l'inclinaison de l'outil |
Manque de pénétration |
Pénétration insuffisante de l'outil ou flux de matière insuffisant |
Ajuster en fonction des conditions thermiques |
Réduire si plus de plastification est nécessaire |
Augmenter uniquement lorsque le contact/forgeage est insuffisant |
Vérifiez la longueur de la goupille et la profondeur de plongée |
Surchauffe / distorsion |
Apport de chaleur excessif |
Réduire |
Augmenter |
Évitez toute force inutile |
Vérifiez la taille des épaules et l’accumulation de chaleur |
Rainures superficielles |
Flux de matière instable ou mauvais contact avec l'épaulement |
Ajuster en fonction des conditions de chaleur |
Ajuster pour un flux de matériaux stable |
Vérifier un contact suffisant |
Vérifier l'inclinaison de l'outil et la profondeur de plongée |
Usure excessive des outils |
Charge mécanique ou thermique élevée |
Évitez les hauts régimes inutiles |
Optimiser pour un soudage stable |
Réduire la force excessive |
Inspecter le matériau et la géométrie de l'outil |
Les défauts de tunnel dans le soudage par friction malaxage sont généralement associés à un flux de matière insuffisant ou instable autour de la broche de l'outil.
Si des défauts de tunnel apparaissent, déterminez d’abord si l’état de la soudure est trop froid. Les ajustements possibles incluent :
Augmenter progressivement la vitesse de rotation pour générer plus de chaleur de friction
Réduire la vitesse de déplacement pour accorder plus de temps à la plastification et au flux de matériaux
Vérifier si la force axiale assure un contact stable avec l'épaule
Vérification de la longueur de la goupille, de la profondeur de plongée et de l'inclinaison de l'outil
Inspection de la géométrie de l'outil en cas d'agitation insuffisante du matériau
N'augmentez pas automatiquement la vitesse de rotation chaque fois qu'un défaut du tunnel se produit. Un tunnel peut également résulter d'une géométrie d'outil, d'une pénétration ou de conditions de flux de matériaux inappropriées, c'est pourquoi la configuration de soudage complète doit être revue.
Une bavure excessive dans FSW se produit lorsqu'une trop grande quantité de matériau plastifié est déplacée sous l'épaulement de l'outil.
Si la soudure montre également des signes de chaleur excessive, considérez :
Réduire la vitesse de rotation
Augmentation de la vitesse de déplacement
Vérifier si la force axiale est inutilement élevée
Vérification de la profondeur de plongée et de la pénétration de l'épaulement
Inspection de l'inclinaison de l'outil et de la géométrie de l'épaulement
L’objectif est de réduire la chaleur excessive ou le déplacement de matériau tout en conservant suffisamment de plastification pour une consolidation complète des joints.
Des vides internes ou une liaison incomplète peuvent indiquer un apport de chaleur insuffisant, un flux de matière inadéquat, une mauvaise consolidation ou une position d'outil inappropriée.
Les ajustements possibles incluent :
Augmentez progressivement la vitesse de rotation si le processus est trop froid.
Réduisez la vitesse de déplacement lorsqu’un temps de plastification supplémentaire est nécessaire.
Vérifiez que la force axiale maintient un contact constant avec l’épaule.
Vérifiez la pénétration de l'outil et la longueur de la goupille.
Confirmez l’ajustement correct du joint et le serrage de la pièce.
Étant donné que les défauts internes peuvent ne pas être visibles depuis la surface de la soudure, une inspection transversale ou des tests non destructifs appropriés peuvent être nécessaires lors de la validation des paramètres.
Le manque de pénétration ne doit pas être traité uniquement comme un problème de force axiale. Cela peut également résulter d'une longueur de broche incorrecte, d'une profondeur de plongée insuffisante, d'une vitesse de déplacement excessive ou d'une plastification inadéquate du matériau.
Lorsque la pénétration est insuffisante :
Vérifiez la longueur de la goupille par rapport à l’épaisseur réelle du matériau.
Vérifiez la profondeur de plongée et la position de l'outil.
Confirmez que la vitesse de déplacement n'est pas trop élevée pour l'apport de chaleur disponible.
Évaluer la vitesse de rotation et la plastification du matériau.
Ajustez la force axiale uniquement lorsque le contact avec l'épaulement ou l'action de forgeage est insuffisant.
Cette approche permet d'éviter des augmentations inutiles de force qui pourraient autrement produire des bavures, un amincissement ou une charge excessive de l'outil.
Lorsqu'une soudure FSW en aluminium présente des défauts, identifiez d'abord si les conditions du processus semblent trop froides, trop chaudes ou mécaniquement instables..
Trop froid : pensez à augmenter la vitesse de rotation ou à réduire la vitesse de déplacement.
Trop chaud : pensez à réduire la vitesse de rotation ou à augmenter la vitesse de déplacement.
Mauvais contact avec l'outil : vérifiez la force axiale, la profondeur de plongée et la position de l'outil.
Mauvaise pénétration : Vérifiez la longueur de la goupille et la profondeur de plongée avant de simplement augmenter la force.
Flux de matériaux instable : évaluez la combinaison complète de la vitesse de rotation, de la vitesse de déplacement, de la géométrie de l'outil et de la force axiale.
Modifiez un paramètre majeur à la fois pendant le dépannage et enregistrez le résultat. Cela facilite l'identification de la cause réelle du défaut et l'établissement d'une fenêtre de paramètres FSW reproductible.
La recherche des paramètres optimaux de soudage par friction malaxage pour l’aluminium est un processus itératif. La vitesse de rotation, la vitesse de déplacement et la force axiale doivent être testées comme une fenêtre de paramètres coordonnée plutôt que sélectionnées indépendamment.
Un processus de test structuré permet d'identifier des réglages stables tout en réduisant le risque de défauts de tunnel, d'éclair excessif, de mauvaise pénétration et de qualité de soudure incohérente.
Avant de sélectionner les paramètres FSW, documentez les conditions de soudage de base :
Alliage d'aluminium et trempe
Épaisseur de plaque ou de feuille
Configuration commune
Diamètre de l'épaulement de l'outil
Géométrie et longueur des broches
Inclinaison de l'outil et profondeur de plongée
Résistance et qualité de soudure requises
Ces facteurs établissent les conditions de départ pour le développement des paramètres. La modification de l'alliage, de l'épaisseur ou de la géométrie de l'outil peut nécessiter une revalidation de la fenêtre des paramètres.
Choisissez les valeurs initiales pour :
Vitesse de rotation
Vitesse de déplacement
Force axiale
Utilisez une expérience de soudage antérieure, des données de processus validées ou des essais préliminaires comme point de départ.
L’objectif n’est pas d’identifier immédiatement les paramètres finaux, mais d’établir une base de référence raisonnable à partir de laquelle des ajustements contrôlés peuvent être effectués.
Un test de plongée ou un test ponctuel préliminaire peut aider à déterminer si la vitesse de rotation, la force axiale et les conditions de plongée sélectionnées génèrent un ramollissement suffisant du matériau et un contact stable avec l'outil.
Pendant l'épreuve :
Démarrez l'outil à la vitesse de rotation sélectionnée.
Plongez la goupille rotative dans l’aluminium dans des conditions contrôlées.
Établissez un contact stable avec l’épaule.
Maintenir l'état suffisamment longtemps pour évaluer la plastification du matériau.
Rétractez l'outil et inspectez l'état de la surface.
Recherchez des signes de déplacement excessif du matériau, de plastification insuffisante, de contact instable avec l'épaulement ou de chargement anormal de l'outil.
Un test ponctuel peut aider à établir les conditions initiales, mais il ne remplace pas un essai de soudure linéaire car le flux de matière change une fois que l'outil commence à se déplacer le long du joint.
Une fois les conditions de plongée initiales stables, effectuez une courte soudure linéaire en utilisant la vitesse de rotation, la vitesse de déplacement et la force axiale sélectionnées.
Pendant le test de soudure, observez :
Consistance de la surface de soudure
Formation d'éclairs
Rainures superficielles
Flux de matière autour de l'outil
Stabilité de la charge et de la force de la machine
Signes de surchauffe ou de plastification insuffisante
Des essais de soudure courts permettent d'évaluer les combinaisons de paramètres avant de s'engager dans une soudure de production complète.
La surveillance de la température peut fournir des informations supplémentaires sur l'état thermique de la soudure.
Selon l'équipement et l'application, les méthodes de surveillance peuvent inclure :
Thermocouples
Mesure de température infrarouge
Capteurs de force
Surveillance de la charge de broche
Données de retour CNC ou machine
La température ne doit pas être évaluée seule. Combinez les données thermiques avec l'apparence des soudures, la stabilité de la force, le comportement de l'outil et les résultats de l'inspection pour comprendre si le processus fonctionne dans une fenêtre stable.
L'inspection visuelle est utile pour identifier les défauts de surface, mais une soudure de bonne qualité ne garantit pas nécessairement un joint interne sans défaut.
En fonction des exigences de qualité, la validation peut inclure :
Essais destructifs
Essais de traction
Test de pliage
Examen macro transversal
Analyse microstructurale
Contrôles non destructifs
Tests par ultrasons
Contrôle radiographique
Autres méthodes CND appropriées basées sur le type de joint et de défaut
La méthode d'inspection doit correspondre à l'application et aux types de défauts qui doivent être détectés.
Si la première soudure d’essai ne répond pas à la qualité requise, évitez de modifier plusieurs paramètres majeurs simultanément.
Utilisez plutôt une stratégie d’ajustement contrôlé :
État observé |
Direction du réglage initial |
|---|---|
La soudure semble trop froide |
Augmenter la vitesse de rotation ou réduire la vitesse de déplacement |
Chaleur excessive ou flash |
Réduire la vitesse de rotation ou augmenter la vitesse de déplacement |
Mauvais contact avec l'épaule |
Vérifier la force axiale, la profondeur de plongée et la position de l'outil |
Défauts ou vides du tunnel |
Examiner l'apport de chaleur, le flux de matière, la pénétration et la géométrie de l'outil |
Manque de pénétration |
Vérifiez la longueur de la goupille et la profondeur de plongée avant d’augmenter la force |
Chargement excessif des outils |
Examiner la force axiale, la profondeur de plongée, la vitesse de rotation et l'état de l'outil |
Modifiez une variable majeure, effectuez un autre test de soudure et comparez les résultats. Cela facilite l'identification des ajustements qui améliorent ou détériorent réellement la qualité de la soudure.
L’objectif final n’est pas simplement d’identifier une combinaison réussie de régime, de vitesse de déplacement et de force axiale. Le soudage de production nécessite une fenêtre de processus reproductible.
Enregistrez les validés :
Vitesse de rotation
Vitesse de déplacement
Force axiale
Alliage d'aluminium et trempe
Épaisseur du matériau
Géométrie de l'outil
Longueur de la broche
Profondeur de plongée
Inclinaison de l'outil
Résultats de l'inspection
Une fois que les limites de fonctionnement supérieures et inférieures acceptables sont comprises, ces valeurs peuvent être utilisées pour améliorer la répétabilité, le contrôle du processus et le développement futur des paramètres.
Pour l'aluminium FSW, une fenêtre de paramètres documentée est plus utile qu'un seul paramètre « meilleur » car elle prend en compte les variations normales des conditions des matériaux, des outils et des machines.
L'optimisation des paramètres de soudage par friction malaxage pour l'aluminium implique bien plus que la sélection de la vitesse de rotation, de la vitesse de déplacement et de la force axiale. La géométrie de l'outil, le contrôle de la machine, la configuration de la pièce, la validation des paramètres et la surveillance du processus influencent tous la cohérence des soudures.
Suivre quelques principes pratiques peut rendre le développement des paramètres FSW plus efficace et reproductible.
De nombreux problèmes FSW de l’aluminium surviennent parce que les paramètres individuels sont ajustés sans tenir compte de la manière dont ils interagissent.
Les erreurs courantes incluent :
Utilisation d’un jeu de paramètres pour chaque alliage d’aluminium : différents alliages et états réagissent différemment à l’apport de chaleur et à la déformation du matériau.
Augmenter la vitesse de rotation chaque fois que plus de chaleur est nécessaire : un régime plus élevé peut augmenter la chaleur, mais une vitesse de rotation excessive peut également provoquer un éclair, un flux de matériau instable ou une exposition thermique inutile.
Utilisation d'une force axiale excessive pour résoudre les problèmes de pénétration : le manque de pénétration peut être lié à la longueur de la goupille, à la profondeur de plongée, à la vitesse de déplacement ou à une plastification insuffisante plutôt qu'à la force seule.
Modification de plusieurs paramètres à la fois : les modifications simultanées rendent difficile la détermination de la variable qui affecte réellement la qualité de la soudure.
Juger la qualité de la soudure uniquement par l'apparence de la surface : des défauts ou des vides internes au tunnel peuvent exister même lorsque la surface semble acceptable.
Ignorer la géométrie de l'outil : un épaulement ou une goupille mal adapté peut limiter le flux de matière même lorsque la vitesse de rotation et la vitesse de déplacement semblent raisonnables.
Utiliser une seule soudure réussie comme paramètre de production : des essais répétés sont nécessaires pour établir une fenêtre de processus fiable.
L'approche la plus efficace consiste à ajuster systématiquement les paramètres et à valider la soudure résultante plutôt que de se fier uniquement à une variable ou à un aspect visuel.
La conception des outils a une influence directe sur la génération de chaleur, le flux de matière, la pénétration et la fenêtre de paramètres FSW utilisable.
Les variables importantes de l'outil incluent :
Diamètre et profil de l'épaulement
Diamètre et longueur de la broche
Forme de la broche et conception du filetage
Inclinaison de l'outil
Profondeur de plongée
Matériel d'outil
L' épaulement de l'outil contribue de manière significative à la génération de chaleur par friction et au confinement du matériau, tandis que la goupille favorise le mouvement du matériau à travers l'épaisseur du joint.
Par exemple, l’augmentation de la taille des épaules peut modifier la génération de chaleur même lorsque la vitesse de rotation reste inchangée. De même, la modification de la géométrie des broches peut modifier le flux de matériaux et nécessiter une nouvelle combinaison de vitesse de rotation et de vitesse de déplacement.
C'est pourquoi les paramètres FSW doivent être à nouveau validés chaque fois qu'un changement significatif dans la conception de l'outil est introduit.
Bien que la vitesse de rotation, la vitesse de déplacement et la force axiale soient les principaux paramètres abordés dans ce guide, le FSW de production dépend également de plusieurs variables supplémentaires.
Ceux-ci peuvent inclure :
Variable de processus |
Pourquoi c'est important |
|---|---|
Angle d'inclinaison de l'outil |
Influence l'action de forgeage et le confinement des matériaux |
Profondeur de plongée |
Affecte le contact avec l'épaule, la pénétration et la formation du flash |
Longueur de la broche |
Aide à déterminer la pénétration dans l’épaisseur du joint |
Géométrie de l'outil |
Influence la génération de chaleur et le flux de matériaux |
Serrage de la pièce |
Empêche les mouvements et la séparation des articulations |
Aménagement commun |
Affecte la cohérence et la formation de défauts |
Rigidité des machines |
Aide à maintenir une position stable de l'outil et des charges de processus |
Pour un FSW en aluminium cohérent, ces variables doivent être contrôlées ensemble plutôt que de traiter le régime, la vitesse de déplacement et la force axiale comme l'ensemble du processus.
Une fois qu'une fenêtre de paramètres stable a été établie, la surveillance du processus peut aider à maintenir la cohérence des soudures pendant la production.
En fonction de la machine FSW et de l'application, les données de surveillance utiles peuvent inclure :
Vitesse de rotation
Vitesse de déplacement réelle
Force axiale
Charge ou couple de broche
Position de l'outil
Profondeur de plongée
Température de soudage
Alarmes machine ou écarts de processus
Le suivi de ces variables facilite l'identification des conditions anormales avant qu'elles n'entraînent des défauts de soudure répétés.
Les systèmes de contrôle en boucle fermée peuvent encore améliorer la cohérence en maintenant les variables de processus sélectionnées dans des limites définies pendant le soudage.
Pour la production industrielle, le développement des paramètres doit également prendre en compte les exigences de qualité et d'inspection applicables au composant soudé.
L'ISO 25239 traite du soudage par friction malaxage de l'aluminium et fournit des exigences couvrant des domaines tels que les procédures de soudage, la qualification, la production et l'inspection.
Plutôt que de traiter une norme comme une source de valeurs universelles de régime, de vitesse de déplacement ou de force axiale, utilisez les normes applicables pour prendre en charge un processus de soudage contrôlé et documenté.
La procédure de production finale doit définir la fenêtre de paramètres validés, l'outillage, les conditions de la pièce, les exigences d'inspection et les critères d'acceptation nécessaires pour une qualité de soudure reproductible.
L'optimisation des paramètres de soudage par friction malaxage pour l'aluminium nécessite d'équilibrer la vitesse de rotation, la vitesse de déplacement, la force axiale, la géométrie de l'outil et les conditions du matériau plutôt que de s'appuyer sur un seul réglage fixe. La vitesse de rotation influence la génération de chaleur et la plastification, la vitesse de déplacement contrôle l'apport de chaleur par unité de longueur et la force axiale aide à maintenir un contact stable avec l'outil et la consolidation du matériau.
L'approche la plus fiable consiste à établir une validée fenêtre de paramètres FSW pour chaque alliage d'aluminium, épaisseur, conception d'outil et configuration de joint. De courts essais de soudage, la surveillance des processus, l'inspection des défauts et les ajustements contrôlés des paramètres peuvent contribuer à améliorer l'homogénéité des soudures tout en réduisant les défauts dans les tunnels, les bavures excessives, la mauvaise pénétration et d'autres problèmes de qualité.
Zhihui Welding est spécialisé dans les équipements de soudage par friction-malaxage et les solutions d'assemblage de l'aluminium pour les applications industrielles. En combinant le développement de processus avec un contrôle précis des machines, des outils et une optimisation des paramètres, Zhihui Welding aide les fabricants à établir des processus FSW stables et reproductibles pour leurs besoins de production.
Les principaux paramètres FSW pour l'aluminium sont la vitesse de rotation de l'outil, la vitesse de déplacement et la force axiale . La vitesse de rotation affecte la chaleur de friction et la plastification du matériau, la vitesse de déplacement influence l'apport de chaleur par unité de longueur et la force axiale aide à maintenir le contact de l'outil et la consolidation du matériau. La géométrie de l'outil, la profondeur de plongée, l'angle d'inclinaison, l'alliage et l'épaisseur du matériau affectent également la fenêtre de processus finale.
Il n’existe pas de vitesse de rotation universelle pour le soudage par friction-malaxage de l’aluminium. Le régime approprié dépend de l'alliage d'aluminium et de son état, de l'épaisseur du matériau, de la vitesse de déplacement, de la géométrie de l'outil, de la force axiale, de la configuration des joints et des conditions de la machine. La vitesse de rotation doit donc être sélectionnée dans le cadre d'une fenêtre de paramètres FSW coordonnée et validée par des essais de soudage plutôt que choisie uniquement dans une plage de régime générale.
La vitesse de déplacement détermine la durée pendant laquelle l'outil rotatif FSW interagit avec chaque section du joint en aluminium. Une vitesse de déplacement trop élevée peut fournir une chaleur et une plastification insuffisantes, augmentant ainsi le risque de défauts de tunnel ou de mauvaise adhérence. Une vitesse trop faible peut augmenter l’apport de chaleur et contribuer à des bavures, des distorsions ou un ramollissement excessif du matériau.
Une vitesse de rotation excessive peut générer trop de chaleur de friction et ramollir excessivement l’aluminium. Les résultats possibles incluent des bavures excessives, un déplacement de matière, une déformation de surface et un flux de matière instable. Si la soudure semble trop chaude, réduire la vitesse de rotation ou augmenter la vitesse de déplacement peut aider à restaurer une condition thermique plus stable.
La vitesse de rotation et la vitesse de déplacement influencent conjointement l'état thermique d'un joint FSW. L'augmentation de la vitesse de rotation augmente généralement la chaleur de friction, tandis que l'augmentation de la vitesse de déplacement réduit le temps d'interaction et l'apport de chaleur par unité de longueur. Les deux paramètres doivent donc être ajustés ensemble pour conserver une plastification suffisante sans surchauffer l'aluminium.
Les défauts des tunnels sont généralement associés à un flux de matériaux insuffisant ou instable autour de l'outil FSW. Les causes possibles incluent un apport de chaleur inadéquat, une vitesse de déplacement excessive, une vitesse de rotation inappropriée, une pénétration incorrecte de l'outil ou une géométrie de broche inappropriée. Le dépannage doit prendre en compte l’ensemble du processus plutôt que de modifier uniquement la vitesse de rotation.
Les paramètres FSW pour l'aluminium 6061 doivent être sélectionnés en fonction de l'épaisseur du matériau, de l'état, de la géométrie de l'outil, de la conception des joints et des propriétés de soudure requises. Commencez avec une vitesse de rotation raisonnable, adaptez la vitesse de déplacement à l'apport de chaleur requis, maintenez une force axiale stable et utilisez des soudures d'essai courtes pour établir une fenêtre de paramètres validée avant la production.
L'aluminium fin nécessite généralement un contrôle thermique plus strict, utilisant souvent une vitesse de rotation modérée, un déplacement relativement plus rapide et une force axiale contrôlée. L'aluminium épais peut nécessiter un apport de chaleur plus important, un déplacement plus lent, une pénétration appropriée de l'outil et une force de forgeage suffisante. Les réglages finaux doivent toujours être validés pour la configuration réelle de l’alliage, de l’épaisseur, de l’outil et de la machine.