Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 30.09.2026 Herkunft: Website


Inhaltsverzeichnis
Schweißverzug ist eine häufige Herausforderung bei der Herstellung von Aluminium-Batterieträgern für Elektrofahrzeuge. Ungleichmäßige Erwärmung, Abkühlung und Eigenspannungen können zu Verformungen, Maßabweichungen und einer Fehlausrichtung der Dichtflächen führen und die Montage und Fertigungsqualität des Batteriegehäuses beeinträchtigen.
Für große Batterieträger aus Aluminium bietet das Reibrührschweißen (FSW) einen Festkörperverbindungsprozess, der dazu beitragen kann, thermische Verformungen im Vergleich zum herkömmlichen Schmelzschweißen zu reduzieren. Allerdings haben Schweißparameter, Verbindungsdesign, Vorrichtungsunterstützung und Schweißreihenfolge immer noch Einfluss auf die endgültige Maßgenauigkeit.
In diesem Leitfaden untersuchen wir die Hauptursachen für Verformungen beim Schweißen von Elektrofahrzeug-Batterieträgern und praktische Methoden zur Reduzierung von Verformungen durch Materialvorbereitung, optimierte Schweißprozesse, Vorrichtungsdesign und Auswahl der FSW-Ausrüstung.
Beim Schweißen von EV-Batterieträgern aus Aluminium spielen Wärmeausdehnung und -kontraktion eine wichtige Rolle bei der Verformung. Aluminium erwärmt sich schnell und dehnt sich beim Schweißen aus. Beim Abkühlen zieht es sich ungleichmäßig zusammen, was zu Verformungen oder Biegungen führt. Dies liegt daran, dass sich die Wärme in der Nähe des Schweißbereichs konzentriert und Temperaturgradienten entstehen. Diese Gradienten verursachen eine unterschiedliche Ausdehnung und Kontraktion, was zu Eigenspannungen führt, die die Form der Schale verzerren. Eine sorgfältige Steuerung des Wärmeeintrags trägt dazu bei, diesen Effekt zu reduzieren.

Aluminium ist aufgrund seiner Materialeigenschaften anfällig für Schweißverzug. Es verfügt über eine hohe Wärmeleitfähigkeit, so dass sich Wärme schnell ausbreitet, aber aufgrund seines niedrigen Schmelzpunkts kann es leicht überhitzen. Aluminium hat außerdem einen hohen Wärmeausdehnungskoeffizienten, der beim Erhitzen und Abkühlen zu erheblichen Größenänderungen führt. Aufgrund seiner relativ geringen Steifigkeit verformt es sich unter Belastung leichter. Diese Faktoren zusammen machen die Kontrolle von Verformungen beim Schweißen zu einer Herausforderung.
Mehrere Parameter des Reibrührschweißens (FSW) können die Wärmeerzeugung, den Materialfluss und die Verformung in Batterieträgern für Elektrofahrzeuge aus Aluminium beeinflussen:
Werkzeugrotationsgeschwindigkeit: Beeinflusst die Erzeugung von Reibungswärme und die Plastifizierung des Materials.
Schweißgeschwindigkeit: Beeinflusst die Wärmeverteilung und die Dauer der thermischen Einwirkung entlang der Schweißnaht.
Axialkraft und Eintauchtiefe: Beeinflussen den Werkzeugeingriff, die Materialkonsolidierung und die lokale mechanische Belastung.
Werkzeuggeometrie: Schulterdurchmesser und Stiftdesign beeinflussen die Wärmeerzeugung und den Materialfluss.
Schweißreihenfolge: Die Reihenfolge und Richtung der Schweißvorgänge beeinflussen die Temperaturverteilung und die Eigenspannungsentwicklung.
Die gemeinsame Optimierung dieser Parameter hilft Herstellern, eine gleichbleibende Schweißqualität aufrechtzuerhalten und gleichzeitig unnötige thermische und mechanische Verformungen zu reduzieren.
Designmerkmale beeinflussen die Verzerrungsanfälligkeit:
Geometrie: Dünne Abschnitte verformen sich leichter als dicke.
Verbindungsdesign: Stoßverbindungen, Überlappungsverbindungen und andere Verbindungskonfigurationen stellen unterschiedliche Anforderungen an Materialfluss, Unterstützung und Wärmeverteilung. Ihr Einfluss auf den Verzug hängt von der spezifischen Verbindungsgeometrie und den Schweißbedingungen ab.
Teilegröße: Größere Schalen sammeln mehr Wärme, was das Risiko einer Verformung erhöht.
Versteifungselemente: Rippen oder Zwickel erhöhen die Steifigkeit und verhindern so ein Verziehen.
Schweißplatzierung: Symmetrische Schweißnähte helfen dabei, Spannungen auszugleichen und Verformungen zu reduzieren.
Eine gute Konstruktion berücksichtigt diese Faktoren, um schweißbedingte Verformungen zu minimieren.
Hinweis: Bei FSW-geschweißten Batterieträgern aus Aluminium ist die Kontrolle der Wärmeerzeugung, der Werkzeugkräfte, der Schweißreihenfolge und der Vorrichtungsunterstützung wichtig, um Verformungen zu minimieren und die Maßgenauigkeit aufrechtzuerhalten.
Aluminiumlegierungen der Serien 5xxx und 6xxx werden häufig in Strukturanwendungen verwendet und können für das Reibrührschweißen geeignet sein. Das Verformungsverhalten hängt jedoch von der Legierungstemperatur, der Materialdicke, der Verbindungskonfiguration, den Schweißparametern und den Vorrichtungsbedingungen ab. Hersteller sollten die Legierungsauswahl zusammen mit den mechanischen und maßlichen Anforderungen des Batterieträgers bewerten.
Saubere Oberflächen reduzieren Fehler, verbessern die Schweißqualität und begrenzen Verzerrungen. Entfernen Sie vor dem Schweißen Öle, Schmutz, Oxide und Verunreinigungen. Zu den gängigen Reinigungsmethoden gehören:
Chemische Reinigung mit Lösungsmitteln oder Säuren
Maschinelle Reinigung mit Drahtbürsten oder Schleifpads
Ultraschallreinigung für Präzisionsteile
Eine ordnungsgemäße Oberflächenvorbereitung trägt dazu bei, kontaminationsbedingte Schweißfehler zu reduzieren und unterstützt einen gleichmäßigen Materialfluss beim Reibrührschweißen. Saubere Fügeflächen und eine genaue Nahtvorbereitung tragen zu stabilen Schweißbedingungen und einer zuverlässigen Nahtausbildung bei.
Die gleichmäßige Dicke aller Teile des Batteriefachs hilft, die Wärmeverteilung beim Schweißen zu kontrollieren. Dünne Abschnitte erhitzen und kühlen schnell ab, was zu einer ungleichmäßigen Ausdehnung und Kontraktion führt. Dickere oder inkonsistente Dickenbereiche erzeugen Wärmegradienten und erhöhen das Risiko von Verformungen.
Bei FSW-Anwendungen sollten Materialdickenschwankungen bei der Auswahl der Werkzeuggeometrie, der Eintauchtiefe, der Schweißparameter und der Trägerunterstützung berücksichtigt werden. Eine gleichmäßige Bauteildicke und die richtige Verbindungsausrichtung tragen dazu bei, stabile Schweißbedingungen aufrechtzuerhalten und das Risiko von Verformungen zu verringern.
Eine ordnungsgemäße Vorbereitung vor dem Reibrührschweißen trägt zur Verbesserung der Verbindungsausrichtung und der Fertigungskonsistenz bei.
Zu den wichtigsten Vorbereitungsmaßnahmen gehören:
Materialinspektion: Überprüfen Sie Aluminiumkomponenten auf Dickenschwankungen, vorhandene Verformungen und Oberflächenschäden.
Oberflächenreinigung: Entfernen Sie Öle, Schmutz und Verunreinigungen von den Verbindungsflächen.
Gelenkausrichtung: Sorgen Sie für eine geeignete Gelenkpassung und minimieren Sie unbeabsichtigte Lücken.
Einrichtung der Vorrichtung: Sorgen Sie für eine stabile Unterlage und eine geeignete Klemmung, um den Schweißkräften standzuhalten.
Prozessvalidierung: Wählen Sie eine geeignete Werkzeuggeometrie und validierte Schweißparameter für die Aluminiumlegierung und das Verbindungsdesign.
Für bestimmte technische Anwendungen kann eine Vorwärmung oder Wärmebehandlung in Betracht gezogen werden, diese Prozesse sind jedoch nicht überall für die Herstellung von FSW-Batterieträgern erforderlich.
Die Wahl des richtigen Schweißverfahrens spielt eine entscheidende Rolle bei der Kontrolle von Verformungen. Zu den gängigen Techniken für Batterieträger aus Aluminium gehören:
WIG-Schweißen (Wolfram-Inertgas): Bietet präzise Wärmekontrolle und saubere Schweißnähte, ist jedoch langsamer.
MIG-Schweißen (Metall-Inertgas): Schneller und gut für dickere Abschnitte, kann aber mehr Wärme einbringen.
Laserschweißen: Bietet minimalen Wärmeeintrag und schmale Schweißzonen, wodurch Verformungen reduziert werden.
Reibrührschweißen: Ein Festkörperverfahren, das ein Schmelzen vermeidet und Verformungen erheblich minimiert.
Bei großen EV-Batterieträgern aus Aluminium bietet das Reibrührschweißen im Vergleich zum herkömmlichen Schmelzschweißen Vorteile bei der Reduzierung von erstarrungsbedingten Defekten und thermischen Verformungen. Welches Schweißverfahren am besten geeignet ist, hängt jedoch von der Materialstärke, der Verbindungsgeometrie, der Zugänglichkeit, dem Produktionsvolumen und den Maßanforderungen ab.

Beim Reibrührschweißen wird Wärme hauptsächlich durch Reibung und plastische Verformung und nicht durch einen Lichtbogen erzeugt.
Werkzeugrotationsgeschwindigkeit, Schweißgeschwindigkeit, Axialkraft und Werkzeuggeometrie beeinflussen die Wärmeerzeugung und den Materialfluss.
Eine übermäßige Wärmeentwicklung kann den thermischen Verzug verstärken, während eine unzureichende Wärme oder ein ungeeigneter Materialfluss zu Schweißfehlern führen können.
Hersteller sollten die Schweißparameter je nach Aluminiumlegierung, Dicke, Verbindungsdesign und Produktionsanforderungen optimieren.
Stabile CNC-gesteuerte Schweißvorgänge tragen dazu bei, an langen Schweißnähten des Batterieträgers konstante Verarbeitungsbedingungen aufrechtzuerhalten.
Die Schweißreihenfolge beeinflusst die Wärmeverteilung, die Eigenspannungsentwicklung und die Dimensionsstabilität bei der Herstellung von Aluminium-Batterieträgern.
Bei großen rührreibgeschweißten Strukturen sollten Hersteller Folgendes berücksichtigen:
Ausgewogene Schweißsequenz: Ordnen Sie die Schweißvorgänge so an, dass eine übermäßige Wärmekonzentration in einzelnen Bereichen reduziert wird.
Zugänglichkeit der Verbindung: Planen Sie Schweißwege entsprechend dem Werkzeugabstand und der Positionierung der Vorrichtung.
Vorrichtungsunterstützung: Sorgen Sie während des gesamten Schweißvorgangs für eine stabile Unterstützung und Klemmung.
Wärmeausdehnung: Berücksichtigen Sie die Materialbewegung beim Schweißen und beim Lösen der Vorrichtung.
Prozessvalidierung: Überprüfen Sie die ausgewählte Schweißsequenz durch Maßprüfung und Schweißversuche.
Eine optimierte Schweißsequenz kann dazu beitragen, Verformungen zu reduzieren und gleichzeitig eine kontinuierliche Schweißnahtintegrität aufrechtzuerhalten, sofern dies durch das Design des Batterieträgers erforderlich ist.
Tipp: Kombinieren Sie bei EV-Batterieträgern aus Aluminium optimierte FSW-Parameter, ausgewogene Schweißsequenzen und eine stabile Halterung, um Verformungen zu reduzieren, ohne die Verbindungsintegrität zu beeinträchtigen.
Vorrichtungen spielen eine entscheidende Rolle bei der Kontrolle des Schweißverzugs in Aluminium-Batterieträgern für Elektrofahrzeuge. Sie halten die Teile während des Schweißens fest an Ort und Stelle und verhindern Bewegungen durch thermische Ausdehnung und Kontraktion. Durch die Stabilisierung des Tabletts tragen die Vorrichtungen dazu bei, die Maßhaltigkeit aufrechtzuerhalten und Verformungen zu reduzieren. Durch die richtige Vorrichtungskonstruktion werden außerdem die Schweißspannungen gleichmäßig verteilt, wodurch Restspannungskonzentrationen verringert werden, die zu Verformungen führen. Ohne wirksame Befestigung können sich die Träger verschieben oder verformen, was zu einem schlechten Sitz und einer Beeinträchtigung der Batterieleistung führt.
Beim Reibrührschweißen müssen Vorrichtungen außerdem erheblichen axialen und seitlichen Schweißkräften standhalten. Eine starre Stützung unterhalb des Schweißpfads ist für die Aufrechterhaltung der Verbindungsstabilität und die Begrenzung unerwünschter Bewegungen beim Werkzeugeingriff von entscheidender Bedeutung.
Die Klemmen müssen so ausgelegt sein, dass die Schweißspannungen gleichmäßig über den Batterieträger verteilt werden. Ungleichmäßiger Klemmdruck kann zu örtlicher Verformung oder Biegung führen. Durch die Verwendung mehrerer strategisch platzierter Klemmen werden Spannungskonzentrationspunkte reduziert. Klemmen sollten eine gleichmäßige Kraft ausüben, ohne die Aluminiumoberfläche zu beschädigen. Weiche Backen oder Schutzpolster können eine Beschädigung der Oberfläche verhindern und gleichzeitig den Halt aufrechterhalten. Verstellbare Klemmen ermöglichen eine Feinabstimmung des Drucks, um ihn an die Geometrie und Dicke des Tabletts anzupassen. Eine gleichmäßige Spannungsverteilung trägt dazu bei, dass die Wanne während und nach dem Schweißen einer Verformung standhält.
Anpassbare und modulare Vorrichtungen bieten Flexibilität für unterschiedliche Batteriefachdesigns und Produktionsmengen. Modulare Systeme bestehen aus austauschbaren Komponenten, die schnell umkonfiguriert werden können. Diese Anpassungsfähigkeit beschleunigt die Rüstzeiten und reduziert die Kosten für die Herstellung verschiedener Tablettmodelle. Einstellbare Spannvorrichtungen gleichen leichte Schwankungen der Teileabmessungen aus und sorgen so für eine gleichbleibende Spannkraft. Sie ermöglichen außerdem eine einfache Wartung und den Austausch verschlissener Teile. Der Einsatz dieser Vorrichtungen unterstützt die Prinzipien der schlanken Fertigung und verbessert die allgemeine Schweißqualität.
Die richtige Platzierung und Unterstützung der Vorrichtung ist für die Verzerrungskontrolle von entscheidender Bedeutung:
Unterstützung in der Nähe von Schweißzonen: Positionieren Sie Vorrichtungen in der Nähe von Schweißnähten, um thermischen Spannungen entgegenzuwirken.
Ausgewogene Stützung: Verteilen Sie die Stützen gleichmäßig, um ein Durchhängen oder Durchbiegen zu verhindern.
Übermäßige Belastung minimieren: Vermeiden Sie übermäßiges Spannen, das zu Spannungsaufbau führen kann.
Wärmeausdehnung zulassen: Leuchten so konstruieren, dass leichte Bewegungen möglich sind, ohne die Kontrolle zu verlieren.
Starre Stützunterstützung: Bietet ausreichend Unterstützung unter der FSW-Verbindung, um axialen Werkzeugkräften standzuhalten und die Komponentenpositionierung beizubehalten. Wärmemanagementfunktionen können in Betracht gezogen werden, sofern sie für die spezifische Schweißanwendung validiert sind.
Durch die Einhaltung dieser Vorgehensweisen wird sichergestellt, dass der Batterieträger während des Schweißens und Abkühlens stabil bleibt und seine Form und Festigkeit behält.
Tipp: Kombinieren Sie eine geeignete Klemmverteilung, eine starre Stützunterstützung und kontrollierte Vorrichtungsfreigabeverfahren, um schweißbedingte Verformungen in großen Aluminiumbatterieträgern zu reduzieren.
Nach dem Reibrührschweißen sollten Batterieträger aus Aluminium auf Maßabweichungen, Ebenheit und Verbindungsintegrität überprüft werden.
Wenn eine übermäßige Verformung festgestellt wird, sollten Hersteller zunächst die Ursachen untersuchen, einschließlich Schweißparameter, Vorrichtungsbeschränkungen, Materialbedingungen und Schweißreihenfolge.
Mechanisches Richten oder thermische Behandlungen dürfen nur dann in Betracht gezogen werden, wenn sie durch validierte technische Verfahren unterstützt werden. Unsachgemäße Korrekturmaßnahmen können zu zusätzlichen Eigenspannungen führen oder die mechanischen Eigenschaften und die Dichtleistung von Schweißverbindungen beeinträchtigen.
Bei Produktionsanwendungen ist die Vermeidung übermäßiger Verformungen durch stabile FSW-Prozesse und eine geeignete Vorrichtungskonstruktion im Allgemeinen vorzuziehen, anstatt sich auf eine umfassende Korrektur nach dem Schweißen zu verlassen.
Die Inspektion nach dem Schweißen stellt sicher, dass die Tabletts den Maß- und Qualitätsstandards entsprechen. Zu den wichtigsten Methoden gehören:
Visuelle Prüfung: Prüfung des Aussehens der Schweißnaht, von Rissen und Oberflächenfehlern.
Dimensionsmessung: Verwendung von Koordinatenmessgeräten (KMG) oder Lehren zur Erkennung von Verwerfungen oder Abweichungen.
Zerstörungsfreie Prüfung (NDT): Techniken wie Ultraschallprüfung oder Röntgenprüfung erkennen interne Fehler.
Restspannungsmessung: Fortschrittliche Methoden bewerten die Spannungsverteilung und leiten Korrekturmaßnahmen ein.
Durch die Implementierung einer strengen Qualitätskontrolle werden Verzerrungen frühzeitig erkannt und Ausschuss- und Nacharbeitskosten reduziert. Automatisierte Inspektionssysteme verbessern die Konsistenz und Geschwindigkeit in der Massenproduktion. Die Maßprüfung nach dem Schweißen sollte unter definierten Mess- und Stützbedingungen durchgeführt werden, da sich die Ebenheit des Batteriefachs nach dem Lösen und Abkühlen der Vorrichtung ändern kann.
Tipp: Priorisieren Sie die Verhinderung von Verformungen durch FSW-Prozesskontrolle und Vorrichtungsoptimierung. Jede Korrektur nach dem Schweißen sollte validiert werden, um eine Beeinträchtigung der Verbindungsintegrität oder Dimensionsstabilität zu vermeiden.
Simulationssoftware hat sich bei der Vorhersage von Schweißverzügen in Aluminium-Batterieträgern für Elektrofahrzeuge als bahnbrechend erwiesen. Diese Programme modellieren den Wärmefluss, die Wärmeausdehnung und die Spannungsverteilung beim Schweißen. Sie helfen Ingenieuren, potenzielle Verzerrungen vor der eigentlichen Produktion zu visualisieren. Durch die Anpassung der Schweißparameter, des Vorrichtungsdesigns und der Reihenfolge in der Software können Hersteller Prozesse optimieren, um Verformungen zu minimieren. Zu den beliebten Tools gehören Software zur Finite-Elemente-Analyse (FEA) wie ANSYS und SYSWELD. Wenn sie durch geeignete Materialdaten und validierte Modelle unterstützt wird, kann die Simulation Ingenieuren dabei helfen, Schweißsequenzen, Vorrichtungseinschränkungen und potenzielle Verformungsrisiken vor Produktionsversuchen zu bewerten.
Die Automatisierung verbessert die Schweißpräzision und -konsistenz, was für die Kontrolle von Verformungen von entscheidender Bedeutung ist. Roboterschweißsysteme sorgen für eine exakte Wärmezufuhr, Geschwindigkeit und Bahn und reduzieren so menschliche Fehler. Roboter können komplexe Schweißsequenzen und Stichmuster wiederholt ausführen und sorgen so für eine gleichmäßige Wärmeverteilung. Diese Wiederholbarkeit verringert Eigenspannungen und Verformungsrisiken. Darüber hinaus verbessern Roboter die Sicherheit, indem sie die Belastung des Bedieners durch Dämpfe und Hitze verringern. Bei der Massenfertigung von Batterieträgern für Elektrofahrzeuge steigert das Roboterschweißen die Produktivität bei gleichzeitiger Einhaltung enger Toleranzen.
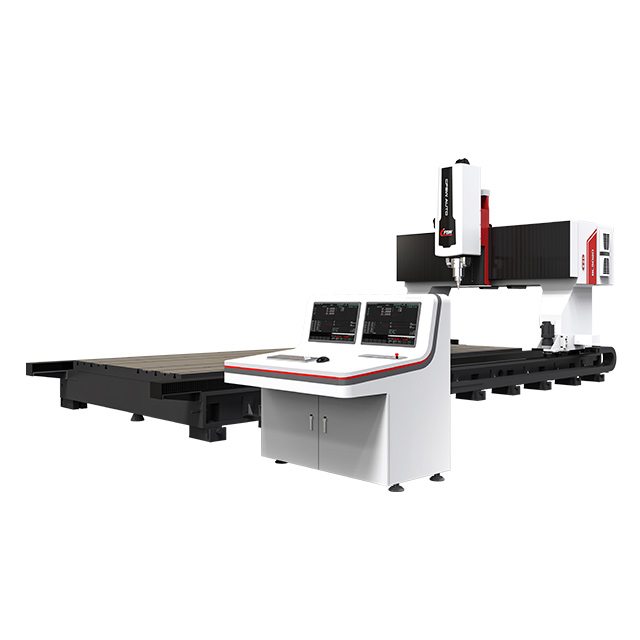
Für große Batterieträger aus Aluminium bieten CNC-gesteuerte Portal-FSW-Maschinen einen weiteren Ansatz zum automatisierten Schweißen. Ihre starren Strukturen und programmierten Werkzeugwege können stabile Schweißbedingungen und wiederholbare Produktionsabläufe bei großen Aluminiumbaugruppen unterstützen.
Reibrührschweißmaschinen spielen eine wichtige Rolle bei der Kontrolle schweißbedingter Verformungen in großen Aluminium-Batterieträgern für Elektrofahrzeuge.
Im Gegensatz zum herkömmlichen Schmelzschweißen verbindet FSW Aluminiummaterialien, ohne das Grundmetall zu schmelzen, was dazu beiträgt, erstarrungsbedingte Defekte und thermische Verformung zu reduzieren.
Das Erreichen einer gleichbleibenden Maßgenauigkeit hängt jedoch auch von der Maschinensteifigkeit, der Prozessstabilität, der Werkzeugpositionierung und der Vorrichtungsunterstützung ab.
Maschinensteifigkeit: Eine stabile Maschinenstruktur trägt dazu bei, einen gleichmäßigen Werkzeugeingriff unter Schweißlasten aufrechtzuerhalten.
Axialkraftkontrolle: Die richtige Schweißkraft unterstützt einen stabilen Materialfluss und die Verbindungsbildung.
CNC-Positionierungsgenauigkeit: Wiederholbare Werkzeugbewegungen tragen zur Aufrechterhaltung konsistenter Schweißpfade bei.
Vorrichtungsintegration: Durch die richtige Klemmung und Unterstützung können unerwünschte Bewegungen beim Schweißen verhindert werden.
Stabilität der Schweißparameter: Konsistente Rotationsgeschwindigkeit, Verfahrgeschwindigkeit und Werkzeugeingriff tragen dazu bei, Prozessschwankungen zu reduzieren.
Bei ZHFSW bieten wir Reibrührschweißmaschinen für Batterieträger von Elektrofahrzeugen und industrielle Aluminiumanwendungen an.
Unser Die Reibrührschweißmaschine FSW-BL3020 ist für die Herstellung großformatiger Aluminium-Batterieträger konzipiert.
Seine Portalstruktur und das CNC-gesteuerte Schweißsystem unterstützen wiederholbare Schweißvorgänge bei großen Aluminiumbaugruppen.
Für Hersteller von Batterieträgern kann die Auswahl geeigneter FSW-Geräte und die Validierung von Schweißparametern dazu beitragen, das Risiko von Verformungen zu reduzieren und die Maßhaltigkeit zu verbessern.
Entdecken Sie unsere Große Portal-FSW-Maschinen , um mehr über Ausstattungsoptionen für die Produktion von Aluminium-Batterieträgern zu erfahren.
Um den Schweißverzug bei Aluminium-Batterieträgern für Elektrofahrzeuge zu reduzieren, ist eine sorgfältige Kontrolle der Materialbedingungen, Schweißparameter, des Verbindungsdesigns, der Halterung der Vorrichtung und der Schweißsequenz erforderlich.
Das Reibrührschweißen (FSW) bietet einen effektiven Festkörperverbindungsprozess, der dazu beitragen kann, thermische Verformungen im Vergleich zum herkömmlichen Schmelzschweißen zu reduzieren. Eine gleichbleibende Maßgenauigkeit hängt jedoch immer noch von der richtigen Prozessoptimierung und der zuverlässigen Geräteleistung ab.
Bei ZHFSW bieten wir Reibrührschweißmaschinen für Batterieträger von Elektrofahrzeugen und industrielle Aluminiumanwendungen an.
Kontaktieren Sie unser Team, um die Abmessungen Ihres Batteriefachs, Ihre Schweißanforderungen und geeignete FSW-Ausrüstungsoptionen zur Verbesserung der Produktionskonsistenz zu besprechen.
A: Der Schweißverzug des Batterieträgers resultiert hauptsächlich aus der thermischen Ausdehnung und Kontraktion während des Schweißens, den Materialeigenschaften von Aluminium und den Schweißparametern, die zu ungleichmäßigen Spannungen und Verformungen führen.
Hersteller können Schweißverzüge reduzieren, indem sie geeignete Fügeverfahren auswählen, Schweißparameter optimieren, ausgewogene Schweißsequenzen planen und geeignete Vorrichtungsunterstützung verwenden. Bei richtiger Steuerung kann das Rührreibschweißen dazu beitragen, die thermische Verformung im Vergleich zum herkömmlichen Schmelzschweißen zu minimieren.
A: Vorrichtungen stabilisieren die Wanne während des Schweißens, verteilen Spannungen gleichmäßig und verhindern Bewegungen, was alles entscheidend ist, um Verformungen beim Schweißen der Batteriewanne zu reduzieren.
Für bestimmte Aluminium-Batterieträgeranwendungen kann eine mechanische Begradigung oder Wärmebehandlung in Betracht gezogen werden, diese Verfahren erfordern jedoch eine technische Validierung. Unsachgemäße Nacharbeiten können die Integrität der Verbindung, die mechanischen Eigenschaften und die Dimensionsstabilität beeinträchtigen. Im Allgemeinen ist es vorzuziehen, Verformungen beim Schweißen zu vermeiden.
A: Die Simulation prognostiziert Verformungsrisiken und optimiert die Parameter, während das Roboterschweißen eine gleichmäßige Wärmezufuhr gewährleistet, wodurch Verformungen beim Schweißen des Batterieträgers effektiv reduziert werden.
Beim Reibrührschweißen werden Aluminiumwerkstoffe im festen Zustand verbunden, ohne dass das Grundmetall schmilzt. Dadurch können thermische Verformungen und erstarrungsbedingte Defekte im Vergleich zum herkömmlichen Schmelzschweißen reduziert werden. Stabile Schweißparameter, starre Maschinenstrukturen und eine ordnungsgemäße Vorrichtungsunterstützung tragen ebenfalls dazu bei, die Maßhaltigkeit aufrechtzuerhalten.