المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 30-09-2026 المنشأ: موقع


جدول المحتويات
يعد تشويه اللحام تحديًا شائعًا في تصنيع صينية بطاريات EV المصنوعة من الألومنيوم. يمكن أن يؤدي التسخين والتبريد والضغوط المتبقية غير المتساوية إلى حدوث تزييف وانحرافات في الأبعاد واختلال محاذاة سطح الختم، مما يؤثر على تجميع حاوية البطارية وجودة التصنيع.
بالنسبة لصواني البطاريات الكبيرة المصنوعة من الألومنيوم، يوفر اللحام بالتحريك الاحتكاكي (FSW) عملية ربط في الحالة الصلبة يمكن أن تساعد في تقليل التشوه الحراري مقارنة باللحام الاندماجي التقليدي. ومع ذلك، لا تزال معلمات اللحام، وتصميم الوصلات، ودعم التركيبات، وتسلسل اللحام تؤثر على دقة الأبعاد النهائية.
في هذا الدليل، نستكشف الأسباب الرئيسية لتشوه لحام علبة بطارية السيارة الكهربائية والأساليب العملية لتقليل التشوه من خلال إعداد المواد وعمليات اللحام المحسنة وتصميم التركيبات واختيار معدات FSW.
عند لحام صواني بطارية الألومنيوم EV، يلعب التمدد الحراري والانكماش دورًا رئيسيًا في التشويه. يسخن الألمنيوم بسرعة ويتوسع أثناء اللحام. عندما يبرد، فإنه ينكمش بشكل غير متساو، مما يسبب التواء أو الانحناء. يحدث هذا بسبب تركز الحرارة بالقرب من منطقة اللحام، مما يؤدي إلى تدرجات في درجة الحرارة. تتسبب هذه التدرجات في التمدد والانكماش التفاضلي، مما يؤدي إلى ضغوط متبقية تشوه شكل الدرج. تساعد إدارة مدخلات الحرارة بعناية على تقليل هذا التأثير.

خصائص مادة الألومنيوم تجعلها عرضة لتشويه اللحام. إنه ذو موصلية حرارية عالية، لذلك تنتشر الحرارة بسرعة، ولكن نقطة انصهاره المنخفضة تعني أنه يمكن أن يسخن بسهولة. يتمتع الألومنيوم أيضًا بمعامل تمدد حراري عالي، مما يتسبب في تغيرات كبيرة في الحجم أثناء التسخين والتبريد. صلابتها المنخفضة نسبيًا تعني أنها تتشوه بسهولة أكبر تحت الضغط. هذه العوامل مجتمعة تجعل التحكم في التشوه أمرًا صعبًا أثناء اللحام.
يمكن أن تؤثر العديد من معلمات اللحام بالتحريك الاحتكاكي (FSW) على توليد الحرارة وتدفق المواد والتشويه في صواني بطاريات EV المصنوعة من الألومنيوم:
سرعة دوران الأداة: تؤثر على توليد الحرارة الاحتكاكية وتلدين المواد.
سرعة سير اللحام: تؤثر على توزيع الحرارة ومدة التعرض الحراري على طول خط اللحام.
القوة المحورية وعمق الغطس: التأثير على مشاركة الأداة، وتوحيد المواد، والتحميل الميكانيكي المحلي.
هندسة الأداة: يؤثر قطر الكتف وتصميم الدبوس على توليد الحرارة وتدفق المواد.
تسلسل اللحام: يؤثر ترتيب واتجاه عمليات اللحام على توزيع درجة الحرارة وتطور الإجهاد المتبقي.
يساعد تحسين هذه المعلمات معًا الشركات المصنعة على الحفاظ على جودة اللحام المتسقة مع تقليل التشوه الحراري والميكانيكي غير الضروري.
تؤثر ميزات التصميم على قابلية التشويه:
الهندسة: الأجزاء الرقيقة تتشوه بسهولة أكبر من الأجزاء السميكة.
تصميم المفاصل: تحتوي الوصلات التناكبية والمفاصل الحضنية وتكوينات الربط الأخرى على متطلبات مختلفة لتدفق المواد والدعم وتوزيع الحرارة. يعتمد تأثيرها على التشويه على هندسة المفصل وظروف اللحام المحددة.
حجم الجزء: تتراكم المزيد من الحرارة في الصواني الأكبر حجمًا، مما يزيد من خطر التشوه.
عناصر التقوية: تضيف الأضلاع أو ألواح التقوية الصلابة، مما يساعد على مقاومة الالتواء.
موضع اللحام: تساعد اللحامات المتناظرة على موازنة الضغوط وتقليل التشوه.
يأخذ التصميم الجيد هذه العوامل في الاعتبار لتقليل التشوه الناتج عن اللحام.
ملحوظة: بالنسبة لصواني البطاريات المصنوعة من الألومنيوم الملحومة بـ FSW، يعد التحكم في توليد الحرارة، وقوى الأداة، وتسلسل اللحام، ودعم التركيب أمرًا مهمًا لتقليل التشوه والحفاظ على دقة الأبعاد.
تُستخدم سبائك الألومنيوم في سلسلة 5xxx و6xxx بشكل شائع في التطبيقات الهيكلية ويمكن أن تكون مناسبة للحام الاحتكاك. ومع ذلك، يعتمد سلوك التشويه على درجة حرارة السبائك، وسمك المادة، وتكوين الوصلة، ومعلمات اللحام، وظروف التثبيت. يجب على الشركات المصنعة تقييم اختيار السبائك جنبًا إلى جنب مع المتطلبات الميكانيكية والأبعاد لعلبة البطارية.
الأسطح النظيفة تقلل من العيوب وتحسن جودة اللحام، مما يحد من التشوه. قم بإزالة الزيوت والأوساخ والأكاسيد والملوثات قبل اللحام. تشمل طرق التنظيف الشائعة ما يلي:
التنظيف الكيميائي بالمذيبات أو الأحماض
التنظيف الميكانيكي باستخدام فرش سلكية أو منصات جلخ
التنظيف بالموجات فوق الصوتية للأجزاء الدقيقة
يساعد الإعداد المناسب للسطح على تقليل عيوب اللحام المرتبطة بالتلوث ويدعم التدفق المتسق للمواد أثناء اللحام بالتحريك الاحتكاكي. تساهم أسطح الربط النظيفة والتحضير الدقيق للمفاصل في ظروف اللحام المستقرة وتكوين المفاصل الموثوق به.
يساعد السُمك الموحد عبر أجزاء علبة البطارية على التحكم في توزيع الحرارة أثناء اللحام. تسخن المقاطع الرقيقة وتبرد بسرعة، مما يسبب تمددًا وانكماشًا غير متساويين. تخلق مناطق السُمك الأكثر سمكًا أو غير المتناسقة تدرجات حرارية، مما يزيد من خطر التشوه.
بالنسبة لتطبيقات FSW، يجب مراعاة اختلافات سمك المادة عند اختيار هندسة الأداة، وعمق الغطس، ومعلمات اللحام، ودعم الدعم. تساعد سماكة المكونات المتسقة ومحاذاة المفاصل الصحيحة في الحفاظ على ظروف اللحام المستقرة وتقليل مخاطر التشوه.
يساعد الإعداد المناسب قبل اللحام بالاحتكاك على تحسين محاذاة المفاصل واتساق التصنيع.
تشمل تدابير التحضير الرئيسية ما يلي:
فحص المواد: فحص مكونات الألومنيوم لمعرفة اختلافات السُمك والتشوه الموجود وتلف السطح.
تنظيف الأسطح: إزالة الزيوت والأوساخ والملوثات من الانضمام إلى الأسطح.
محاذاة المفاصل: الحفاظ على ملاءمة المفاصل المناسبة وتقليل الفجوات غير المقصودة.
إعداد التركيبات: توفير دعم داعم قوي وتثبيت مناسب لتحمل قوى اللحام.
التحقق من صحة العملية: حدد هندسة الأداة المناسبة ومعلمات اللحام المعتمدة لتصميم سبائك الألومنيوم والمفاصل.
يمكن النظر في التسخين المسبق أو المعالجة الحرارية لتطبيقات هندسية محددة، ولكن هذه العمليات ليست مطلوبة عالميًا لتصنيع صينية بطارية FSW.
يلعب اختيار طريقة اللحام الصحيحة دورًا حاسمًا في التحكم في التشويه. تشمل التقنيات الشائعة لصواني البطاريات المصنوعة من الألومنيوم ما يلي:
لحام TIG (غاز التنغستن الخامل): يوفر التحكم الدقيق في الحرارة واللحامات النظيفة ولكنه أبطأ.
لحام MIG (الغاز الخامل المعدني): أسرع وجيد للأجزاء السميكة ولكن يمكن أن يؤدي إلى المزيد من الحرارة.
اللحام بالليزر: يوفر الحد الأدنى من مدخلات الحرارة ومناطق اللحام الضيقة، مما يقلل من التشوه.
اللحام بالتحريك الاحتكاكي: عملية في الحالة الصلبة تتجنب الانصهار، وتقلل التشوه إلى حد كبير.
بالنسبة لصواني بطاريات EV الكبيرة المصنوعة من الألومنيوم، يوفر اللحام بالتحريك الاحتكاكي مزايا في تقليل العيوب المرتبطة بالتصليب والتشوه الحراري مقارنة بلحام الاندماج التقليدي. ومع ذلك، فإن عملية اللحام الأكثر ملاءمة تعتمد على سمك المادة، وهندسة المفاصل، وإمكانية الوصول، وحجم الإنتاج، ومتطلبات الأبعاد.

في اللحام بالتحريك الاحتكاكي، يتم توليد الحرارة بشكل أساسي من خلال الاحتكاك وتشوه البلاستيك بدلاً من القوس الكهربائي.
تؤثر سرعة دوران الأداة وسرعة سير اللحام والقوة المحورية وهندسة الأداة على توليد الحرارة وتدفق المواد.
قد يؤدي توليد الحرارة المفرط إلى زيادة التشوه الحراري، في حين أن الحرارة غير الكافية أو تدفق المواد غير المناسب يمكن أن يسبب عيوب اللحام.
يجب على الشركات المصنعة تحسين معلمات اللحام وفقًا لسبائك الألومنيوم والسمك وتصميم المفاصل ومتطلبات الإنتاج.
تساعد عمليات اللحام المستقرة التي يتم التحكم فيها بواسطة CNC في الحفاظ على ظروف معالجة متسقة على طول طبقات اللحام الطويلة لعلبة البطارية.
يؤثر تسلسل اللحام على توزيع الحرارة، وتطور الإجهاد المتبقي، واستقرار الأبعاد في تصنيع صينية بطاريات الألومنيوم.
بالنسبة للهياكل الملحومة ذات الاحتكاك الكبير، يجب على الشركات المصنعة مراعاة ما يلي:
تسلسل اللحام المتوازن: ترتيب عمليات اللحام لتقليل تركيز الحرارة الزائد في المناطق الفردية.
إمكانية الوصول إلى المفاصل: قم بتخطيط مسارات اللحام وفقًا لخلوص الأداة وتحديد موضع التركيب.
دعم التركيبات: الحفاظ على دعم الدعم المستقر والتثبيت طوال عملية اللحام.
التمدد الحراري: ضع في اعتبارك حركة المواد أثناء عملية اللحام وتحرير التركيبات.
التحقق من صحة العملية: التحقق من تسلسل اللحام المحدد من خلال فحص الأبعاد وتجارب اللحام.
يمكن أن يساعد تسلسل اللحام الأمثل في تقليل التشوه مع الحفاظ على سلامة اللحام المستمر حيثما يتطلب ذلك تصميم علبة البطارية.
نصيحة: بالنسبة لصواني بطاريات EV المصنوعة من الألومنيوم، اجمع بين معلمات FSW المحسنة وتسلسلات اللحام المتوازنة ودعم التثبيت الثابت لتقليل التشوه دون المساس بسلامة المفاصل.
تلعب التركيبات دورًا حاسمًا في التحكم في تشويه اللحام في صواني بطاريات EV المصنوعة من الألومنيوم. إنها تثبت الأجزاء بقوة في مكانها أثناء اللحام، مما يمنع الحركة الناتجة عن التمدد الحراري والانكماش. من خلال تثبيت الدرج، تساعد التركيبات في الحفاظ على دقة الأبعاد وتقليل الاعوجاج. يعمل التصميم المناسب للتركيبات أيضًا على توزيع ضغوط اللحام بالتساوي، مما يقلل من تركيزات الإجهاد المتبقية التي تؤدي إلى التشويه. بدون التثبيت الفعال، قد تتغير الأدراج أو تتشوه، مما يؤدي إلى ضعف الملاءمة وضعف أداء البطارية.
في لحام الاحتكاك، يجب أن تتحمل التركيبات أيضًا قوى اللحام المحورية والجانبية الكبيرة. يعد دعم الدعم الصلب أسفل مسار اللحام ضروريًا للحفاظ على استقرار المفاصل والحد من الحركة غير المرغوب فيها أثناء استخدام الأداة.
يجب تصميم المشابك لتوزيع ضغوط اللحام بشكل موحد عبر علبة البطارية. يمكن أن يؤدي ضغط التثبيت غير المتساوي إلى تشوه أو انحناء موضعي. استخدام المشابك المتعددة الموضوعة بشكل استراتيجي يقلل من نقاط تركيز الضغط. يجب أن تطبق المشابك قوة ثابتة دون الإضرار بسطح الألومنيوم. يمكن للفكوك الناعمة أو الوسادات الواقية أن تمنع تشوه السطح مع الحفاظ على الإمساك. تسمح المشابك القابلة للتعديل بضبط الضغط ليتناسب مع هندسة الدرج وسمكه. يساعد توزيع الضغط المتساوي الدرج على مقاومة التشويه أثناء اللحام وبعده.
توفر التركيبات القابلة للتعديل والوحدات المرونة لمختلف تصميمات علبة البطارية وأحجام الإنتاج. تتكون الأنظمة المعيارية من مكونات قابلة للتبديل والتي يمكن إعادة تكوينها بسرعة. تعمل هذه القدرة على التكيف على تسريع أوقات الإعداد وتقليل تكاليف تصنيع نماذج الأدراج المختلفة. تستوعب التركيبات القابلة للتعديل الاختلافات الطفيفة في أبعاد الأجزاء، مما يضمن قوة تثبيت ثابتة. كما أنها تسمح بسهولة الصيانة واستبدال الأجزاء البالية. إن استخدام هذه التركيبات يدعم مبادئ التصنيع الهزيل ويحسن جودة اللحام بشكل عام.
يعد وضع التركيبات والدعم المناسبين أمرًا حيويًا للتحكم في التشوه:
الدعم بالقرب من مناطق اللحام: ضع التركيبات بالقرب من طبقات اللحام لمواجهة الضغوط الحرارية.
دعم متوازن: توزيع الدعامات بالتساوي لمنع الترهل أو الانحناء.
تقليل الإفراط في التقييد: تجنب الإفراط في التقييد الذي قد يسبب تراكم التوتر.
السماح بالتمدد الحراري: قم بتصميم التركيبات للسماح بحركة بسيطة دون فقدان السيطرة.
دعم دعم صلب: يوفر دعمًا كافيًا أسفل وصلة FSW لمقاومة قوى الأداة المحورية والحفاظ على موضع المكونات. يمكن أخذ ميزات الإدارة الحرارية في الاعتبار عند التحقق من صحتها لتطبيق اللحام المحدد.
يضمن اتباع هذه الممارسات بقاء علبة البطارية ثابتة طوال عملية اللحام والتبريد، مما يحافظ على شكلها وقوتها.
نصيحة: اجمع بين توزيع التثبيت المناسب ودعم الدعم الصلب وإجراءات تحرير التركيبات التي يتم التحكم فيها لتقليل التشوه المرتبط باللحام في صواني بطاريات الألومنيوم الكبيرة.
بعد اللحام بالتحريك الاحتكاكي، يجب فحص صواني بطارية الألومنيوم للتأكد من انحرافات الأبعاد، والتسطيح، وسلامة المفاصل.
إذا تم الكشف عن التشوه المفرط، فيجب على الشركات المصنعة أولاً التحقق من أسبابه، بما في ذلك معلمات اللحام، وقيود التثبيت، وظروف المواد، وتسلسل اللحام.
لا يجوز النظر في التقويم الميكانيكي أو المعالجات الحرارية إلا عندما تكون مدعومة بإجراءات هندسية معتمدة. يمكن أن تؤدي العمليات التصحيحية غير الصحيحة إلى ضغوط متبقية إضافية أو تؤثر على الخواص الميكانيكية وأداء الختم للمفاصل الملحومة.
بالنسبة لتطبيقات الإنتاج، يُفضل عمومًا منع التشوه المفرط من خلال عمليات FSW المستقرة وتصميم التركيبات المناسب بدلاً من الاعتماد على التصحيح الشامل بعد اللحام.
يضمن فحص ما بعد اللحام أن تتوافق الصواني مع معايير الأبعاد والجودة. تشمل الطرق الرئيسية ما يلي:
الفحص البصري: فحص مظهر حبة اللحام والشقوق والعيوب السطحية.
قياس الأبعاد: استخدام آلات قياس الإحداثيات (CMM) أو أجهزة القياس للكشف عن الاعوجاج أو الانحرافات.
الاختبار غير المدمر (NDT): تقنيات مثل الاختبار بالموجات فوق الصوتية أو الأشعة السينية تكتشف العيوب الداخلية.
قياس الإجهاد المتبقي: تقوم الأساليب المتقدمة بتقييم توزيع الإجهاد وتوجيه الإجراءات التصحيحية.
يؤدي تطبيق مراقبة الجودة الصارمة إلى اكتشاف التشويه مبكرًا، مما يقلل من تكاليف الخردة وإعادة العمل. تعمل أنظمة الفحص الآلي على تحسين الاتساق والسرعة في الإنتاج بكميات كبيرة. يجب إجراء فحص الأبعاد بعد اللحام في ظل ظروف قياس ودعم محددة، حيث قد يتغير استواء علبة البطارية بعد تحرير التركيبات والتبريد.
نصيحة: قم بإعطاء الأولوية لمنع التشوه من خلال التحكم في عملية FSW وتحسين التركيبات. يجب التحقق من صحة أي تصحيح بعد اللحام لتجنب المساس بسلامة المفصل أو استقرار الأبعاد.
لقد أصبح برنامج المحاكاة بمثابة تغيير في قواعد اللعبة للتنبؤ بتشوه اللحام في صواني بطاريات EV المصنوعة من الألومنيوم. تمثل هذه البرامج نموذجًا لتدفق الحرارة والتمدد الحراري وتوزيع الضغط أثناء اللحام. إنها تساعد المهندسين على تصور التشوه المحتمل قبل الإنتاج الفعلي. من خلال ضبط معلمات اللحام، وتصميم التركيبات، والتسلسل في البرنامج، يمكن للمصنعين تحسين العمليات لتقليل التشوه. تشمل الأدوات الشائعة برامج تحليل العناصر المحدودة (FEA) مثل ANSYS وSYSWELD. عند دعمها ببيانات المواد المناسبة والنماذج التي تم التحقق من صحتها، يمكن أن تساعد المحاكاة المهندسين على تقييم تسلسلات اللحام، وقيود التثبيت، ومخاطر التشوه المحتملة قبل تجارب الإنتاج.
تعمل الأتمتة على تحسين دقة اللحام واتساقه، وهو أمر ضروري للتحكم في التشوه. تحافظ أنظمة اللحام الروبوتية على مدخلات الحرارة والسرعة والمسار بدقة، مما يقلل من الأخطاء البشرية. يمكن للروبوتات تنفيذ تسلسلات اللحام المعقدة وأنماط الغرز بشكل متكرر، مما يضمن توزيعًا موحدًا للحرارة. يؤدي هذا التكرار إلى تقليل الضغوط المتبقية ومخاطر التشويه. بالإضافة إلى ذلك، تعمل الروبوتات على تحسين السلامة من خلال تقليل تعرض المشغل للأبخرة والحرارة. في عملية تصنيع صينية بطاريات السيارات الكهربائية كبيرة الحجم، يعمل اللحام الآلي على تعزيز الإنتاجية مع الحفاظ على التفاوتات المسموح بها.
بالنسبة لصواني البطاريات الكبيرة المصنوعة من الألومنيوم، توفر آلات FSW العملاقة التي يتم التحكم فيها باستخدام الحاسب الآلي طريقة أخرى للحام الآلي. يمكن لهياكلها الصلبة ومسارات الأدوات المبرمجة أن تدعم ظروف اللحام المستقرة وعمليات الإنتاج المتكررة عبر مجموعات الألومنيوم الكبيرة.
تلعب آلات اللحام بالتحريك الاحتكاكي دورًا مهمًا في التحكم في التشوه المرتبط باللحام في صواني بطاريات EV الكبيرة المصنوعة من الألومنيوم.
على عكس اللحام بالصهر التقليدي، يقوم FSW بربط مواد الألومنيوم دون ذوبان المعدن الأساسي، مما يساعد على تقليل العيوب المرتبطة بالتصلب والتشوه الحراري.
ومع ذلك، فإن تحقيق دقة الأبعاد المتسقة يعتمد أيضًا على صلابة الماكينة، واستقرار العملية، وتحديد موضع الأداة، ودعم التركيبات.
صلابة الماكينة: يساعد هيكل الماكينة المستقر في الحفاظ على المشاركة المتسقة للأداة تحت أحمال اللحام.
التحكم في القوة المحورية: قوة اللحام المناسبة تدعم التدفق المستقر للمواد وتكوين المفاصل.
دقة تحديد المواقع باستخدام الحاسب الآلي: تساعد حركة الأداة المتكررة في الحفاظ على مسارات اللحام المتسقة.
تكامل التركيبات: يساعد التثبيت المناسب ودعم الدعم على منع الحركة غير المرغوب فيها أثناء اللحام.
استقرار معلمة اللحام: تساعد سرعة الدوران المتسقة وسرعة السير وإشراك الأداة في تقليل تباين العملية.
في ZHFSW، نقدم آلات لحام الاحتكاك لصواني بطاريات EV وتطبيقات الألومنيوم الصناعية.
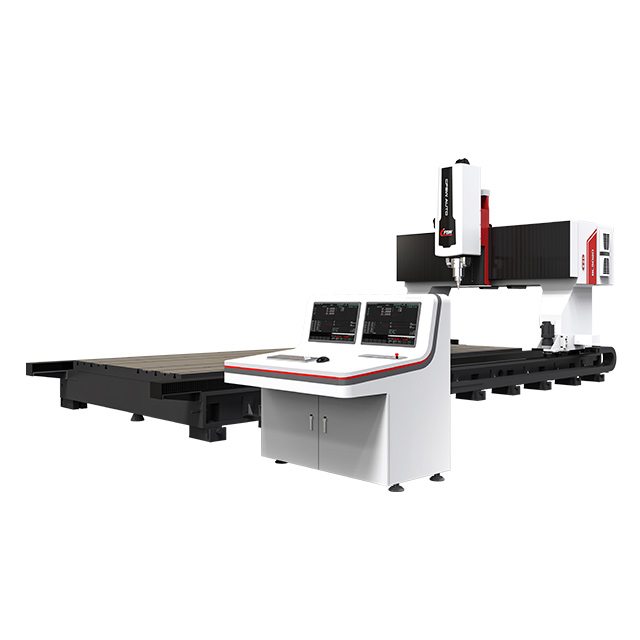
ملكنا تم تصميم آلة اللحام بالتحريك الاحتكاك FSW-BL3020 لتصنيع صينية بطارية الألومنيوم كبيرة الحجم.
يدعم هيكلها القنطري ونظام اللحام الذي يتم التحكم فيه بواسطة CNC عمليات اللحام المتكررة عبر مجموعات الألومنيوم الكبيرة.
بالنسبة لمصنعي علبة البطاريات، يمكن أن يساعد اختيار معدات FSW المناسبة والتحقق من صحة معلمات اللحام في تقليل مخاطر التشوه وتحسين اتساق الأبعاد.
اكتشف موقعنا آلات FSW العملاقة الكبيرة لمعرفة المزيد حول خيارات المعدات لإنتاج صينية بطاريات الألومنيوم.
يتطلب تقليل تشوه اللحام في صواني بطاريات EV المصنوعة من الألومنيوم تحكمًا دقيقًا في ظروف المواد ومعلمات اللحام وتصميم الوصلات ودعم التركيبات وتسلسل اللحام.
يوفر اللحام بالتحريك الاحتكاكي (FSW) عملية ربط فعالة للحالة الصلبة يمكن أن تساعد في تقليل التشوه الحراري مقارنة بلحام الاندماج التقليدي. ومع ذلك، لا تزال دقة الأبعاد المتسقة تعتمد على التحسين السليم للعملية والأداء الموثوق للمعدات.
في ZHFSW، نقدم آلات لحام الاحتكاك لصواني بطاريات EV وتطبيقات الألومنيوم الصناعية.
اتصل بفريقنا لمناقشة أبعاد علبة البطارية ومتطلبات اللحام وخيارات معدات FSW المناسبة لتحسين اتساق الإنتاج.
ج: ينتج تشويه لحام علبة البطارية بشكل أساسي عن التمدد الحراري والانكماش أثناء اللحام، وخصائص مادة الألومنيوم، ومعلمات اللحام التي تسبب ضغوطًا غير متساوية وتزييفها.
يمكن للمصنعين تقليل تشويه اللحام عن طريق اختيار عمليات الربط المناسبة، وتحسين معلمات اللحام، وتخطيط تسلسلات اللحام المتوازنة، واستخدام دعم التثبيت المناسب. يمكن أن يساعد اللحام بالتحريك الاحتكاكي في تقليل التشوه الحراري مقارنةً بلحام الاندماج التقليدي عند التحكم فيه بشكل صحيح.
ج: تعمل التركيبات على تثبيت الدرج أثناء اللحام، وتوزيع الضغوط بالتساوي، ومنع الحركة، وكلها أمور ضرورية لتقليل تشوه لحام علبة البطارية.
يمكن النظر في الاستقامة الميكانيكية أو المعالجة الحرارية لبعض تطبيقات علبة بطاريات الألومنيوم، ولكن هذه الإجراءات تتطلب التحقق الهندسي. يمكن أن تؤثر إعادة العمل غير الصحيحة على سلامة المفاصل، والخواص الميكانيكية، واستقرار الأبعاد. يفضل بشكل عام منع التشويه أثناء اللحام.
ج: تتنبأ المحاكاة بمخاطر التشوه، مما يؤدي إلى تحسين المعلمات، في حين يضمن اللحام الآلي إدخال الحرارة بشكل متسق، وكلاهما يقلل بشكل فعال من تشوه لحام علبة البطارية.
يقوم اللحام بالتحريك الاحتكاكي بربط مواد الألومنيوم في الحالة الصلبة دون ذوبان المعدن الأساسي. وهذا يمكن أن يقلل من التشوه الحراري والعيوب المرتبطة بالتصلب مقارنة بلحام الاندماج التقليدي. تساعد معلمات اللحام المستقرة، وهياكل الماكينة الصلبة، ودعم التركيبات المناسبة أيضًا في الحفاظ على اتساق الأبعاد.