Просмотры: 0 Автор: Редактор сайта Время публикации: 30 сентября 2026 г. Происхождение: Сайт


Оглавление
Контроль плоскостности имеет важное значение при производстве аккумуляторных лотков для электромобилей, поскольку точность размеров напрямую влияет на сборку аккумуляторного модуля, герметизацию интерфейсов и эффективность управления температурой. Однако алюминиевые аккумуляторные лотки могут деформироваться и деформироваться во время формовки, сварки и других производственных процессов.
Для сварных алюминиевых аккумуляторных лотков сварка трением с перемешиванием (FSW) помогает минимизировать термическую деформацию по сравнению с обычной сваркой плавлением. В сочетании с правильной конструкцией приспособлений, стабильными параметрами сварки и точным контролем это обеспечивает более стабильное качество размеров.
В этой статье мы рассмотрим ключевые факторы, влияющие на плоскостность лотка аккумуляторной батареи электромобиля, методы измерения, технологии производства и практические решения для уменьшения отклонений от плоскостности.
Выбор материала играет решающую роль в контроле плоскостности лотков для аккумуляторов электромобилей. Такие металлы, как алюминиевые сплавы и высокопрочные стали, широко распространены из-за их соотношения прочности к весу. Однако каждый материал ведет себя по-разному во время формования и охлаждения. Алюминий имеет тенденцию расширяться и сжиматься больше, чем сталь, что может привести к деформации, если с ним не обращаться должным образом. Зернистая структура и толщина также влияют на то, как материал реагирует на стресс. Выбор материалов с одинаковой толщиной и постоянными механическими свойствами помогает уменьшить отклонения от плоскостности. Кроме того, покрытия или обработка поверхности могут создавать напряжения, влияющие на плоскостность, поэтому их влияние необходимо оценивать при выборе материала.
Для сварных алюминиевых аккумуляторных лотков постоянный состав сплава, качество экструзии и толщина материала также важны для поддержания стабильных условий сварки трением с перемешиванием и минимизации отклонений размеров.
На плоскостность аккумуляторного лотка могут влиять процессы формовки, механической обработки, сварки и сборки. Неравномерные усилия формовки, остаточные напряжения материала и неправильная опора приспособления могут привести к короблению или отклонениям размеров.
Для алюминиевых аккумуляторных лотков сварка является особенно важным фактором. Чрезмерное тепловложение во время традиционной сварки плавлением может вызвать термическую деформацию, влияющую на плоскостность лотка и выравнивание поверхности уплотнения.
Сварка трением с перемешиванием (FSW) обеспечивает процесс соединения с меньшей деформацией за счет сварки алюминия без плавления основного материала. Однако стабильные параметры сварки, правильный зажим и жесткость машины по-прежнему необходимы для поддержания постоянной плоскостности.
Контроль этих производственных переменных помогает сократить количество доработок и повысить точность размеров аккумуляторного отсека.
Изменения температуры во время производства могут повлиять на расширение, сжатие алюминия и точность измерения размеров. Неравномерный нагрев или охлаждение также могут способствовать остаточным напряжениям и отклонениям от плоскостности.
Поддержание стабильных условий в цехе, чистоты поверхностей заготовок и постоянной поддержки приспособлений помогает улучшить повторяемость производства. Для больших алюминиевых аккумуляторных лотков контроль температуры и правильное обращение с заготовками особенно важны во время сварки и контроля.
Точное измерение плоскостности имеет жизненно важное значение при производстве лотков для аккумуляторов электромобилей. Несколько методов помогают оценить плоскостность, каждый из которых подходит для разных уровней точности и этапов производства:
Линейка и щупы: простые и экономичные инструменты для быстрой проверки. Операторы кладут линейку на поверхность лотка и используют щупы для измерения зазоров. Этот метод хорошо подходит для грубых проверок, но ему не хватает высокой точности.
Координатно-измерительные машины (КИМ): эти машины используют датчики для сбора точных трехмерных координат поверхности лотка. КИМ предоставляют подробные данные о плоскостности, что идеально подходит для контроля качества и проверки в производстве или исследованиях и разработках.
Лазерное сканирование и оптическая профилометрия: бесконтактные методы, позволяющие сканировать поверхность лотка для создания подробных 3D-карт. Они обеспечивают быстрые измерения с высоким разрешением, не касаясь детали, избегая риска деформации.
Циферблатные индикаторы: используются для измерения отклонений путем перемещения щупа по поверхности. Они предоставляют локальные данные о плоскостности и полезны для выборочных проверок на определенных участках.
Выбор правильной техники зависит от объема производства, требуемой точности и бюджета.

В современном производстве аккумуляторных лотков используются передовые инструменты, обеспечивающие соответствие плоскостности техническим требованиям:
Поверхностные пластины: Гранитные или чугунные пластины обеспечивают стабильные, плоские опорные поверхности. На эти пластины операторы устанавливают лотки для визуальной или инструментальной проверки отклонений от плоскостности.
Автоматизированные системы контроля: они сочетают в себе робототехнику, камеры и датчики для проверки лотков на производственной линии. Они позволяют осуществлять мониторинг плоскостности в режиме реального времени, уменьшая вероятность человеческих ошибок.
Программные инструменты: CAD и метрологическое программное обеспечение анализируют данные измерений, сравнивают их с моделями CAD и создают отчеты о плоскостности. Они помогают выявлять тенденции и улучшать процессы.
Определение допуска плоскостности имеет решающее значение для обеспечения правильной работы аккумуляторных лотков и соответствия требованиям сборки. Допуски зависят от конструкции лотка, материала и предполагаемого использования:
Требования к допускам плоскостности. Допустимые отклонения от плоскостности зависят от размеров аккумуляторного отсека, функциональных поверхностей, требований к сборке и спецификаций OEM. Не существует единого универсального допуска по плоскостности, применимого ко всем аккумуляторным отсекам электромобилей. Производители должны определить зону измерения, метод проверки и критерии приемки в соответствии с техническими чертежами и утвержденными производственными требованиями.
Функциональные требования: Допуски должны обеспечивать правильное выравнивание элементов батареи, управление температурой и структурную целостность. Слишком малые допуски могут вызвать проблемы при сборке, а слишком жесткие увеличивают затраты.
Статистический анализ. Индексы возможностей процесса, такие как Cp и Cpk, помогают производителям оценить, соответствуют ли их производственные процессы установленным допускам плоскостности. Это способствует улучшению процессов и контролю качества.
Спецификации заказчика: OEM-производители могут устанавливать свои собственные требования к плоскостности для соответствия критериям безопасности и производительности.
Четкая документация пределов плоскостности обеспечивает постоянный контроль и контроль качества на протяжении всего производства.
Совет: Объедините бесконтактное лазерное сканирование со статистическим анализом, чтобы быстро обнаружить отклонения от плоскостности и скорректировать процессы до появления дефектов.
Процессы формования листового металла, включая штамповку, гидроформовку и глубокую вытяжку, могут влиять на плоскостность аккумуляторного лотка из-за неравномерной деформации материала и остаточных напряжений.
Неправильное формовочное усилие, выравнивание инструмента или обращение с материалом могут привести к короблению и пружинению. Эти изменения размеров могут повлиять на последующие операции сварки и сборки.
При производстве алюминиевых аккумуляторных лотков поддержание постоянной геометрии компонентов перед сваркой помогает улучшить соосность соединений и снижает риск дополнительных деформаций во время сборки.
Правильная конструкция приспособления важна для поддержания плоскостности во время сварки алюминиевого аккумуляторного лотка. Большие аккумуляторные лотки требуют стабильной поддержки заготовки и постоянного зажима для предотвращения смещения, зазоров в соединениях и нежелательной деформации.
При сварке трением с перемешиванием системы креплений должны выдерживать сварочные усилия, поддерживая при этом алюминиевые компоненты на пути соединения.
Ключевые соображения включают в себя:
Равномерный зажим: правильно распределяет удерживающие силы, чтобы уменьшить локализованную деформацию.
Жесткая поддержка: обеспечивает стабильную поддержку под областью сварного шва во время FSW.
Точное выравнивание соединения: помогает поддерживать единообразное позиционирование инструмента и геометрию соединения.
Контролируемая последовательность зажима: снижает риск дополнительных деформаций во время загрузки и освобождения приспособления.
Оптимизация конструкции приспособления вместе с параметрами сварки помогает производителям улучшить стабильность плоскостности крупноформатных алюминиевых аккумуляторных лотков.
Стабильные параметры сварки необходимы для контроля термических и механических деформаций во время сварки трением с перемешиванием.
Важные переменные процесса включают скорость вращения инструмента, скорость сварки, осевую силу, глубину погружения и геометрию инструмента.
Чрезмерное или недостаточное выделение тепла, неравномерное усилие сварки и неравномерное проникновение инструмента могут повлиять на текучесть материала, остаточное напряжение и стабильность размеров.
Для больших алюминиевых аккумуляторных лотков производители должны проверить параметры сварки в соответствии с алюминиевым сплавом, толщиной материала, конфигурацией соединения и условиями крепления.
Использование оборудования FSW с ЧПУ, подходящей жесткостью машины и возможностями управления процессом помогает обеспечить повторяемость сварочных операций и более стабильные результаты плоскостности.
Совет: Для сварных алюминиевых аккумуляторных лотков для электромобилей сочетайте стабильные параметры FSW, жесткую опору крепления и точное выравнивание компонентов, чтобы минимизировать искажения при сварке и улучшить стабильность плоскостности.
Сварка трением с перемешиванием (FSW) — это процесс соединения в твердом состоянии, используемый при производстве алюминиевых лотков для аккумуляторов электромобилей. В отличие от обычной сварки плавлением, FSW соединяет материалы без плавления основного металла, помогая уменьшить термическую деформацию и дефекты, связанные с затвердеванием.
Для больших алюминиевых аккумуляторных лотков контроль сварочных деформаций важен для обеспечения точности размеров, выравнивания уплотняемой поверхности и соблюдения требований к сборке аккумуляторного модуля.
Снижение термической деформации: процесс сварки в твердом состоянии может производить меньшие искажения, чем обычная сварка плавлением, при подходящих условиях обработки.
Стабильное качество сварки. Стабильные параметры сварки помогают поддерживать повторяемость формирования швов на длинных сварных швах алюминия.
Улучшенная стабильность размеров: правильная последовательность сварки и поддержка приспособлений помогают сохранять геометрию лотка во время производства.
Возможности автоматизированной сварки: оборудование FSW с ЧПУ обеспечивает постоянство траекторий сварки и повторяемость производственных операций.
Алюминиевые аккумуляторные лотки большого формата требуют сварочного оборудования с достаточным рабочим пространством, жесткостью конструкции, точным позиционированием и стабильным контролем сварочного усилия.
Компания ZHFSW поставляет машины для сварки трением с перемешиванием для аккумуляторных батарей электромобилей и промышленного алюминия.
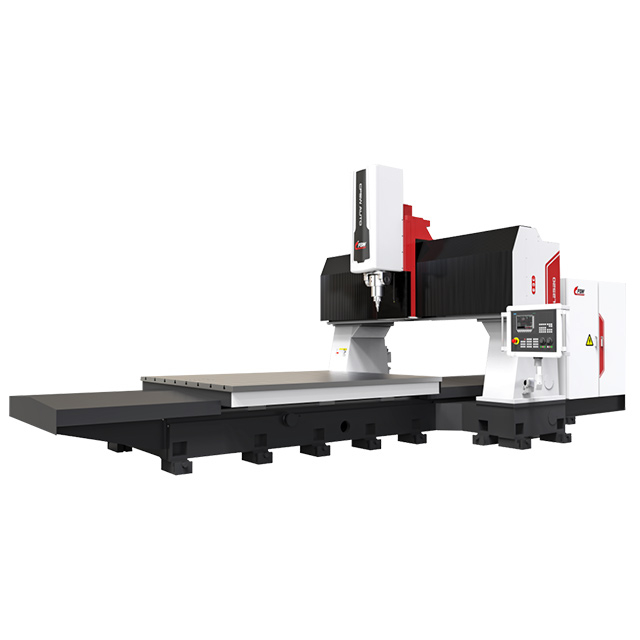
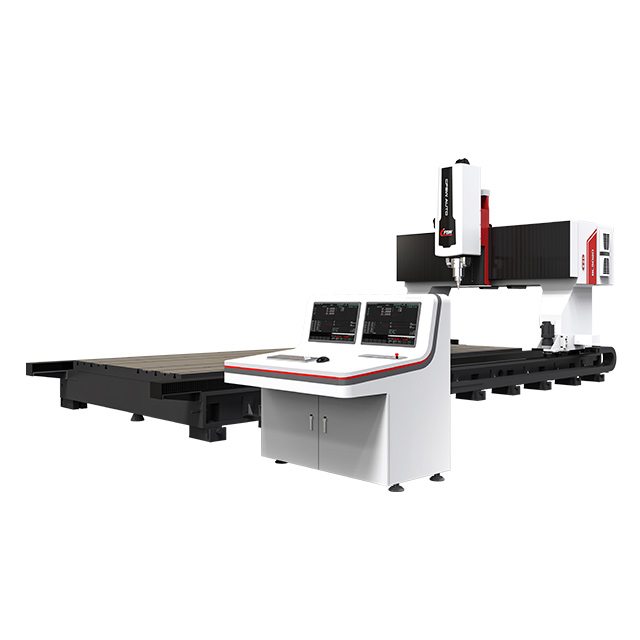
Наш Машина для сварки трением с перемешиванием FSW-BL3020 предназначена для изготовления крупноформатных алюминиевых аккумуляторных лотков.
Его портальная конструкция и сварочная система с ЧПУ обеспечивают стабильную сварку крупных алюминиевых сборок.
Сочетая подходящее оборудование FSW, оптимизированные параметры сварки и правильную конструкцию приспособлений, производители могут уменьшить искажения, связанные со сваркой, и улучшить стабильность размеров.
Окончательная проверка плоскостности по-прежнему необходима, чтобы убедиться, что готовые аккумуляторные лотки соответствуют требованиям по допускам, специфичным для проекта.
Статистический контроль процесса (SPC) помогает отслеживать и контролировать плоскостность аккумуляторного лотка во время производства. Собирая данные о плоскостности через регулярные промежутки времени, производители могут заранее выявить тенденции или изменения. Контрольные диаграммы отображают измерения с течением времени, отмечая, когда процессы выходят за допустимые пределы. Это предотвращает дефекты до того, как они усугубятся. SPC также определяет источники отклонений, что позволяет осуществлять целевые улучшения. Например, если отклонения от плоскостности коррелируют с изменениями температуры пресса, можно внести корректировки. Использование SPC требует обучения операторов точным измерениям и последовательной записи данных. Интеграция SPC в производство гарантирует сохранение плоскостности в пределах допуска и снижает процент брака.
Системы мониторинга в режиме реального времени обеспечивают мгновенную обратную связь о плоскостности во время производства. Датчики и камеры фиксируют данные о поверхности, когда лотки проходят этапы формования или термообработки. Автоматизированное программное обеспечение анализирует измерения и немедленно отмечает отклонения. Это позволяет быстро вносить коррективы, например, регулировать силу прессования или скорость охлаждения, сводя к минимуму количество дефектных деталей. Системы реального времени часто включают в себя оповещения и информационные панели для операторов и инженеров. Они также хранят данные для отслеживания и анализа процессов. Включение этих систем сокращает время реагирования, сокращает время простоев и повышает общее качество продукции. Они особенно полезны при крупносерийном производстве лотков для аккумуляторов электромобилей, где постоянная плоскостность имеет решающее значение.
Для аккумуляторных лотков, сваренных FSW, производители также могут записывать параметры сварки, такие как скорость шпинделя, скорость перемещения и осевое усилие. Сравнение этих технологических записей с измерениями плоскостности после сварки помогает определить условия сварки, связанные с изменениями размеров.
Постоянное совершенствование направлено на совершенствование процессов для поддержания качества плоскостности с течением времени. Производители используют анализ первопричин для выявления дефектов плоскостности и принятия корректирующих мер. Такие методы, как циклы «Планируй-Делай-Проверяй-Действуй» (PDCA), помогают систематически тестировать изменения. Обучение сотрудников гарантирует, что каждый понимает важность плоскостности и лучшие практики. Регулярное техническое обслуживание оборудования предотвращает износ инструмента, который может привести к деформации. Аудит процессов и анализ данных о неравномерности выявляют новые возможности для улучшения. Сотрудничество между командами проектирования, производства и качества способствует инновациям в инструментах или параметрах процессов. Использование уроков, извлеченных из прошлых проблем, приводит к более надежному контролю плоскостности и экономии затрат.
Совет: Объедините SPC-анализ, проверку плоскостности после сварки и мониторинг процесса FSW, чтобы выявить отклонения в размерах и улучшить стабильность производства аккумуляторных лотков.

Некоторые распространенные дефекты могут возникнуть из-за проблем с плоскостностью аккумуляторных лотков. Деформация является частой проблемой, когда лотки сгибаются или теряют форму после формовки или термообработки. Это искажение может привести к плохой посадке элемента батареи и проблемам со сборкой. Испугивание происходит, когда сжимающие напряжения приводят к сморщиванию или складкам поверхности лотка, часто из-за неравномерной толщины материала или неправильного удержания заготовки во время формовки. Упругое сопротивление происходит, когда металл пытается вернуться к своей первоначальной форме после формования, что приводит к отклонениям от заданной плоскостности. Волнистость поверхности, серия небольших волнистостей, может повлиять на герметичность и тепловой контакт. Эти дефекты снижают производительность и безопасность аккумуляторов, поэтому их раннее обнаружение имеет жизненно важное значение.
Для сварных алюминиевых аккумуляторных лотков термическая деформация и неравномерное остаточное напряжение также могут способствовать отклонениям от плоскостности. Хотя сварка трением с перемешиванием обычно снижает искажения по сравнению с обычной сваркой плавлением, неправильные параметры сварки или условия крепления все равно могут повлиять на конечную геометрию лотка.
Выявление коренных причин помогает предотвратить повторяющиеся проблемы с плоскостностью. Общие методы анализа включают в себя:
Диаграммы «рыбий кости» (Исикава): визуализируйте потенциальные причины по таким категориям, как материалы, машины, методы и окружающая среда. Это помогает командам провести мозговой штурм и систематизировать возможные проблемы с неравномерностью.
Техника 5 «Почему»: неоднократно спрашивайте «почему», чтобы перейти от симптома к основной причине. Например, почему поднос перекосился? Из-за неравномерного охлаждения. Почему неравномерное охлаждение? Потому что температура печи колебалась.
Анализ Парето: расставьте приоритеты причин по частоте или влиянию. Это помогает сосредоточиться на наиболее важных факторах, вносящих вклад в дефекты плоскостности.
Картирование процесса: визуализируйте каждый этап производства, чтобы определить, где могут возникнуть отклонения от плоскостности, например, во время формовки или термообработки.
Анализ данных: просмотрите записи измерений плоскостности и параметры процесса, чтобы найти корреляции или тенденции, вызывающие дефекты.
Эти методы позволяют структурировать решение проблем и целенаправленные корректирующие действия.
После выявления основных причин производители могут применить корректирующие действия для улучшения плоскостности:
Контроль материалов: используйте материалы одинаковой толщины и механических свойств. Проверьте входящие листы на наличие дефектов или отклонений.
Оптимизация параметров процесса: регулируйте силу прессования, скорость и смазку, чтобы уменьшить неравномерную деформацию. Стандартизировать температуры термообработки и скорости охлаждения.
Оптимизация процесса FSW: просмотрите скорость вращения инструмента, скорость сварки, осевую силу и глубину погружения, чтобы определить параметры, способствующие деформации сварки. Подтвердите корректировку с помощью сварочных испытаний и измерений плоскостности после сварки.
Улучшение крепления и зажима: оптимизируйте опорную поддержку, распределение зажимного усилия и последовательность освобождения приспособления, чтобы уменьшить деформацию во время и после сварки.
Техническое обслуживание инструментов: регулярно проверяйте и калибруйте штампы и оснастку, чтобы предотвратить проблемы с плоскостностью, вызванные износом. Немедленно заменяйте поврежденные инструменты.
Контроль окружающей среды: поддерживайте стабильную температуру и влажность в производственных помещениях, чтобы уменьшить расширение или сжатие материала.
Обучение операторов: Обучите рабочих важности плоскостности и правильному обращению, чтобы избежать повреждений во время обработки.
Мониторинг в режиме реального времени: используйте датчики и автоматический контроль, чтобы заранее обнаружить отклонения от плоскостности и обеспечить немедленную коррекцию.
Оценка доработки: оцените выход аккумуляторных батарей за пределы допусков в соответствии с утвержденными инженерными процедурами. Любая механическая правка или термическая обработка должны быть проверены, чтобы гарантировать, что целостность соединения, свойства материала и характеристики уплотнения не будут нарушены.
Систематическое применение этих мер снижает дефекты, повышает выход продукции и обеспечивает качество аккумуляторных лотков.
Совет: используйте инструменты анализа первопричин, такие как «5 почему», в сочетании с мониторингом стабильности в реальном времени, чтобы быстро выявлять и устранять производственные проблемы до того, как они обострятся.
Контроль плоскостности при производстве лотков для аккумуляторов электромобилей требует постоянного качества материала, точного выравнивания компонентов, стабильных производственных процессов и надежных методов контроля.
Для алюминиевых аккумуляторных лотков сварочная деформация является важным фактором, влияющим на окончательную точность размеров. Сварка трением с перемешиванием (FSW) представляет собой эффективное решение для соединения, которое может помочь уменьшить термическую деформацию и улучшить стабильность сварного шва по сравнению с обычной сваркой плавлением.
В ZHFSW мы поставляем машины для сварки трением с перемешиванием для алюминиевых аккумуляторных батарей электромобилей и промышленного применения. Наше оборудование FSW поддерживает производителей, которым необходимы стабильные сварочные характеристики и стабильное качество размеров.
Изучите наш Машины FSW для производства лотков для аккумуляторов электромобилей или свяжитесь с нашей командой, чтобы обсудить ваши требования к сварке и контролю плоскостности.
Ответ: Под плоскостностью аккумуляторного лотка подразумевается ровность поверхности лотка, что имеет решающее значение для правильного выравнивания и сборки аккумуляторных элементов в электромобилях, что обеспечивает безопасность и производительность.
О: Методы включают лазерное сканирование, координатно-измерительные машины (КИМ) и щупы, каждый из которых обеспечивает разные уровни точности для оценки плоскостности лотка аккумулятора.
Ответ: Отклонения от плоскостности часто возникают из-за свойств материала, неравномерных формовочных усилий, несоответствий термообработки или факторов окружающей среды, влияющих на плоскостность аккумуляторного отсека.
Ответ: Использование точных инструментов, оптимизация процессов формования, контролируемая термообработка и мониторинг в реальном времени помогают поддерживать постоянную плоскостность аккумуляторного отсека.
О: Плохая плоскостность аккумуляторного лотка увеличивает процент брака и необходимость переделок, что повышает производственные затраты; поддержание плоскостности уменьшает количество дефектов и повышает выход продукции.
Сварка трением с перемешиванием помогает уменьшить термическую деформацию алюминиевых аккумуляторных батарей электромобилей за счет соединения материалов без плавления основного металла. В сочетании с оптимизированными параметрами сварки и правильной конструкцией приспособлений это может улучшить стабильность размеров по сравнению с обычной сваркой плавлением.
Ключевые параметры включают скорость вращения инструмента, скорость сварки, осевую силу, глубину погружения и геометрию инструмента. Жесткость крепления, условия зажима и последовательность сварки также влияют на деформацию и конечную плоскостность. Производители должны проверить эти условия в соответствии с конструкцией своего батарейного отсека.