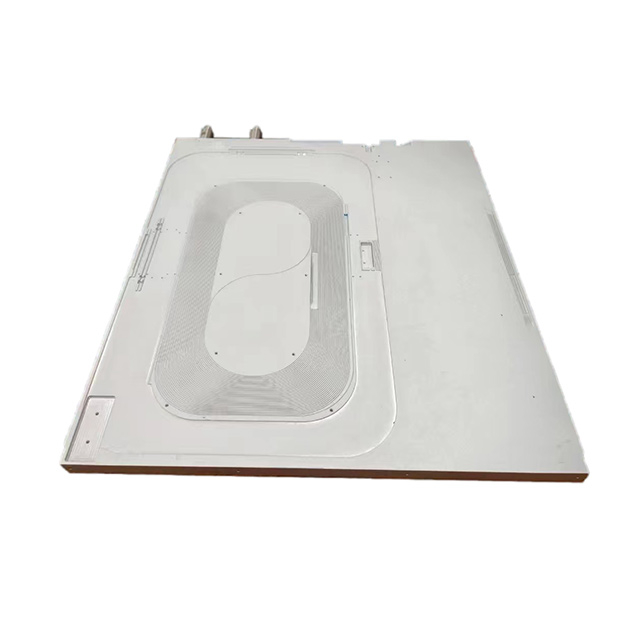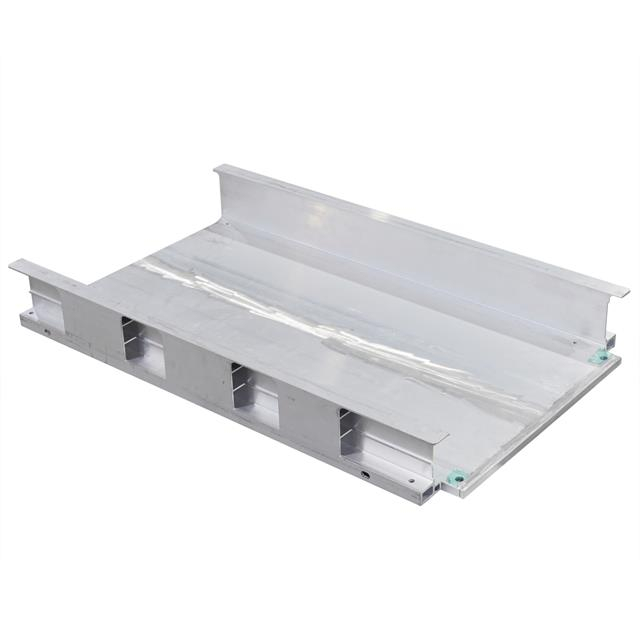


Компания Zhihui предоставляет услуги сварки трением с перемешиванием алюминиевых пластин жидкостного охлаждения с змеевидными и нестандартными конструкциями каналов потока, поддерживая как компоненты, поставляемые заказчиком, так и требования к поставщикам для конкретного проекта.
От проверки образцов и повторной сварки до специального оборудования FSW для собственного производства — мы поддерживаем производителей на разных стадиях их сварочных проектов.
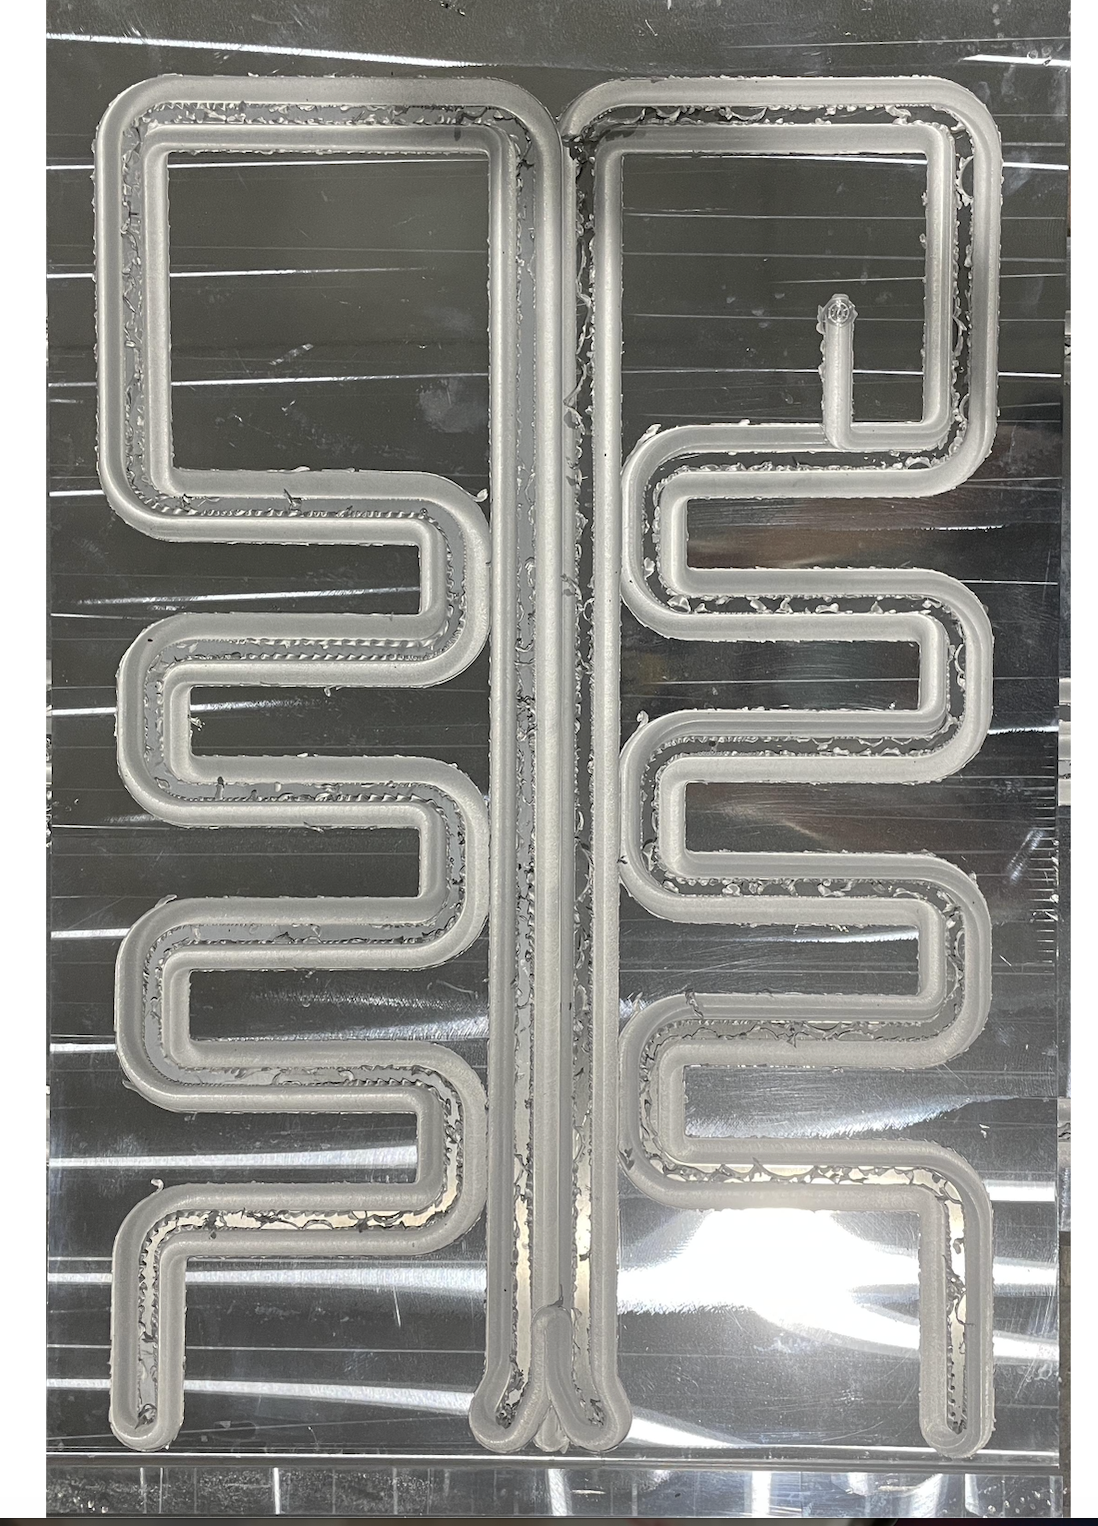
Пластины для охлаждения жидкости с змеевидными каналами используют длинные непрерывные пути охлаждающей жидкости для распределения жидкости по областям, где требуется управление температурой. Эти конструкции могут включать в себя несколько прямых участков, крутые повороты, длинные пути уплотнения и ограниченное пространство между внутренним каналом и зоной сварки.
Компания Zhihui предоставляет услуги сварки трением с перемешиванием и жидкостной пластиной с змеевидными каналами для алюминиевых компонентов охлаждения, поставляемых клиентами или подготовленных в соответствии с согласованными проектными требованиями.
Наша основная работа охватывает оценку применения FSW, требования к приспособлениям и инструментам, разработку параметров сварки, проверку образцов и повторное сварочное производство.
Клиенты, планирующие внедрить процесс сварки на своем собственном заводе, могут также использовать утвержденные требования к применению для настройки подходящего станка FSW, приспособлений и инструментов.
Холодная пластина с змеевидными каналами использует непрерывный путь охлаждающей жидкости, а не простую схему с прямыми каналами.
В алюминиевых конструкциях с холодными пластинами FSW внутренние каналы потока заключены внутри узла пластины, а необходимые уплотнения или структурные соединения выполняются с помощью сварки трением с перемешиванием.
На этой странице особое внимание уделяется змеевидным и нестандартным алюминиевым холодным пластинам с проточными каналами, требующим сварки FSW..
Его не следует путать с змеевидными холодными пластинами, заделанными в трубу, где формованная трубка из меди, нержавеющей стали или алюминия устанавливается в обработанный паз на опорной плите.
Для оцениваемых нами конструкций FSW важным вопросом является не только форма внутреннего пути теплоносителя. Траектория сварки, доступная сварочная площадка, установка компонентов, опора, жесткость приспособления и проникновение инструмента также должны быть пригодны для надежной сварки.
Змеевидные жидкостные охлаждающие пластины могут содержать длинные сварочные пути, расположенные вблизи внутренних каналов охлаждающей жидкости.
Процесс FSW должен создавать стабильное соединение, избегая при этом непреднамеренного проникновения в канал охлаждающей жидкости, чрезмерной местной деформации или нестабильного формирования сварного шва.
Поэтому перед сваркой мы анализируем такие факторы, как:
положение змеевидного канала относительно пути сварки;
наличие твердого материала вокруг зоны сварки;
толщина основания и покрытия;
совместная установка и местная поддержка;
доступность инструмента FSW;
начальное и конечное положения сварки;
места входа и выхода;
критические требования к размерам и плоскостности; и
критерии испытания на давление или герметичность, определяемые заказчиком.
Поскольку каждая конструкция холодной пластины уникальна, компания Zhihui не применяет один фиксированный набор параметров сварки к каждому проекту со змеевидным каналом.
Сварка трением с перемешиванием представляет собой процесс соединения в твердом состоянии. Вращающийся инструмент генерирует тепло трения и пластическую деформацию без образования обычной расплавленной сварочной ванны.
Для подходящих алюминиевых конструкций с жидкостными холодными пластинами это дает несколько практических производственных преимуществ.
| Требования к производству | Рассмотрение FSW |
|---|---|
| Длинные пути уплотнения | FSW с ЧПУ-управлением поддерживает непрерывную сварку по длинным путям сварки при наличии достаточного места для сварки, опоры и доступа к инструменту. |
| Контроль искажений | Локализованная твердотельная обработка может помочь уменьшить тепловые искажения по сравнению со многими традиционными процессами сварки плавлением. |
| Без присадочного металла | Соединение производится без использования обычной сварочной присадочной проволоки. |
| Повторите сварку | После проверки приспособления и технологического окна запрограммированные условия сварки могут способствовать повторному производству. |
| Потенциал автоматизации | Утвержденное сварочное приложение впоследствии может быть перенесено на специальное оборудование FSW для собственного производства. |
FSW не следует рассматривать как автоматическую гарантию герметичности холодной пластины. Конструкция соединения, проникновение инструмента, посадка компонентов, жесткость крепления и параметры сварки должны контролироваться, а окончательный компонент должен быть проверен в соответствии с приемочными требованиями заказчика.
Дополнительную техническую информацию о конструкциях охлаждающих пластин и сварке трением с перемешиванием можно найти в нашей статье. направляющая для сварки трением с перемешиванием охлаждающей пластины.
Клиенты могут поставлять собственные компоненты из алюминиевых холодных пластин или подготовленные сборки для сварки трением с перемешиванием.
Эта модель подходит для производителей, которые уже самостоятельно управляют закупками материалов, подготовкой компонентов, термическим расчетом или предварительным производством и нуждаются в опытном партнере FSW для процесса сварки.
Мы проверяем поставляемые компоненты и чертежи, прежде чем подтвердить возможность сварки, требования к приспособлениям и предлагаемый процесс сварки.
Для клиентов, которые предпочитают более широкую схему поставок, поиск материалов и предсварочная подготовка также могут быть скоординированы в соответствии с согласованным объемом проекта.
Точные обязанности по поиску материалов, подготовке, сварке и проверке подтверждаются до начала проекта.
Это дает клиентам гибкость, сохраняя при этом процесс сварки FSW и требования к применению в центре проекта.
Сначала мы рассматриваем чертеж холодной пластины, материал, габаритные размеры, расположение каналов, место сварки и требования к окончательной приемке.
Цель состоит в том, чтобы определить, обеспечивает ли компонент достаточное пространство для сварки, структурную поддержку и доступность инструментов для практического процесса FSW.
Для змеевидных и нестандартных канальных конструкций особенно важно соотношение внутреннего пути теплоносителя и требуемого шва FSW.
Траектория сварки должна обеспечивать достаточное количество поддерживающего материала, сохраняя при этом соответствующее соотношение с внутренними каналами охлаждающей жидкости.
Сварка трением с перемешиванием оказывает на заготовку значительные технологические нагрузки.
Поэтому холодная пластина требует подходящей опоры и зажима для поддержания контакта соединения и стабильности размеров во время сварки.
Требования к крепежу оцениваются в зависимости от размера пластины, расположения сварного шва, структуры канала и условий нагрузки.
Геометрия инструмента FSW, скорость вращения, скорость перемещения, проникновение инструмента и другие переменные процесса разрабатываются в соответствии с фактической структурой холодной пластины.
Чтобы узнать требования к инструментам для конкретного применения, ознакомьтесь с нашим инструменты для сварки трением с перемешиванием.
Поскольку алюминиевый сплав, толщина материала, геометрия соединения и жесткость крепления варьируются от проекта к проекту, не существует универсального набора параметров для каждой змеевидной пластины жидкостного охлаждения.
В новых конструкциях можно использовать выборочную сварку для установления и проверки сварочного процесса перед повторным производством.
План проверки определяется в соответствии с требованиями заказчика и может включать визуальный осмотр, проверку размеров, оценку поперечного сечения, испытание под давлением, испытание на герметичность или другие согласованные методы.
После согласования и валидации процесса сварки, приспособления и метода приемки процесс можно перенести на повторное сварочное производство.
Клиенты могут продолжать использовать Zhihui для сторонней сварки FSW или оценить специальное оборудование для своей собственной производственной линии.
Наши проекты жидкостных охлаждающих пластин включают в себя реальные компоненты с змеевидной, многопроходной и другой индивидуальной компоновкой внутренних каналов потока.
Эти приложения демонстрируют, почему процесс сварки должен разрабатываться на основе реальной заготовки, а не на основе типовых спецификаций холодной пластины.
Различные схемы каналов могут требовать разных путей сварки, расположения приспособлений, доступа к инструментам и настроек процесса.
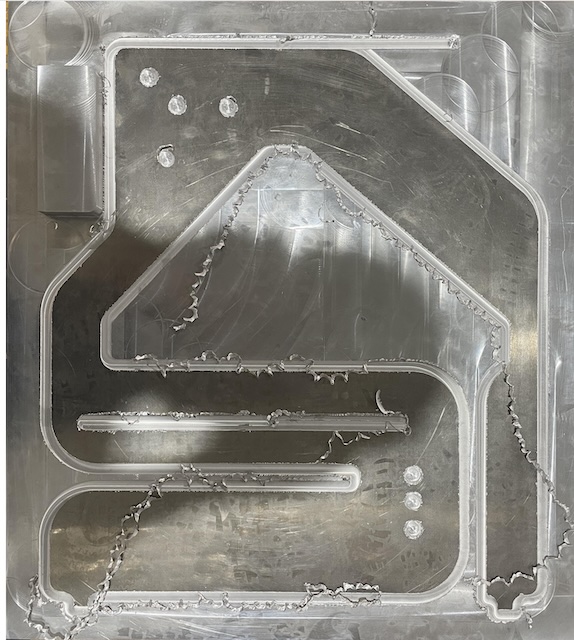
Траектория сварки должна обеспечивать достаточное количество поддерживающего материала под инструментом FSW и вокруг него, избегая при этом непреднамеренного проникновения в канал охлаждающей жидкости.
Важен стабильный контакт между деталями перед сваркой. Зазоры, локальные подъемы или неравномерная поддержка могут повлиять на формирование сварного шва и контроль размеров.
Начальное и конечное положения шва FSW следует учитывать при проектировании, особенно если они находятся рядом с каналами охлаждающей жидкости, портами, зонами уплотнения или функциональными монтажными поверхностями.
Крепеж и система поддержки должны поддерживать компонент от технологических нагрузок FSW, сохраняя при этом постоянное расположение соединения.
Змеевидные каналы не всегда представляют собой простые повторяющиеся S-образные пути. Реальные компоненты могут сочетать в себе прямые участки, большие повороты, несколько зон каналов и другие схемы потока, специфичные для конкретного приложения.
Поэтому сварочное решение должно соответствовать фактической конструкции компонента, а не предполагать одну стандартную геометрию холодной пластины.
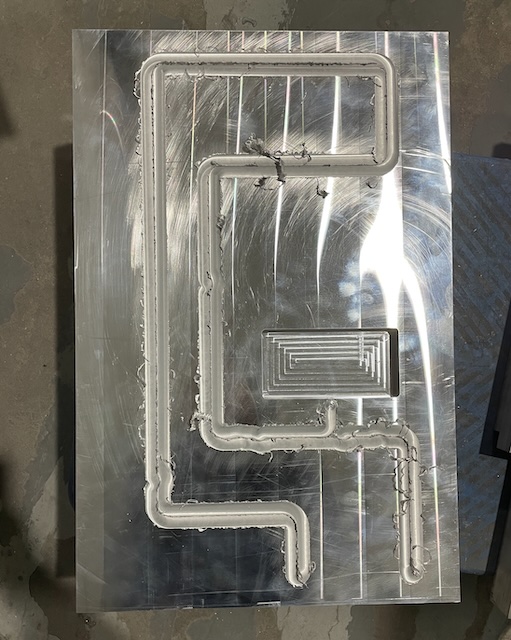
Метод проверки и приемки должен определяться в соответствии с функцией охлаждающей пластины и спецификациями заказчика.
В зависимости от проекта оценка может включать в себя:
визуальный контроль сварных швов;
проверка размеров или плоскостности;
перекрестная оценка во время аттестации процесса;
опрессовка по требованиям заказчика;
проверка герметичности по требованиям заказчика; и
другие методы проверки, специфичные для проекта.
Мы не применяем одну универсальную спецификацию утечки, давления или размеров для каждого проекта охлаждающей жидкости жидкости. Критерии приемки должны быть согласованы до повторного производства.
Змеевидные и нестандартные алюминиевые охлаждающие пластины для жидкости, требующие FSW, могут использоваться в системах терморегулирования для:
аккумуляторные батареи и системы трансмиссии электромобилей;
системы хранения энергии;
силовая электроника и охлаждение инверторов;
промышленные силовые модули;
лазерное и электронное оборудование;
центры обработки данных и вычислительные приложения; и
другие нестандартные системы жидкостного охлаждения.
Для проектов, специально ориентированных на приложения ESS и BESS, см. услуги по сварке трением с перемешиванием и накоплением энергии жидкой холодной пластиной.
Разным производителям требуются разные модели производства.
Для разработки прототипа, проверки процесса или стороннего производства клиенты могут поставлять в компанию Zhihui компоненты жидкокристаллических пластин для сварки трением с перемешиванием.
По мере увеличения объема производства некоторые производители могут предпочесть перенести процесс сварки на собственное производство для лучшего контроля производства, сокращения логистических циклов или долгосрочной эффективности производства.
Поскольку Zhihui работает как со сварочными приложениями, так и с оборудованием FSW, утвержденные требования к сварке также можно использовать для оценки подходящей конфигурации машины, приспособлений и инструментов для собственного производства.
Изучите наш Машины для сварки трением с перемешиванием для электромобилей и промышленного алюминия.
Наши возможности подкреплены реальными проектами сварки алюминиевых пластин холодной жидкостью с змеевидными и нестандартными конструкциями каналов потока.
Процесс сварки разрабатывается на основе фактического компонента, материала, пути сварки, условий крепления и приемочных требований, а не на основе общего рецепта процесса.
Клиенты могут поставлять свои собственные компоненты, а поиск материалов или поддержку перед сваркой можно координировать, если того требует проект.
Клиенты могут начать с проверки образцов или выполнения сварки на стороне, а затем перейти на специализированное оборудование FSW, когда собственное производство станет более подходящим.
Машина FSW, приспособление, сварочный инструмент и настройки процесса оцениваются вместе, чтобы обеспечить стабильное выполнение сварки.
| Информация о проекте | Что предоставить |
|---|---|
| Рисунок | 2D-чертеж и 3D-модель, если таковые имеются. |
| Материал | Точный алюминиевый сплав и закалка |
| Габаритные размеры | Длина, ширина и толщина компонента |
| Схема канала | Змеевидная или нестандартная геометрия внутреннего канала потока |
| Совместная структура | Геометрия соединения и соответствующая толщина материала |
| Сварной путь | Требуемые места сварки, длина и геометрия |
| Критические размеры | Плоскостность, положение или другие размеры, которые необходимо контролировать |
| Требования к качеству | Определяемые заказчиком критерии давления, утечки, размеров или другие критерии приемки |
| Модель поставок | Компоненты, поставляемые заказчиком, или дополнительная поддержка в поиске/подготовке, если требуется. |
| Производственные требования | Количество образцов и ожидаемый объем повторного производства |
Это компонент жидкостного охлаждения, в котором используется внутренний канал охлаждающей жидкости с непрерывной обмоткой. Области применения, описанные на этой странице, включают в себя конструкции из алюминиевых холодных пластин, требующие сварки трением с перемешиванием вдоль пути уплотнения или структурного сварного шва.
Нет. В змеевидных холодных пластинах, заделанных в трубу, используется формованная трубка, установленная в опорную плиту. На этой странице основное внимание уделяется конструкциям из алюминиевых холодных пластин с внутренними каналами потока, которые требуют сварки трением с перемешиванием.
Да. Поддерживаются компоненты, поставляемые заказчиком. Прежде чем подтвердить процесс сварки, мы проверяем чертеж, материал, конструкцию соединения, путь сварки и приемочные требования.
Да. При необходимости можно скоординировать поиск материалов для конкретного проекта или предварительную подготовку к сварке. Точный объем проекта подтверждается в соответствии с требованиями чертежа и поставки заказчика.
Да, при условии, что компонент имеет достаточную площадку для сварки, опору, доступ к приспособлениям и удобный путь для сварки. Фактический чертеж должен быть проверен до подтверждения осуществимости.
Ни один сварочный процесс сам по себе не может рассматриваться как безусловная гарантия окончательной герметичности. Проектирование соединений, подготовка компонентов, сборка, оснастка, условия крепления, контроль процесса и окончательный контроль — все это влияет на результат.
Да. Для новых конструкций с жидкокристаллическими пластинами перед переводом процесса в повторное производство рекомендуется выполнить выборочную сварку и проверку процесса.
Да. Клиентам, планирующим собственное производство, мы можем оценить проверенное применение сварки и порекомендовать подходящий станок FSW, приспособления, инструменты и конфигурацию процесса.
Пожалуйста, предоставьте чертеж холодной пластины, алюминиевый сплав, размеры, расположение каналов, структуру соединения, путь сварки, критические размеры, приемочные требования и ожидаемый объем производства.
У вас есть змеевиковая или нестандартная алюминиевая пластина с жидкостным охлаждением, требующая сварки трением с перемешиванием?
Отправьте нам свой чертеж, материал, расположение каналов, путь сварки и требования к приемке. Наша команда инженеров рассмотрит заявку и порекомендует практический подход к сварке FSW.
Если ваш проект переходит к собственному производству, мы также можем оценить специализированный станок FSW, приспособления и инструменты.
Отправьте свой чертеж на оценку FSW