Просмотры: 0 Автор: Редактор сайта Время публикации: 27.07.2026 Происхождение: Сайт
Оглавление
Алюминиевый сплав 7075 представляет собой фундаментальный парадокс на производстве. Он обеспечивает исключительное соотношение прочности и веса, которое остается обязательным для конструкционных применений в аэрокосмической и автомобильной промышленности. Однако его высокая склонность к горячему растрескиванию и коррозионному растрескиванию под напряжением делает традиционную сварку плавлением практически невозможной. Под воздействием фазовых переходов жидкость-твердое при дуговой сварке высокое содержание цинка и магния приводит к сильному горячему разрыву и пористости, что делает соединение структурно ненадежным и бесполезным для несущих нагрузок.
Твердотельное соединение представляет собой высокоэффективную альтернативу соединению алюминия 7075. Еще, Сварка трением с перемешиванием Алюминиевый сплав 7075 создает определенные узкие места в производстве. Инженерам приходится решать конкретные проблемы, связанные с быстрым износом инструмента, серьезной микроструктурной деградацией в зоне термического влияния (ЗТВ) и общеизвестно узким окном для оптимальных параметров процесса. Неспособность контролировать эти переменные приводит к ухудшению механических свойств и непредсказуемому усталостному сроку службы.
Данное руководство служит основой технической оценки для инженеров-технологов и руководителей производства. В нем описывается, как оптимизировать параметры, уменьшить образование дефектов и выбрать правильные инструменты и оборудование для надежного масштабирования операций 7075 без ущерба для целостности соединений.
Строгие параметры: Успешная сварка трением с перемешиванием стали 7075 требует точного контроля над соотношением скорости вращения и скорости перемещения, чтобы предотвратить дефекты «червоточины» (недостаточный нагрев) или чрезмерную вспышку и ухудшение свойств (чрезмерный нагрев).
Микроструктурные реалии: Ожидайте снижения механических свойств в зоне термомеханического воздействия (ТМАЗ) и ЗТВ из-за растворения и укрупнения упрочняющих выделений (например, MgZn2); запланируйте послесварочную термообработку (PWHT), если требуется прочность основного металла.
Чувствительность конфигурации соединения: соединения внахлестку представляют собой определенные проблемы с дефектами (например, зацепление, разделение листов) по сравнению со стыковыми соединениями, требующими специальной калибровки параметров.
Требования к инструментам: высокое напряжение текучести стали 7075 требует прочных инструментальных материалов и оптимизированных профилей штифтов, чтобы выдерживать высокие осевые нагрузки и поддерживать стабильный поток материала.
Расширенная оптимизация: современные производственные среды все чаще используют машинное обучение (ИНС) для прогнозирования механических результатов и оптимизации параметров для сложных конфигураций, таких как разнородные соединения или сварные швы внахлест.
Алюминиевые сплавы серии 7xxx получают свою огромную прочность в результате сложного процесса дисперсионного твердения. Первичные легирующие элементы, цинк и магний, образуют мелкие выделения, которые ограничивают движение дислокаций внутри кристаллической решетки. Хотя этот специфический химический состав полезен для механической прочности, он создает серьезные металлургические ограничения при обычной сварке плавлением. Вы не можете просто провести горелкой TIG по соединению 7075 и ожидать, что оно выдержит.
Когда алюминий 7075 плавится с использованием стандартных методов дуговой сварки, материал претерпевает быстрый фазовый переход из жидкого состояния в твердое. Широкий интервал замерзания сплава способствует образованию легкоплавких эвтектических фаз по границам зерен. По мере того как сварочная ванна остывает и сжимается, эти жидкие пленки не могут противостоять наведенным термическим напряжениям, что приводит к катастрофическому горячему разрыву. Кроме того, испарение летучих элементов, таких как цинк, создает обширную пористость по всей зоне плавления. В результате соединение выглядит ужасно и хуже работает при растягивающей нагрузке.
Соединение в твердом состоянии полностью устраняет эти дефекты затвердевания. Поддерживая температуру плавления материала ниже температуры плавления, сварка трением с перемешиванием предотвращает образование хрупких интерметаллических соединений и предотвращает образование горячих трещин. Это не просто альтернатива; FSW — это высокоэффективный метод структурного соединения высокопрочных сплавов серии 7xxx, где традиционная сварка плавлением затруднительна. Успешный сварной шов 7075 в производственной среде определяется бездефектной макроструктурой, приемлемыми механическими характеристиками для предполагаемого применения и предсказуемым усталостным поведением, соответствующим требуемым инженерным стандартам.
Чтобы добиться этого, операторы должны понимать механику течения пластифицированного металла. Материал не плавится; его подделывают. Стержень инструмента перемешивает размягченный металл, пока он удерживается в буртике, оказывая огромное давление вниз. Эта операция ковки требует жесткого оборудования и точного контроля параметров, которые мы рассмотрим в следующих разделах.
Термический цикл, присущий процессу FSW, существенно влияет на ранее существовавший характер 7075. алюминий . В условиях Т6 и Т651 сплав искусственно состаривается для достижения максимальной прочности за счет равномерного диспергирования мелких упрочняющих выделений, в первую очередь эта-первичной и эта-фаз (MgZn2). Во время сварки интенсивное выделение тепла при трении приводит к сложным преобразованиям этих выделений.
В зоне перемешивания (SZ) температура часто превышает температуру растворения осадков, заставляя их растворяться обратно в твердый раствор. В прилегающей зоне термического влияния (ЗТВ) температуры ниже, но все же достаточны, чтобы вызвать значительное укрупнение осадков. Этот эффект старения резко снижает способность материала сопротивляться пластической деформации. FSW также изменяет ранее существовавшее растянутое состояние пластин T651 с низким остаточным напряжением. Локальное тепловое расширение и последующее сжатие создают новые остаточные напряжения вблизи линии сварного шва.
Следовательно, поперечное сечение сварного шва трением с перемешиванием марки 7075 имеет характерный W-образный профиль твердости. Твердость значительно падает в ЗТВ, несколько повышается в зоне перемешивания за счет динамической рекристаллизации и упрочнения твердого раствора и снова падает на противоположной стороне. Самое слабое место соединения почти всегда находится на границе ЗТВ и зоны термомеханического воздействия (ТМАЗ), где укрупнение осадков наиболее сильное.
Зона сварки |
Микроструктурное состояние |
Типичная твердость (HV) |
Влияние на прочность на разрыв |
|---|---|---|---|
Недрагоценный металл (7075-T6) |
Пик выдержки, мелкие осадки |
170 - 180 |
Базовый уровень (100%) |
Зона термического влияния (ЗТВ) |
Перестаренные, огрубевшие осадки |
110 - 125 |
Значительное сокращение (самое слабое звено) |
Зона термомеханического воздействия (ТМАЗ) |
Сильно деформирован, частичное растворение |
120 - 135 |
Умеренное снижение |
Зона перемешивания (SZ) |
Динамическая рекристаллизация, твердый раствор |
135 - 150 |
Небольшое восстановление из-за мелкого размера зерна |
Алюминиевый сплав 7075 сохраняет чрезвычайно высокое напряжение текучести при повышенных температурах по сравнению с более мягкими сплавами, такими как 6061. Такое высокое сопротивление деформации создает огромные механические и термические нагрузки на инструмент FSW. Инструмент должен выдерживать серьезные осевые силы, высокий крутящий момент и постоянный абразивный износ при врезании в твердый металл и прохождении сквозь него.
Выбор подходящего инструментального материала имеет решающее значение для поддержания стабильного качества сварного шва и предотвращения катастрофического сдвига инструмента. Стандартных инструментальных сталей может быть достаточно для тонких листов или коротких производственных циклов, но они быстро разрушаются в условиях постоянных высоких нагрузок в цехе.
Инструментальная сталь H13: отраслевой стандарт для общего алюминия FSW. Он обеспечивает хороший баланс прочности и сопротивления термической усталости. Однако при сварке стали 7075 инструменты H13 испытывают ускоренный износ резьбы штифта, что приводит к постепенной потере давления штамповки и возможному образованию дефектов.
Сплав MP159: суперсплав на основе кобальта, обеспечивающий превосходную жаропрочность по сравнению с H13. Он противостоит деформации при больших осевых нагрузках, необходимых для 7075, продлевая срок службы инструмента в условиях среднего объема производства.
Карбид вольфрама (WC): обеспечивает исключительную износостойкость и жесткость. Инструменты из WC сохраняют геометрию штифта намного дольше, чем стальные инструменты, обеспечивая равномерную подачу материала. Компромисс — хрупкость; Инструменты WC требуют очень жесткого оборудования FSW, чтобы предотвратить разрушение от боковых вибраций.
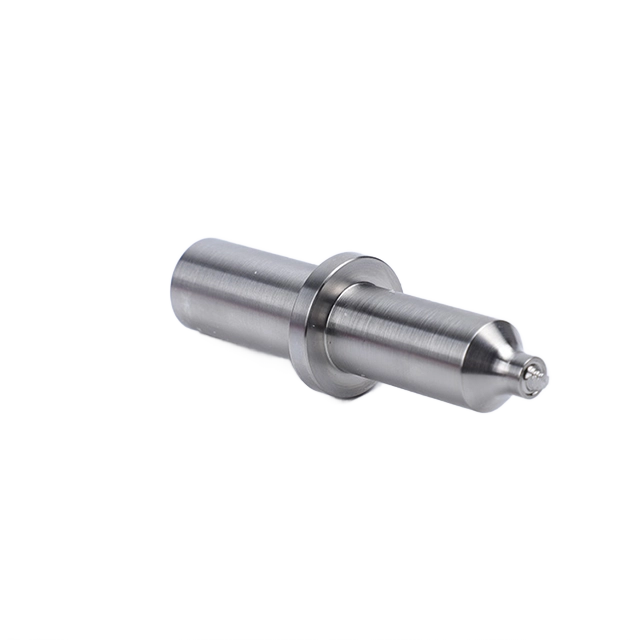
Помимо состава материала, геометрия штифта инструмента определяет поведение потока материала. Резьбовые штифты активно толкают пластифицированный алюминий вниз, усиливая консолидацию у корня. Конические профили уменьшают необходимое усилие погружения и минимизируют износ инструмента. Рифленая конструкция увеличивает силу сдвига, более эффективно разрушая оксидные слои и обеспечивая гомогенность зоны перемешивания. Оптимизация этих геометрических характеристик необходима для уменьшения дефектов высокопрочного алюминия.
Технологические отклонения при сварке стали 7075 сразу проявляются в виде структурных дефектов. Эти недостатки обычно классифицируются по их взаимосвязи с подводом тепла. Холодные дефекты возникают, когда тепловыделения недостаточно для полной пластификации материала. Это приводит к появлению «целующихся связей», когда граница раздела физически закрыта, но отсутствует металлургическая связь, или кротовым норам (туннельным дефектам), проходящим вдоль продвигающейся стороны сварного шва из-за недостаточного потока материала.
И наоборот, горячие дефекты возникают из-за чрезмерного подвода тепла. Перегрев приводит к тому, что материал становится слишком текучим, что приводит к чрезмерному образованию засветов по краям сварного шва, истиранию поверхности и серьезной микроструктурной деградации, что резко снижает прочность соединения на растяжение.
Уязвимость корневых дефектов вызывает особую озабоченность в стыковых соединениях. Дефекты непровара возникают в нижней части соединения, если штифт не погружается достаточно глубоко или если сила продавливания, направленная вниз, недостаточна. Нахлесточные соединения представляют собой совершенно другие проблемы. «Зацепление» — это распространенный дефект соединения внахлест, при котором исходная поверхность соединения листов загибается вверх в верхний лист, эффективно уменьшая несущее поперечное сечение. Холодные притиры и вертикальное утонение листа также возникают, если поток материала вниз не контролируется точно. Устранение этих дефектов нахлесточных соединений требует специальной калибровки параметров и часто специальной конструкции инструмента.
Тип дефекта |
Основная причина |
Визуальная/неразрушающая индикация |
Корректирующие действия |
|---|---|---|---|
Червоточина (дефект туннеля) |
Недостаточное тепловложение, низкая осевая сила |
Подповерхностная пустота на наступающей стороне (ультразвуковая/рентгеновская) |
Увеличьте число оборотов в минуту, уменьшите скорость перемещения, увеличьте усилие по оси Z. |
Поцелуи Бонда |
Недостаточное разрушение оксида, малая глубина погружения |
Микроскопический несвязанный интерфейс у корня |
Увеличьте глубину погружения, используйте штифт с резьбой/рифлением. |
Чрезмерная вспышка |
Чрезмерное тепловложение, чрезмерное погружение |
Большие ленты выброшенного материала на поверхности |
Уменьшите число оборотов, увеличьте скорость перемещения, уменьшите глубину погружения. |
Зацепление (нахлесточные суставы) |
Неправильная динамика потока материала |
Искривление поверхности сопряжения с верхним листом вверх (поперечное сечение) |
Отрегулируйте угол наклона инструмента, измените длину штифта, оптимизируйте соотношение оборотов/мин. |
Ядро Сварка алюминия трением с перемешиванием зависит от скорости вращения балансировочного инструмента (об/мин) и скорости перемещения сварки (мм/мин). Это соотношение определяет общее количество тепла на единицу длины сварного шва. Более высокие скорости вращения увеличивают выделение тепла при трении, смягчая материал и облегчая течение. Однако чрезмерные обороты могут привести к аномальному росту зерен в зоне перемешивания и сильному перестариванию ЗТВ.
Увеличение скорости перемещения снижает общее тепловложение. Это повышает эффективность производства и сводит к минимуму ширину поврежденной ЗТВ, но слишком высокая скорость перемещения может привести к поломке инструмента и образованию пустот из-за недостаточной пластификации материала. Полученные механические свойства, включая предельную прочность на разрыв (UTS), предел текучести и удлинение, напрямую связаны с этим соотношением параметров. Оптимизация диапазона тепловложения — единственный способ максимизировать эффективность соединения.
Инженеры часто используют коэффициент шага сварного шва (скорость перемещения, деленную на скорость вращения) в качестве показателя оценки. Поддержание оптимального соотношения шага обеспечивает равномерное выделение тепла и осаждение материала, обеспечивая надежную основу для прогнозирования качества сварного шва при различной толщине материала. Для 7075 окно оптимальных параметров должно быть установлено посредством сварочных испытаний на основе толщины материала, конфигурации соединения, геометрии инструмента и требуемых механических характеристик. Крутящий момент шпинделя и целостность соединения должны контролироваться на протяжении всего процесса разработки параметров.
Поддержание строгого направленного вниз усилия штамповки имеет решающее значение для алюминия 7075. Высокое напряжение текучести материала требует значительного давления для обеспечения бездефектного уплотнения на задней кромке инструмента. Если осевая сила упадет, пластифицированный материал не заполнит полость, оставленную продвигаемым штифтом, что приведет к образованию сплошных туннельных дефектов. Требуемая осевая сила для 7075 зависит от толщины пластины, геометрии инструмента, конфигурации соединения и механических характеристик сварочной системы.
Угол наклона инструмента, обычно устанавливаемый в диапазоне от 1 до 3 градусов, облегчает вертикальную подачу материала. Наклоняя инструмент назад относительно направления движения, плечо действует как сжимающая поверхность ковки, улавливая пластифицированный металл и предотвращая поверхностные дефекты поверхности. Правильный наклон обеспечивает движение материала вниз и назад, создавая плотный, консолидированный шов.
Возможности оборудования определяют, как контролируются эти параметры. Жесткие системы контроля положения поддерживают заданную глубину погружения независимо от изменений материала. Хотя это и проще, контроль положения может привести к колебаниям давления консолидации, если толщина пластины варьируется. Системы активного контроля силы динамически регулируют положение оси Z, чтобы поддерживать постоянное давление вниз, обеспечивая постоянную консолидацию и превосходное качество сварки при различных допусках на материал.
Разработка оптимальных параметров стали 7075, особенно для сложных соединений внахлест или различной толщины, традиционно требует обширных методов проб и ошибок. Современные производственные среды смещаются в сторону прогнозного моделирования с использованием искусственных нейронных сетей (ИНС) и алгоритмов машинного обучения.
Эти модели анализируют обширные наборы данных эмпирических данных сварки для прогнозирования механических результатов на основе конкретных входных параметров. Предоставляя в сеть данные о прочности на разрыв, профилях твердости, конфигурациях соединений, геометрии инструментов и тепловых воздействиях, инженеры могут виртуально моделировать процесс сварки. Такой подход значительно сокращает время и материальные затраты, связанные с исследованиями и разработками, позволяя производителям точно определять оптимальные параметры для очень конкретной геометрии соединений перед резкой любого металла.
Соединение 7075 с другими алюминиевыми сплавами, такими как 2024 или 6061, приводит к сложной динамике потока материала. Эмпирическое инженерное правило требует тщательного рассмотрения размещения материала относительно наступающей и отступающей сторон инструмента. Наступающая сторона испытывает более высокие относительные скорости и более агрессивные силы сдвига.
Обычно размещение более твердого материала (7075-T6/T651) на надвигающейся стороне и более мягкого материала на отступающей стороне оптимизирует перемешивание материала и предотвращает образование пустот. При соединении 7075-T651 с 2024-T351 зона смешивания определяет общие характеристики прочности на сдвиг и растяжение. Инструмент должен эффективно пластифицировать и смешивать обе различные микроструктуры, не вызывая чрезмерного накопления тепла в более мягком сплаве.
Достижение однородной зоны перемешивания затруднено при соединении сплавов с сильно различающимися теплопроводностью и сопротивлением деформации. Инструмент должен генерировать достаточно тепла для пластификации 7075 без перегрева и разрушения вторичного сплава. Для этого требуются узкоспециализированные профили штифтов, предназначенные для обеспечения агрессивного вертикального перемешивания.
Кроме того, соединение разнородных алюминиевых сплавов аэрокосмического назначения требует оценки потенциала коррозии. Различные химические составы могут создавать локализованные гальванические элементы в зоне сварки. Правильная подготовка поверхности и защитные покрытия после сварки необходимы для снижения риска гальванической коррозии в условиях эксплуатации.
Стандартные фрезерные станки с ЧПУ часто выходят из строя при перепрофилировании под 7075 FSW. Высокое напряжение текучести сплава создает огромные осевые и радиальные нагрузки, которые превышают структурную жесткость стандартных шпинделей и порталов станков. Недостаточная жесткость оси Z приводит к отклонению инструмента, нестабильной глубине погружения и, в конечном итоге, к дефектам сварных швов.
Для надежного масштабирования производства требуется специальное оборудование для FSW. Эти машины имеют прочную чугунную раму, специализированные шпиндели с высоким крутящим моментом и системы активного контроля силы, способные поддерживать точное давление вниз при экстремальных нагрузках. Отказ от расходуемой присадочной проволоки, защитных газов и обширного ремонта дефектов после сварки оправдывает инвестиции в крупномасштабные применения в аэрокосмической и автомобильной промышленности.
Успешное внедрение сварки трением с перемешиванием алюминия 7075 требует точного контроля параметров сварки, высокопроизводительного инструмента и жесткого оборудования, способного поддерживать постоянную стабильность процесса. Оптимизируя тепловложение, выбирая подходящие инструментальные материалы и применяя проверенные методы контроля качества, производители могут добиться более прочных сварных швов, более высокой эффективности производства и долгосрочной надежности для сложных структурных применений.
Работа с опытным поставщиком решений для сварки трением с перемешиванием не менее важна для обеспечения стабильного качества процесса и успеха производства. Zhihui специализируется на технологии сварки трением с перемешиванием, предоставляя современное оборудование для FSW, индивидуальные сварочные решения и профессиональную техническую поддержку для аэрокосмической, автомобильной, железнодорожной, аккумуляторной и других высокопроизводительных отраслей промышленности.
Установите строгие базовые параметры, используя соотношение шага сварного шва, чтобы сбалансировать подвод тепла и предотвратить как червоточины, так и серьезную деградацию ЗТВ.
Приобретайте высокопрочные инструментальные материалы, такие как H13 или карбид вольфрама, с оптимизированной геометрией штифтов, чтобы выдерживать высокие напряжения текучести сплавов серии 7xxx.
Используйте механизмы активного контроля силы, а не полагайтесь на статический контроль положения, чтобы обеспечить единообразную консолидацию листов различной толщины.
Оцените необходимость послесварочной термообработки (PWHT) на основе требуемых механических свойств, состояния материала, геометрии детали и производственных требований.
Ответ: Стандартная дуговая сварка плавит материал. В 7075 высокое содержание цинка и магния приводит к сильному горячему разрыву и пористости во время фазового перехода из жидкого состояния в твердое, что приводит к структурно ненадежным соединениям.
Ответ: Самым слабым местом обычно является граница между зоной термического воздействия (HAZ) и зоной термомеханического воздействия (TMAZ), где термический цикл вызывает сильное укрупнение упрочняющих выделений.
A: Более высокая скорость вращения увеличивает нагрев от трения. Слишком мало тепла вызывает холодные дефекты, такие как червоточины, а чрезмерное тепло вызывает серьезную микроструктурную деградацию, аномальный рост зерен и чрезмерную вспышку.
Ответ: Целостная связь — это дефект твердого тела, при котором границы раздела материалов физически сдвинуты вместе, но отсутствует фактическое металлургическое соединение, обычно вызванное недостаточным подводом тепла или неадекватным потоком материала.
Ответ: Нахлесточные соединения склонны к определенным дефектам, таким как «зацепление», когда поверхность стыка изгибается вверх и вертикальное утончение листа. Эти геометрические дефекты серьезно уменьшают несущее поперечное сечение, и для их устранения требуются весьма специфические конструкции инструментов.
Ответ: Сварка 7075 требует огромной осевой силы. Стандартным фрезерным станкам с ЧПУ обычно не хватает необходимой жесткости по оси Z и активного контроля силы, что приводит к отклонению инструмента и нестабильному качеству сварки. Настоятельно рекомендуется использовать специальное оборудование FSW.